










Глухие отверстия: профессиональное руководство по сверлению и нарезанию резьбы
Глухое отверстие не выходит на противоположную сторону заготовки. Такие отверстия встречаются в двигателях и электронике, где нужна гладкая обратная поверхность, и служат гнёздами для винтов или штифтов. Руководство объясняет сверление и нарезание резьбы без поломки инструмента.
Содержание
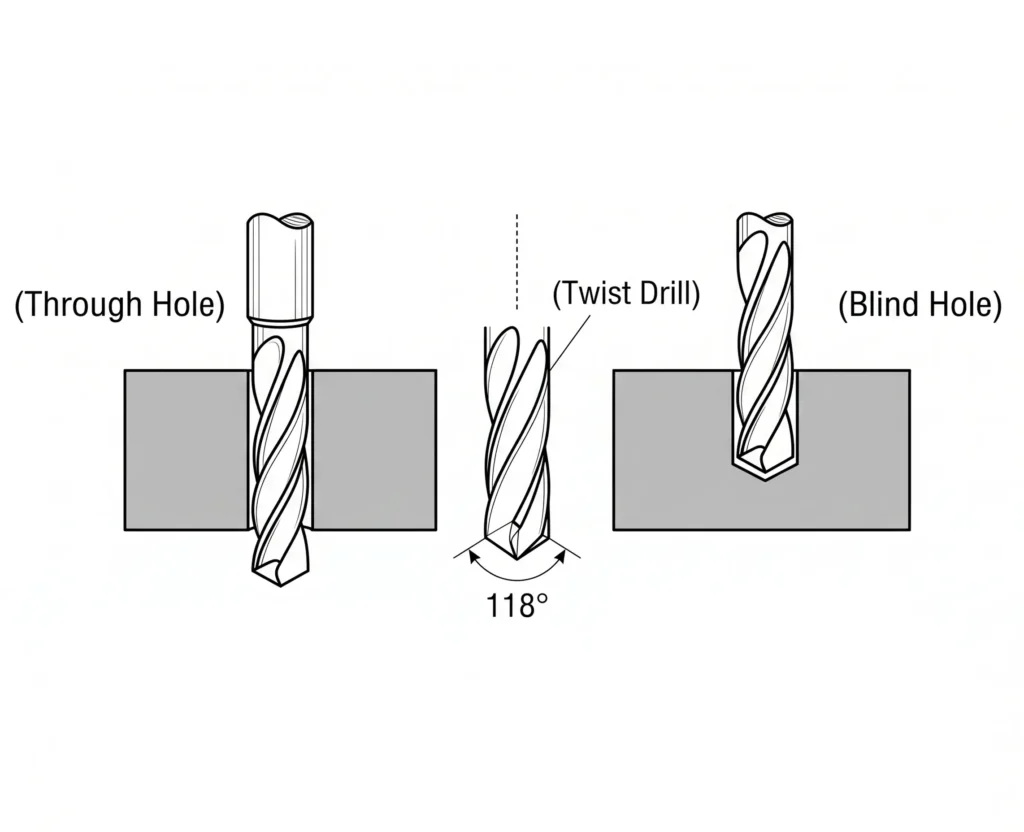
Что такое глухое отверстие?
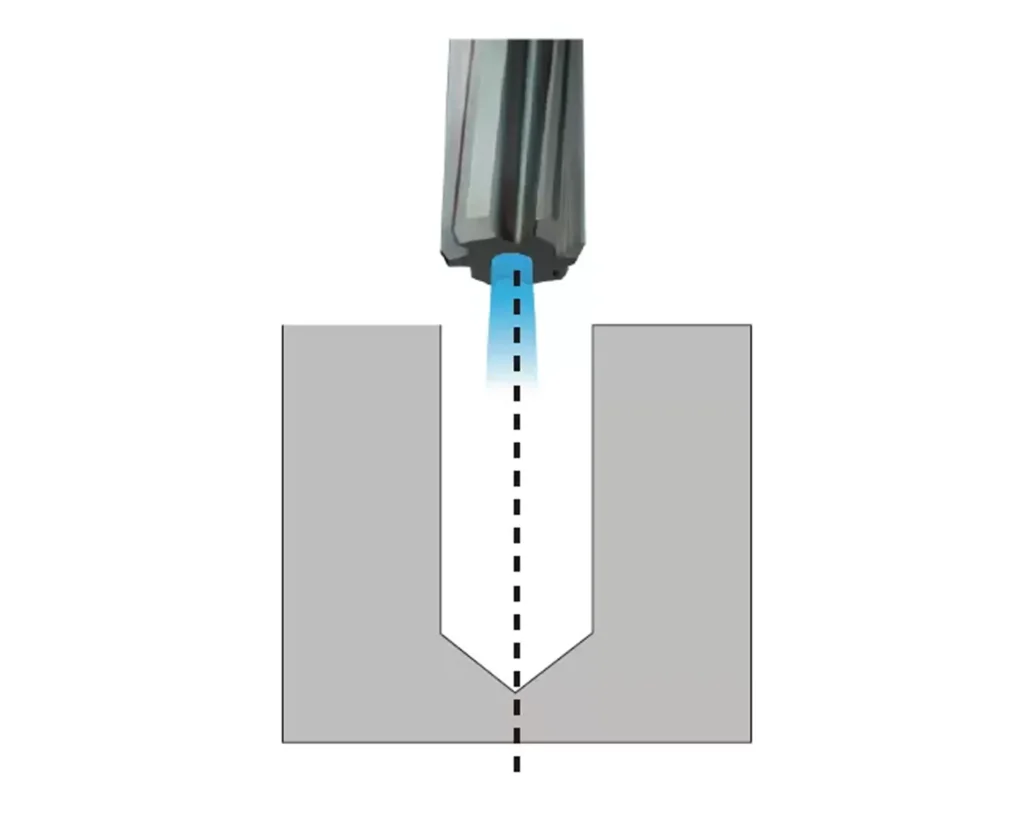
Начнём с основ: это отверстие с дном. В отличие от сквозного, через него не видно света. Оно сохраняет обратную сторону детали нетронутой. В блоках двигателей таких отверстий много: они обеспечивают прочное крепление без утечек.
Глухое и сквозное отверстие
Глухое отверстие не проходит через заготовку полностью и имеет заданную глубину дна, в отличие от сквозного, выходящего на обратную сторону. В обработке с ЧПУ оно распространено в резьбовых деталях, приспособлениях, гидравлике, пресс-формах и узлах, где обратная сторона должна оставаться закрытой или чистой.
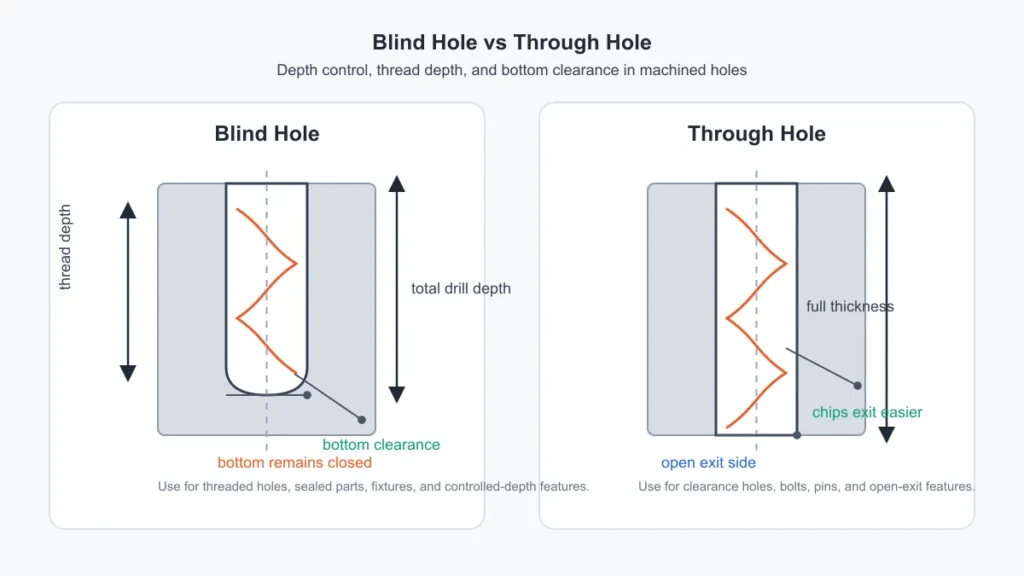
| Особенность | Глухое отверстие | Сквозное отверстие |
|---|---|---|
| Выход | Только с одной стороны | Проходит через деталь |
| Контроль глубины | Критически важен | Менее критично |
| Отвод стружки | Более сложное | Проще |
| Типичный риск | Упор в дно, забивание стружкой, поломка метчиков | Заусенцы или повреждение на выходе |
| Обычное применение | Резьбовые отверстия, герметичные детали, приспособления | Болты, штифты, проходные отверстия |
Как сверлить глухие отверстия
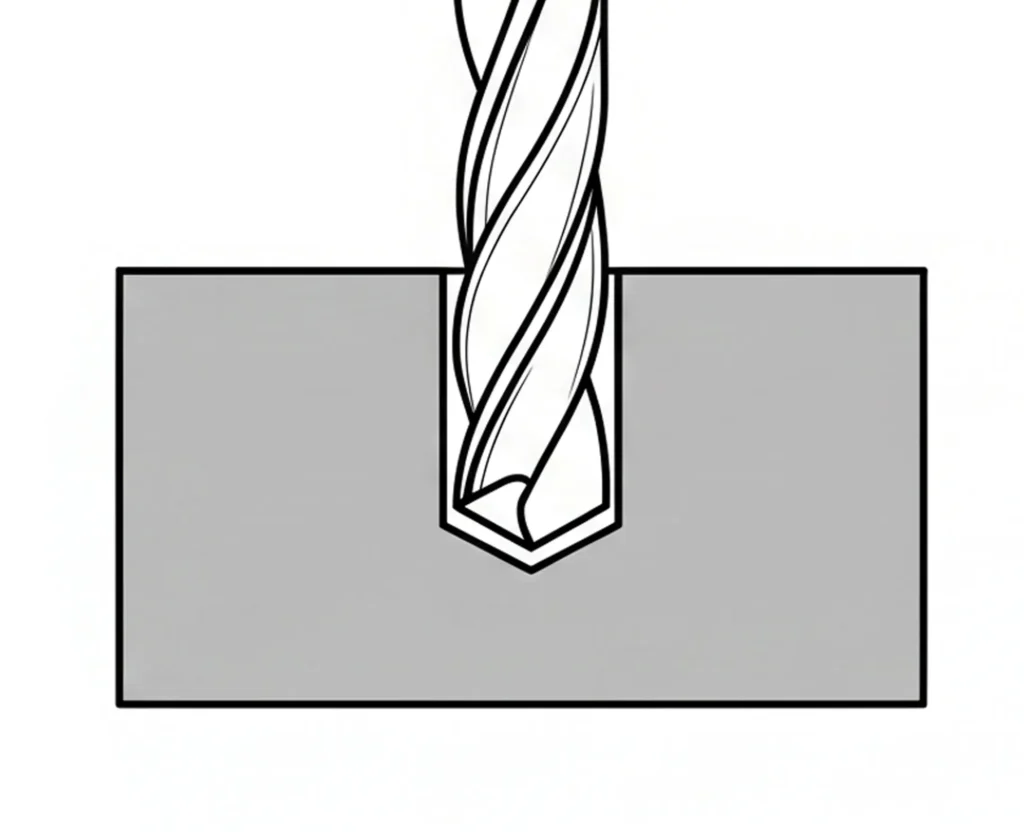
Сначала может показаться, что это обычное сверление. Но не стоит просто погружать сверло. Прежде всего точно обозначьте центр.
Выберите сверло под материал и требования отверстия. Обычное спиральное сверло оставляет коническое дно, поэтому различайте глубину полного диаметра и вершины сверла. Задайте и проверьте базу глубины; выбирайте рекомендованный сверлу цикл CNC, не предполагая, что каждому глухому отверстию нужен G83.
Если инструмент требует прерывистого сверления, программируйте отвод и удаление стружки по инструкциям инструмента и станка. Другие сверла рассчитаны на непрерывную подачу с внутренней СОЖ. Повторный вход не всегда полезен.
Контроль глубины глухого отверстия
Как глубоко сверлить? Этот вопрос полезен при проектировании. Нужно оставить место у дна: для болта и дополнительного зазора.
- Полная глубина:Расстояние от поверхности до самой вершины сверла.
- Рабочая глубина:Полезная часть отверстия с полным диаметром.
- Глубина резьбы: Задавайте требуемую длину пригодной резьбы полного профиля отдельно от хода метчика и неполных заходных витков.
Оставьте зазор для конца винта и выбранного резьбонарезания, сохраняя нужную остаточную стенку. Два или три шага не универсальное правило; определяйте запас по чертежу, геометрии метчика и процессу.
Глубина сверления, резьбы и зазор у дна
Различайте глубину по вершине сверла, по полному диаметру, по полному профилю резьбы и ход метчика. Заострённая вершина уходит ниже полного диаметра. Длина захода метчика и выступающий центр или носик также требуют запаса.
Задайте запас ниже полной резьбы под геометрию метчика и отвод стружки, а при необходимости — под конец винта. Дно не является безграничным стружкосборником. Проверяйте рабочую глубину и остаточную стенку подходящим контролем.
Нарезание резьбы в глухих отверстиях
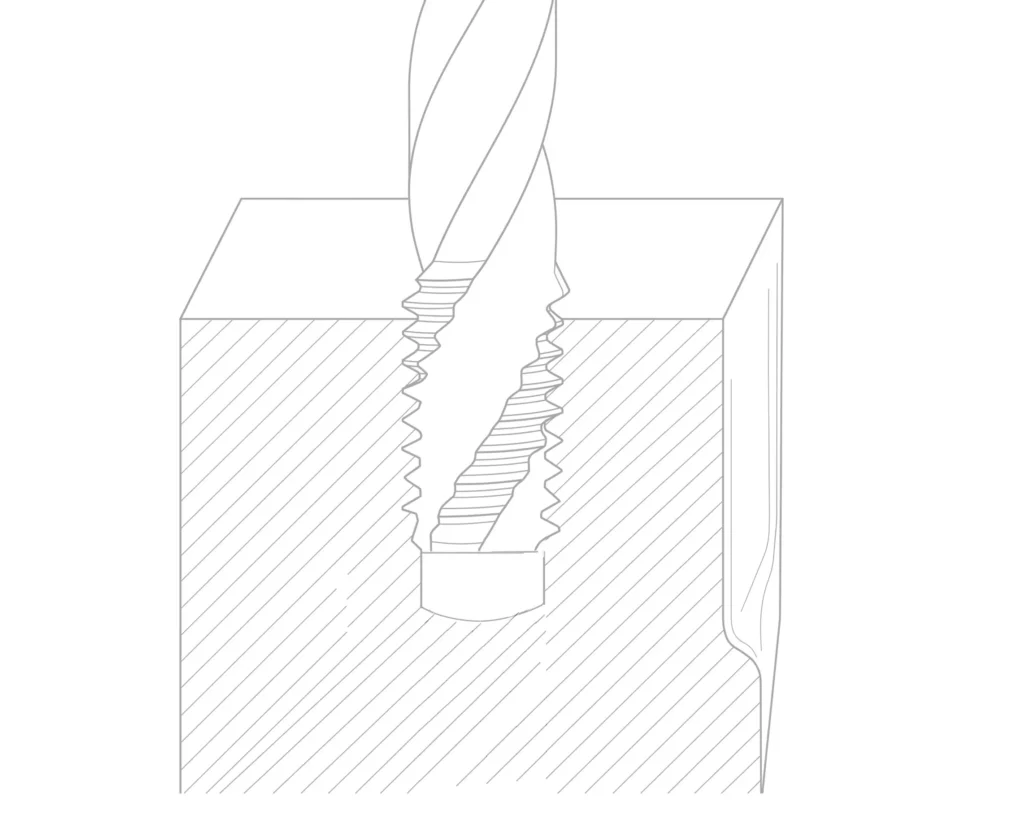
Метчики с винтовыми канавками выводят стружку ко входу и часто применяются для глухих отверстий в подходящих материалах. Выбирайте канавки и заборную часть под материал и глубину; короткостружечные материалы и раскатники могут требовать иных решений.
Затем выберите тип метчика.
- Заходные метчики: Длинная заборная часть требует дополнительного осевого зазора и может не дать полный профиль у дна.
- Метчики со средней заборной частью: Заборная часть оставляет неполные витки у конца реза; учитывайте её фактическую длину.
- Метчики с короткой заборной частью: Короткая заборная часть позволяет получить полные витки ближе ко дну, но для неё и выступающей вершины всё равно нужен зазор.
Применяйте заданную смазку или СОЖ и подходящую скорость. При ручном нарезании остановитесь при необычном сопротивлении. Для CNC нужны правильные синхронизация шпинделя и подачи и запрограммированный ход; ощущения оператора не заменяют управление процессом.
Диаметр сверла под метчик и подготовка отверстия
Выбирайте предварительный диаметр по размеру и допуску резьбы, материалу и типу метчика. Режущие метчики и раскатники требуют разных отверстий. Обеспечьте достаточные глубину полного диаметра и зазор инструмента, не пробивая остаточную стенку.
Проверяйте глубину сверления и резьбы независимо. Винтовые канавки помогают выводить длинную стружку из глухих отверстий. Подходящий метчик с короткой заборной частью даёт полные витки ближе ко дну, но всё равно требует зазора и не всегда является отдельной доводочной операцией.
Для дорогих деталей, где поломка метчика недопустима, твердосплавные резьбовые фрезы могут быть полезной альтернативой обычному нарезанию метчиком.
Точность с инструментом для глухих отверстий
Используйте сверло для плоского дна или другой инструмент под нужную геометрию дна. Плоскостность и поверхность должны соответствовать чертежу; плоское дно необходимо не каждому элементу под пружину или подшипник.
Выбирайте последовательность, совместимую с инструментом. Одни инструменты сверлят сплошной материал, другие доводят подготовленное отверстие. Проверьте разрешённые условия входа и требуемую геометрию дна.
развертки из PCD и твердосплавные развёртки могут окончательно обрабатывать подходящие просверленные отверстия при правильных материале, геометрии, припуске и зазоре у дна. Развёртывание контролирует размер и поверхность, но само по себе не определяет качество резьбы.
Измерение глухих отверстий
Выбирайте измерительный инструмент под конкретный параметр: диаметр, глубину полного диаметра, профиль дна или размер и глубину резьбы. Не каждый калибр глухого отверстия разжимается внутри него.
- Микрометр для глухого отверстия: Подходящий микрометрический нутромер измеряет диаметр в своём диапазоне; убедитесь, что он достигает нужного места у дна.
- Глубиномер глухих отверстий: Используйте подходящую форму контакта и базу, различая глубину вершины и полного диаметра.
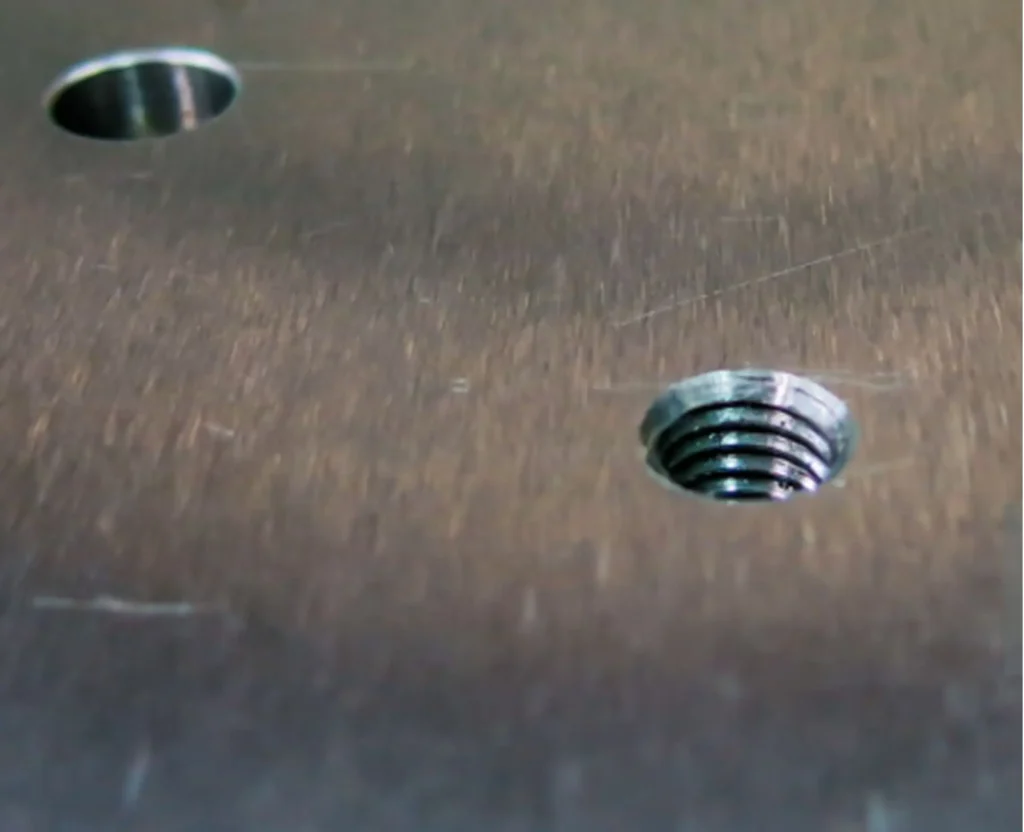
- Резьбовой калибр-пробка: Применяйте предусмотренный контроль GO/NO-GO для приёмки резьбы и подходящий глубиномер или отдельный метод для глубины полного профиля.
До проверки остаются лишь догадки. Не полагайтесь на них. Проверяйте глухие отверстия после каждой партии: небольшое изменение износа может сделать их слишком мелкими.
Стратегии CNC и фрезерования
Подходящая концевая фреза может обработать глухой карман или отверстие разрешённым врезанием либо интерполяцией. Геометрия торца и траектория определяют дно; оно не становится плоским автоматически. Для глубоких узких отверстий сверление может быть предпочтительнее.
Для винтового метчика для глухих отверстий, уточните фактический тип инструмента и инструкцию изготовителя. Программируйте правильную синхронизацию шпинделя и подачи и пределы перемещения. Используйте симуляцию и контролируемую отработку программы; один холостой прогон не подтверждает режимы резания.
Используйте разрешённую систему СОЖ и удаления стружки в пределах давления инструмента и станка. Контролируйте износ и стружку для реального материала; ни высокое давление, ни обдув не универсальны.
Особенности материалов
Алюминиевые сплавы налипают на кромки; подбирайте геометрию метчика и смазку, в том числе для M6. Требования стали зависят от марки и твёрдости. Кобальтсодержащая быстрорежущая сталь — разновидность HSS, а не отдельная альтернатива.
Также учитывайте поведение металла. Мягкий материал может деформироваться, если отверстие близко к краю. Всегда оставляйте достаточную стенку: слишком тонкую стенку давление сверления может выпучить наружу.
Типичные проблемы
При сбое обычно происходит одно из трёх:
- Забивание стружкой:Отверстие заполняется металлом. Сверло не может продвигаться и ломается.
- Упор в дно:Метчик ударяется в дно.
- Перегрев:Сверло перегревается, поскольку СОЖ не достигает дна.
Помимо инструмента результат определяет процесс. Всегда поддерживайте остроту: тупое сверло создаёт больше тепла и проблем.
Советы по устранению проблем
Перед осмотром сломанного метчика или скопившейся стружки остановите станок и выполните отключение по процедуре. Используйте проверенный способ извлечения для инструмента и детали; экстрактор не гарантирует успеха. Пылесос должен подходить для стружки, СОЖ и опасностей материала.
Окончательный контроль
Перед контролем очистите отверстие разрешённым способом. Одни очки не делают очистку сжатым воздухом безопасной. Проверяйте размеры, глубину полного профиля и приёмку резьбы предусмотренными приборами и калибрами.
Это может показаться чрезмерной работой ради простого отверстия. Но детали определяют, получится годная деталь или брак. Используйте правильный глубиномер и не спешите — именно это часто отличает профессионала.
Заключение
Глухие отверстия важны для аккуратных прочных конструкций. Управляйте глубиной и отводом стружки, чтобы избежать поломок. Подходящие винтовые метчики и калибры помогают получить точную резьбу. Удаляйте стружку и проверяйте размеры для стабильного производства и качества деталей.
Частые вопросы
Чем глухое отверстие отличается от сквозного?
Глухое отверстие имеет дно, а сквозное проходит через всю деталь. Обычно в конце глухого отверстия не видно света. Удалять стружку из него намного сложнее, поэтому с инструментом нужно обращаться осторожнее, чтобы избежать поломки.
Как рассчитать глубину глухого отверстия?
Начните с нужной длины зацепления винта и полной резьбы. Добавьте заборную часть и вершину метчика, технологический зазор и конус сверла, сохраняя заданную стенку. Более глубокое отверстие не автоматически безопаснее.
Можно ли использовать обычный метчик для глухих отверстий?
Выбирайте геометрию метчика по форме стружки, материалу и полной глубине резьбы. Винтоканавочные режущие метчики часто подходят для глухих отверстий с длинной стружкой; длинный заход требует больше зазора. В других задачах подходят прямоканавочные метчики или раскатники.
Как лучше измерить глухое отверстие?
Используйте подходящие приборы для диаметра и глубины с контактной геометрией под измеряемый элемент. Проверяйте резьбу заданными калибрами и при необходимости отдельно контролируйте глубину полного профиля; один прибор не определяет все размеры отверстия.
Почему в таких отверстиях ломаются свёрла и метчики?
Поломку вызывают забивание стружкой, недостаточная смазка, большой момент, несоосность, неправильная синхронизация или малый зазор у дна. Исправьте причину и ход; простое замедление у дна не предотвращает столкновения, а подача метчика должна соответствовать частоте шпинделя.