










Trous borgnes : guide expert du perçage et du taraudage
Un trou borgne ne traverse pas la face opposée de la pièce. On le trouve dans les moteurs et l’électronique lorsqu’une face arrière intacte est nécessaire. Il accueille des vis ou des goupilles. Ce guide explique comment le percer et le tarauder en évitant la rupture des outils.
Sommaire
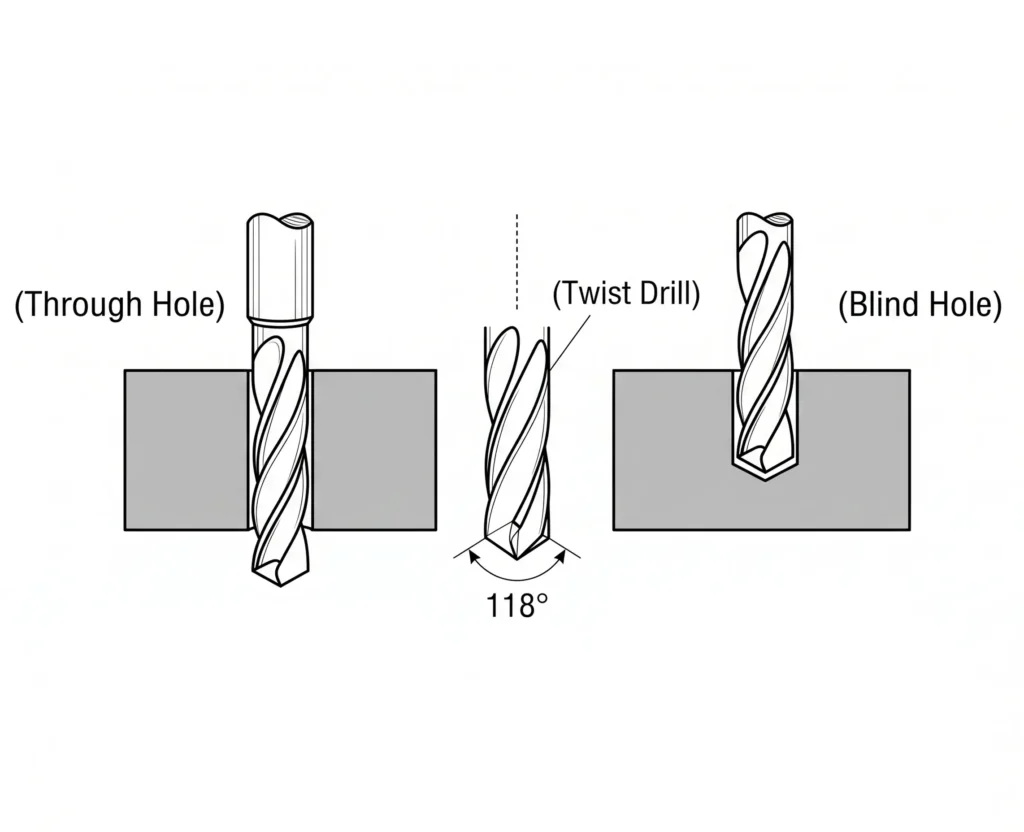
Qu’est-ce qu’un trou borgne ?
Commençons par les bases : un trou borgne possède un fond. Contrairement à un trou débouchant, il reste fermé du côté opposé et préserve la face arrière. De nombreux blocs moteurs en comportent ; ils permettent des fixations solides sans passage ouvert.
Trou borgne et trou débouchant
Un trou borgne est un trou usiné qui ne traverse pas entièrement la pièce. Sa profondeur de fond est contrôlée, contrairement au trou débouchant qui s’ouvre sur la face opposée. En usinage CNC, il est courant dans les pièces filetées, les montages, les composants hydrauliques, les moules et les ensembles dont la face arrière doit rester étanche ou intacte.
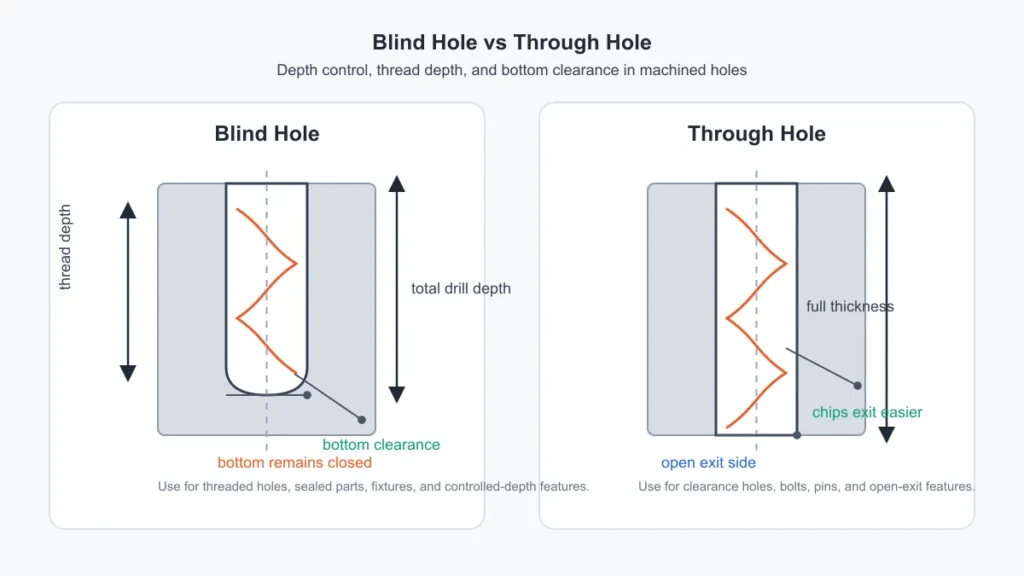
| Caractéristique | Trou borgne | Trou débouchant |
|---|---|---|
| Ouverture | D’un seul côté | Traverse la pièce |
| Contrôle de profondeur | Critique | Moins critique |
| Évacuation des copeaux | Plus difficile | Plus facile |
| Risque courant | Contact avec le fond, bourrage de copeaux, rupture de taraud | Bavures ou dommages à la sortie |
| Utilisation typique | Trous taraudés, pièces étanches, montages | Boulons, goupilles, trous de passage |
Comment percer des trous borgnes
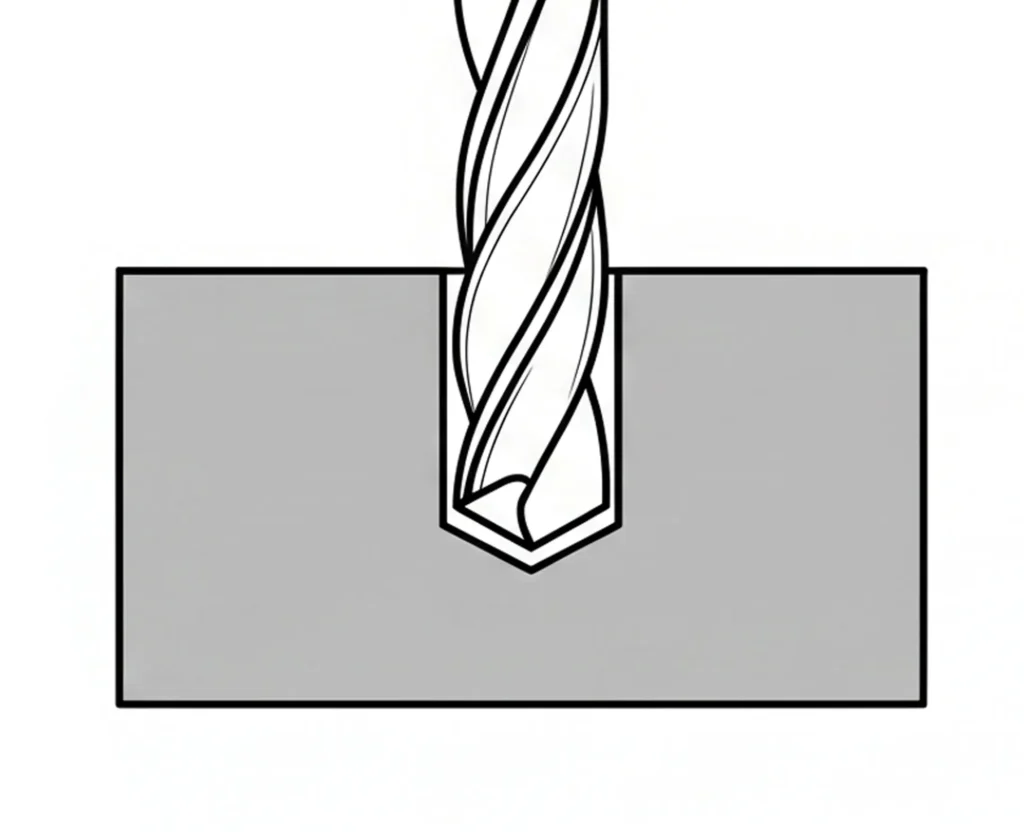
Ne traitez pas cette opération comme un perçage quelconque et n’engagez pas l’outil sans préparation. Commencez par repérer précisément le centre du trou.
Choisissez votre foret en fonction du matériau et de la spécification du trou. Un foret hélicoïdal classique laisse un fond conique : distinguez la profondeur au diamètre complet de la profondeur de pointe. Définissez et vérifiez la référence de profondeur ; choisissez un cycle CNC recommandé pour le foret, sans supposer que chaque trou borgne exige G83.
Si l’outil exige un perçage par débourrages, programmez les retraits et l’évacuation selon les instructions de l’outil et de la machine. D’autres forets sont conçus pour une avance continue avec arrosage interne. Des réentrées répétées ne sont pas automatiquement bénéfiques.
Maîtriser la profondeur d’un trou borgne
Quelle profondeur prévoir ? Cette question compte dès la conception. Il faut réserver au fond de la place pour l’extrémité de la vis et un dégagement supplémentaire.
- Profondeur totale : Distance entre la surface supérieure et l’extrémité de la pointe du foret.
- Profondeur utile : Partie utilisable du trou présentant le diamètre complet.
- Profondeur filetée : Spécifiez la longueur utile requise de filetage à profil complet, séparément de la course du taraud et des filets incomplets d’entrée.
Prévoyez un dégagement pour l’extrémité de la vis et le procédé de taraudage choisi, en conservant l’épaisseur de paroi requise. Deux ou trois pas ne constituent pas une règle universelle ; déterminez la réserve selon le plan, la géométrie du taraud et le procédé.
Profondeur de perçage, profondeur de filetage et dégagement au fond
Distinguez la profondeur de pointe, la profondeur au diamètre complet, la profondeur de filetage à profil complet et la course du taraud. La pointe dépasse la partie au diamètre complet. La longueur d’entrée du taraud et toute pointe ou partie saillante nécessitent aussi une réserve.
Spécifiez sous le filetage complet requis un dégagement adapté au taraud et à l’évacuation des copeaux, ainsi qu’à l’extrémité de la vis si nécessaire. Le fond n’est pas un réservoir illimité de copeaux. Vérifiez la profondeur utile et l’épaisseur résiduelle par un contrôle approprié.
Taraudage des trous borgnes
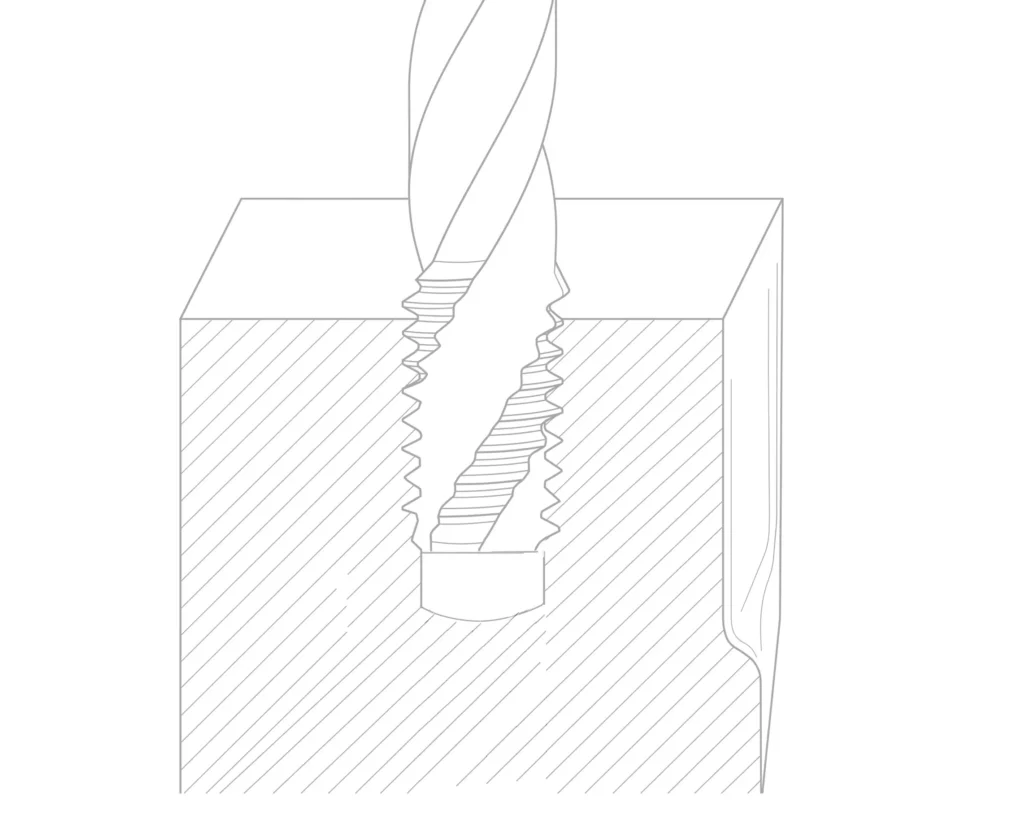
Les tarauds coupants à goujures hélicoïdales peuvent ramener les copeaux vers l’entrée et sont courants pour les trous borgnes dans des matériaux adaptés. Choisissez les goujures et l’entrée selon le matériau et la profondeur ; les matériaux à copeaux courts et les tarauds à refouler peuvent exiger d’autres choix.
Choisissez ensuite le type de taraud.
- Tarauds à entrée longue : Une entrée longue exige davantage de dégagement axial et peut ne pas produire des filets complets près du fond.
- Tarauds à entrée moyenne : L’entrée laisse des filets incomplets à la fin de la coupe ; tenez compte de sa longueur réelle.
- Tarauds à entrée courte pour fond de trou : Une entrée courte permet des filets complets plus près du fond, mais exige toujours un dégagement pour l’entrée et toute pointe saillante.
Utilisez le lubrifiant ou liquide prescrit et une vitesse adaptée. En taraudage manuel, arrêtez si la résistance devient anormale. Le taraudage CNC exige une synchronisation correcte broche/avance et une course programmée ; le ressenti de l’opérateur ne remplace pas la maîtrise du procédé.
Diamètre de perçage avant taraudage et préparation de l’avant-trou
Choisissez le diamètre d’avant-trou selon les données de taille de filetage, tolérance, matériau et type de taraud. Les tarauds coupants et à refouler exigent des diamètres différents. Prévoyez une profondeur au diamètre complet et un dégagement suffisants sans traverser la paroi restante.
Vérifiez séparément les profondeurs de perçage et de taraudage. Les tarauds à goujures hélicoïdales peuvent évacuer les copeaux longs des trous borgnes. Une entrée courte adaptée permet des filets complets plus près du fond, mais nécessite un dégagement et ne constitue pas toujours une finition séparée.
Pour les pièces de grande valeur où la rupture d’un taraud est inacceptable, les fraises à fileter en carbure peuvent constituer une alternative utile au taraudage conventionnel.
Précision avec un outil pour trou borgne
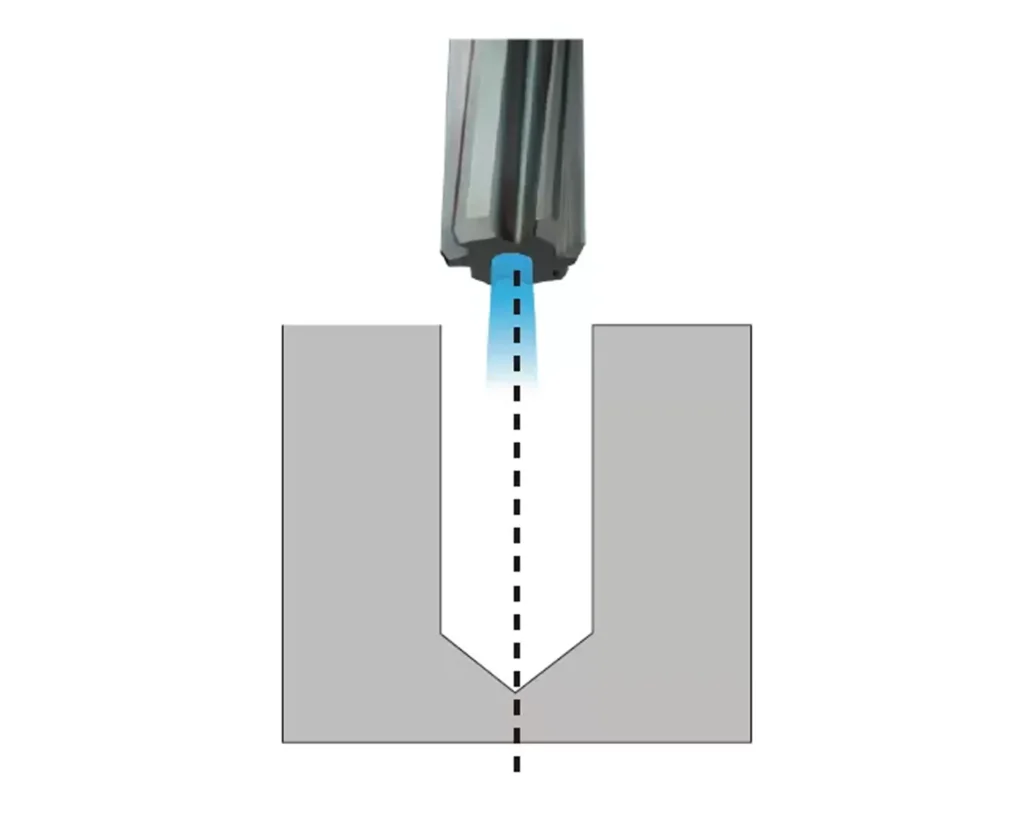
Utilisez un foret à fond plat ou un autre outil spécialement conçu pour la géométrie de fond requise. Planéité et état de surface doivent respecter le plan ; un fond plat n’est pas nécessaire pour chaque logement de ressort ou de roulement.
Choisissez une séquence compatible avec l’outil. Certains outils percent dans le plein, tandis que d’autres finissent un trou préparé. Confirmez les conditions d’entrée autorisées et contrôlez la géométrie du fond.
Les alésoirs PCD et les alésoirs en carbure peuvent finir des trous prépercés adaptés si le matériau de l’outil, la géométrie, la surépaisseur et le dégagement au fond conviennent. L’alésage à l’alésoir maîtrise le diamètre et la finition ; il n’établit pas à lui seul la qualité du filetage.
Mesurer les trous borgnes
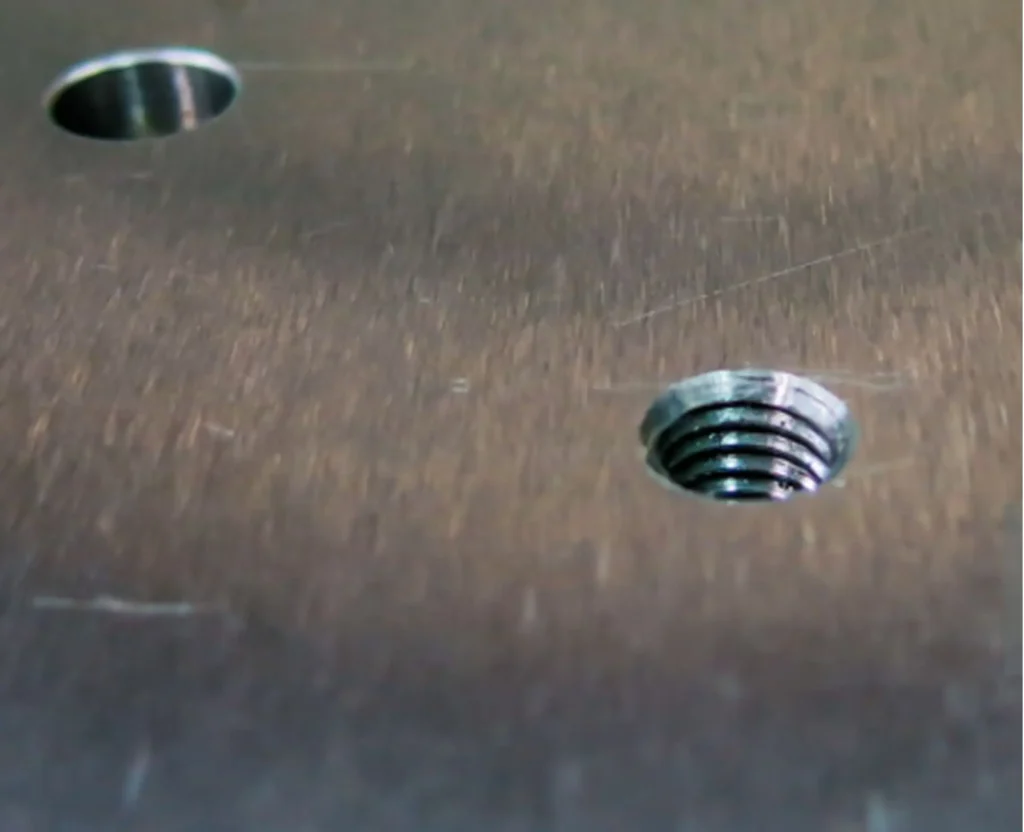
Choisissez un instrument adapté à la caractéristique : diamètre, profondeur au diamètre complet, profil du fond ou taille et profondeur du filetage. Tous les instruments pour trous borgnes ne se déploient pas à l’intérieur de l’alésage.
- Micromètre d’intérieur pour trou borgne : Un micromètre d’intérieur adapté mesure le diamètre dans sa plage ; vérifiez qu’il atteint l’emplacement requis près du fond.
- Jauge de profondeur pour trou borgne : Utilisez une forme de contact et une référence adaptées pour distinguer la profondeur de pointe de celle au diamètre complet.
- Tampon de contrôle de filetage : Utilisez le contrôle GO/NO-GO prescrit pour l’acceptation du filetage, et une fonction de profondeur adaptée ou une méthode distincte pour vérifier la profondeur à profil complet.
Ne vous fiez pas à une estimation. Contrôlez les trous borgnes à la fin de chaque lot. Une faible évolution de l’usure peut rendre les trous trop peu profonds.
Stratégies CNC et de fraisage
Une fraise en bout adaptée peut usiner une poche fermée ou un trou borgne par une stratégie autorisée de plongée ou d’interpolation. La géométrie en bout et la trajectoire déterminent le fond ; sa planéité n’est pas automatique. Les trous profonds et étroits peuvent favoriser le perçage.
Pour un taraud hélicoïdal pour trou borgne, confirmez le type exact d’outil et les instructions du fabricant. Programmez la synchronisation broche/avance et les limites de course correctes. Utilisez une simulation et une validation contrôlée ; une marche à vide seule ne valide pas les conditions de coupe.
Utilisez un système d’arrosage et d’évacuation approuvé dans les limites de pression de l’outil et de la machine. Surveillez l’usure et l’évacuation pour le matériau réel ; ni la haute pression ni le soufflage d’air ne constituent une solution universelle.
Particularités des matériaux
Les alliages d’aluminium peuvent adhérer aux arêtes ; adaptez la géométrie et la lubrification du taraud, y compris pour un filetage M6. Les exigences de l’acier varient selon la nuance et la dureté. L’acier rapide allié au cobalt est un type de HSS, pas une alternative distincte.
Tenez aussi compte du comportement du métal. Les métaux tendres peuvent se déformer si le trou est trop près du bord. Prévoyez une épaisseur suffisante ; une paroi trop mince peut se bomber sous les efforts de perçage.
Problèmes courants
En cas de problème, il s’agit souvent de l’une de ces trois situations :
- Bourrage de copeaux : Le trou se remplit de copeaux. Le foret ne peut plus avancer et casse.
- Contact avec le fond : Le taraud heurte le fond.
- Surchauffe : Le foret surchauffe parce que le liquide n’atteint pas le fond.
Au-delà des outils, le procédé détermine le résultat. Gardez les outils affûtés ; un foret émoussé génère davantage de chaleur et de difficultés.
Conseils de dépannage
Arrêtez la machine et appliquez la procédure de consignation avant d’examiner un taraud cassé ou des copeaux compactés. Utilisez une méthode de retrait qualifiée pour l’outil et la pièce ; un extracteur ne fonctionne pas à coup sûr. Tout aspirateur doit convenir aux copeaux, au liquide et aux risques du matériau.
Contrôle final
Nettoyez le trou par une méthode approuvée avant contrôle. Des lunettes seules ne rendent pas automatiquement le nettoyage à l’air comprimé sûr. Vérifiez les dimensions, la profondeur de filetage complet et la conformité du filetage avec les instruments et calibres prescrits.
Cela peut sembler beaucoup de travail pour un simple trou, mais les détails déterminent si la pièce est conforme ou rebutée. Utilisez une jauge de profondeur adaptée et travaillez avec soin : c’est une marque de professionnalisme.
Conclusion
Les trous borgnes permettent des conceptions propres et robustes. Maîtrisez profondeur et copeaux pour éviter les ruptures. Des tarauds hélicoïdaux et calibres adaptés favorisent des filetages précis. Donnez la priorité à l’évacuation et au contrôle dimensionnel pour une production régulière et des pièces de qualité.
Questions fréquentes
Qu’est-ce qui distingue un trou borgne d’un trou débouchant ?
Un trou borgne possède un fond, alors qu’un trou débouchant traverse toute la pièce. Le côté fermé rend l’évacuation des copeaux nettement plus difficile. Il faut donc davantage de précautions pour éviter de casser les outils.
Comment calculer la profondeur d’un trou borgne ?
Partez de l’engagement de vis et de la profondeur de filetage complet requis. Ajoutez l’entrée et la pointe du taraud, le dégagement de procédé et la pointe du foret, tout en conservant l’épaisseur de paroi spécifiée. Un trou plus profond n’est pas automatiquement plus sûr.
Peut-on utiliser un taraud standard pour un trou borgne ?
Choisissez la géométrie selon la forme des copeaux, le matériau et la profondeur de filetage complet. Les goujures hélicoïdales conviennent souvent aux trous borgnes à copeaux longs ; une entrée longue exige plus de dégagement. Des goujures droites ou des tarauds à refouler peuvent convenir ailleurs.
Quelle est la meilleure méthode pour mesurer un trou borgne ?
Utilisez des instruments adaptés au diamètre et à la profondeur, avec une géométrie de contact correspondant à l’élément mesuré. Contrôlez le filetage avec les calibres prescrits et, si nécessaire, sa profondeur complète séparément ; aucun instrument unique ne vérifie toutes les dimensions.
Pourquoi les forets et tarauds cassent-ils dans ces trous ?
La rupture peut provenir de copeaux compactés, d’une lubrification insuffisante, d’un couple excessif, d’un désalignement, d’une mauvaise synchronisation ou d’un dégagement insuffisant. Corrigez la cause et la course ; ralentir près du fond n’empêche pas une collision, et l’avance doit rester synchronisée avec la broche.