










Sacklöcher: Fachleitfaden zum Bohren und Gewindeschneiden
Ein Sackloch tritt nicht auf der gegenüberliegenden Werkstückseite aus. Solche Bohrungen finden sich etwa in Motoren und Elektronik, wenn eine unversehrte Rückseite benötigt wird. Sie nehmen Schrauben oder Stifte auf. Dieser Leitfaden zeigt, wie Sie Sacklöcher bohren und Gewinde herstellen, ohne Werkzeuge zu brechen.
Inhalt
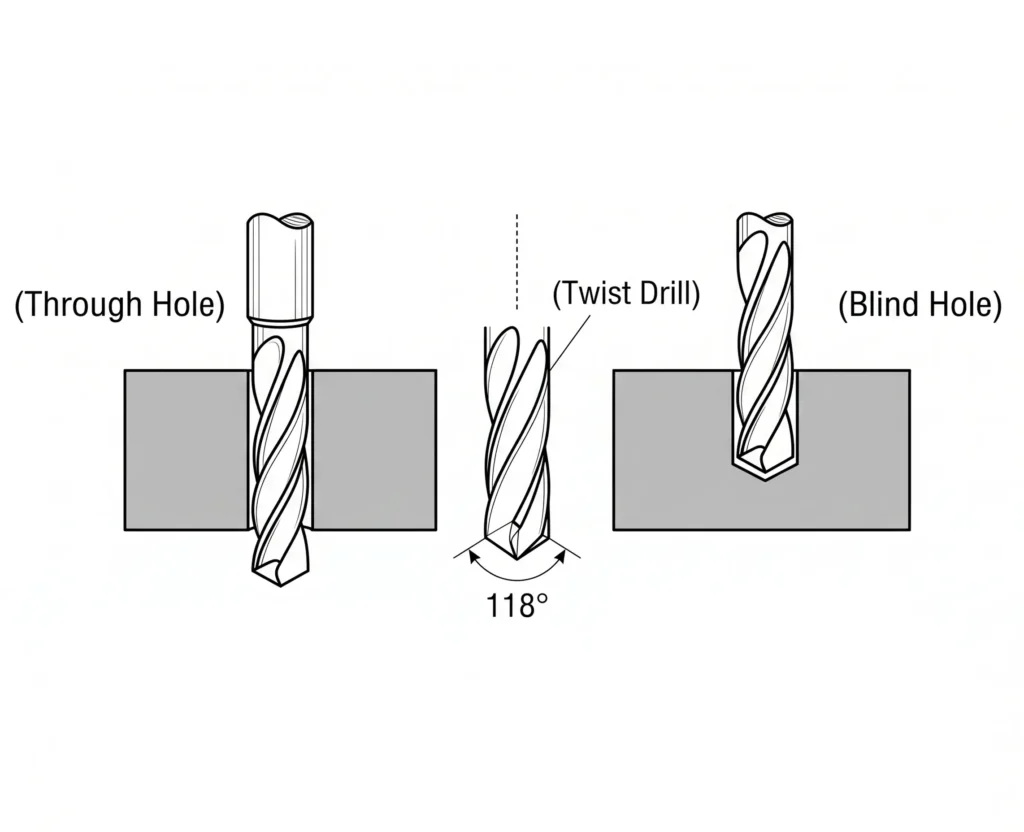
Was ist ein Sackloch?
Zunächst die Grundlagen: Ein Sackloch ist eine Bohrung mit einem Grund. Anders als beim Durchgangsloch ist die gegenüberliegende Seite geschlossen. So bleibt die Rückseite des Bauteils unversehrt. Viele Motorblöcke enthalten solche Bohrungen; sie ermöglichen feste Verschraubungen ohne offene Durchgänge.
Sackloch und Durchgangsloch im Vergleich
Ein Sackloch ist eine bearbeitete Bohrung, die das Werkstück nicht vollständig durchdringt. Es besitzt eine definierte Grundtiefe, während ein Durchgangsloch auf der gegenüberliegenden Seite austritt. In der CNC-Bearbeitung sind Sacklöcher in Gewindeteilen, Vorrichtungen, Hydraulikbauteilen, Formen und Baugruppen verbreitet, deren Rückseite dicht oder unversehrt bleiben muss.
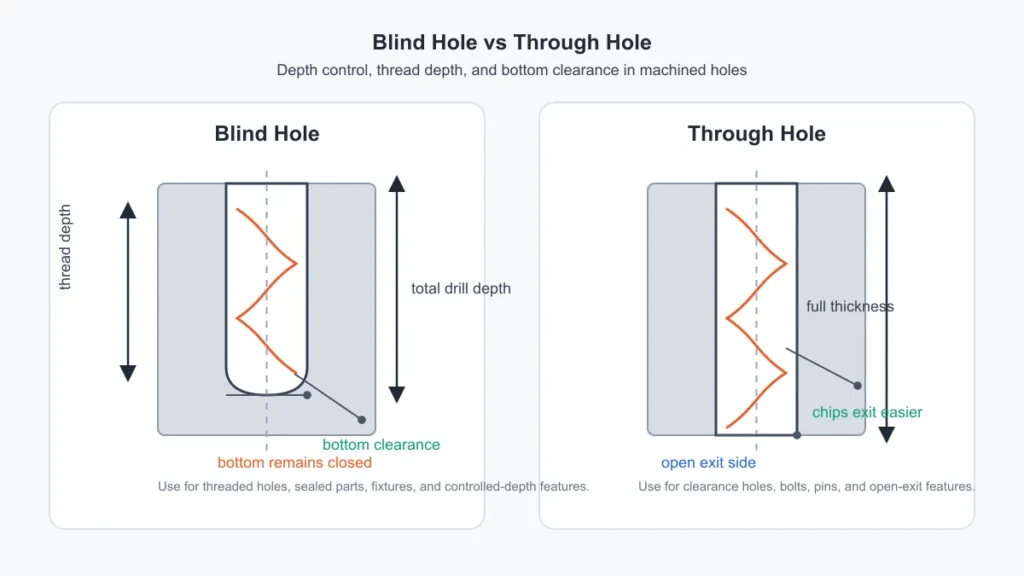
| Merkmal | Sackloch | Durchgangsloch |
|---|---|---|
| Öffnung | Nur auf einer Seite | Durch das gesamte Werkstück |
| Tiefenkontrolle | Entscheidend | Weniger kritisch |
| Spanabfuhr | Schwieriger | Einfacher |
| Typisches Risiko | Aufsetzen am Grund, Spänestau, Gewindebohrerbruch | Grate oder Schäden an der Austrittsseite |
| Typische Anwendung | Gewindebohrungen, abgedichtete Teile, Vorrichtungen | Schrauben, Stifte, Durchgangsbohrungen |
Sacklöcher bohren
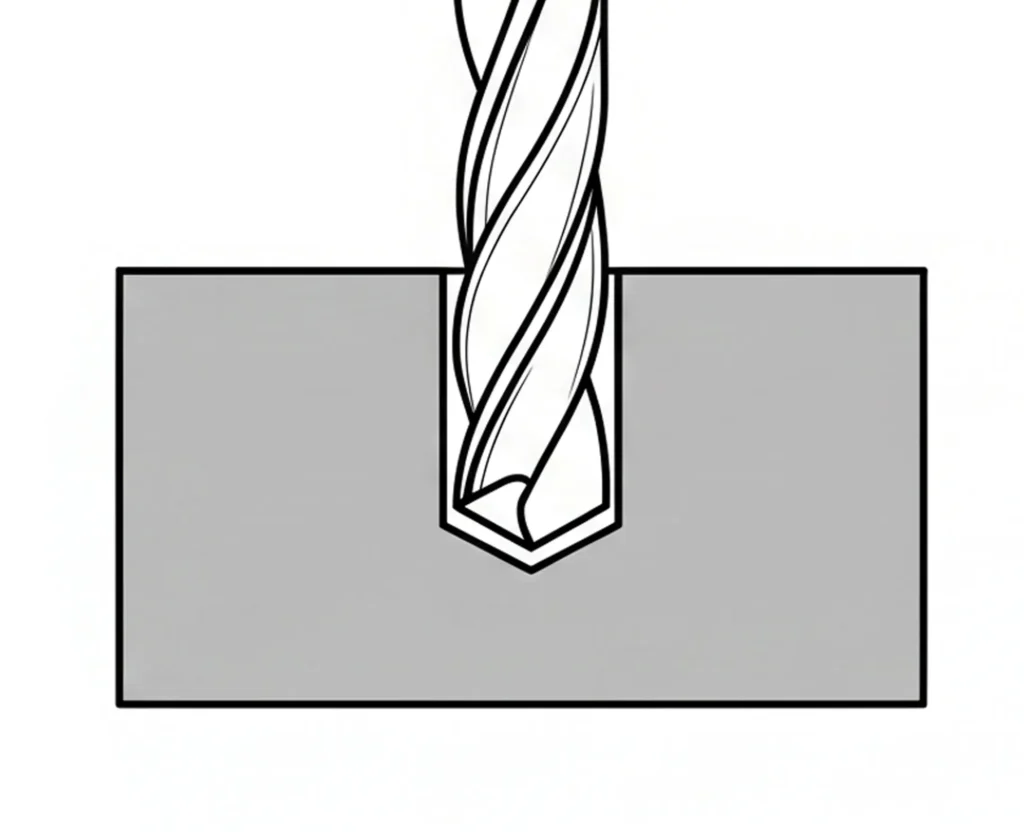
Behandeln Sie die Aufgabe nicht einfach wie irgendeine Bohrung und tauchen Sie nicht unvorbereitet ein. Zunächst muss der Bohrungsmittelpunkt präzise festgelegt werden.
Wählen Sie Ihren Bohrer passend zum Werkstoff und zur Bohrungsspezifikation. Ein herkömmlicher Spiralbohrer hinterlässt einen kegelförmigen Grund. Unterscheiden Sie daher die Tiefe mit vollem Durchmesser von der Bohrerspitzentiefe. Legen Sie den Tiefenbezug fest und prüfen Sie ihn; wählen Sie einen für den Bohrer empfohlenen CNC-Zyklus, statt bei jedem Sackloch G83 vorauszusetzen.
Wenn das Werkzeug einen Tiefbohrzyklus mit Entspänen benötigt, programmieren Sie Rückzug und Spanräumung nach Werkzeug- und Maschinenanweisung. Andere Bohrer sind für kontinuierlichen Vorschub mit innerer Kühlmittelzufuhr ausgelegt. Wiederholter Wiedereintritt ist nicht automatisch vorteilhaft.
Sacklochtiefe kontrollieren
Wie tief soll die Bohrung sein? Diese Frage ist bei der Konstruktion wichtig. Am Grund muss Platz für das Schraubenende und zusätzlichen Freiraum bleiben.
- Gesamttiefe: Abstand von der Oberseite bis zur äußersten Bohrerspitze.
- Nutzbare Tiefe: Der nutzbare Abschnitt der Bohrung mit vollem Durchmesser.
- Gewindetiefe: Geben Sie die erforderliche nutzbare Gewindelänge mit vollständigem Profil getrennt vom Gewindebohrerweg und den unvollständigen Anschnittgängen an.
Planen Sie Freiraum für das Schraubenende und das gewählte Gewindebohrverfahren ein, ohne die erforderliche Restwanddicke zu unterschreiten. Zwei oder drei Gewindesteigungen sind keine allgemeine Freiraumregel; bestimmen Sie die Zugabe aus Zeichnung, Gewindebohrergeometrie und Prozess.
Bohrtiefe, Gewindetiefe und Grundabstand
Unterscheiden Sie Bohrerspitzentiefe, Bohrtiefe mit vollem Durchmesser, Tiefe des vollständigen Gewindeprofils und Gewindebohrerweg. Ein spitzer Bohrer reicht unter den Bereich mit vollem Durchmesser. Anschnittlänge und eventuell vorstehende Zentrier- oder Werkzeugspitzen erfordern ebenfalls Freiraum.
Legen Sie unterhalb des geforderten vollständigen Gewindes Freiraum für die gewählte Anschnittgeometrie und Spanabfuhr fest, gegebenenfalls zusätzlich für das Schraubenende. Der Bohrungsgrund ist kein unbegrenzter Spänespeicher. Prüfen Sie nutzbare Tiefe und Restwanddicke mit geeigneten Messverfahren.
Gewindebohren in Sacklöchern
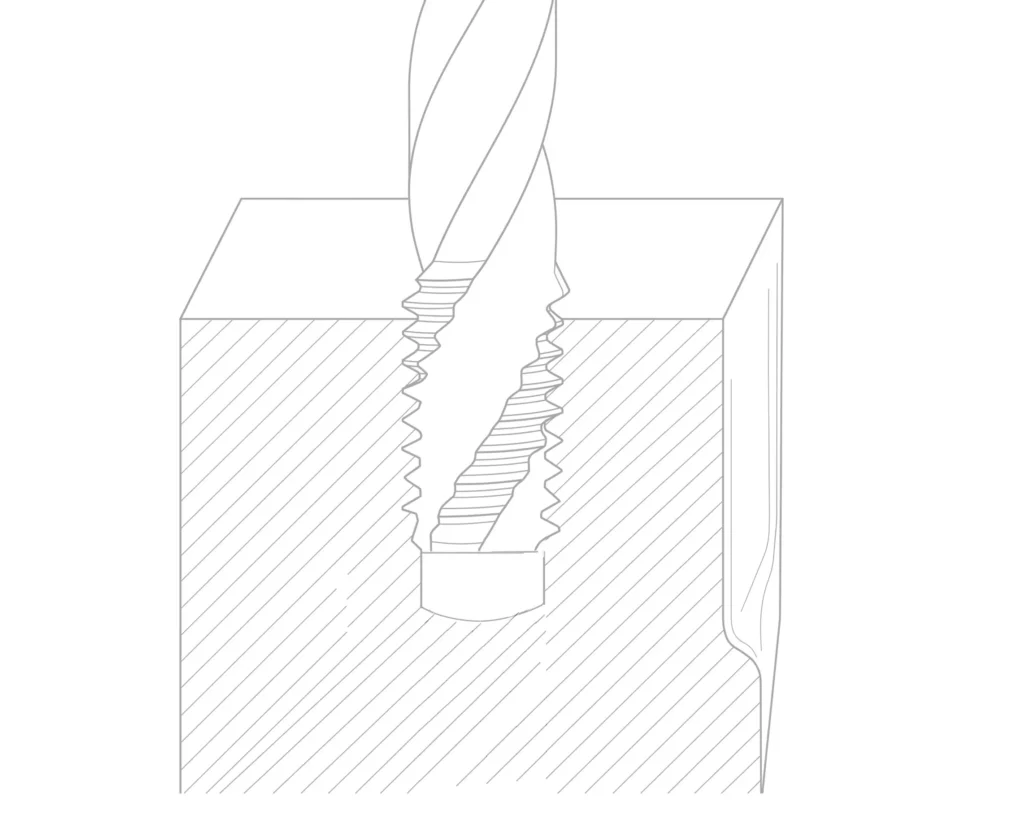
Gewindebohrer mit Spiralnuten können Späne zum Eintritt zurückführen und werden häufig für Sacklöcher in geeigneten Werkstoffen verwendet. Wählen Sie Nutform und Anschnitt passend zu Werkstoff und Tiefe; kurzspanende Werkstoffe und Gewindeformer können andere Lösungen erfordern.
Wählen Sie anschließend den Gewindebohrertyp.
- Vorschneider mit langem Anschnitt: Ein langer Anschnitt benötigt zusätzlichen axialen Freiraum und erzeugt nahe dem Grund möglicherweise kein vollständiges Gewinde.
- Mittelschneider mit mittlerem Anschnitt: Der Anschnitt hinterlässt am Schnittende unvollständige Gewindegänge; berücksichtigen Sie seine tatsächliche Länge.
- Fertigschneider mit kurzem Anschnitt: Ein kurzer Anschnitt ermöglicht vollständige Gewindegänge näher am Grund, benötigt aber weiterhin Freiraum für Anschnitt und eventuell vorstehende Spitze.
Verwenden Sie das vorgeschriebene Gewindeschneidmittel oder Kühlmittel und eine geeignete Drehzahl. Stoppen Sie beim Handgewindebohren bei ungewöhnlichem Widerstand. CNC-Gewindebohren erfordert korrekte Synchronisierung von Spindel und Vorschub sowie programmierten Verfahrweg; Bedienergefühl ersetzt keine Prozesskontrolle.
Kernlochdurchmesser und Vorbereitung der Vorbohrung
Wählen Sie den Vorbohrdurchmesser anhand von Daten für Gewindegröße, Toleranz, Werkstoff und Gewindebohrertyp. Schneidende Gewindebohrer und Gewindeformer benötigen unterschiedliche Vorbohrdurchmesser. Sorgen Sie für ausreichende Tiefe mit vollem Durchmesser und Werkzeugfreiraum, ohne die Restwand zu durchbrechen.
Prüfen Sie Bohr- und Gewindebohrtiefen unabhängig voneinander. Gewindebohrer mit Spiralnuten können lange Späne aus Sacklöchern abführen. Ein geeigneter kurzer Anschnitt ermöglicht vollständige Gewinde näher am Grund, benötigt aber Freiraum und ist nicht immer ein separater Fertigbearbeitungsschritt.
Bei hochwertigen Bauteilen, bei denen Gewindebohrerbruch nicht akzeptabel ist, können Hartmetall-Gewindefräser eine sinnvolle Alternative zum konventionellen Gewindebohren sein.
Präzision mit einem Sacklochwerkzeug
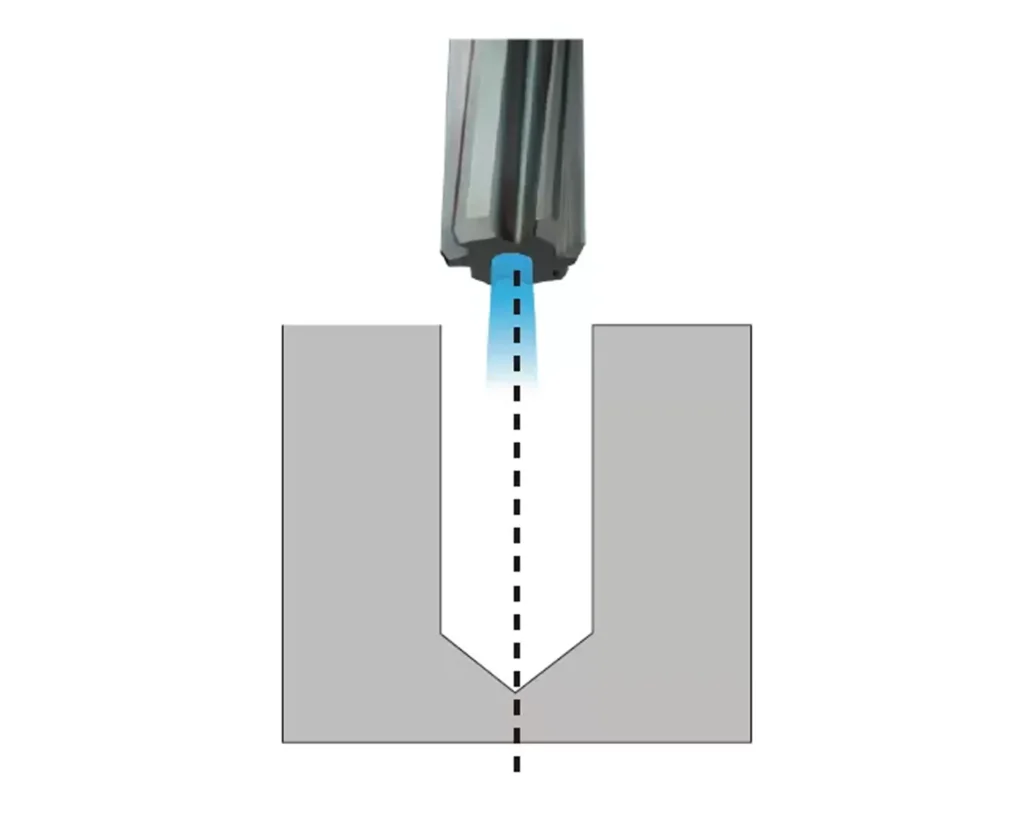
Verwenden Sie einen Flachbodenbohrer oder ein anderes Werkzeug, das ausdrücklich für die geforderte Grundgeometrie ausgelegt ist. Ebenheit und Oberfläche müssen der Zeichnung entsprechen; nicht jedes Feder- oder Lagerelement benötigt einen flachen Grund.
Wählen Sie eine zum Werkzeug passende Bearbeitungsfolge. Manche Werkzeuge können ins volle Material bohren, andere bearbeiten eine vorbereitete Bohrung fertig. Bestätigen Sie zulässige Eintrittsbedingungen und prüfen Sie die geforderte Grundgeometrie.
PCD-Reibahlen und Hartmetallreibahlen können geeignete vorgebohrte Bohrungen fertigbearbeiten, sofern Schneidstoff, Geometrie, Aufmaß und Grundabstand passen. Reiben steuert Maß und Oberfläche der Bohrung; es gewährleistet nicht von sich aus die Gewindequalität.
Sacklöcher messen
Wählen Sie das Messgerät für das jeweilige Merkmal: Bohrungsdurchmesser, Tiefe mit vollem Durchmesser, Grundprofil oder Gewindegröße und -tiefe. Nicht jedes Sacklochmessgerät arbeitet mit sich spreizenden Messkontakten.
- Sackloch-Innenmikrometer: Ein geeignetes Innenmikrometer misst Durchmesser innerhalb seines Messbereichs; prüfen Sie, ob es die geforderte Stelle nahe dem Grund erreicht.
- Sackloch-Tiefenmessgerät: Nutzen Sie eine geeignete Kontaktform und Bezugsebene, um Spitzentiefe von Tiefe mit vollem Durchmesser zu unterscheiden.
- Gewinde-Grenzlehrdorn: Verwenden Sie die vorgeschriebene GO/NO-GO-Prüfung zur Gewindeabnahme und eine geeignete Tiefenfunktion oder ein separates Verfahren zur Prüfung der Tiefe des vollständigen Gewindeprofils.
Verlassen Sie sich nicht auf Schätzungen. Prüfen Sie Sacklöcher nach jeder Charge. Bereits geringer Werkzeugverschleiß kann dazu führen, dass die Bohrungen zu flach werden.
CNC- und Frässtrategien
Ein geeigneter Schaftfräser kann mit einer zugelassenen Eintauch- oder Interpolationsstrategie eine geschlossene Tasche oder Sackbohrung bearbeiten. Stirngeometrie und Bahn bestimmen die Grundform; ein flacher Grund entsteht nicht automatisch. Bei tiefen, engen Bohrungen kann Bohren günstiger sein.
Bei einem Spiralnut-Gewindebohrer für Sacklöcher prüfen Sie den tatsächlichen Werkzeugtyp und die Herstelleranweisung. Programmieren Sie das Gewindebohren mit korrekter Spindel-Vorschub-Synchronisierung und Verfahrwegbegrenzung. Nutzen Sie Simulation und kontrolliertes Einfahren; ein Trockenlauf allein validiert keine Schnittbedingungen.
Verwenden Sie ein freigegebenes Kühl- und Spanabfuhrsystem innerhalb der Druckgrenzen von Werkzeug und Maschine. Überwachen Sie Verschleiß und Spanabfuhr für den tatsächlichen Werkstoff; weder Hochdruckkühlung noch Druckluft sind universelle Lösungen.
Werkstoffbesonderheiten
Aluminiumlegierungen können an Schneiden anhaften; wählen Sie Gewindebohrergeometrie und Schmierung entsprechend, auch für ein M6-Gewinde. Die Anforderungen bei Stahl hängen von Sorte und Härte ab. Kobaltlegierter Schnellarbeitsstahl ist eine Form von HSS, keine davon unabhängige Alternative.
Berücksichtigen Sie auch das Werkstoffverhalten. Weiche Metalle können sich verformen, wenn die Bohrung zu nahe am Rand liegt. Sorgen Sie für ausreichende Wanddicke; bei zu dünner Wand kann der Bohrdruck die Außenseite ausbeulen.
Häufige Probleme
Wenn Probleme auftreten, liegt häufig einer dieser drei Fälle vor:
- Spänestau: Die Bohrung füllt sich mit Spänen. Der Bohrer kann nicht weiter vordringen und bricht.
- Aufsetzen am Bohrungsgrund: Der Gewindebohrer stößt auf den Grund.
- Überhitzung: Der Bohrer überhitzt, weil das Kühlmittel den Grund nicht erreicht.
Neben den Werkzeugen entscheidet der Prozess über das Ergebnis. Halten Sie Werkzeuge scharf; ein stumpfer Bohrer erzeugt mehr Wärme und Probleme.
Hinweise zur Fehlerbehebung
Stoppen Sie die Maschine und befolgen Sie das vorgeschriebene Freischaltverfahren, bevor Sie einen gebrochenen Gewindebohrer oder Spänestau untersuchen. Verwenden Sie ein für Werkzeug und Bauteil geeignetes, qualifiziertes Entfernungsverfahren; ein Ausdreher funktioniert nicht garantiert. Absauggeräte müssen für Späne, Kühlmittel und Werkstoffgefahren geeignet sein.
Abschlussprüfung
Reinigen Sie die Bohrung vor der Prüfung mit einem freigegebenen Verfahren. Eine Schutzbrille allein macht Druckluftreinigung nicht automatisch sicher. Prüfen Sie Bohrungsmaße, erforderliche vollständige Gewindetiefe und Gewindeabnahme mit den vorgeschriebenen Messgeräten und Lehren.
Der Aufwand mag für eine einfache Bohrung groß erscheinen. Doch die Details entscheiden über Gutteil oder Ausschuss. Verwenden Sie ein geeignetes Sackloch-Tiefenmessgerät und arbeiten Sie sorgfältig – das zeichnet professionelles Vorgehen aus.
Fazit
Sacklöcher ermöglichen saubere und stabile Konstruktionen. Kontrollieren Sie Tiefe und Spanabfuhr, um Werkzeugbruch zu vermeiden. Geeignete Spiralnut-Gewindebohrer und Lehren unterstützen präzise Gewinde. Achten Sie auf Spanräumung und Maßprüfung, damit Fertigung und Teilequalität gleichmäßig bleiben.
Häufige Fragen
Was unterscheidet ein Sackloch von einem Durchgangsloch?
Ein Sackloch hat einen Grund, während ein Durchgangsloch das Bauteil vollständig durchdringt. Die geschlossene Gegenseite erschwert die Spanabfuhr deutlich. Deshalb ist beim Werkzeugeinsatz mehr Sorgfalt erforderlich, um Bruch zu vermeiden.
Wie berechnet man die Sacklochtiefe?
Gehen Sie von der erforderlichen Schraubeneingriffslänge und vollständigen Gewindetiefe aus. Addieren Sie Anschnitt- und Spitzenzugabe, Prozessfreiraum und Bohrspitzenzugabe unter Einhaltung der Restwandvorgabe. Eine tiefere Bohrung ist nicht automatisch sicherer.
Kann man einen Standardgewindebohrer für Sacklöcher verwenden?
Wählen Sie die Gewindebohrergeometrie nach Spanform, Werkstoff und geforderter vollständiger Gewindetiefe. Spiralnut-Gewindebohrer eignen sich häufig für Sacklöcher mit langen Spänen; ein langer Anschnitt benötigt mehr Freiraum. Gerade Nuten oder Gewindeformer können bei anderen Anwendungen passen.
Wie misst man ein Sackloch am besten?
Verwenden Sie geeignete Durchmesser- und Tiefenmessgeräte mit zum Merkmal passender Kontaktgeometrie. Prüfen Sie Gewinde mit den vorgeschriebenen Lehren und bei Bedarf die vollständige Gewindetiefe separat; kein einzelnes Messgerät weist sämtliche Bohrungsmaße nach.
Warum brechen Bohrer und Gewindebohrer in solchen Bohrungen?
Bruch kann durch Spänestau, unzureichende Schmierung, überhöhtes Drehmoment, Fehlausrichtung, falsche Synchronisierung oder zu wenig Grundabstand entstehen. Beheben Sie Ursache und programmierten Verfahrweg; langsameres Fahren am Grund verhindert keine Kollision, und der Gewindebohrvorschub muss zur Spindeldrehzahl passen.