










Furos cegos: guia técnico de furação e roscagem
Um furo cego não atravessa o lado oposto da peça. É utilizado em motores e eletrónica quando é necessária uma superfície traseira intacta. Aloja parafusos ou cavilhas. Este guia explica como furá-lo e abrir a rosca evitando a quebra das ferramentas.
Índice
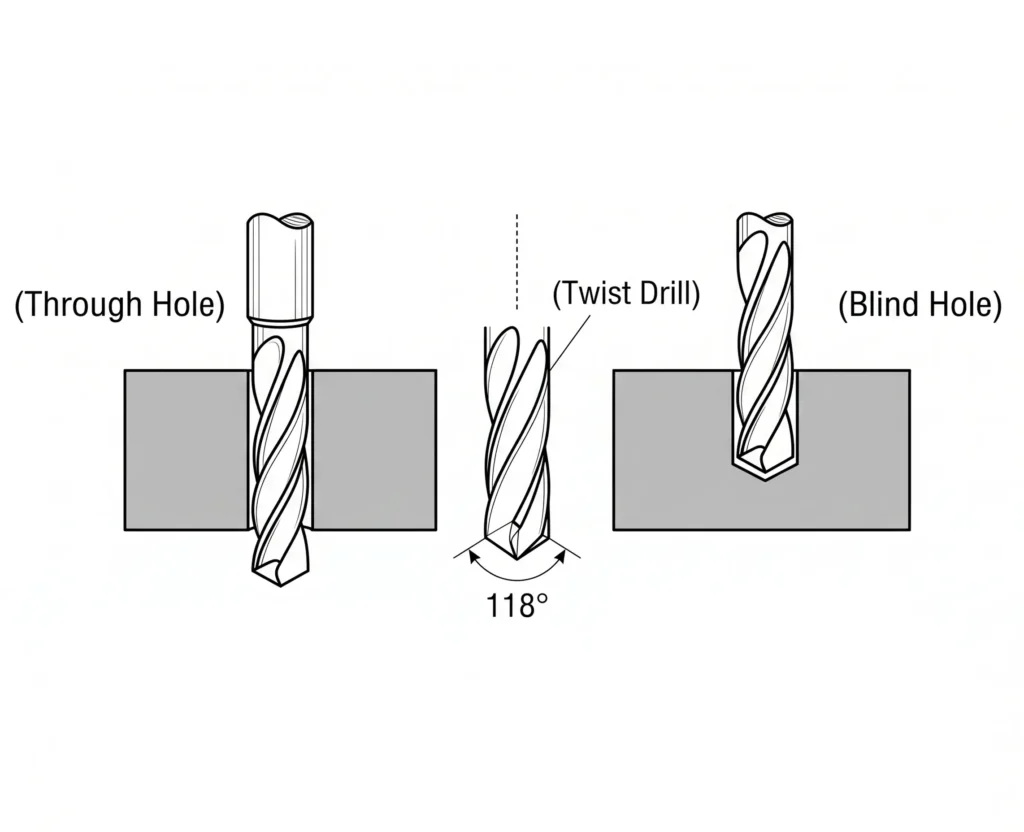
O que é um furo cego?
Comecemos pelo essencial: um furo cego tem fundo. Ao contrário de um furo passante, fica fechado do lado oposto e preserva a face traseira. Muitos blocos de motor contêm estes furos; permitem fixações firmes sem passagens abertas.
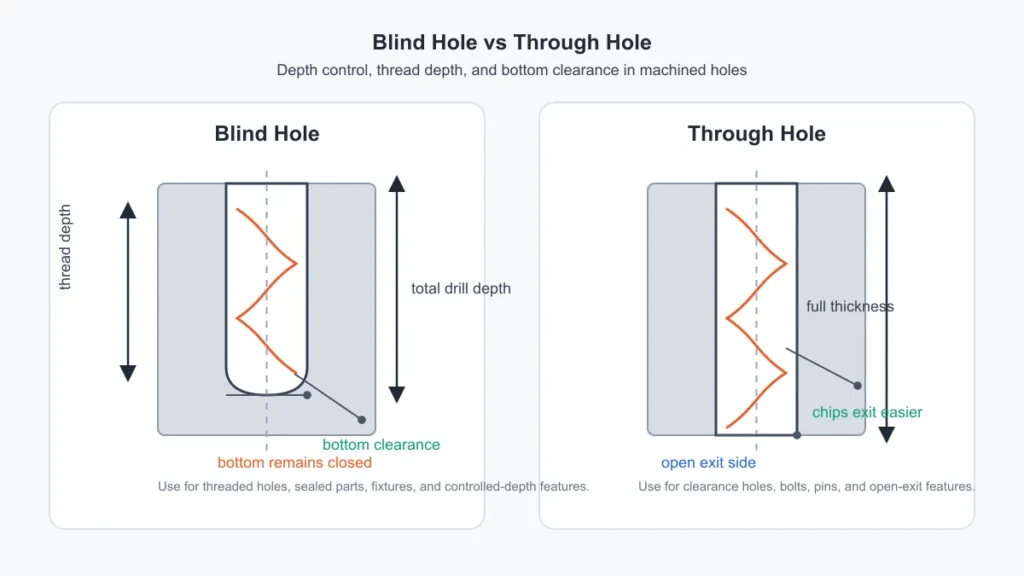
Furo cego e furo passante
Um furo cego é um furo maquinado que não atravessa completamente a peça. Tem profundidade de fundo controlada, ao contrário do passante, que abre do lado oposto. Na maquinagem CNC é comum em peças roscadas, dispositivos de fixação, componentes hidráulicos, moldes e conjuntos cuja face traseira deve permanecer estanque ou intacta.
| Característica | Furo cego | Furo passante |
|---|---|---|
| Abertura | Apenas de um lado | Atravessa a peça |
| Controlo de profundidade | Crítico | Menos crítico |
| Evacuação de aparas | Mais difícil | Mais fácil |
| Risco comum | Contacto com o fundo, acumulação de aparas, quebra de machos | Rebarbas ou danos na saída |
| Utilização típica | Furos roscados, peças estanques, dispositivos de fixação | Parafusos, cavilhas, furos de passagem |
Como executar furos cegos
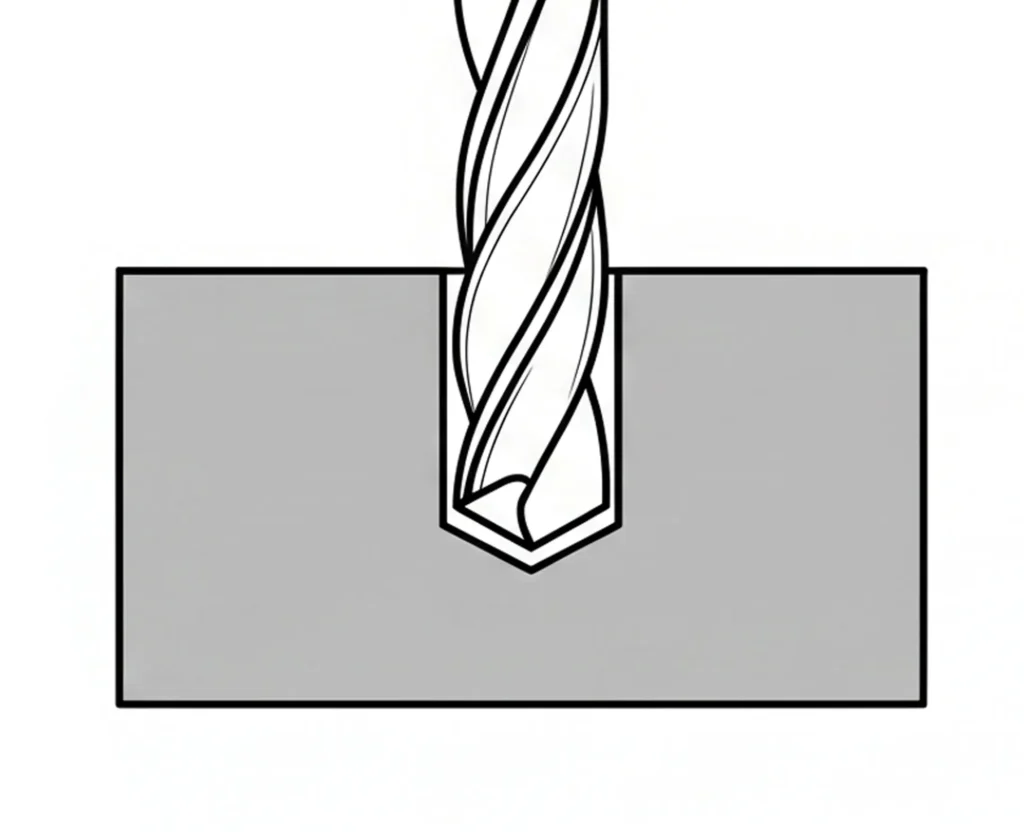
Não trate esta operação como uma furação qualquer nem faça a ferramenta penetrar sem preparação. Comece por localizar com precisão o centro do furo.
Selecione a sua broca conforme o material e a especificação do furo. Uma broca helicoidal convencional deixa um fundo cónico: distinga a profundidade de diâmetro completo da profundidade da ponta. Defina e verifique a referência de profundidade; selecione um ciclo CNC recomendado para a broca, sem supor que todos os furos cegos exigem G83.
Se a ferramenta exigir furação por picagem, programe a retração e a evacuação segundo as instruções da ferramenta e da máquina. Outras brocas destinam-se a avanço contínuo com refrigeração interna. Reentradas repetidas não são automaticamente benéficas.
Controlo da profundidade do furo cego
Que profundidade deve ter? É uma questão importante no projeto da peça. Deve existir espaço no fundo para a extremidade do parafuso e uma folga adicional.
- Profundidade total: Distância da superfície superior até à extremidade da ponta da broca.
- Profundidade útil: Parte útil do furo que apresenta o diâmetro completo.
- Profundidade da rosca: Especifique o comprimento útil exigido de rosca com perfil completo, separadamente do curso do macho e dos filetes incompletos de entrada.
Deixe folga para a extremidade do parafuso e para o processo de abertura de rosca escolhido, preservando a espessura de parede exigida. Dois ou três passos não constituem uma regra universal; determine a margem segundo o desenho, a geometria do macho e o processo.
Profundidade de furação, profundidade da rosca e folga no fundo
Distinga a profundidade da ponta, a profundidade de diâmetro completo, a profundidade da rosca de perfil completo e o curso do macho. A ponta prolonga-se abaixo do trecho de diâmetro completo. O comprimento de entrada do macho e qualquer ponta saliente também exigem margem.
Especifique abaixo da rosca completa exigida uma folga adequada à geometria do macho e à evacuação das aparas, além da folga da extremidade do parafuso quando aplicável. O fundo não é um depósito ilimitado de aparas. Verifique a profundidade útil e a espessura restante com inspeção adequada.
Abertura de roscas com macho em furos cegos
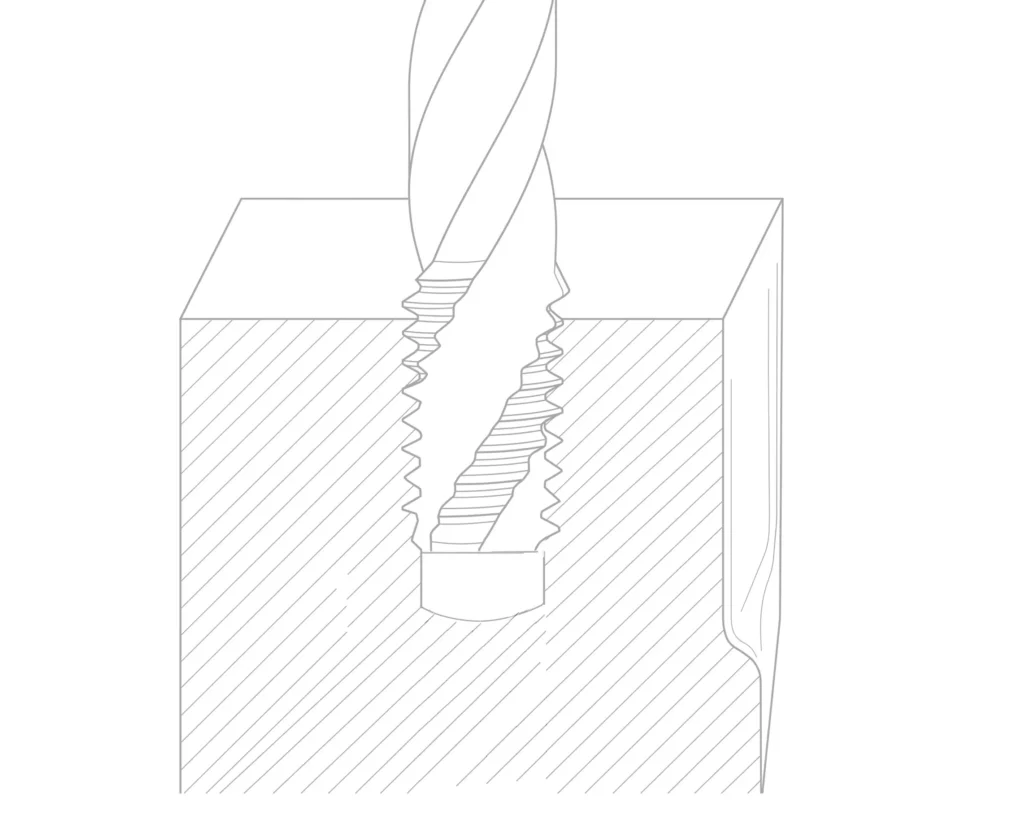
Os machos de corte com canais helicoidais podem transportar as aparas para a entrada e são comuns em furos cegos de materiais adequados. Selecione os canais e a entrada conforme o material e a profundidade; materiais de apara curta e machos de conformação podem exigir outras opções.
Em seguida, escolha o tipo de macho.
- Machos de entrada longa: Uma entrada longa exige mais folga axial e pode não produzir roscas completas perto do fundo.
- Machos de entrada média: A entrada deixa filetes incompletos no fim do corte; considere o seu comprimento real.
- Machos de entrada curta para fundo: Uma entrada curta permite roscas completas mais perto do fundo, mas continua a exigir folga para a entrada e qualquer ponta saliente.
Utilize o lubrificante ou refrigerante especificado e uma velocidade adequada. Na abertura manual de roscas, pare se a resistência se tornar anormal. A abertura de roscas CNC exige sincronização correta entre fuso e avanço e curso programado; a sensibilidade do operador não substitui o controlo do processo.
Diâmetro de furação para roscar e preparação do furo prévio
Selecione o diâmetro prévio segundo os dados de dimensão da rosca, tolerância, material e tipo de macho. Machos de corte e de conformação exigem diâmetros prévios diferentes. Garanta profundidade de diâmetro completo e folga suficientes sem atravessar a parede restante.
Verifique separadamente as profundidades de furação e de abertura da rosca. Machos com canais helicoidais podem remover aparas longas de furos cegos. Uma entrada curta adequada permite roscas completas mais perto do fundo, mas exige folga e nem sempre constitui uma operação de acabamento separada.
Para peças de elevado valor em que a quebra de machos é inaceitável, as fresas de roscar de metal duro podem ser uma alternativa útil à abertura convencional de roscas com macho.
Precisão com uma ferramenta para furos cegos
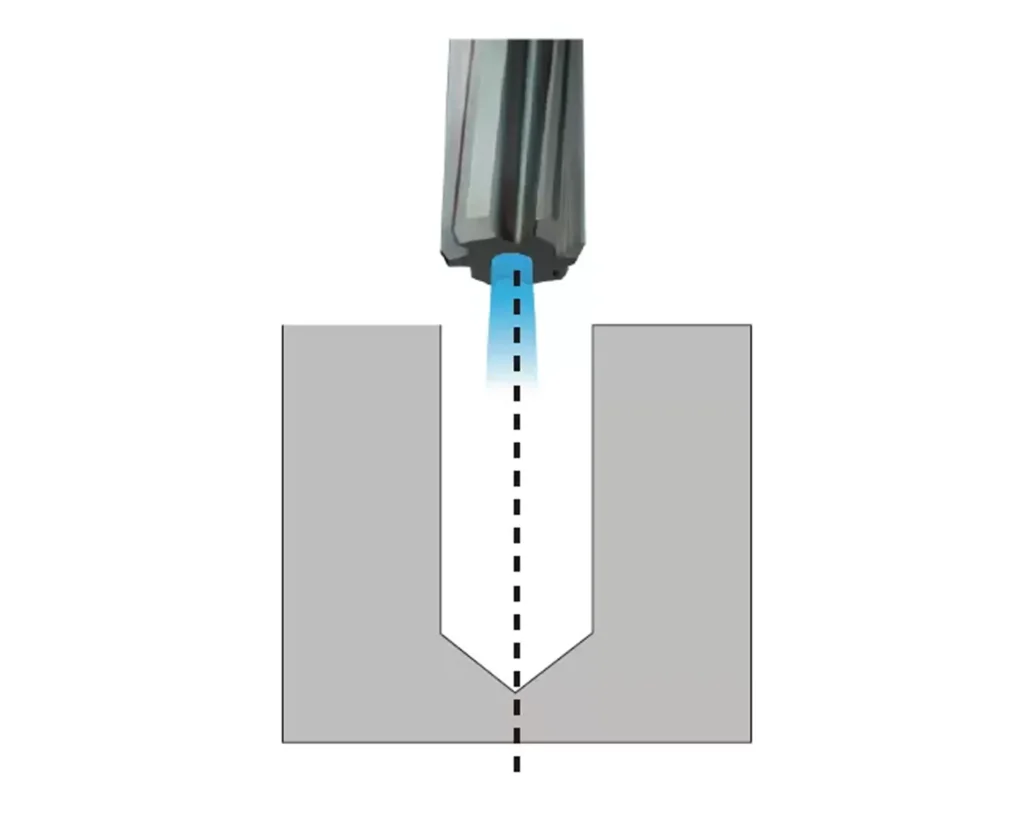
Utilize uma broca de fundo plano ou outra ferramenta especificamente concebida para a geometria de fundo exigida. A planicidade e o acabamento devem cumprir o desenho; nem todos os alojamentos de molas ou rolamentos exigem fundo plano.
Escolha uma sequência compatível com a ferramenta. Algumas ferramentas podem furar material maciço, enquanto outras acabam um furo preparado. Confirme as condições de entrada permitidas e inspecione a geometria do fundo.
Os alargadores de PCD e os alargadores de metal duro podem acabar furos pré-executados adequados quando o material da ferramenta, a geometria, o sobremetal e a folga no fundo são apropriados. O alargamento controla dimensão e acabamento; não estabelece, por si só, a qualidade da rosca.
Medição de furos cegos
Selecione um instrumento para a característica específica: diâmetro, profundidade de diâmetro completo, perfil do fundo ou dimensão e profundidade da rosca. Nem todos os instrumentos para furos cegos se expandem dentro do furo.
- Micrómetro de interiores para furos cegos: Um micrómetro de interiores adequado mede o diâmetro dentro da sua gama; confirme que alcança a posição exigida perto do fundo.
- Medidor de profundidade para furos cegos: Utilize geometria de contacto e referência adequadas para distinguir a profundidade da ponta da profundidade de diâmetro completo.
- Calibre tampão roscado: Utilize o controlo GO/NO-GO especificado para aceitar a rosca e uma função de profundidade adequada ou um método separado para verificar a profundidade de perfil completo.
Não confie em estimativas. Inspecione os furos cegos no fim de cada lote. Uma pequena alteração do desgaste pode deixar os furos demasiado pouco profundos.
Estratégias CNC e de fresagem
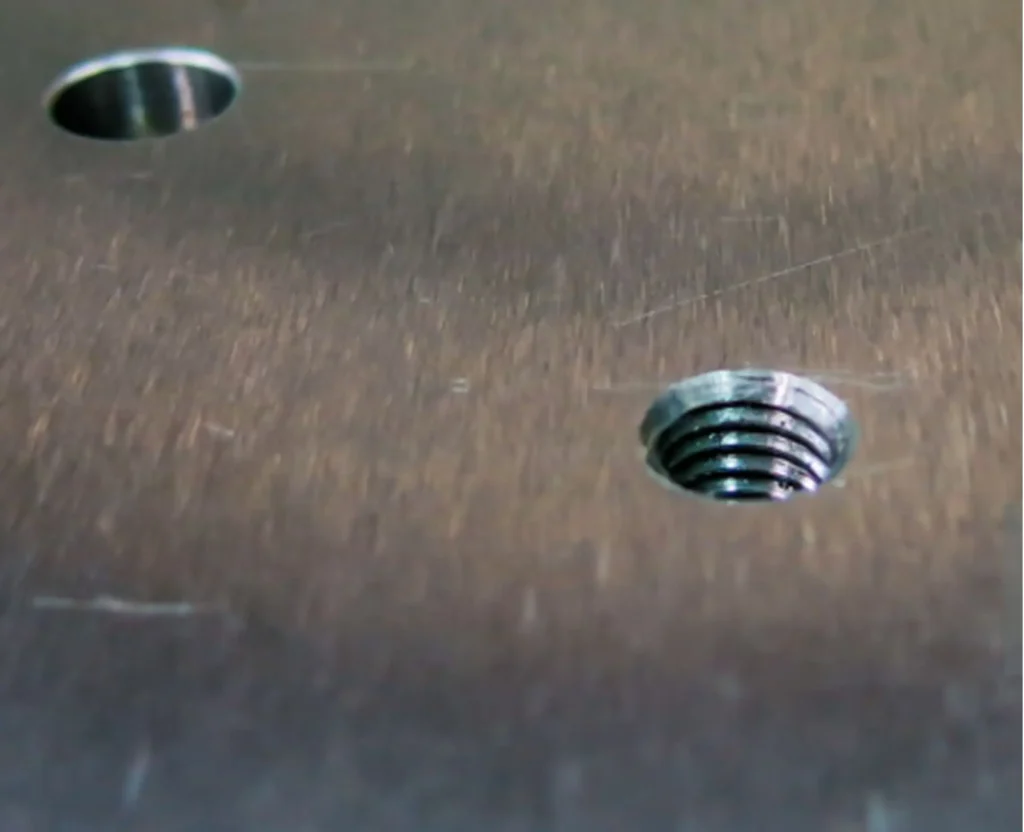
Uma fresa de topo adequada pode maquinar uma cavidade fechada ou um furo cego através de uma estratégia autorizada de penetração ou interpolação. A geometria de topo e a trajetória determinam o fundo; a planicidade não é automática. Furos profundos e estreitos podem favorecer a furação.
Para um macho helicoidal para furos cegos, confirme o tipo exato de ferramenta e as instruções do fabricante. Programe a sincronização correta entre fuso e avanço e os limites de curso. Utilize simulação e validação controlada; um ensaio em vazio, por si só, não valida as condições de corte.
Utilize um sistema aprovado de refrigeração e evacuação dentro dos limites de pressão da ferramenta e da máquina. Monitorize o desgaste e a evacuação para o material real; nem a alta pressão nem o sopro de ar são soluções universais.
Particularidades dos materiais
As ligas de alumínio podem aderir às arestas; adapte a geometria do macho e a lubrificação, incluindo para uma rosca M6. Os requisitos do aço variam conforme a liga e a dureza. O aço rápido ligado ao cobalto é um tipo de HSS, não uma alternativa distinta.
Considere também o comportamento do metal. Metais macios podem deformar-se se o furo estiver demasiado perto da borda. Mantenha espessura de parede suficiente; uma parede demasiado fina pode abaular devido aos esforços de furação.
Problemas comuns
Quando surgem problemas, trata-se frequentemente de uma destas três situações:
- Acumulação de aparas: O furo enche-se de aparas. A broca não consegue continuar a avançar e parte.
- Contacto com o fundo: O macho atinge o fundo.
- Sobreaquecimento: A broca sobreaquece porque o refrigerante não chega ao fundo.
Além das ferramentas, o processo determina o resultado. Mantenha os gumes afiados; uma broca sem corte gera mais calor e problemas.
Sugestões para resolução de problemas
Pare a máquina e siga o procedimento de isolamento aplicável antes de investigar um macho partido ou aparas compactadas. Utilize um método de remoção qualificado para a ferramenta e a peça; um extrator não garante o sucesso. Qualquer equipamento de aspiração deve ser adequado às aparas, ao refrigerante e aos riscos do material.
Inspeção final
Limpe o furo com um método aprovado antes da inspeção. Os óculos de proteção, por si só, não tornam segura a limpeza com ar comprimido. Verifique dimensões, profundidade da rosca completa e aceitação da rosca com os instrumentos e calibres especificados.
Pode parecer muito trabalho para um simples furo, mas os detalhes determinam se a peça é conforme ou rejeitada. Utilize um medidor de profundidade adequado e trabalhe com cuidado: isso distingue um trabalho profissional.
Conclusão
Os furos cegos permitem projetos limpos e resistentes. Controle a profundidade e as aparas para evitar quebras. Machos helicoidais e calibres adequados favorecem roscas precisas. Dê prioridade à evacuação e à verificação dimensional para manter produção regular e peças de qualidade.
Perguntas frequentes
O que distingue um furo cego de um furo passante?
Um furo cego tem fundo, enquanto um furo passante atravessa toda a peça. O lado fechado dificulta bastante a evacuação das aparas. Por isso, é necessário mais cuidado para evitar partir as ferramentas.
Como se calcula a profundidade de um furo cego?
Parta do engate exigido do parafuso e da profundidade da rosca completa. Acrescente a entrada e a ponta do macho, a folga do processo e a margem da ponta da broca, mantendo a espessura especificada. Um furo mais profundo não é automaticamente mais seguro.
Pode utilizar-se um macho padrão em furos cegos?
Selecione a geometria segundo a forma das aparas, o material e a profundidade da rosca completa. Canais helicoidais adequam-se frequentemente a furos cegos com aparas longas; uma entrada longa exige mais folga. Canais retos ou machos de conformação podem ser adequados noutras aplicações.
Qual é a melhor forma de medir um furo cego?
Utilize instrumentos adequados para diâmetro e profundidade, com geometria de contacto correspondente à característica medida. Verifique as roscas com os calibres especificados e, quando necessário, a profundidade completa separadamente; nenhum instrumento verifica todas as dimensões do furo.
Porque partem as brocas e os machos nestes furos?
A quebra pode resultar de aparas compactadas, lubrificação insuficiente, binário excessivo, desalinhamento, sincronização incorreta ou folga insuficiente no fundo. Corrija a causa e o curso; abrandar perto do fundo não evita uma colisão, e o avanço deve permanecer sincronizado com o fuso.