










Agujeros ciegos: guía experta de taladrado y roscado
Un agujero ciego no atraviesa el lado opuesto de la pieza. Se utiliza en motores y electrónica cuando se necesita una superficie posterior intacta. Aloja tornillos o pasadores. Esta guía explica cómo taladrarlo y roscarlo evitando roturas de herramientas.
Contenido
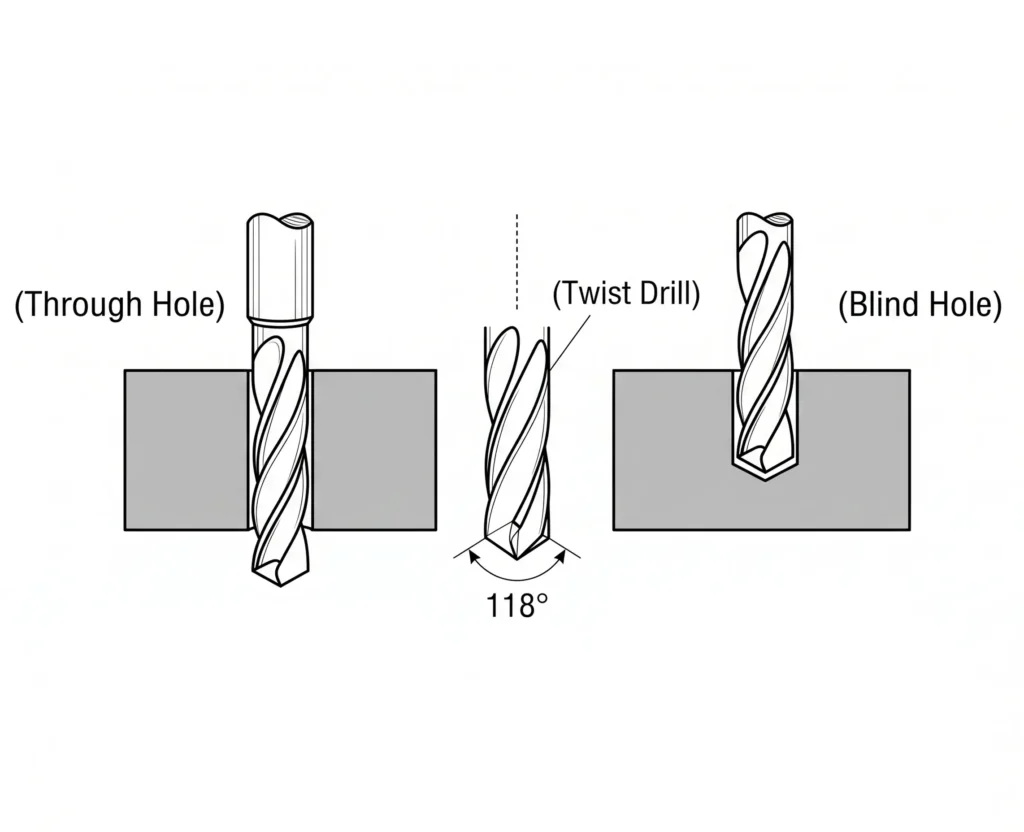
¿Qué es un agujero ciego?
Primero, lo básico: un agujero ciego tiene fondo. A diferencia de uno pasante, queda cerrado por el lado opuesto y conserva intacta la cara posterior. Muchos bloques de motor contienen estos agujeros; permiten fijaciones firmes sin pasos abiertos.
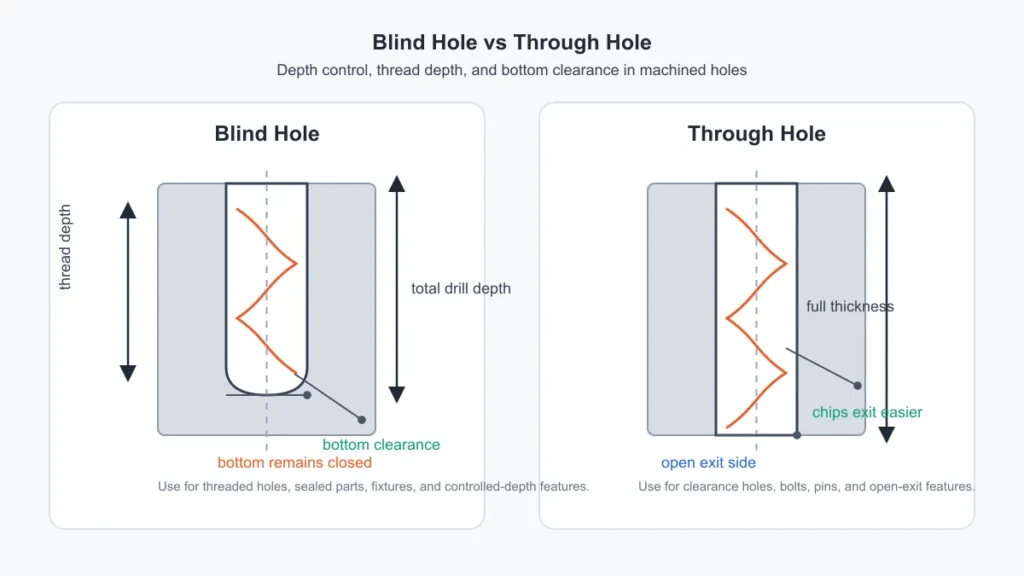
Agujero ciego frente a agujero pasante
Un agujero ciego es un agujero mecanizado que no atraviesa completamente la pieza. Tiene una profundidad de fondo controlada, a diferencia del pasante, que abre por el lado opuesto. En mecanizado CNC es habitual en piezas roscadas, utillajes, componentes hidráulicos, moldes y conjuntos cuya cara posterior debe permanecer sellada o intacta.
| Característica | Agujero ciego | Agujero pasante |
|---|---|---|
| Abertura | Solo por un lado | Atraviesa la pieza |
| Control de profundidad | Crítico | Menos crítico |
| Evacuación de viruta | Más difícil | Más fácil |
| Riesgo habitual | Contacto con el fondo, acumulación de virutas, rotura de machos | Rebabas o daños en la salida |
| Uso habitual | Agujeros roscados, piezas estancas, utillajes | Tornillos, pasadores, agujeros de paso |
Cómo taladrar agujeros ciegos
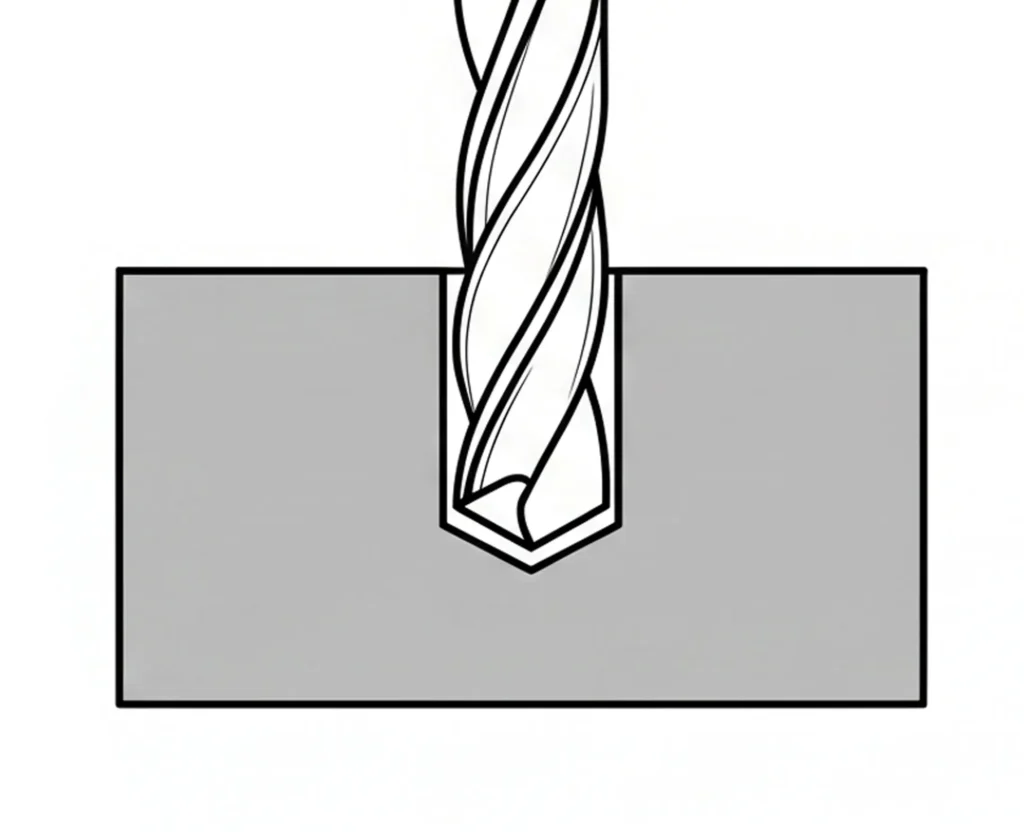
No trate esta tarea como un taladrado cualquiera ni penetre sin preparación. Primero debe situar con precisión el centro del agujero.
Seleccione su broca según el material y la especificación del agujero. Una broca helicoidal convencional deja un fondo cónico: distinga la profundidad a diámetro completo de la profundidad de la punta. Establezca y verifique la referencia de profundidad; seleccione un ciclo CNC recomendado para la broca, sin suponer que todos los agujeros ciegos requieren G83.
Si la herramienta requiere taladrado por picado, programe la retirada y la evacuación según las instrucciones de la herramienta y la máquina. Otras brocas están diseñadas para avance continuo con refrigeración interna. Las reentradas repetidas no son automáticamente beneficiosas.
Control de la profundidad del agujero ciego
¿Qué profundidad debe tener? Es una cuestión importante al diseñar la pieza. Debe quedar espacio en el fondo para el extremo del tornillo y una holgura adicional.
- Profundidad total: Distancia desde la superficie superior hasta el extremo de la punta de la broca.
- Profundidad útil: Parte útil del agujero que tiene el diámetro completo.
- Profundidad de rosca: Especifique la longitud útil requerida de rosca de perfil completo, separada del recorrido del macho y de los filetes incompletos de entrada.
Deje holgura para el extremo del tornillo y el proceso de roscado elegido, conservando el espesor de pared requerido. Dos o tres pasos no constituyen una regla universal; determine el margen según el plano, la geometría del macho y el proceso.
Profundidad de taladrado, profundidad de rosca y holgura en el fondo
Distinga la profundidad de la punta, la profundidad a diámetro completo, la profundidad de rosca de perfil completo y el recorrido del macho. La punta sobresale por debajo del tramo a diámetro completo. La longitud de entrada del macho y cualquier punta saliente también requieren margen.
Especifique bajo la rosca completa requerida una holgura adecuada a la geometría del macho y a la evacuación de virutas, además de la del extremo del tornillo cuando corresponda. El fondo no es un depósito ilimitado de virutas. Verifique la profundidad útil y el espesor restante mediante inspección adecuada.
Roscado con macho de agujeros ciegos
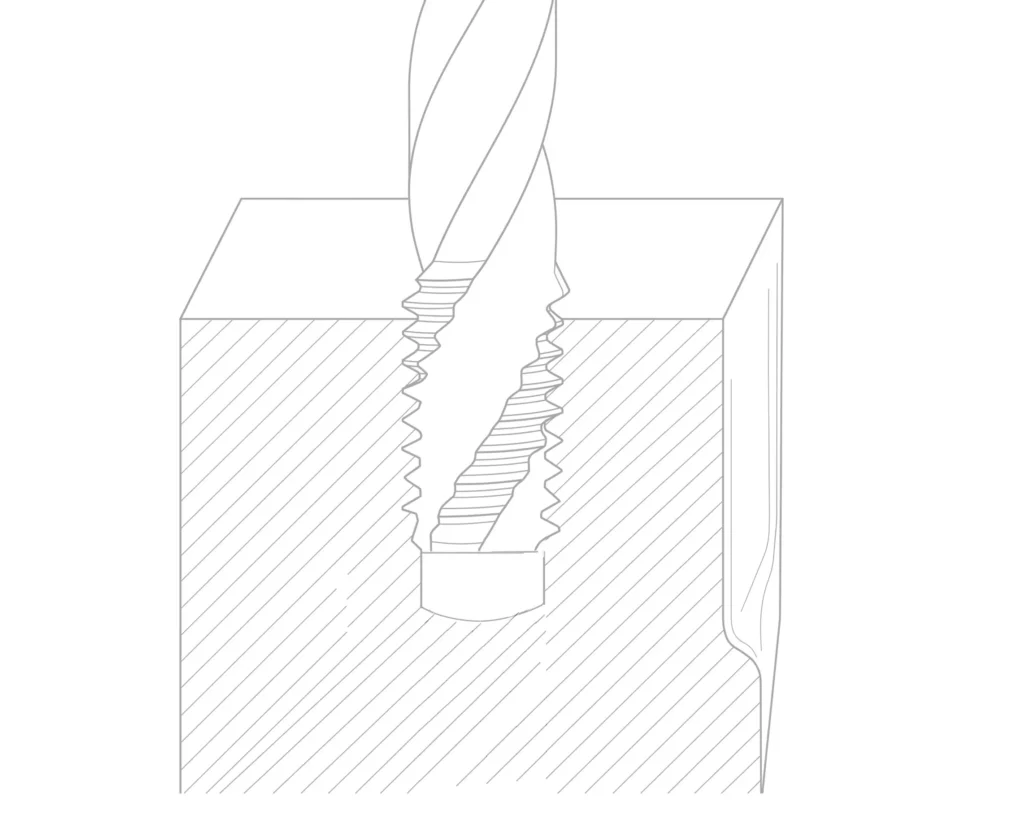
Los machos de corte con canales helicoidales pueden llevar las virutas hacia la entrada y se utilizan habitualmente en agujeros ciegos de materiales adecuados. Seleccione canales y entrada según material y profundidad; los materiales de viruta corta y los machos de conformación pueden requerir otras opciones.
A continuación, elija el tipo de macho.
- Machos de entrada larga: Una entrada larga necesita más holgura axial y puede no producir roscas completas cerca del fondo.
- Machos de entrada media: La entrada deja filetes incompletos al final del corte; tenga en cuenta su longitud real.
- Machos de entrada corta para fondo: Una entrada corta permite roscas completas más cerca del fondo, pero sigue necesitando holgura para la entrada y cualquier punta saliente.
Utilice el lubricante o refrigerante especificado y una velocidad adecuada. En roscado manual, deténgase si la resistencia resulta anormal. El roscado CNC exige sincronización correcta entre husillo y avance y recorrido programado; la percepción del operario no sustituye al control del proceso.
Diámetro de taladro para roscar y preparación del agujero previo
Seleccione el diámetro previo según los datos de tamaño de rosca, tolerancia, material y tipo de macho. Los machos de corte y de conformación necesitan diámetros previos distintos. Proporcione profundidad a diámetro completo y holgura suficientes sin atravesar la pared restante.
Compruebe por separado las profundidades de taladrado y roscado. Los machos con canales helicoidales pueden evacuar virutas largas de agujeros ciegos. Una entrada corta adecuada permite roscas completas más cerca del fondo, pero necesita holgura y no siempre constituye una operación de acabado separada.
Para piezas de alto valor en las que la rotura de machos es inaceptable, las fresas de roscar de metal duro pueden ser una alternativa útil al roscado convencional con macho.
Precisión con una herramienta para agujeros ciegos
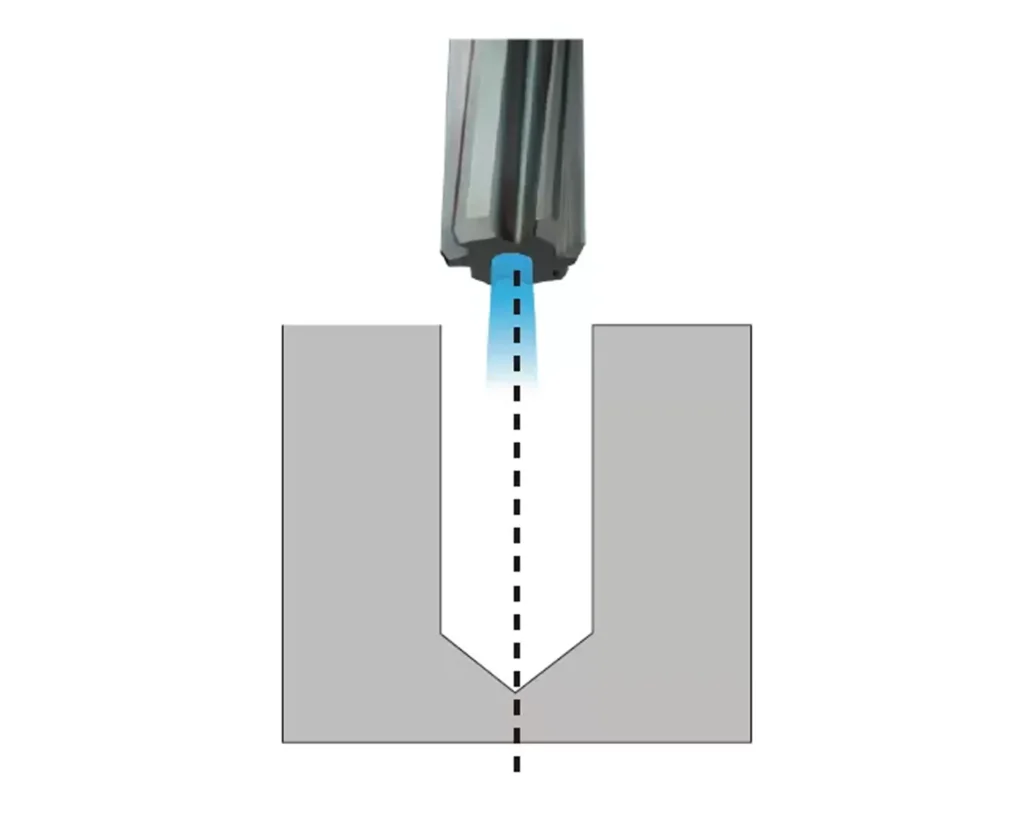
Utilice una broca de fondo plano u otra herramienta diseñada específicamente para la geometría de fondo requerida. La planitud y el acabado deben cumplir el plano; no todos los alojamientos de muelles o rodamientos necesitan fondo plano.
Elija una secuencia compatible con la herramienta. Algunas pueden taladrar en material macizo; otras acaban un agujero preparado. Confirme las condiciones de entrada permitidas e inspeccione la geometría del fondo.
Los escariadores de PCD y los escariadores de metal duro pueden acabar agujeros pretaladrados adecuados cuando el material de la herramienta, la geometría, la sobremedida y la holgura inferior son apropiados. El escariado controla dimensión y acabado; no establece por sí solo la calidad de la rosca.
Medición de agujeros ciegos
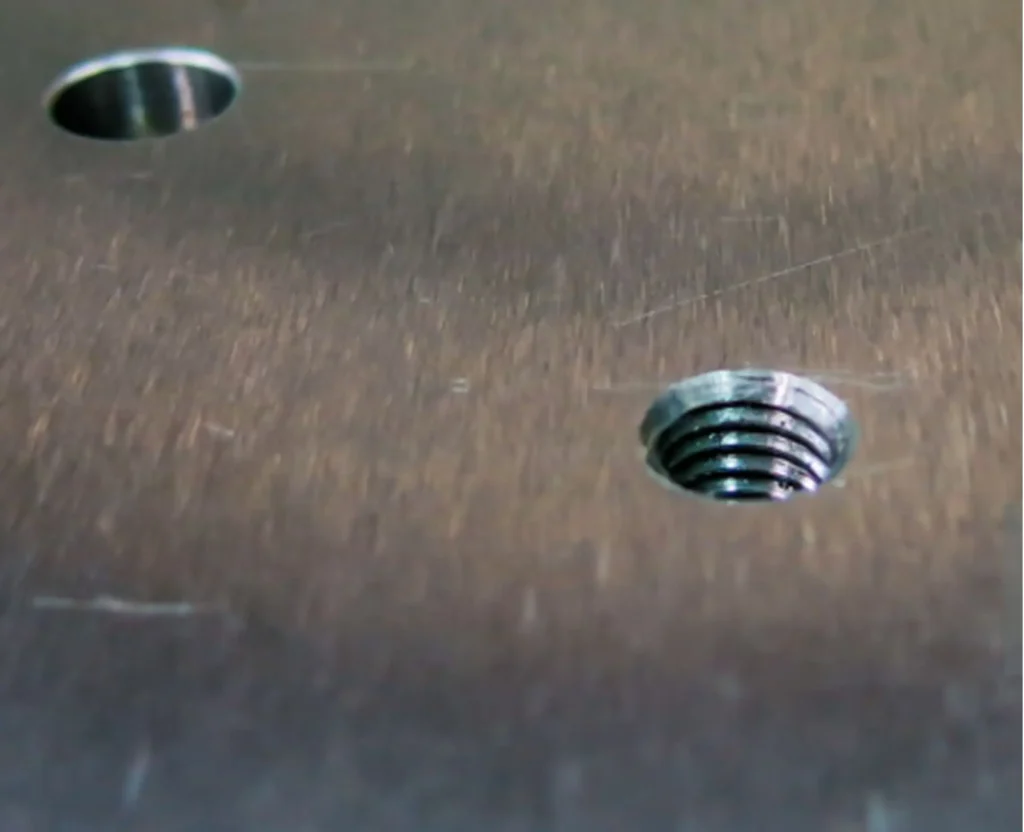
Seleccione un instrumento para la característica concreta: diámetro, profundidad a diámetro completo, perfil del fondo o tamaño y profundidad de rosca. No todos los calibres para agujeros ciegos se expanden dentro del agujero.
- Micrómetro de interiores para agujeros ciegos: Un micrómetro de interiores adecuado mide el diámetro dentro de su intervalo; confirme que alcanza la posición requerida cerca del fondo.
- Calibre de profundidad para agujeros ciegos: Utilice una forma de contacto y una referencia adecuadas para distinguir la profundidad de la punta de la profundidad a diámetro completo.
- Calibre tampón roscado: Utilice el control GO/NO-GO especificado para aceptar la rosca y una función de profundidad adecuada o un método separado para verificar la profundidad de perfil completo.
No se base en estimaciones. Inspeccione los agujeros ciegos al terminar cada lote. Un pequeño cambio en el desgaste puede dejar los agujeros demasiado poco profundos.
Estrategias CNC y de fresado
Una fresa de mango adecuada puede mecanizar una cavidad cerrada o un agujero ciego mediante una estrategia autorizada de penetración o interpolación. La geometría frontal y la trayectoria determinan el fondo; no queda plano automáticamente. Los agujeros profundos y estrechos pueden favorecer el taladrado.
Para un macho helicoidal para agujeros ciegos, confirme el tipo real de herramienta y las instrucciones del fabricante. Programe la sincronización correcta entre husillo y avance y los límites de recorrido. Utilice simulación y una puesta a punto controlada; una prueba en vacío por sí sola no valida las condiciones de corte.
Utilice un sistema aprobado de refrigeración y evacuación dentro de los límites de presión de la herramienta y la máquina. Controle el desgaste y la evacuación para el material real; ni la alta presión ni el soplado de aire son soluciones universales.
Particularidades de los materiales
Las aleaciones de aluminio pueden adherirse al filo; adapte la geometría del macho y la lubricación, también para una rosca M6. Los requisitos del acero varían según calidad y dureza. El acero rápido aleado con cobalto es un tipo de HSS, no una alternativa independiente.
Considere también el comportamiento del metal. Los metales blandos pueden deformarse si el agujero está demasiado cerca del borde. Mantenga suficiente espesor de pared; una pared demasiado fina puede abombarse por las fuerzas de taladrado.
Problemas habituales
Cuando surgen problemas, suelen darse estas tres situaciones:
- Acumulación de virutas: El agujero se llena de virutas. La broca no puede seguir avanzando y se rompe.
- Contacto con el fondo: El macho golpea el fondo.
- Sobrecalentamiento: La broca se sobrecalienta porque el refrigerante no llega al fondo.
Además de las herramientas, el proceso determina el resultado. Mantenga los filos afilados; una broca desafilada genera más calor y problemas.
Consejos para resolver problemas
Detenga la máquina y siga el procedimiento de aislamiento aplicable antes de investigar un macho roto o virutas compactadas. Utilice un método de extracción cualificado para herramienta y pieza; un extractor no garantiza el éxito. Todo equipo de aspiración debe ser adecuado para virutas, refrigerante y riesgos del material.
Inspección final
Limpie el agujero con un método aprobado antes de inspeccionarlo. Las gafas de seguridad por sí solas no hacen seguro el uso de aire comprimido. Verifique dimensiones, profundidad de rosca completa y aceptación de la rosca con los instrumentos y calibres especificados.
Puede parecer mucho trabajo para un simple agujero, pero los detalles deciden si la pieza es conforme o rechazada. Utilice un calibre de profundidad adecuado y trabaje con cuidado: eso distingue un trabajo profesional.
Conclusión
Los agujeros ciegos permiten diseños limpios y resistentes. Controle profundidad y virutas para evitar roturas. Los machos helicoidales y calibres adecuados favorecen roscas precisas. Priorice la evacuación y la comprobación dimensional para mantener una producción regular y piezas de calidad.
Preguntas frecuentes
¿Qué diferencia un agujero ciego de uno pasante?
Un agujero ciego tiene fondo, mientras que uno pasante atraviesa toda la pieza. El lado cerrado dificulta mucho la evacuación de virutas. Por ello, se requiere más cuidado para evitar romper las herramientas.
¿Cómo se calcula la profundidad de un agujero ciego?
Parta del acoplamiento requerido del tornillo y de la profundidad de rosca completa. Añada la entrada y la punta del macho, la holgura de proceso y el margen de la punta de broca, conservando el espesor especificado. Un agujero más profundo no es automáticamente más seguro.
¿Puede utilizarse un macho estándar en agujeros ciegos?
Seleccione la geometría según la forma de viruta, el material y la profundidad de rosca completa. Los canales helicoidales suelen servir en agujeros ciegos con virutas largas; una entrada larga exige más holgura. Los canales rectos o los machos de conformación pueden ser adecuados en otras aplicaciones.
¿Cuál es la mejor forma de medir un agujero ciego?
Utilice instrumentos adecuados para diámetro y profundidad, con geometría de contacto apropiada a la característica medida. Compruebe las roscas con los calibres especificados y, cuando sea necesario, la profundidad completa por separado; ningún instrumento verifica todas las dimensiones del agujero.
¿Por qué se rompen las brocas y los machos en estos agujeros?
La rotura puede deberse a virutas compactadas, lubricación insuficiente, par excesivo, desalineación, sincronización incorrecta o falta de holgura inferior. Corrija la causa y el recorrido; reducir la velocidad cerca del fondo no evita una colisión, y el avance debe seguir sincronizado con el husillo.