










Welcher Bohrerdurchmesser für einen 5/16-Gewindebohrer?
Bei schneidenden 5/16-Gewindebohrern zunächst die Steigung prüfen. Gängige Tabellen nennen F für 5/16-18 UNC und I für 5/16-24 UNF bei ungefähr 75% theoretischer Gewindehöhe. Dies sind Richtwerte, keine universellen Vorgaben; Gewindeformer benötigen andere Kernlöcher. Herstellerempfehlung und Zeichnungstoleranzen prüfen.
Dieser Artikel erläutert die Grundlagen des Bohrens und Gewindebohrens sowie die Auswahl des passenden Bohrers für ein 5/16-Gewinde.
Bei Sacklöchern ist zusätzlicher Freiraum erforderlich. Beachten Sie auch unsere Hinweise zum Kernlochdurchmesser beim Gewindebohren in Sacklöchern.
Inhalt
Grundlagen zu Gewindebohrern und Bohrern
Was ist ein Gewindebohrer?
Ein schneidender Gewindebohrer erzeugt Innengewinde durch Materialabtrag in einer vorgebohrten Bohrung. Ein Gewindeformer verdrängt dagegen Material und benötigt einen anderen Kernlochdurchmesser. Werkzeugart nach Werkstoff und Gewindespezifikation auswählen.
Was ist der Kernlochdurchmesser?
Der Kernlochdurchmesser ist der für die Gewindebearbeitung festgelegte Vorbohrungsdurchmesser. Er berücksichtigt die erforderliche Gewindegeometrie sowie die Schnittbelastung oder Umformbedingungen; das Ziel ist nicht einfach die größtmögliche Gewindetiefe.
Beim schneidenden Gewindebohrer ist das Kernloch kleiner als der Gewindeaußendurchmesser, damit Material für das Profil verbleibt. Das zulässige Maß hängt von Steigung, Toleranzen, Werkstoff und Werkzeugausführung ab.
5/16-Gewindearten und Bohrerdurchmesser
Übersicht gängiger 5/16-Gewinde
Gängige 5/16-Zoll-Gewinde sind 5/16-18 UNC mit 18 Gängen pro Zoll und 5/16-24 UNF mit 24 Gängen pro Zoll. Sie haben denselben Nennaußendurchmesser, aber unterschiedliche Steigungen und sind nicht austauschbar.
Empfohlene Bohrerdurchmesser
Für einen schneidenden 5/16-18-UNC-Gewindebohrer dient häufig ein Bohrer mit der Kennung F mit 0.2570 Zoll Durchmesser als Tabellenwert. Für 5/16-24 UNF ist bei einem Gewindebohrer in schneidender Ausführung entsprechend ein Bohrer mit der Kennung I mit 0.2720 Zoll Durchmesser üblich. Diese Werte zielen auf ungefähr 75% theoretische Gewindehöhe; die konkrete Werkzeugspezifikation ist zu prüfen.
Bohrertabelle für 5/16-Gewinde
Gewindebezeichnung | Gewindeart | Bohrer mit Buchstabenmaß | Dezimalmaß in Zoll |
5/16 – 18 | Grobgewinde | F | 0.2570″ |
5/16 – 24 | Feingewinde | I | 0.2720″ |
Den passenden Bohrer für Ihre Anwendung auswählen
Warum die Gewindesteigung wichtig ist
Bei gleichem Nenndurchmesser benötigt eine feinere Steigung für einen vergleichbaren Gewindehöhenanteil meist ein größeres Kernloch zum Gewindeschneiden. Ein zu kleines Loch kann Drehmoment und Bruchrisiko erhöhen.
Werkstoffbezogene Aspekte
Das Kernloch anhand der Gewindespezifikation und werkstoffbezogenen Herstellerdaten auswählen. Ein größeres Loch verringert die Gewindehöhe und kann das Schnittmoment senken, muss aber die Gewindegrenzen einhalten. Die Werkstoffhärte allein rechtfertigt keine Durchmesseränderung.
Metrische Bohrer und Buchstaben-/Nummernbohrer
Metrische Bohrer ersetzen Buchstabenbohrer nicht maßgleich. Ein Bohrer mit 6.5 mm ist kleiner als F, während ein Bohrer mit 6.9 mm etwas kleiner als I ist. Vor einem Austausch den tatsächlichen metrischen Durchmesser mit dem empfohlenen Bereich und den Anforderungen an das fertige Gewinde abgleichen.
Bohren und Gewindebohren Schritt für Schritt
Werkstück vorbereiten
Werkstück markieren und sicher spannen. Bei geeigneter Handarbeit führt eine Körnung den Bohrer. Beim maschinellen Bohren die vorgeschriebene Anbohr- oder Eintrittsmethode verwenden; nicht jedes Werkzeug benötigt eine tiefe Körnung oder Vorbohrung.
Das passende Kernloch bohren
Den vorgegebenen Bohrer sicher einspannen und Drehzahl, Vorschub sowie Kühlschmierstoff nach Durchmesser, Geometrie und Werkstoff wählen. Die Schnittdaten des Werkzeuglieferanten verwenden statt einer pauschal mittleren oder hohen Drehzahl.
Den Bohrer an der vorgegebenen Lochachse ausrichten. Vorschub und Spanabfuhr an Werkzeug und Bohrtiefe anpassen; Bohren mit Rückzug ist nicht für jede Bohrerausführung geeignet oder nötig.
Das Gewinde schneiden
Beim manuellen Schneiden mit einem rechtsgängigen 5/16-Gewindebohrer ein geeignetes Windeisen verwenden, das Werkzeug ausrichten und den empfohlenen Schmierstoff auftragen. Vorsichtig in Schnittrichtung beginnen, ohne Gewalt anzuwenden.
Die Arbeitsweise des Werkzeugherstellers beachten. Zeitweises Zurückdrehen kann bei manchen Handgewindebohrern sinnvoll sein; ein festes Vorwärts-Rückwärts-Schema gilt jedoch nicht für alle Maschinengewindebohrer, spiralgenuteten Werkzeuge oder Gewindeformer.
Entgraten und Nachbearbeiten
Eintrittsgrate kontrolliert entfernen, ohne das Gewinde zu beschädigen oder die Öffnung über das Zeichnungsmaß hinaus zu erweitern. Späne nach dem freigegebenen Werkstattverfahren entfernen und anschließend Gewinde und Bohrtiefe prüfen.
Häufige Fehler und ihre Vermeidung
Falscher Bohrerdurchmesser
Ein 1/4-Zoll-Bohrer misst 0.250 Zoll, während ein F-Bohrer 0.257 Zoll misst. Das kleinere Loch lässt mehr abzutragendes Material stehen und kann das Drehmoment erhöhen. Ohne freigegebenen Prozess nicht als Ersatz für den vorgeschriebenen Kernlochbohrer verwenden.
Falsche Bestimmung der Gewindesteigung
Anhand der Zeichnung und einer passenden Gewindelehre prüfen, ob 18 oder 24 Gänge pro Zoll vorliegen. Ein gleicher Außendurchmesser macht unterschiedliche Steigungen nicht kompatibel; erzwungenes Einschrauben kann das Gewinde beschädigen.
Ungeeignete Bohr- oder Gewindebohrtechnik
Bohrer und Gewindebohrer an der Zeichnungsachse ausrichten und das Werkstück stabil spannen. Schmierung und Betriebsbedingungen auf Werkzeug und Werkstoff abstimmen. Fehlausrichtung, schlechte Spanabfuhr oder ungeeignete Schmierung können Schäden verursachen.
Praktische Tipps und professionelle Hilfsmittel
Kernlochtabelle griffbereit halten
Eine aktuelle Herstellertabelle verwenden und zwischen schneidenden Gewindebohrern und Gewindeformern unterscheiden. Ein Wert wie 75% bezeichnet die theoretische Gewindehöhe, nicht die axiale Einschraublänge und garantiert keine maximale Verbindungsfestigkeit.
Die passende Herstellertabelle an der Maschine bereithalten oder die aktuelle digitale Fassung nutzen. Vor der Bohrerauswahl Gewindenorm, Werkzeugart und Tabellenannahmen prüfen.
Bohrerlehren verwenden
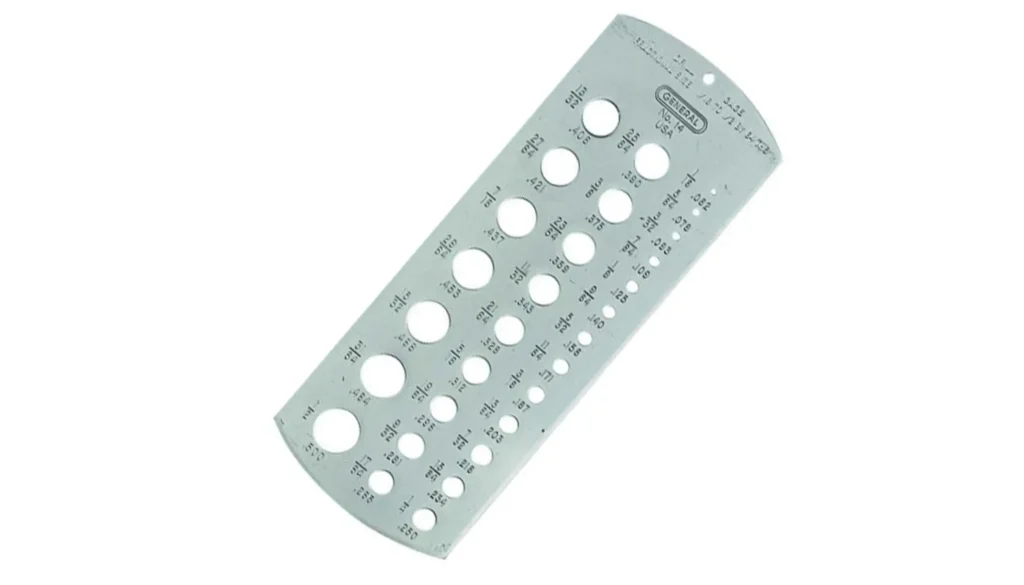
Eine Bohrerlehre hilft bei unleserlicher Schaftkennzeichnung, den Bohrer zu identifizieren. Sie ist eine Identifikationshilfe, keine vollständige Messung des Werkzeugzustands oder der erzeugten Bohrung.
Die Passung im mit F markierten Lehrenloch bestätigt nicht den fertigen Kernlochdurchmesser. Verschleiß und Rundlauf prüfen, das tatsächliche Loch nach Vorgabe messen und das fertige Gewinde mit geeigneten Lehren kontrollieren.
Gewindebohrer- und Bohrersätze
Zollbohrersätze sind häufig in 1/64-Zoll-Schritten abgestuft, was für einen vorgegebenen Kernlochbereich zu grob sein kann. Buchstaben-, Nummern- und metrische Bohrer bieten weitere Maße; entscheidend ist der tatsächliche Prozessdurchmesser.
Der vorgeschriebene F- oder I-Bohrer vermeidet einen ungeprüften Ersatz. Diese Buchstabenmaße gelten als Referenzen für die genannten Schnittbedingungen, nicht pauschal für jede Gewindebohrerausführung.
Fazit
Unter üblichen Tabellenbedingungen für schneidende Gewindebohrer ist F eine Referenz für 5/16-18 UNC und I für 5/16-24 UNF. Werkzeugart, tatsächliches Lochmaß, Gewindetoleranz und Tiefe prüfen und das fertige Gewinde validieren.
Häufige Fragen
Kann ich einen 1/4-Zoll-Bohrer für einen 5/16-Gewindebohrer verwenden?
Ein 1/4-Zoll-Bohrer ist kleiner als die übliche F-Referenz für einen schneidenden 5/16-18-Gewindebohrer. Er lässt mehr Material stehen und kann das Drehmoment erhöhen; den vorgeschriebenen Kernlochdurchmesser einhalten.
Was tun, wenn keine F- oder I-Bohrer verfügbar sind?
17/64 Zoll ist kein automatischer Ersatz für beide Gewinde. Manche Tabellen nennen dieses Maß für 5/16-18 bei ungefähr 65% theoretischer Gewindehöhe statt der mit F verbundenen ungefähr 75%. Es entspricht nicht I für 5/16-24. Gewindegrenzen und Werkzeugdaten prüfen.
Warum schneidet mein Gewindebohrer nicht gleichmäßig?
Kernlochdurchmesser, Werkzeugzustand, Ausrichtung, Werkstoff, Schmierung und Spanabfuhr prüfen. Bei unerwartetem Drehmomentanstieg stoppen und die Ursache untersuchen; das Werkzeug nicht mit Gewalt weiterdrehen.
Wie tief muss ich vor dem Gewindebohren bohren?
Beim Sackloch vollständige Gewindelänge, Anschnitt, Spanraum und Bohrerspitzengeometrie berücksichtigen. Bohr- und Gewindetiefe anhand von Zeichnung und Werkzeugmaßen festlegen; es gibt keinen universellen Tiefenzuschlag.