










Quel diamètre de foret pour un taraud de 5/16 ?
Pour les tarauds coupants de 5/16, vérifiez d’abord le pas. Les tableaux courants indiquent F pour 5/16-18 UNC et I pour 5/16-24 UNF, à environ 75% de hauteur théorique du filet. Ce sont des repères, pas des spécifications universelles ; les tarauds à refouler exigent d’autres avant-trous. Vérifiez les recommandations du fabricant et les tolérances du plan.
Cet article présente les bases du perçage et du taraudage ainsi que le choix du foret pour un taraud de 5/16.
Pour un trou borgne, prévoyez un dégagement supplémentaire et consultez nos indications sur le diamètre de perçage avant taraudage d’un trou borgne.
Sommaire
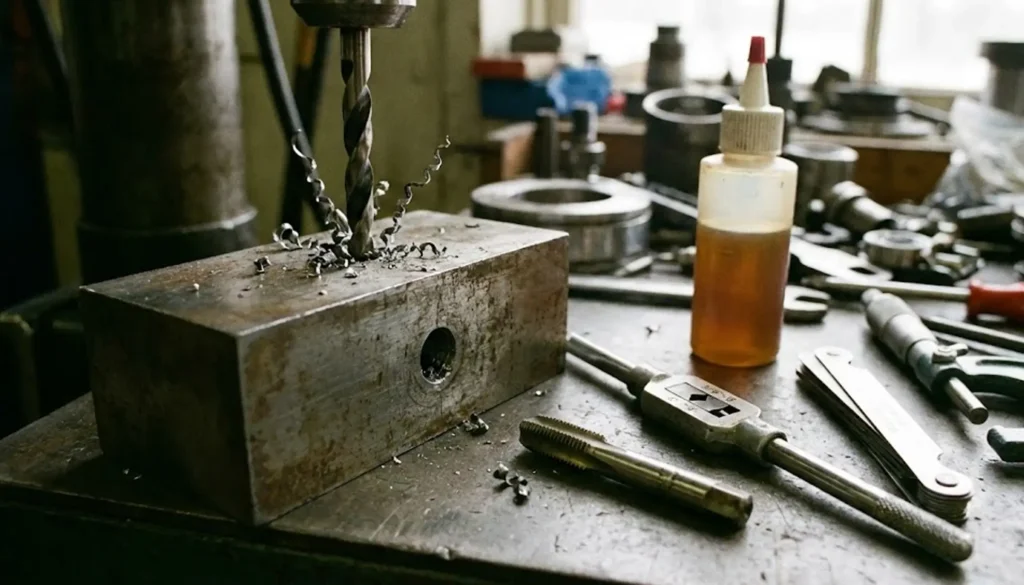
Comprendre les bases du taraudage et du perçage
Qu’est-ce qu’un taraud ?
Un taraud coupant réalise un filetage intérieur par enlèvement de matière dans un trou prépercé. Un taraud à refouler déplace la matière et nécessite un autre diamètre d’avant-trou. Choisissez le type de taraud selon le matériau et la spécification du filetage.
Qu’est-ce que le diamètre de perçage avant taraudage ?
Le diamètre de perçage avant taraudage est celui de l’avant-trou prescrit pour l’opération. Il concilie la géométrie du filetage avec les efforts de coupe ou les exigences de déformation ; il ne vise pas simplement le filet le plus profond possible.
Avec un taraud coupant, l’avant-trou est inférieur au diamètre extérieur du filetage afin de conserver de la matière pour le profil. Le diamètre admissible dépend du pas, des tolérances, du matériau et de la conception du taraud.
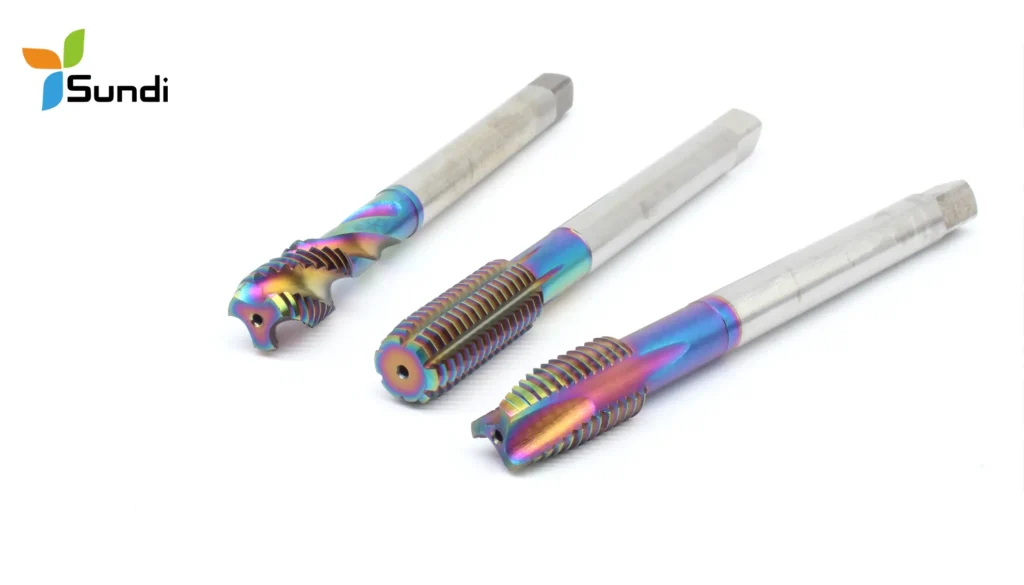
Types de filetage de 5/16 et diamètres de foret
Principales variantes de filetage de 5/16
Les filetages courants de 5/16 de pouce comprennent le 5/16-18 UNC à 18 filets par pouce et le 5/16-24 UNF à 24 filets par pouce. Leur diamètre extérieur nominal est identique, mais leurs pas diffèrent et ils ne sont pas interchangeables.
Diamètres de foret recommandés
Pour un taraud coupant de 5/16-18 UNC, une référence courante est le foret F de 0.2570 pouce. Pour le 5/16-24 UNF, avec un taraud utilisé en coupe, la référence correspondante est le foret I de 0.2720 pouce. Ces valeurs visent environ 75% de hauteur théorique du filet ; vérifiez la spécification du taraud utilisé.
Tableau des diamètres de foret pour les tarauds de 5/16
Désignation du filetage | Type de filetage | Foret de série alphabétique | Équivalent décimal en pouces |
5/16 – 18 | Pas gros | F | 0.2570″ |
5/16 – 24 | Pas fin | I | 0.2720″ |
Choisir le foret adapté à votre application
Pourquoi le pas du filetage est important
À diamètre nominal égal, un pas plus fin demande généralement un avant-trou plus grand pour un pourcentage comparable de hauteur de filet en taraudage par coupe. Un trou trop petit peut augmenter le couple et le risque de rupture.
Considérations relatives aux matériaux
Choisissez l’avant-trou selon la spécification du filetage et les données du fabricant adaptées au matériau. Un trou plus grand réduit la hauteur du filet et peut diminuer le couple de coupe, mais doit respecter les limites prescrites. La dureté seule ne justifie pas une modification du diamètre.
Forets métriques et forets de séries alphabétique ou numérique
Les forets métriques ne sont pas des équivalents exacts des forets de série alphabétique. Un foret de 6.5 mm est plus petit que F, tandis qu’un foret de 6.9 mm est légèrement plus petit que I. Avant toute substitution, comparez le diamètre métrique réel à la plage recommandée et aux exigences du filetage fini.
Perçage et taraudage étape par étape
Préparer la pièce
Repérez et fixez la pièce. Pour un travail manuel adapté, un coup de pointeau peut aider à positionner le foret. En perçage machine, utilisez la méthode de pointage ou d’entrée prescrite ; une marque profonde ou un avant-trou n’est pas nécessaire pour chaque outil.
Percer le trou au diamètre requis
Montez solidement le foret prescrit et choisissez vitesse, avance et fluide de coupe selon son diamètre, sa géométrie et le matériau. Utilisez les données du fournisseur plutôt qu’une vitesse moyenne ou élevée indéfinie.
Maintenez le foret aligné sur l’axe prescrit. Adaptez l’avance et l’évacuation des copeaux au foret et à la profondeur ; le débourrage ne convient pas à toutes les conceptions et n’est pas toujours nécessaire.
Tarauder le trou
Pour tarauder manuellement avec un taraud à droite de 5/16, utilisez un tourne-à-gauche adapté, alignez l’outil et appliquez le lubrifiant recommandé. Commencez doucement dans le sens de coupe, sans forcer.
Suivez la méthode du fabricant. Une inversion périodique peut convenir à certains tarauds manuels coupants, mais une séquence fixe avant-arrière ne doit pas être appliquée à tous les tarauds machine, à goujures hélicoïdales ou à refouler.
Ébavurage et finition
Ébavurez l’entrée de manière contrôlée sans abîmer le filetage ni agrandir son ouverture au-delà du plan. Retirez les copeaux selon la méthode approuvée de l’atelier, puis contrôlez le filetage et la profondeur.
Erreurs courantes et moyens de les éviter
Diamètre de foret incorrect
Un foret de 1/4 de pouce mesure 0.250 pouce, tandis qu’un foret F mesure 0.257 pouce. Le trou plus petit laisse davantage de matière à couper et peut augmenter le couple. Ne le substituez pas au diamètre prescrit sans procédé approuvé.
Mauvaise identification du pas
Vérifiez sur le plan et avec une jauge de pas appropriée si le filetage comporte 18 ou 24 filets par pouce. Un diamètre extérieur identique ne rend pas les pas compatibles ; forcer une fixation inadaptée peut endommager les filets.
Mauvaise technique de perçage ou de taraudage
Alignez le foret et le taraud sur l’axe du plan et fixez la pièce de manière stable. Adaptez lubrification et conditions d’utilisation à l’outil et au matériau. Un défaut d’alignement, une mauvaise gestion des copeaux ou une lubrification inadaptée peuvent causer des dommages.
Conseils pratiques et outils professionnels
Garder un tableau de perçage et taraudage à portée de main
Utilisez un tableau fabricant à jour et distinguez taraudage par coupe et par déformation. Une valeur comme 75% désigne la hauteur théorique du filet, pas la longueur axiale d’engagement ni une garantie de résistance maximale de l’assemblage.
Gardez le tableau fabricant pertinent près de la machine ou utilisez sa version numérique actuelle. Vérifiez la norme du filetage, le type de taraud et les hypothèses du tableau avant de choisir le foret.
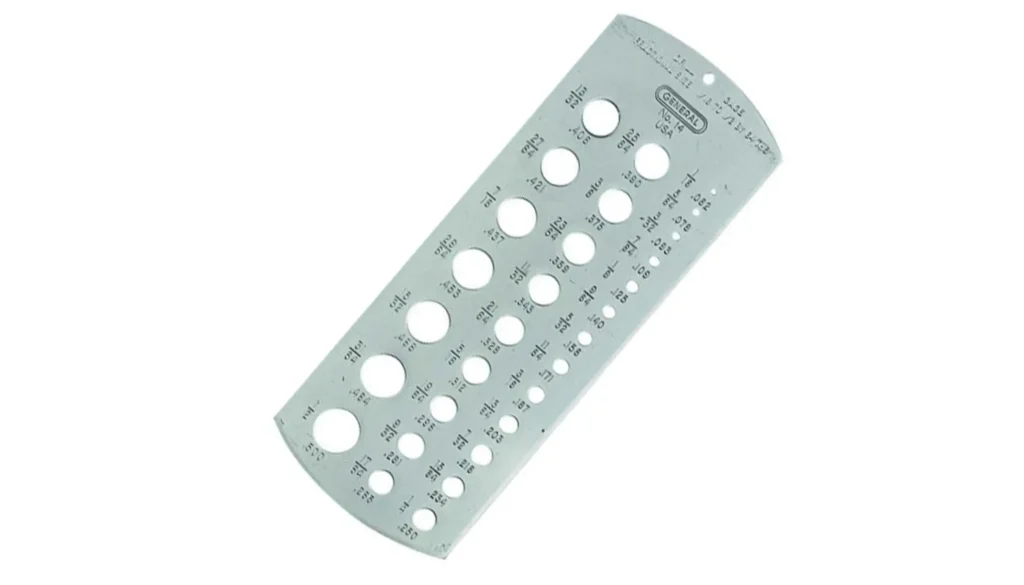
Utiliser des jauges de diamètre de foret
Une jauge de diamètre aide à identifier un foret dont le marquage est illisible. C’est une aide à l’identification, pas une mesure complète de l’état du foret ou du trou produit.
Le passage ajusté dans le trou de jauge marqué F ne valide pas le diamètre de l’avant-trou fini. Vérifiez l’usure et le faux-rond, mesurez le trou selon les exigences et contrôlez le filetage avec des calibres adaptés.
Jeux de tarauds et de forets
Les jeux en pouces progressent souvent par incréments de 1/64 de pouce, parfois trop grands pour la plage prescrite. Les séries alphabétique, numérique et métrique offrent d’autres choix ; retenez le diamètre réel exigé par le procédé.
Disposer du foret F ou I prescrit évite une substitution non vérifiée. Ces dimensions restent des références pour les conditions de taraudage par coupe indiquées, pas des valeurs par défaut pour tous les tarauds.
Conclusion
Dans les conditions courantes des tableaux de taraudage par coupe, F est une référence pour 5/16-18 UNC et I pour 5/16-24 UNF. Confirmez le type de taraud, le diamètre réel, la tolérance et la profondeur, puis validez le filetage fini.
Questions fréquentes
Puis-je utiliser un foret de 1/4 de pouce pour un taraud de 5/16 ?
Un foret de 1/4 de pouce est plus petit que la référence F courante pour un taraud coupant de 5/16-18. Il laisse davantage de matière et peut augmenter le couple ; respectez le diamètre de perçage prescrit.
Que faire si je n’ai pas de foret F ou I ?
Ne considérez pas 17/64 de pouce comme un substitut automatique pour les deux filetages. Certains tableaux le donnent pour 5/16-18 à environ 65% de hauteur théorique du filet, contre environ 75% avec F. Il n’équivaut pas à I pour 5/16-24. Vérifiez les limites et les données du taraud.
Pourquoi mon taraud ne coupe-t-il pas régulièrement ?
Vérifiez le diamètre de l’avant-trou, l’état du taraud, l’alignement, le matériau, la lubrification et l’évacuation des copeaux. Arrêtez en cas de hausse inattendue du couple et cherchez la cause avant de poursuivre ; ne forcez pas.
À quelle profondeur percer avant de tarauder ?
Pour un trou borgne, tenez compte de la longueur de filetage complet, de l’entrée du taraud, du dégagement des copeaux et de la pointe du foret. Définissez les profondeurs selon le plan et les dimensions des outils ; il n’existe pas de surprofondeur universelle.