










Den passenden Gewindebohrertyp auswählen
Einen geeigneten Gewindebohrer auszuwählen hilft, Werkzeugbruch, Gewindeschäden und Nacharbeit zu reduzieren. Wichtig sind auch korrekte Bohrungsvorbereitung, Ausrichtung, Schmierung und Schnittbedingungen. Dieser Leitfaden erklärt Nutformen, Anschnittlängen, Werkzeugwerkstoffe und Auswahlkriterien für verschiedene Gewindebohranwendungen.
Inhalt
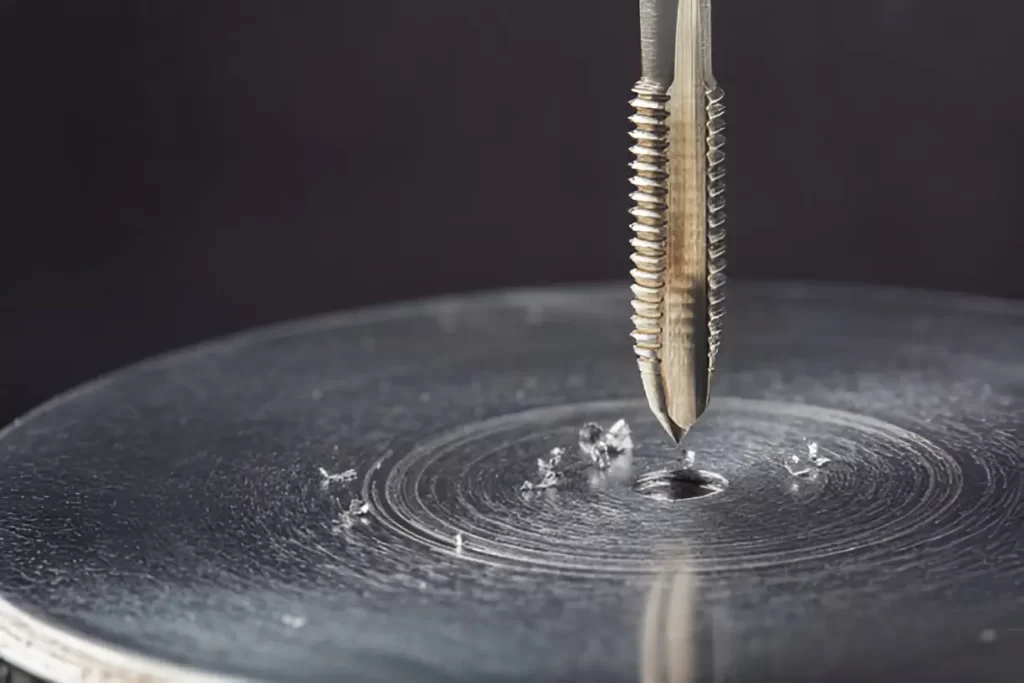
Gängige Gewindebohrertypen
Gewindebohrer mit Schälanschnitt
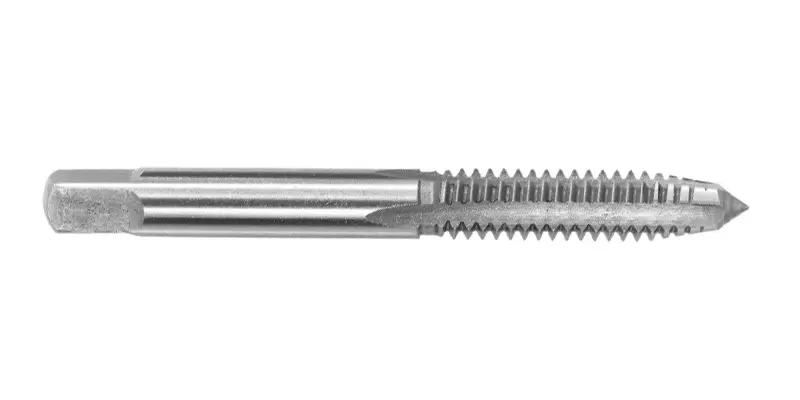
Geeignet für Durchgangsbohrungen mit ausreichendem Spanfreiraum.
Diese Gewindebohrer verwenden einen Schälanschnitt, der Späne nach vorn transportiert und aus der Schnittzone führt. Wählen Sie die Ausführung passend zu Werkstoff und Gewindetiefe. Spanfreiraum prüfen: Spanansammlungen können den Einsatz in Sacklöchern begrenzen. Dreh- und Ständerbohrmaschinen benötigen eine geeignete Gewindebohreinrichtung; gewöhnlicher Bohrvorschub liefert nicht automatisch die erforderliche Synchronisation.
Gewindebohrer mit Spiralnuten
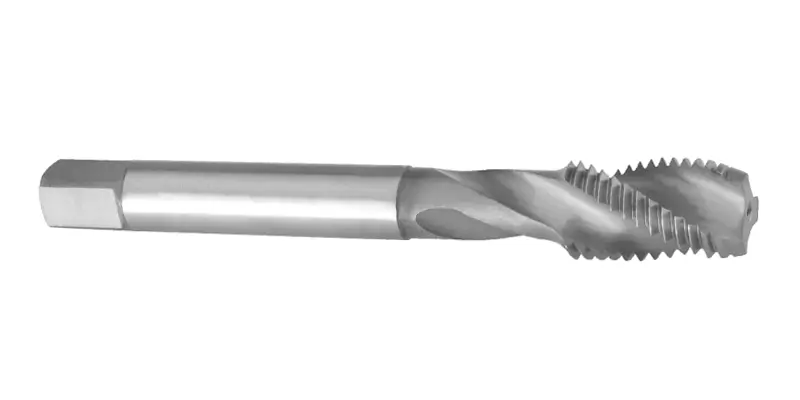
Geeignet für Sacklöcher in passenden Werkstoffen.
Gewindebohrer mit Spiralnuten führen Späne zum Bohrungseintritt zurück. Wählen Sie Drall, Nutgeometrie und Anschnitt passend zu Werkstoff und Tiefe. Die Spanabfuhr erfolgt beim Schneiden und wird nicht durch einen Umkehrzyklus garantiert; Holz oder Kunststoff benötigen dafür geeignete Gewindebohrer und Verfahren.
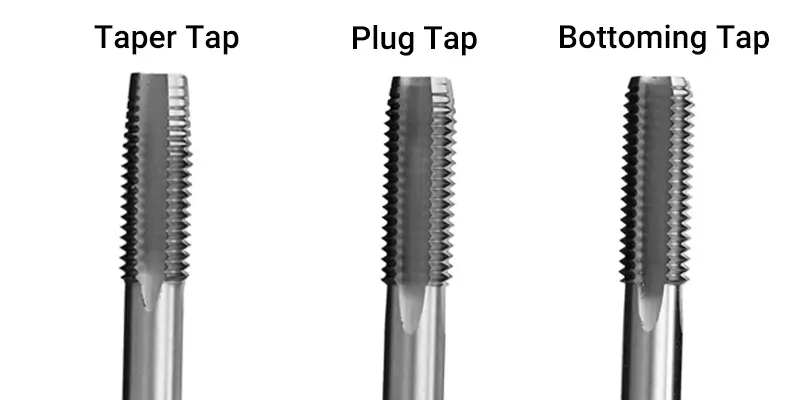
Gewindebohrer mit kurzem Anschnitt
Vollständige Gewindegänge näher am Sacklochgrund.
Ein Gewindebohrer mit kurzem Anschnitt hat einen kurzen Schneidanschnitt; er schneidet keinen ebenen Bohrungsgrund und macht Freiraum nicht überflüssig. Manche Handgewindebohrverfahren beginnen mit langem oder mittlerem Anschnitt, während geeignete Maschinengewindebohrer mit kurzem Anschnitt in einer korrekt vorbereiteten Bohrung direkt starten können. Befolgen Sie die werkzeugspezifische Vorgehensweise.
Gewindebohrer mit mittlerem Anschnitt
Ein Gewindebohrer mit mittlerem Anschnitt hat eine mittlere Schneidanschnittlänge.
Die genaue Zahl der Anschnittgänge hängt von Norm und Produkt ab; Nutform und Werkstoffeignung sind gesondert auszuwählen. Mögliche Anwendungen:
Durchgangsbohrungen, wenn Nutform und Werkstoffbereich des Gewindebohrers zur Aufgabe passen.
Sacklöcher mit ausreichend Freiraum für Anschnitt, erforderliche Gewindetiefe und Späne.
Instandhaltungsarbeiten, bei denen Gewindespezifikation und freigegebenes Verfahren zum Werkzeug passen.
Gewindebohrer mit langem Anschnitt
Ein Gewindebohrer mit langem Anschnitt verteilt den Schnitt auf mehr Zähne und kann das Ansetzen beim Handgewindebohren erleichtern.
Die genaue Anschnittlänge hängt vom Produkt ab. Dies ist nicht dasselbe wie ein Gewindebohrer für kegelige Rohrgewinde. Berücksichtigen Sie:
Werkstoffverträglichkeit und Spanverhalten, auch beim Gewindebohren spröder Werkstoffe.
Eine geeignete Führung oder Vorrichtung zur Ausrichtung; der Anschnitt allein garantiert kein rechtwinkliges Gewinde.
Rohrgewindebohrer für NPT/NPTF haben eine kegelige Gewindeform, die sich vom Schneidanschnitt eines Handgewindebohrers mit langem Anschnitt unterscheidet. Beachten Sie die vorgeschriebene Gewindenorm.
Wichtige Auswahlkriterien für Gewindebohrer
Den richtigen Gewindebohrer auszuwählen ist keine Ratesache – darauf kommt es in der Werkstatt an:
Lochart und Spanabfuhr
: Gewindebohrer mit Schälanschnitt eignen sich häufig für Durchgangsbohrungen, solche mit Spiralnuten können Späne aus geeigneten Sacklöchern fördern. Wählen Sie die Anschnittlänge für volle Gewindetiefe mit Freiraum. Nutform und kurzer Anschnitt sind kombinierbare Konstruktionsmerkmale, nicht zwingend getrennte Werkzeuge für aufeinanderfolgende Schritte.Der Werkstoff ist wichtiger, als Sie denken
Aluminium und andere adhäsionsanfällige Werkstoffe: Wählen Sie für die Legierung empfohlene Gewindebohrergeometrie, Oberflächenbehandlung und Schmierung. Unbeschichtete Werkzeuge können geeignet sein, doch weder eine blanke Oberfläche noch eine Spiralnut verhindert Aufbauschneiden garantiert.
Rostfreier Stahl und andere anspruchsvolle Werkstoffe: Wählen Sie Substrat, Beschichtung, Anschnitt und Nutgeometrie passend zu Sorte und Bearbeitung. Kobaltlegierter HSS oder geeignete beschichtete Gewindebohrer können Optionen sein, doch Goldfarbe oder die Bezeichnung TiN garantieren keine Leistung.
Rohrgewinde: Beachten Sie die genaue Norm und Dichtungsausführung, einschließlich kegeliger oder zylindrischer Gewindeform. Rohrgewindebohrer für NPT/NPTF sind nicht mit jedem Rohrgewindesystem austauschbar, und die Gewindeform allein garantiert keine dichte Verbindung. Beachten Sie die vorgeschriebenen Prüf- und Montageanforderungen.
Maschinen- oder Handgewindebohren? Ein wichtiger Unterschied
Maschinengewindebohren: Verwenden Sie eine Maschine, einen Gewindebohrkopf oder eine Haltereinrichtung zur Regelung des erforderlichen Vorschubs je Umdrehung und der Umkehr. Wählen Sie die Nutgeometrie zur Spanabfuhr und prüfen Sie den Spanfreiraum; automatisierte Bewegung ersetzt keine Prozessüberwachung.
Handgewindebohren: Verwenden Sie die vom Werkzeuglieferanten empfohlene Reihenfolge für Ansetzen, Schneiden und Fertigstellen. Eine Folge aus langem, mittlerem und kurzem Anschnitt kann passen, ist aber nicht für jeden Gewindebohrer oder jedes Loch vorgeschrieben. Halten Sie die Ausrichtung und die erforderliche Bohrtiefe sowie den Spanfreiraum ein.
Gewindespezifikation
: Stimmen Sie Nenndurchmesser, Steigung oder TPI, Gewindeform, Drehrichtung und Toleranz mit der Zeichnung ab. Verwenden Sie den richtigen Kernlochdurchmesser und die passende Gewindelehre; UNF-, UNC- und metrische Gewinde lassen sich nicht allein nach der Steigung wählen.
Welchen Gewindebohrerwerkstoff sollten Sie wählen?
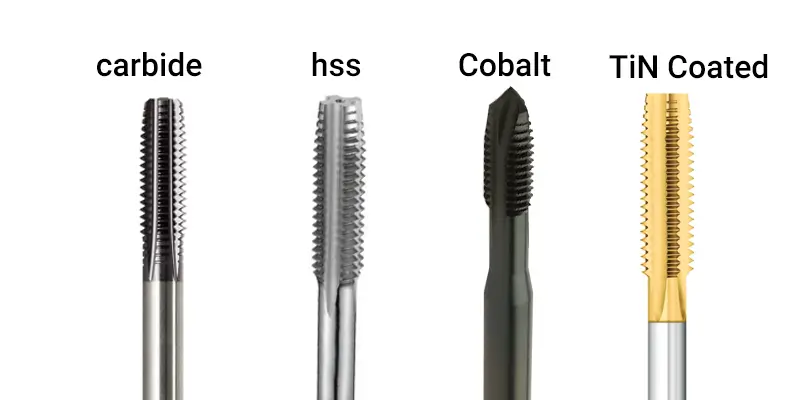
| Werkzeugsubstrat / Beschichtung | Mögliche Anwendungen | Auswahlgrenzen | Kostenbewertung |
|---|---|---|---|
| Schnellarbeitsstahl (HSS) | Geeignete allgemeine Gewindebohranwendungen innerhalb des Werkstoffbereichs des Produkts | Härte, Spanverhalten und Schnittbedingungen prüfen | Werkzeugpreis und Kosten je einwandfreiem Gewinde vergleichen |
| Kobaltlegierter HSS (HSS-E) | Geeignete Sorten für anspruchsvolle Werkstoffe wie bestimmte rostfreie Stähle | Geometrie und Schnittdaten für die tatsächliche Legierung wählen | Abhängig von Produkt, Standzeit und Produktionsbedingungen |
| TiN-beschichteter HSS | Für die vollständige beschichtete Gewindebohrerausführung freigegebene Anwendungen | Nicht alle Nichteisenmetalle ausschließen oder Eignung allein aus der Beschichtung ableiten | Mit anderen beschichteten und unbeschichteten Optionen vergleichen |
| Hartmetall | Anwendungsspezifisches Gewindebohren, wenn Werkstoff und Aufspannung zur Ausführung passen | Erfordert geeignete Ausrichtung und Steifigkeit; keine allgemeine Empfehlung für alle Verbundwerkstoffe oder Keramiken | Standzeit, Bruchrisiko und mögliche Wiederaufbereitung einbeziehen |
Für Rohrgewindebohrer wählen Sie Substrat, Oberflächenbehandlung und Kühlschmierstoff passend zu Werkstück und Gewindenorm. TiN-beschichteter HSS ist eine Option, keine universelle Vorgabe; die Korrosionsbeständigkeit einer Beschichtung allein gewährleistet kein genaues oder dichtes Gewinde.
Fazit und Kurzübersicht zur Auswahl
Gewindebohrer an die Bohrung anpassen:
Durchgangsbohrung: Ziehen Sie einen Schälanschnitt oder eine andere für Werkstoff und Spanverhalten empfohlene Ausführung in Betracht.
Sackloch: Wählen Sie geeignete Spanabfuhr und Anschnittlänge; ein Gewindebohrer mit Spiralnuten kann bereits einen kurzen Anschnitt haben, sodass nicht immer zwei getrennte Gewindebohrer erforderlich sind.
Substrat und Beschichtung gemeinsam auswählen:
Stahl und rostfreier Stahl: Wählen Sie eine vollständige Gewindebohrersorte und Geometrie, die für Werkstoff und Bearbeitung empfohlen werden.
Aluminium: Vergleichen Sie geeignete blanke oder beschichtete Gewindebohrer mit empfohlener Geometrie und Schmierung.
Rohrgewinde erfordern Präzision: Beachten Sie die vorgeschriebene Gewindenorm, die kegelige oder zylindrische Form, das Prüfverfahren und den Schmierstoff; nicht alle Rohrgewinde benötigen einen kegeligen Gewindebohrer.
Im Zweifelsfall: Fragen Sie den Werkzeuglieferanten anhand von Werkstoff, Lochart, Gewindespezifikation, Maschine und benötigter Tiefe, statt sich auf einen unbelegten allgemeinen Prozentsatz zu verlassen.
Ein mit Bedacht ausgewählter Gewindebohrer kann die Nacharbeit an beschädigten Gewinden verringern. Nun passende Gewindebohrer wählen und mit korrekter Einrichtung und geeigneten Schnittbedingungen einsetzen.