










Режущий инструмент для обработки распредвалов: руководство по выбору
Правильный инструмент для распредвала определяет разницу между эффективным двигателем и браком. Скорость нужно сочетать с точностью, поскольку обработка проходит от мягкого точения до шлифования закалённой детали. Руководство помогает снизить стоимость детали.
Для связанных деталей двигателя узнайте, как режущий инструмент для головки блока цилиндров объединяет обработку плоскости, сёдел, направляющих и каналов.
Содержание
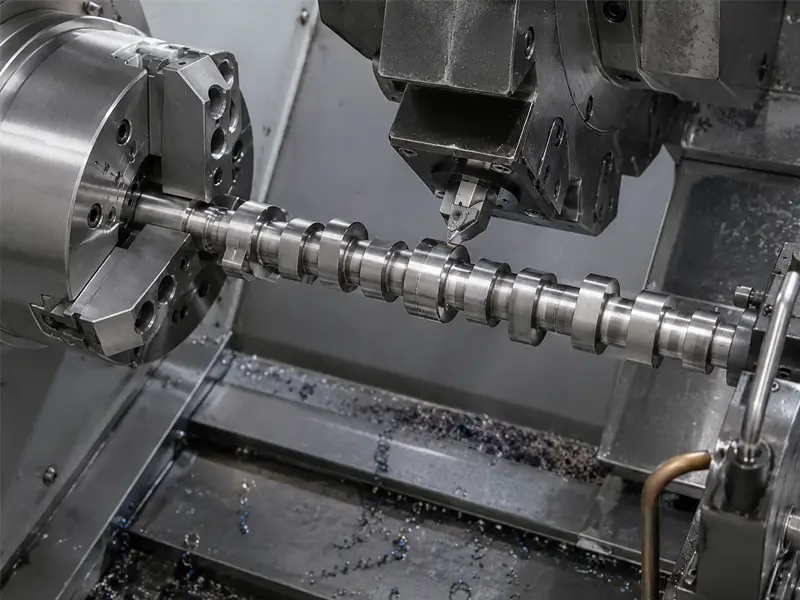
Этапы и инструмент обработки распределительного вала
Изготовление распредвала проходит литьё или ковку, черновую обработку, термообработку и доводку. Поверхность, твёрдость и профиль определяются чертежом и маршрутом.
Черновое точение и обработка шеек
Сначала нужно снять большой припуск с шеек — участков вала, опирающихся на подшипники блока. Обычно применяют мощные твердосплавные пластины здесь. Цель — высокий съём без поломки. Поскольку материал на этом этапе часто неравномерен, инструмент должен выдерживать прерывистый рез.
Черновое и получистовое фрезерование кулачков
Далее — кулачки, яйцеобразные элементы, открывающие клапаны. Их сложно фрезеровать, поскольку траектория не круглая. Нужны фрезы для меняющихся углов кулачка. Большинство производств использует фрезы со сменными пластинами для сохранения скорости процесса и низких затрат.
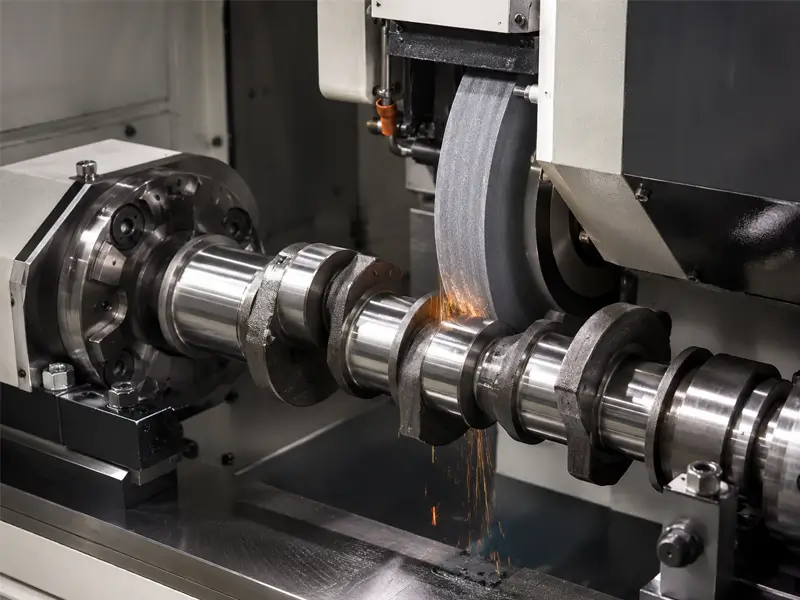
Чистовая обработка и шлифование после закалки
После черновой обработки распредвал обычно термообрабатывают для твёрдости и износостойкости поверхности. Закалённые поверхности часто требуют шлифования или твёрдого точения. Для твёрдой чистовой обработки часто предпочитают CBN за тепло- и износостойкость. Цель — нужные допуск, поверхность и профиль для стабильной работы двигателя.
Твердосплавные пластины и фрезы
Твердосплавный инструмент широко применяют для черновой и получистовой обработки распредвалов. Пригодность и стоимость зависят от материала, марки, геометрии и производства.
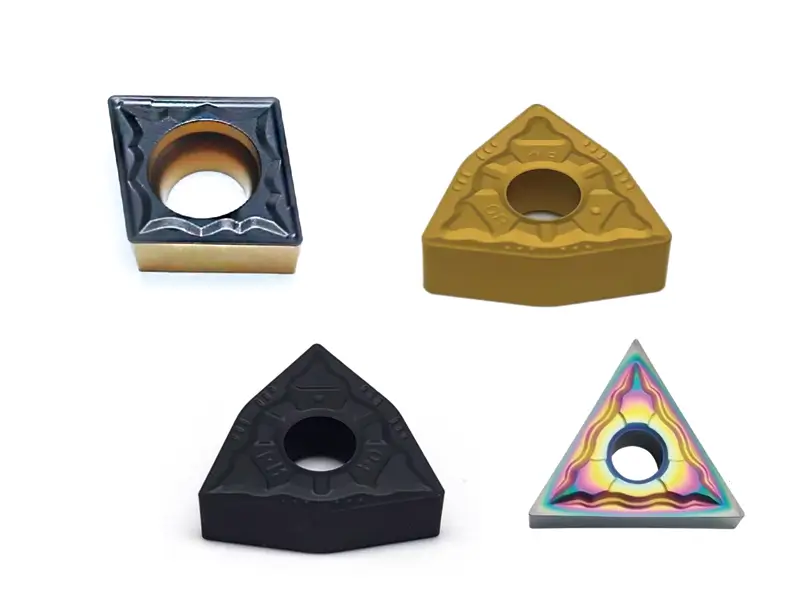
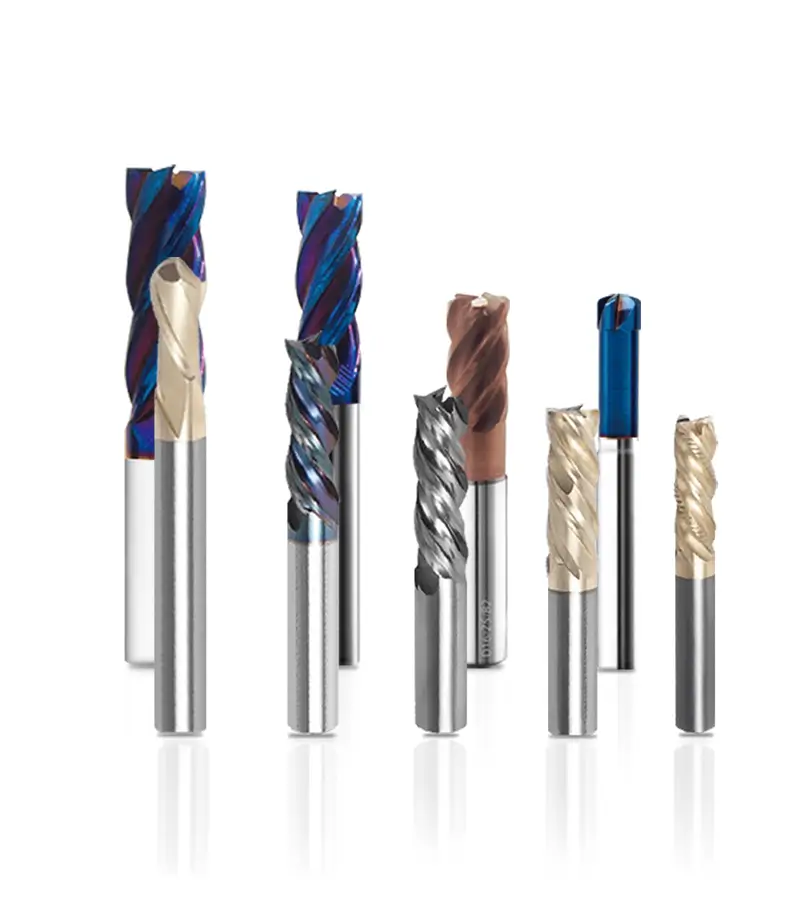
Для чего применяются твердосплавные пластины
Твёрдый сплав используют для точения шеек и чернового фрезерования кулачков. Он хорошо снимает литейную корку. Нужна кромка, сохраняющая остроту при абразивном чугуне или кованой стали.
Марки и покрытия пластин
Материал распредвала меняет всё.
Для чугуна
Рассмотрите твёрдый сплав группы K для чугуна. Это группа применения, а не полная спецификация марки; подбирайте основу, покрытие и геометрию по типу чугуна и резу.
Для кованой стали
Для кованой стали рассмотрите твердосплавные марки группы ISO P. Согласуйте вязкость, износостойкость и стружкоотвод с состоянием стали и операцией; одна группа не задаёт эти свойства.
Покрытия
AlTiN — один вариант, а не универсальное требование. Подбирайте проверенные покрытие и марку под материал, операцию и охлаждение; подтвердите режимы у поставщика.
Сборные твердосплавные и цельные концевые фрезы
Для фрезерования кулачков, Сборные фрезы используют сменные пластины и снижают расходы замены. Для мелких элементов или ограниченного доступа предпочтительнее могут быть цельные твердосплавные концевые фрезы. Сравните доступ, биение, жёсткость, достижимую точность профиля и стоимость реальной операции.
Подготовка кромки, стружколом и форма пластины
Подготовка кромки включает округление или фаску. Острая кромка уменьшает силы; усиленная лучше переносит черновую нагрузку. Стружколом выбирают по материалу и подаче. CNMG имеет прочную форму, но число рабочих кромок зависит от конструкции, державки и операции.
Пластины CBN для твёрдой чистовой обработки
После закалки выбирайте чистовой инструмент по фактическим твёрдости, материалу, припуску и поверхности. Выше 45–50 HRC CBN распространён в подходящих токарных операциях, но этот порог не исключает универсально все твердосплавные и керамические марки.
Когда рассматривать CBN для закалённых кулачков
Для поверхностей 50–65 HRC проверенные марки CBN дают полезную износостойкость при подходящей доводке. Результат зависит от материала, прерывистости, кромки, жёсткости и тепловых условий; одной твёрдости недостаточно.
Цельные пластины CBN и пластины с напайками CBN
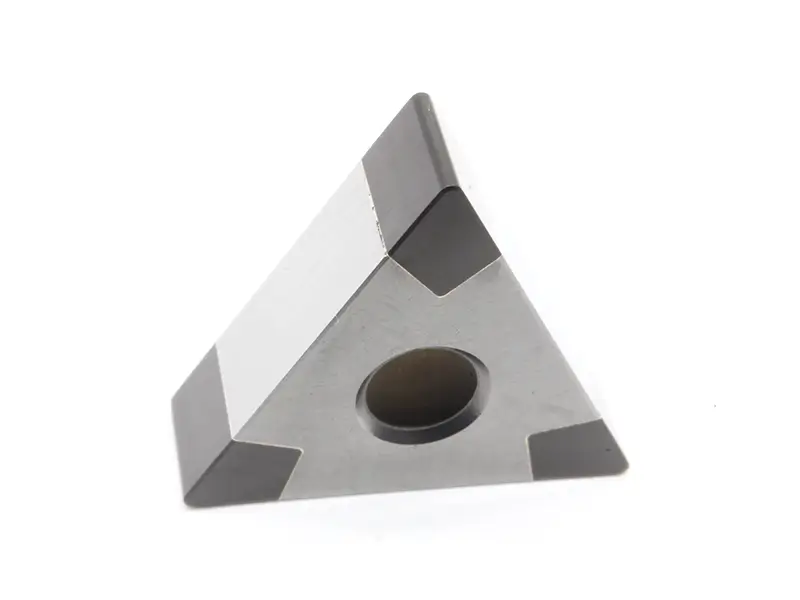
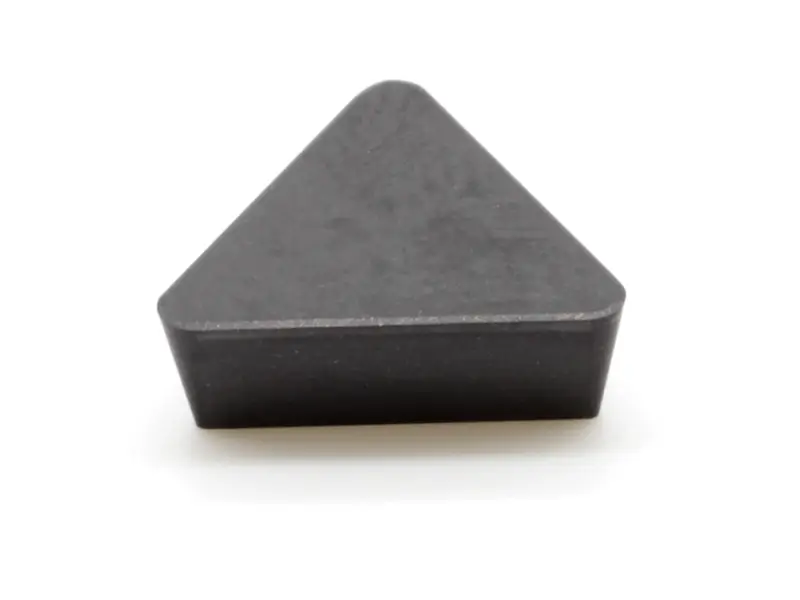
Встречаются два типа инструмента CBN.
Цельные пластины CBN используют спечённый материал на основе CBN, который может содержать связку. Рабочие кромки, вязкость, тепловое поведение и цена зависят от марки и конструкции; двустороннее применение и превосходство не автоматичны.
Пластины с напайками CBN имеют режущие элементы на несущем корпусе, обычно твердосплавном. Они дают экономичные чистовые кромки. Число напаек и рабочих кромок зависит от конструкции; они не ограничены одной кромкой.
Выбор марки CBN
Выбирайте по содержанию CBN, зерну, связке, подготовке кромки и назначенным материалу и резу. Следуйте рекомендациям изготовителя, а не одному проценту CBN.
Высокое содержание CBN
Некоторые марки высокого содержания подходят прерывистому твёрдому точению или определённым чугунам. Проверяйте марку, связку, кромку и допустимые удары; одно содержание не доказывает пригодности.
Низкое содержание CBN
Некоторые марки низкого содержания подходят доводке закалённой стали. Непрерывное или прерывистое применение зависит от всей марки и геометрии, а не содержания.
Твёрдое точение и фрезерование CBN
Твёрдое точение обрабатывает закалённую деталь резцом, твёрдое фрезерование — фрезой. Оба могут уменьшить объём шлифования в проверенном процессе. Перед заменой шлифования сравните цикл, точность профиля, целостность поверхности и отделку.
Как выбрать режущий инструмент
Выбирайте инструмент по реальности цеха, а не только каталогу.
Материал и твёрдость детали
До выбора определите материал, термообработку и твёрдость. Отбелённый чугун и азотированная сталь требуют разных марок и кромок. Закалённые детали обрабатывают проверенными CBN, керамикой, твёрдым сплавом или шлифуют по операции.
Этап обработки
Не используйте чистовой инструмент для черновой работы. Черновому нужна прочная макрогеометрия, чистовому — микроточность для малых допусков.
Объём выпуска и стоимость кромки
Для условного годового объёма 100,000 распредвалов сравните полную стоимость годной детали, включая стойкость, смену кромки, брак и цикл. Задайте проверенный интервал смены; вся смена на одной кромке не универсальное требование или гарантия.
Жёсткость станка и СОЖ
Перед CBN проверяйте станок, закрепление, вылет и вибрацию; возраст не предсказывает сколы. Соблюдайте сухую или мокрую стратегию марки, избегая неконтролируемой СОЖ. Для твердосплавной черновой обработки выбирайте давление и расход по инструменту, материалу и стружке.
Краткая таблица выбора инструмента
| Этап обработки распредвала | Состояние материала | Возможный инструмент — подтвердите для задачи | Основное назначение / преимущество |
|---|---|---|---|
| Черновое точение шеек | Литая / кованая заготовка / мягкая сталь | Твердосплавные пластины | Высокий съём металла, прочная кромка, пригодность для черновой обработки нестабильных поверхностей |
| Получистовая обработка шеек | Мягкий или предварительно закалённый материал | Твердосплавные пластины с покрытием | Лучший контроль размеров и стабильность поверхности до термообработки |
| Черновое фрезерование кулачков | Мягкий / исходный материал | Сборная твердосплавная фреза | Быстрый экономичный съём для профиля кулачка |
| Получистовое фрезерование кулачков | Мягкий или предварительно закалённый материал | Твердосплавная фреза / цельная твердосплавная концевая фреза | Более стабильный профиль и лучшая подготовка к термообработке или отделке |
| Твёрдое точение шеек | Закалённая поверхность | Пластины с напайками CBN | Возможный вариант для проверенной лёгкой чистовой обработки; подтвердите поверхность и стоимость кромки |
| Твёрдая чистовая обработка кулачков | Закалённая поверхность | Пластины с напайками CBN / выбранная марка CBN | Для доводки закалённых поверхностей с требованиями износостойкости и качества |
| Тяжёлая прерывистая обработка закалённого материала | Закалённый материал с прерывистым резанием | Монолитные пластины CBN / высокопрочная марка CBN | Рассматривайте только марки, рассчитанные на реальные нагрузку и прерывания |
| Окончательная точность профиля / особо чистая поверхность | Закалённый распредвал | Шлифование / суперфиниширование / доводка CBN по допуску | Когда нужна очень высокая точность профиля, поверхность или контроль конечной геометрии |
| Нестандартные элементы распредвала | Специальная геометрия / ограниченный доступ | Специальный режущий инструмент | Для особых форм кулачков, тесных зон, совмещённых операций или сокращения цикла |
Специальный режущий инструмент
Иногда стандартный каталог не подходит конкретной конструкции двигателя.
Когда стандартного инструмента недостаточно
При узком промежутке между кулачками стандартная фреза заденет соседний. Или вогнутый профиль может быть недоступен плоскому инструменту.
Типичные задачи специального инструмента
Нужен ступенчатый инструмент, одновременно выполняющий точение и фаску. Это исключает смену инструмента. Другой случай — специальная расточная оправка для центрального масляного отверстия распредвала.
Что указать при заказе специального инструмента
При запросе специального инструмента предоставьте три сведения:
- Чертёж детали 2D или 3D.
- Точный материал и его твёрдость.
- Тип станка и присоединение шпинделя.
Типичные проблемы инструмента и решения
Даже лучший инструмент встречает проблемы. Вот решения самых частых.
Преждевременный износ на закалённых поверхностях
При быстром износе CBN оценивайте рисунок износа, марку, твёрдость, прерывания, режимы и СОЖ. В разных условиях вредны как высокая, так и низкая скорость. Корректируйте в диапазоне поставщика и проверяйте стойкость, не повышая скорость автоматически на заданный процент.
Плохая поверхность опорных шеек
При плохой поверхности шейки проверяйте износ и повреждения, подачу, радиус, жёсткость, стружку и материал. Подача должна быть в рабочем диапазоне. Подходящая зачистная геометрия улучшает поверхность, но не обязательна всегда и должна соответствовать установке и направлению подачи.
Нестабильный допуск подъёма кулачка
При уходе размеров кулачка проверяйте износ, биение, зажим, тепловой рост, калибровку и программируемый профиль. Подходящий гидравлический патрон улучшает устойчивость крепления, но сам по себе не устраняет все причины ошибки профиля.
Вибрации и автоколебания при фрезеровании кулачков
При вибрациях фрезерования кулачка проверьте вылет, жёсткость, закрепление, врезание и режимы. Подходящая фреза с переменным шагом нарушает регенеративные колебания, но не компенсирует любую нестабильность.
Итоги
Согласуйте систему с материалом распредвала, этапом, геометрией и поверхностью. Твёрдый сплав распространён в черновой обработке, проверенный CBN или другая доводка подходит закалённым поверхностям. Проверяйте жёсткость, стойкость, профиль и стоимость годной детали.
Частые вопросы
Какая пластина лучше для чистовой обработки закалённых кулачков?
Для доводки закалённых кулачков, пластины с напайками CBN могут подходить, если марка и геометрия соответствуют материалу и резанию. Цельные пластины из CBN могут дать другие варианты кромок или прочности. Сравнивайте проверенные марки, прерывистость, поверхность и стоимость, а не одну конструкцию.
Могут ли стандартные твердосплавные пластины обрабатывать распредвалы после термообработки?
Некоторые твердосплавные марки обрабатывают закалённые материалы в заданных условиях. Выше 45–50 HRC сравнивайте проверенные варианты твёрдого сплава, CBN, керамики и шлифования. Обычный твёрдый сплав не подходит автоматически, но отказ нельзя вывести только из твёрдости.
Чем цельные CBN-пластины отличаются от напайных CBN-пластин?
Цельные CBN имеют спечённый корпус на основе CBN; напаянные — режущие участки CBN на несущем корпусе. Обе конструкции различаются маркой, связкой, геометрией и числом кромок. Сравнивайте опубликованные области и реальную стоимость годной детали.
Как выбрать твёрдое точение или шлифование шеек распредвала?
Сравнивайте твёрдое точение и шлифование по допуску, профилю, текстуре, целостности поверхности, циклу и полной стоимости. Оба метода применимы; заданная текстура или очень строгие требования могут требовать шлифования либо специальной отделки.
Предлагаете ли вы специальный инструмент для нестандартной геометрии распредвалов?
Да, специальный инструмент распространён для уникальных кулачков или объединения нескольких операций в одном инструменте.