










Ferramentas de corte para maquinar árvores de cames: guia de seleção
Escolher as ferramentas adequadas para maquinar árvores de cames faz a diferença entre um motor de elevado desempenho e peças rejeitadas. É necessário equilibrar velocidade e precisão, desde o torneamento em estado macio até à retificação após endurecimento. Este guia ajuda a selecionar ferramentas para reduzir o custo por peça.
Para componentes de motor relacionados, veja como as ferramentas para maquinagem de cabeças de motor ligam faceamento, sedes de válvulas, guias e maquinagem de condutas.
Índice
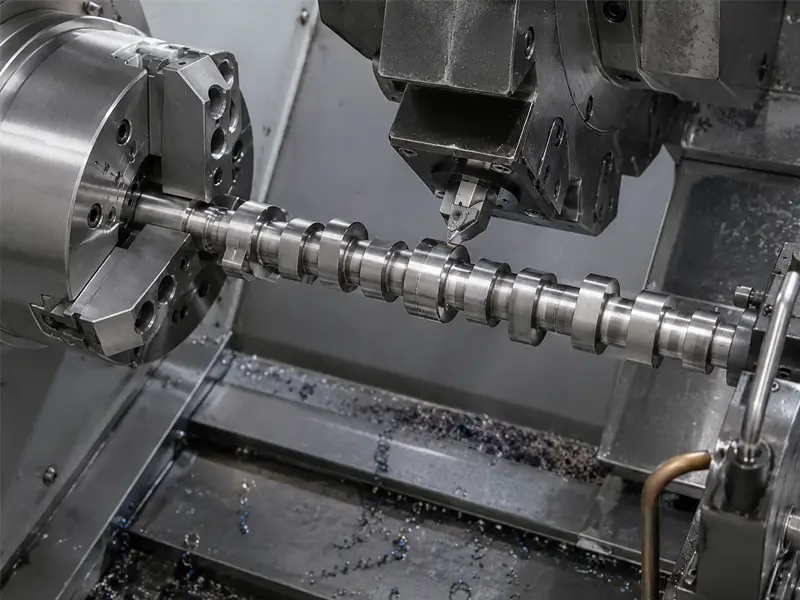
Visão geral das etapas e ferramentas para maquinar árvores de cames
O fabrico de árvores de cames inclui várias fases: fundição ou forjamento, desbaste, tratamento térmico e acabamento. A textura superficial, a dureza e o perfil exigidos dependem do desenho da peça e do processo de fabrico.
Torneamento de desbaste e maquinagem de munhões
Primeiro, remove-se bastante material dos apoios. O apoio é a parte do veio que assenta nos mancais do bloco do motor. Normalmente utilizam-se pastilhas de metal duro robustas. O objetivo é uma elevada taxa de remoção sem partir a ferramenta. Como o material é frequentemente irregular nesta fase, as ferramentas devem suportar cortes interrompidos.
Fresagem de desbaste e semiacabamento de cames
Seguem-se as cames, as partes ovais que abrem as válvulas. Fresá-las é difícil porque a trajetória não é um círculo simples. As fresas devem lidar com os ângulos variáveis da came. Muitas oficinas utilizam fresas de pastilhas intercambiáveis para manter a rapidez do processo e custos baixos.
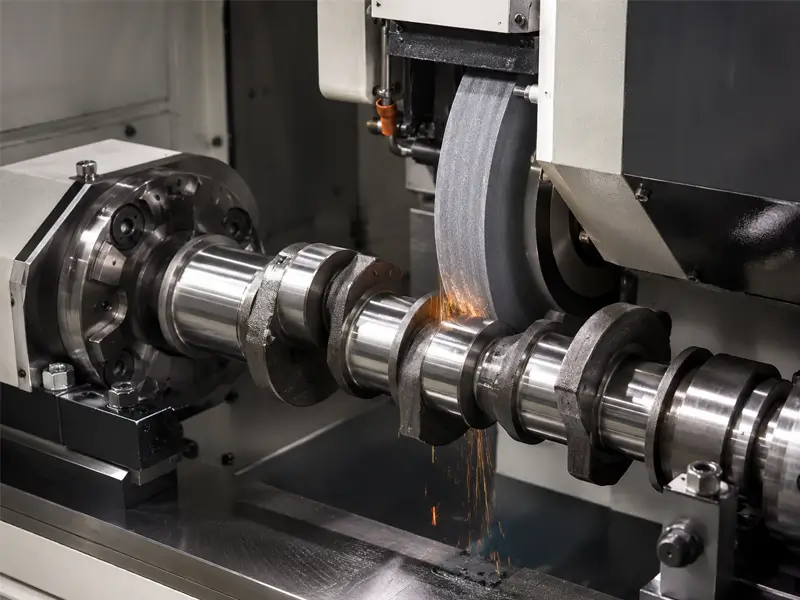
Maquinagem de acabamento e retificação após endurecimento
Após o desbaste, a árvore de cames recebe geralmente tratamento térmico para melhorar a dureza superficial e a resistência ao desgaste. As superfícies endurecidas exigem frequentemente retificação ou torneamento duro. Para torneamento ou acabamento duro, são muitas vezes preferidas pastilhas de CBN pela resistência térmica e ao desgaste. O objetivo é obter tolerância, acabamento e precisão de perfil para um funcionamento estável do motor.
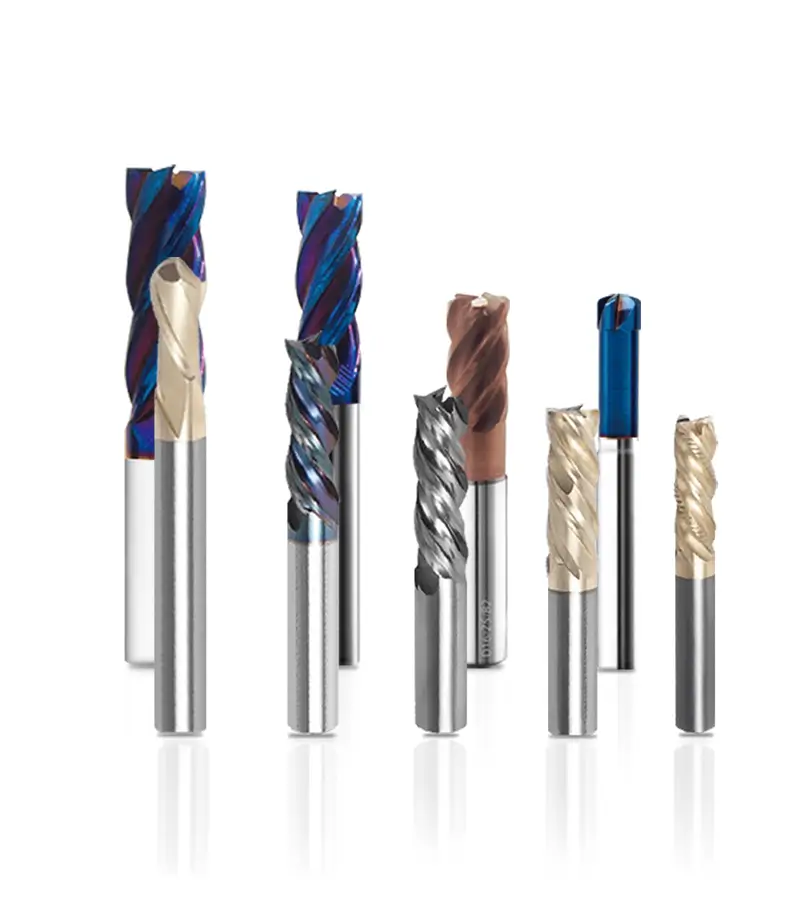
Pastilhas e fresas de metal duro
As ferramentas de metal duro são amplamente utilizadas no desbaste e semiacabamento de árvores de cames. A adequação e o custo dependem do material, da qualidade da ferramenta, da geometria e das condições de produção.
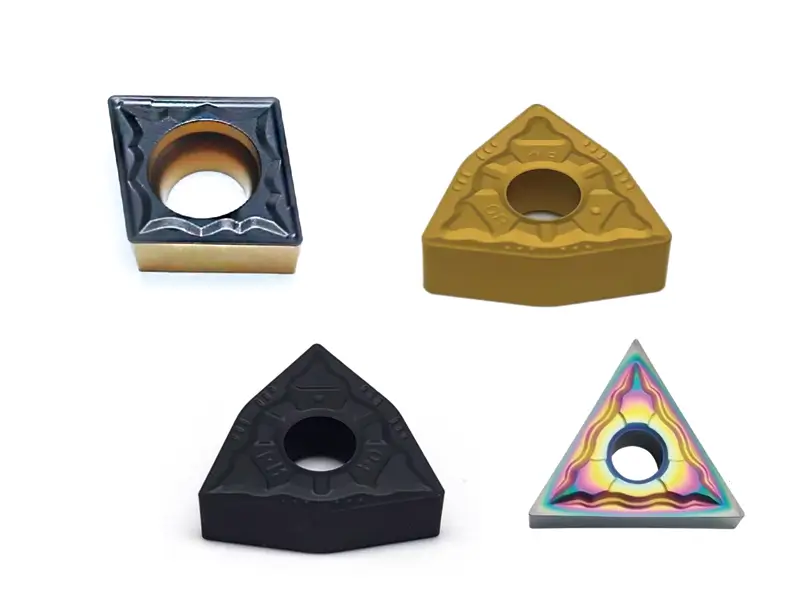
Utilizações das pastilhas de metal duro
O metal duro é utilizado no torneamento dos apoios e no desbaste das cames por fresagem. Estas ferramentas permitem remover a pele de fundição. Procura-se uma aresta que permaneça afiada apesar da abrasividade do ferro fundido ou do aço forjado.
Qualidades de pastilha e revestimentos
O material da árvore de cames é determinante.
Para ferro fundido
Considere metal duro do grupo de aplicação K para ferro fundido. Esta é uma designação de grupo de aplicação, não uma especificação completa de qualidade; selecione o substrato, o revestimento e a geometria segundo o tipo de ferro fundido e o corte.
Para aço forjado
Para aço forjado, considere qualidades de metal duro do grupo de aplicação ISO P. Ajuste a tenacidade, resistência ao desgaste e controlo de aparas ao estado do aço e à operação; a designação do grupo não define estas propriedades.
Revestimentos
AlTiN é um revestimento possível, não um requisito universal. Selecione um revestimento e uma qualidade de metal duro validados para o material, a operação e a refrigeração; confirme os dados de corte com o fornecedor.
Fresas de pastilhas e fresas integrais de metal duro
Na fresagem de cames, as fresas de pastilhas intercambiáveis utilizam pastilhas substituíveis e podem reduzir os custos de substituição. Pormenores pequenos ou acesso limitado podem favorecer as fresas de topo de metal duro integral. Compare acessibilidade, batimento, rigidez, precisão de perfil alcançável e custo para a operação real.
Preparação da aresta, quebra-aparas e forma de pastilha
A preparação da aresta inclui arredondamento ou chanfragem. Uma aresta mais viva pode reduzir forças; uma preparação mais robusta pode suportar cargas de desbaste. Selecione o quebra-aparas segundo o material e a gama de avanço. As pastilhas CNMG têm uma forma robusta, mas o número de arestas utilizáveis depende do desenho, do porta-ferramentas e da operação.
Pastilhas CBN para acabamento em duro
Após o endurecimento, selecione ferramentas de acabamento segundo a dureza real, o material, o sobremetal e os requisitos superficiais. Acima de 45–50 HRC, o CBN é uma opção comum para operações adequadas de torneamento duro, mas esse limiar não exclui universalmente todas as qualidades de metal duro ou cerâmica.
Quando considerar CBN para cames endurecidas
Para superfícies entre 50 e 65 HRC, qualidades de CBN validadas podem oferecer resistência ao desgaste útil em acabamentos adequados. O desempenho depende do material, das interrupções, da preparação da aresta, da rigidez e das condições térmicas; a dureza, por si só, não basta para selecionar.
Comparação entre pastilhas CBN maciças e pastilhas com ponta CBN
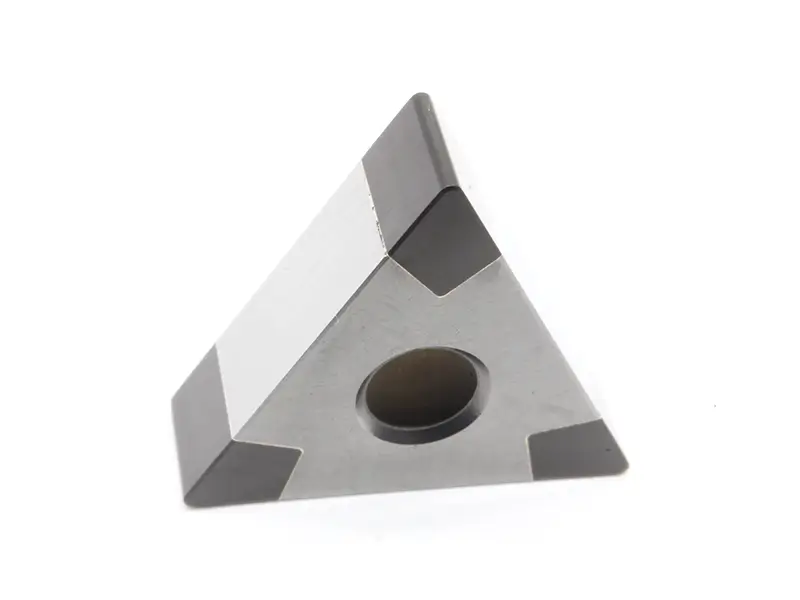
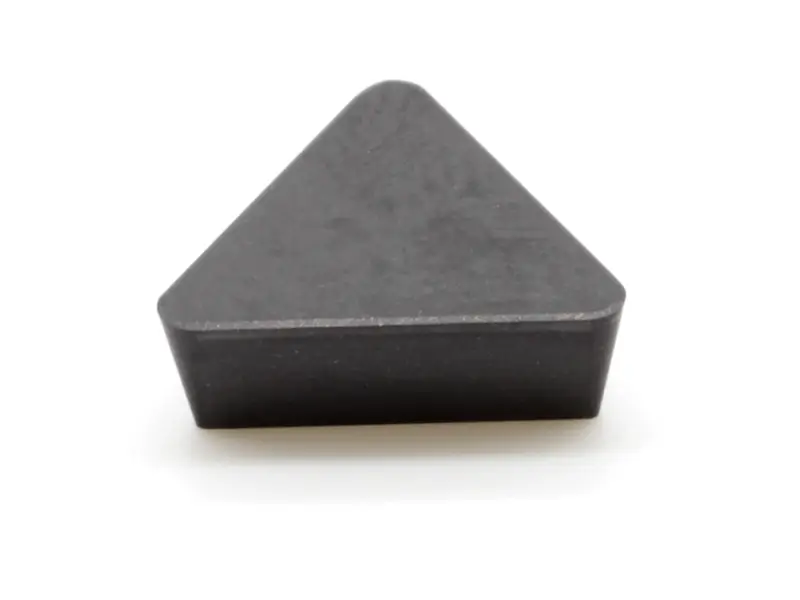
Encontrará duas construções de ferramentas de CBN.
As pastilhas de CBN maciço utilizam um material sinterizado à base de CBN que pode incluir ligante. As arestas utilizáveis, a tenacidade, o comportamento térmico e o preço dependem da qualidade e do desenho; nem a utilização de ambas as faces nem um desempenho superior são automáticos.
As pastilhas com pontas de CBN incorporam pontas de corte de CBN num corpo de suporte, geralmente de metal duro. Podem oferecer arestas económicas de acabamento. O número de pontas e arestas utilizáveis depende do desenho; não estão limitadas a uma única aresta.
Seleção da qualidade CBN
Selecione a qualidade segundo o teor de CBN, a granulometria, o ligante, a preparação da aresta, o material e o corte previstos. Utilize as recomendações do fabricante em vez de considerar apenas a percentagem de CBN.
Elevado teor de CBN
Algumas qualidades de elevado teor são adequadas para torneamento duro interrompido ou certos ferros fundidos. Verifique a qualidade, o ligante, a preparação da aresta e a severidade de interrupção permitida; o teor elevado não garante a adequação.
Baixo teor de CBN
Algumas qualidades de menor teor são adequadas para acabar aço endurecido em condições apropriadas. A aptidão para corte contínuo ou interrompido depende da qualidade e geometria completas, não apenas do teor.
Torneamento em duro e fresagem em duro com CBN
O torneamento duro maquina uma peça endurecida com uma ferramenta de torneamento; a fresagem dura utiliza uma fresa. Num processo validado, ambos podem reduzir parte do trabalho de retificação. Compare tempo de ciclo, precisão de perfil, integridade superficial e requisitos de acabamento antes de substituir a retificação.
Como selecionar a ferramenta de corte adequada
Selecione as ferramentas segundo as condições reais da oficina, não apenas pelo catálogo.
Material da peça e dureza
Identifique o material real, o tratamento térmico e a dureza antes de selecionar. O ferro fundido coquilhado e o aço nitrurado podem exigir diferentes qualidades e preparações da aresta. Conforme a operação, peças endurecidas podem ser maquinadas com CBN, cerâmica ou metal duro validados, ou acabadas por retificação.
Etapa de maquinagem
Não utilize uma ferramenta de acabamento para desbastar. O desbaste requer uma macrogeometria robusta; o acabamento exige uma microgeometria precisa para tolerâncias apertadas.
Volume de produção e custo por aresta
Para um volume anual ilustrativo de 100 000 árvores de cames, compare o custo total por peça aceite, incluindo vida útil, tempo de indexação, rejeições e tempo de ciclo. Defina um intervalo de troca validado; trabalhar um turno completo com uma aresta não é um requisito nem uma garantia universal.
Rigidez da máquina e refrigerante
Antes de utilizar CBN, verifique o estado da máquina, a fixação, o balanço e as vibrações; a idade, por si só, não prevê lascamento. Siga as indicações de corte a seco ou com refrigeração do fornecedor e evite fornecimento descontrolado de fluido. No desbaste com metal duro, ajuste pressão e caudal à ferramenta, ao material e à evacuação de aparas.
Tabela de referência para selecionar ferramentas
| Fase de maquinagem da árvore de cames | Estado do material | Ferramenta de corte possível — Validar para a aplicação | Objetivo principal / Vantagem |
|---|---|---|---|
| Torneamento de desbaste dos apoios | Fundição em bruto / forjamento / aço macio | Pastilhas de metal duro | Elevada taxa de remoção, boa resistência da aresta, adequado ao desbaste de superfícies irregulares |
| Semiacabamento dos apoios | Material macio ou pré-endurecido | Pastilhas de metal duro revestidas | Melhor controlo dimensional e uniformidade superficial antes do tratamento térmico |
| Fresagem de desbaste das cames | Material macio / em bruto | Fresa de pastilhas intercambiáveis de metal duro | Remoção rápida e económica para perfilar cames |
| Fresagem de semiacabamento das cames | Material macio ou pré-endurecido | Fresa de metal duro / fresa de topo de metal duro integral | Controlo de perfil mais estável e melhor preparação para tratamento térmico ou acabamento |
| Torneamento duro dos apoios | Superfície endurecida | Pastilhas com pontas de CBN | Opção possível para acabamento ligeiro validado; verificar acabamento e custo por aresta |
| Acabamento duro das cames | Superfície endurecida | Pastilhas com pontas de CBN / qualidade de CBN selecionada | Para acabar superfícies endurecidas que exigem resistência ao desgaste e qualidade superficial |
| Maquinagem dura fortemente interrompida | Material endurecido com corte interrompido | Pastilhas de CBN maciço / qualidade de CBN de alta resistência | Considere apenas qualidades especificamente indicadas para a carga e interrupção reais |
| Precisão final do perfil / Acabamento ultrafino | Árvore de cames endurecida | Retificação / superacabamento / acabamento duro com CBN conforme a tolerância | Para requisitos muito rigorosos de precisão de perfil, acabamento ou geometria final |
| Características especiais da árvore de cames | Geometria especial / acesso limitado | Ferramentas de corte à medida | Para formas especiais de came, espaços estreitos, operações combinadas ou menor tempo de ciclo |
Ferramentas de corte personalizadas
As ferramentas normalizadas de catálogo nem sempre se adaptam ao desenho do seu motor.
Quando as ferramentas normalizadas não bastam
Se o espaço entre cames for muito estreito, uma fresa normalizada pode atingir a came adjacente. Também pode existir uma forma côncava inacessível a uma ferramenta plana.
Aplicações comuns de ferramentas à medida
Uma ferramenta escalonada pode tornear e chanfrar simultaneamente, evitando uma troca de ferramenta. Outra opção é uma barra de mandrilar especial para o canal de óleo que atravessa o centro da árvore de cames.
Dados para ferramentas à medida
Para solicitar uma ferramenta à medida, forneça três elementos:
- Um desenho 2D ou 3D da peça.
- O material exato e a sua dureza.
- O tipo de máquina e a ligação ao fuso.
Problemas comuns de ferramentas e soluções
Mesmo com boas ferramentas podem surgir problemas. Estas são formas de abordar os mais comuns.
Desgaste prematuro em superfícies endurecidas
Diagnostique o desgaste rápido do CBN examinando o padrão de desgaste, a qualidade, a dureza, as interrupções, os dados de corte e a refrigeração. Velocidade excessiva ou insuficiente pode prejudicar, consoante as condições. Ajuste dentro da gama recomendada e valide a vida útil; não aplique um aumento percentual automático.
Acabamento deficiente dos apoios
Se o acabamento dos apoios for deficiente, verifique desgaste ou danos da aresta, avanço, raio de ponta, rigidez, controlo de aparas e estado do material. Selecione o avanço dentro da gama da ferramenta. Uma geometria wiper adequada pode melhorar o acabamento, mas não é obrigatória e deve corresponder à montagem e à direção de avanço.
Tolerâncias de levantamento da came irregulares
Se as dimensões das cames variarem, verifique desgaste, batimento, fixação, dilatação térmica, calibração e perfil programado. Um porta-ferramentas hidráulico adequado pode melhorar a estabilidade da fixação, mas não elimina, por si só, todas as causas de erro de perfil.
Vibrações e trepidação na fresagem de cames
Perante vibrações na fresagem de cames, verifique balanço, rigidez, fixação, envolvimento e dados de corte. Uma fresa de passo diferencial adequada pode perturbar vibrações regenerativas, mas não compensa qualquer montagem instável.
Resumo
Adapte o sistema de ferramenta ao material da árvore de cames, à fase, à geometria e ao acabamento exigido. O metal duro é comum no desbaste; CBN validado ou outros processos podem servir para superfícies endurecidas. Valide rigidez, vida útil, precisão de perfil e custo por peça aceite.
Perguntas frequentes
Que pastilha escolher para acabar cames endurecidas?
Para acabar cames endurecidas, as pastilhas com pontas de CBN podem ser adequadas se a qualidade e geometria corresponderem ao material e ao corte. As pastilhas de CBN maciço podem oferecer outras opções de arestas utilizáveis ou resistência. Compare qualidades validadas, interrupções, requisitos superficiais e custo total, em vez de selecionar apenas pela construção.
As pastilhas normalizadas de metal duro podem maquinar árvores de cames após tratamento térmico?
Algumas qualidades de metal duro podem maquinar materiais endurecidos em condições definidas. Acima de 45-50 HRC, compare opções validadas de metal duro, CBN, cerâmica e retificação para a operação. O metal duro convencional não é automaticamente adequado, mas a dureza, por si só, não permite concluir que irá falhar.
Qual a diferença entre pastilhas de CBN maciço e pastilhas com pontas de CBN?
As pastilhas de CBN maciço utilizam um corpo sinterizado à base de CBN; as de pontas têm zonas de corte de CBN num suporte. Ambas variam em qualidade, ligante, geometria e arestas utilizáveis. Compare os campos de aplicação publicados e o custo real por peça aceite.
Como escolher entre torneamento duro e retificação para acabar os apoios?
Compare torneamento duro e retificação segundo tolerância, perfil, textura, integridade superficial, tempo de ciclo e custo total. Ambos podem ser adequados; uma textura especificada ou requisitos muito apertados podem exigir retificação ou outro acabamento específico.
Fornecem ferramentas à medida para geometrias especiais de árvores de cames?
Sim, as ferramentas à medida são comuns para formas especiais de came ou para combinar várias fases de maquinagem.