










Herramientas de corte para mecanizar árboles de levas: guía de selección
Elegir las herramientas adecuadas para mecanizar árboles de levas marca la diferencia entre un motor de alto rendimiento y piezas rechazadas. Debe equilibrar velocidad y precisión, desde el torneado en blando hasta el rectificado endurecido. Esta guía explica cómo seleccionar herramientas que reduzcan el coste por pieza.
Para componentes de motor relacionados, vea cómo las herramientas para mecanizado de culatas conectan planeado, asientos de válvula, guías y mecanizado de conductos.
Contenido
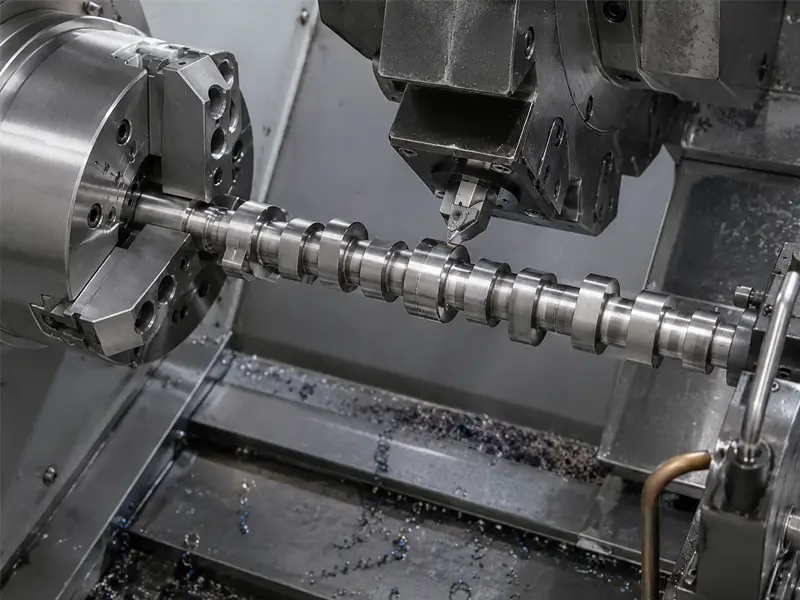
Resumen de etapas y herramientas para mecanizar árboles de levas
La fabricación de árboles de levas comprende varias etapas: fundición o forja, desbaste, tratamiento térmico y acabado. La textura superficial, la dureza y el perfil exigidos dependen del plano y del proceso de fabricación.
Torneado de desbaste y mecanizado de muñones
Primero se retira gran cantidad de material de los apoyos. El apoyo es la parte del eje alojada en los cojinetes del bloque motor. Normalmente se utilizan plaquitas de metal duro robustas. El objetivo es una elevada tasa de arranque sin romper la herramienta. Como el material suele ser irregular en esta etapa, las herramientas deben soportar cortes interrumpidos.
Fresado de desbaste y semiacabado de levas
Después se mecanizan las levas, las partes ovaladas que abren las válvulas. Fresarlas es difícil porque la trayectoria no es un círculo simple. Las fresas deben admitir los ángulos variables de la leva. Muchos talleres utilizan fresas de plaquitas intercambiables para mantener la rapidez del proceso y unos costes bajos.
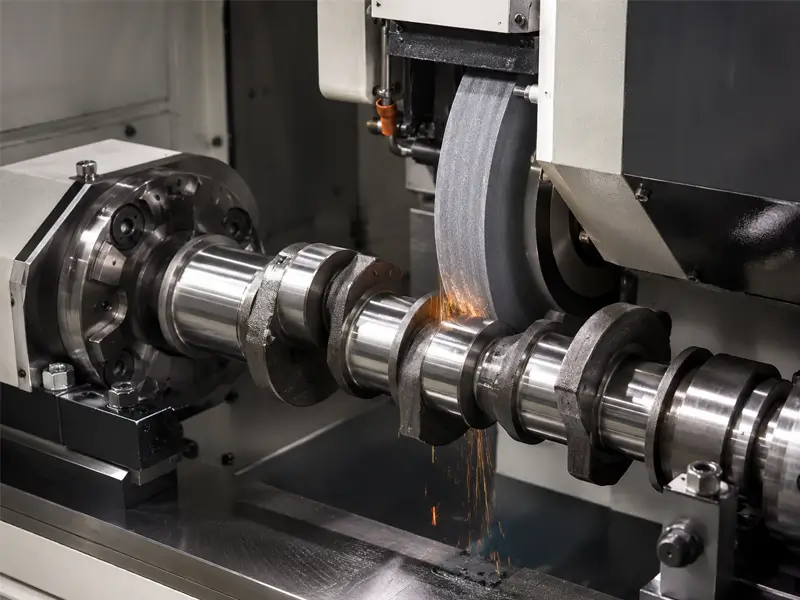
Mecanizado de acabado y rectificado después del endurecimiento
Tras el desbaste, el árbol de levas suele recibir tratamiento térmico para mejorar dureza superficial y resistencia al desgaste. Las superficies endurecidas suelen requerir rectificado o torneado duro. Para torneado o acabado duro, se prefieren a menudo plaquitas de CBN por su resistencia térmica y al desgaste. El objetivo es lograr tolerancia, acabado y precisión de perfil para un funcionamiento estable del motor.
Plaquitas y fresas de metal duro
Las herramientas de metal duro se utilizan ampliamente en el desbaste y semiacabado de árboles de levas. Su idoneidad y coste dependen del material, la calidad de herramienta, la geometría y las condiciones de producción.
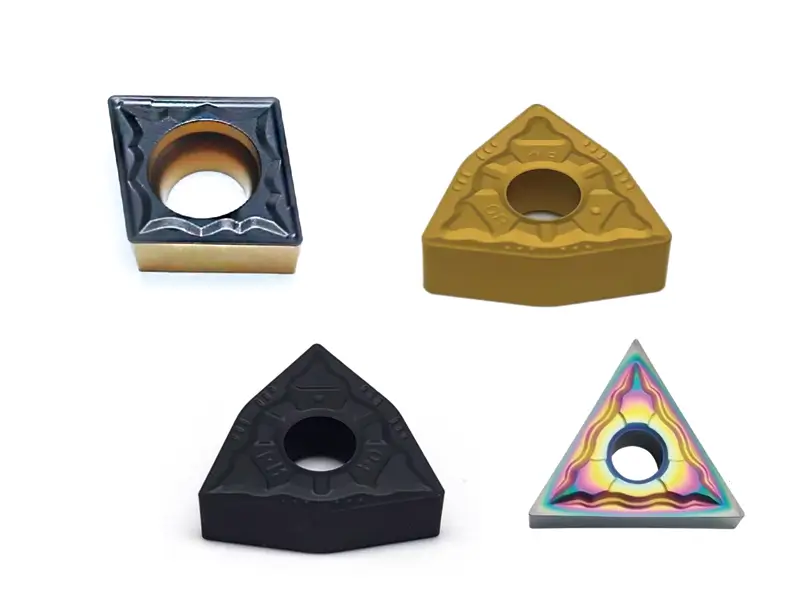
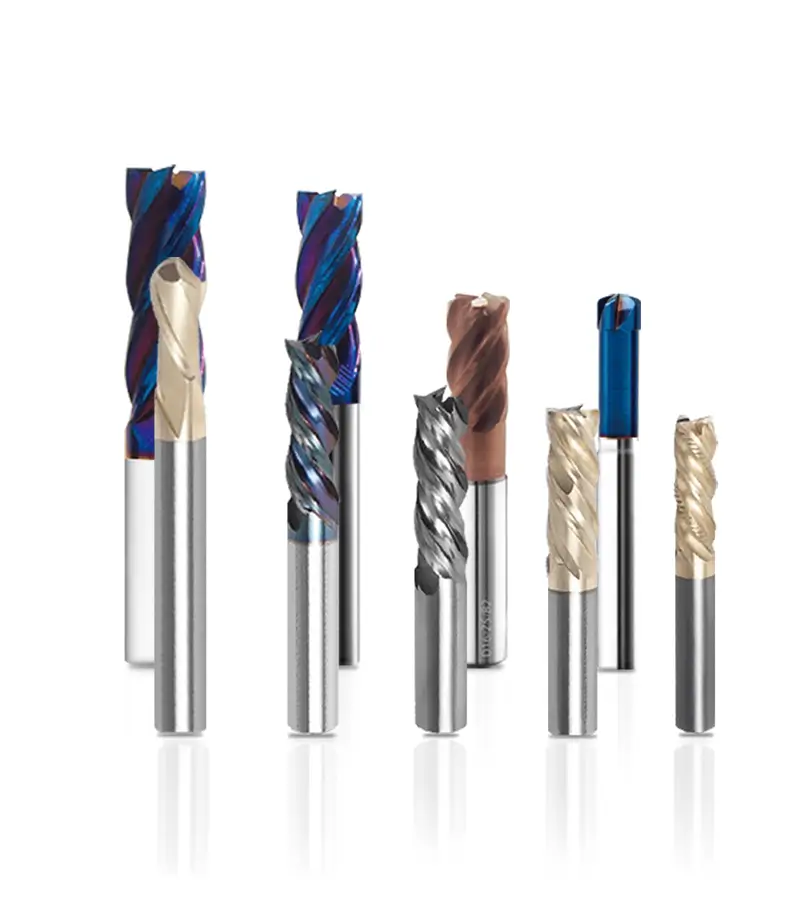
Usos de las plaquitas de metal duro
El metal duro se utiliza para tornear apoyos y desbastar levas por fresado. Estas herramientas permiten retirar la piel de fundición. Se busca un filo que se mantenga agudo pese a la abrasividad de la fundición o del acero forjado.
Calidades de plaquita y recubrimientos
El material del árbol de levas es determinante.
Para fundición de hierro
Considere metal duro del grupo de aplicación K para fundición. Se trata de una designación de grupo de aplicación, no de una especificación completa de calidad; seleccione el sustrato, el recubrimiento y la geometría según la fundición y el corte.
Para acero forjado
Para acero forjado, considere calidades de metal duro del grupo de aplicación ISO P. Adapte la tenacidad, resistencia al desgaste y control de viruta al estado del acero y la operación; la etiqueta del grupo no especifica esas propiedades.
Recubrimientos
AlTiN es un recubrimiento posible, no un requisito universal. Seleccione un recubrimiento y una calidad de metal duro validados para el material, la operación y la refrigeración; confirme los datos de corte con el proveedor.
Fresas de plaquitas y fresas integrales de metal duro
Para fresar levas, las fresas de plaquitas intercambiables utilizan plaquitas reemplazables y pueden reducir los costes de sustitución. Los detalles pequeños o el acceso restringido pueden favorecer las fresas de mango de metal duro integral. Compare accesibilidad, descentramiento, rigidez, precisión de perfil alcanzable y coste para la operación real.
Preparación del filo, rompevirutas y forma de plaquita
La preparación del filo incluye el redondeo o achaflanado. Un filo más agudo puede reducir fuerzas; una preparación más robusta puede resistir las cargas de desbaste. Seleccione el rompevirutas según el material y el intervalo de avance. Las plaquitas CNMG tienen una forma robusta, pero los filos utilizables dependen del diseño, el portaherramientas y la operación.
Plaquitas CBN para acabado en duro
Tras el endurecimiento, seleccione herramientas de acabado según dureza real, material, sobremetal y requisitos superficiales. Por encima de 45–50 HRC, el CBN es una opción habitual para operaciones adecuadas de torneado duro, pero ese umbral no excluye universalmente todas las calidades de metal duro o cerámica.
Cuándo considerar CBN para levas endurecidas
Para superficies entre 50 y 65 HRC, las calidades de CBN validadas pueden ofrecer buena resistencia al desgaste en acabados adecuados. El rendimiento depende del material, las interrupciones, la preparación del filo, la rigidez y las condiciones térmicas; la dureza sola no basta para seleccionar.
Comparación entre plaquitas CBN macizas y plaquitas con punta CBN
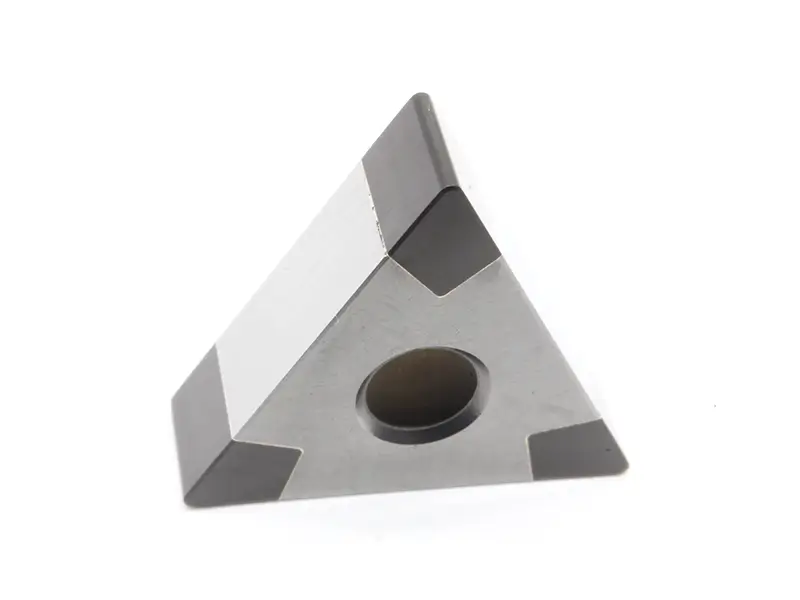
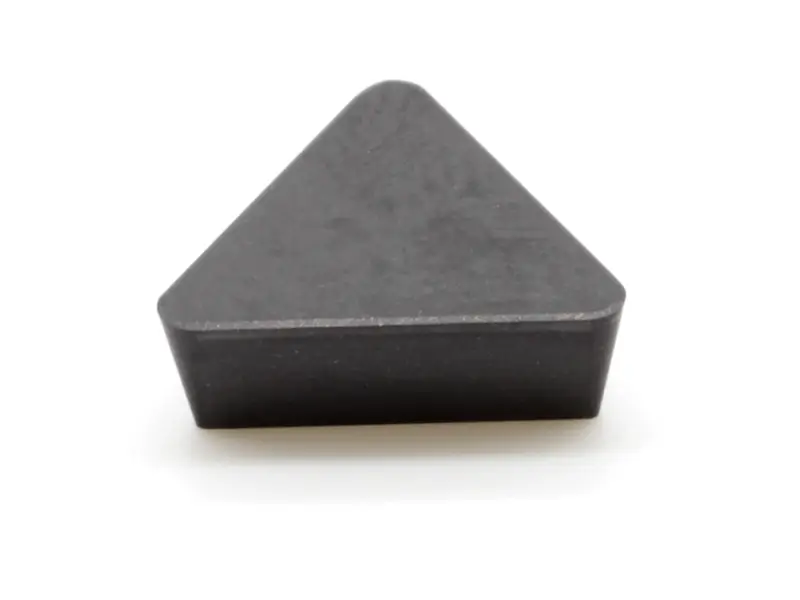
Encontrará dos construcciones de herramientas de CBN.
Las plaquitas de CBN macizo utilizan un material sinterizado basado en CBN que puede incluir aglutinante. Los filos utilizables, la tenacidad, el comportamiento térmico y el precio dependen de la calidad y el diseño; ni el uso por ambas caras ni el rendimiento superior están garantizados.
Las plaquitas con puntas de CBN incorporan puntas de corte de CBN sobre un cuerpo de soporte, normalmente de metal duro. Pueden ofrecer filos económicos de acabado. El número de puntas y filos utilizables depende del diseño; no están limitadas a un único filo.
Selección de la calidad CBN
Seleccione la calidad según contenido de CBN, tamaño de grano, aglutinante, preparación del filo, material y corte previstos. Utilice las recomendaciones del fabricante en lugar de basarse solo en el porcentaje de CBN.
Alto contenido de CBN
Algunas calidades de alto contenido son adecuadas para torneado duro interrumpido o ciertas fundiciones. Compruebe calidad, aglutinante, preparación del filo y severidad de interrupción permitida; el contenido alto no garantiza la idoneidad.
Bajo contenido de CBN
Algunas calidades de menor contenido son adecuadas para acabar acero endurecido en condiciones apropiadas. La aptitud para corte continuo o interrumpido depende de la calidad y geometría completas, no solo del contenido.
Torneado en duro y fresado en duro con CBN
El torneado duro mecaniza una pieza endurecida con una herramienta de torneado; el fresado duro utiliza una fresa. En un proceso validado, ambos pueden reducir parte del trabajo de rectificado. Compare tiempo de ciclo, precisión de perfil, integridad superficial y requisitos de acabado antes de sustituir el rectificado.
Cómo seleccionar la herramienta de corte adecuada
Seleccione las herramientas según las condiciones reales del taller, no solo por el catálogo.
Material de la pieza y dureza
Identifique el material real, el tratamiento térmico y la dureza antes de seleccionar. La fundición templada y el acero nitrurado pueden requerir distintas calidades y preparaciones del filo. Según la operación, las piezas endurecidas pueden mecanizarse con CBN, cerámica o metal duro validados, o acabarse mediante rectificado.
Etapa de mecanizado
No utilice una herramienta de acabado para desbastar. El desbaste requiere una macrogeometría robusta; el acabado exige una microgeometría precisa para tolerancias estrechas.
Volumen de producción y coste por filo
Para un volumen anual ilustrativo de 100 000 árboles de levas, compare el coste total por pieza aceptada, incluidos vida útil, tiempo de indexado, rechazos y tiempo de ciclo. Establezca un intervalo de cambio validado; trabajar un turno completo con un filo no es un requisito ni una garantía universal.
Rigidez de la máquina y refrigerante
Antes de utilizar CBN, compruebe estado de la máquina, sujeción, voladizo y vibraciones; la antigüedad por sí sola no predice el astillado. Siga las indicaciones de corte en seco o húmedo del proveedor y evite una refrigeración incontrolada. En desbaste con metal duro, adapte presión y caudal a la herramienta, el material y la evacuación de viruta.
Tabla de referencia para seleccionar herramientas
| Etapa de mecanizado del árbol de levas | Estado del material | Herramienta de corte posible — Validar para la aplicación | Finalidad principal / Ventaja |
|---|---|---|---|
| Torneado de desbaste de apoyos | Fundición bruta / forja / acero blando | Plaquitas de metal duro | Alta tasa de arranque, buena resistencia del filo, adecuado para desbaste de superficies irregulares |
| Semiacabado de apoyos | Material blando o preendurecido | Plaquitas de metal duro recubiertas | Mejor control dimensional y uniformidad superficial antes del tratamiento térmico |
| Fresado de desbaste de levas | Material blando / en bruto | Fresa de plaquitas intercambiables de metal duro | Arranque rápido y económico para perfilar levas |
| Fresado de semiacabado de levas | Material blando o preendurecido | Fresa de metal duro / fresa de mango de metal duro integral | Control de perfil más estable y mejor preparación para tratamiento térmico o acabado |
| Torneado duro de apoyos | Superficie endurecida | Plaquitas con puntas de CBN | Opción posible para acabado ligero validado; verificar acabado y coste por filo |
| Acabado duro de levas | Superficie endurecida | Plaquitas con puntas de CBN / calidad de CBN seleccionada | Para acabar superficies endurecidas que requieren resistencia al desgaste y calidad superficial |
| Mecanizado duro fuertemente interrumpido | Material endurecido con corte interrumpido | Plaquitas de CBN macizo / calidad de CBN de alta resistencia | Considere solo calidades específicamente indicadas para la carga e interrupción reales |
| Precisión final de perfil / Acabado ultrafino | Árbol de levas endurecido | Rectificado / superacabado / acabado duro con CBN según tolerancia | Para requisitos muy estrictos de precisión de perfil, acabado o geometría final |
| Características especiales del árbol de levas | Geometría especial / acceso limitado | Herramientas de corte a medida | Para formas especiales de leva, espacios estrechos, operaciones combinadas o menor tiempo de ciclo |
Herramientas de corte a medida
Las herramientas estándar de catálogo no siempre se adaptan al diseño de su motor.
Cuando las herramientas estándar no bastan
Si el espacio entre levas es muy estrecho, una fresa estándar puede chocar con la leva contigua. También puede existir una forma cóncava inaccesible para una herramienta plana.
Aplicaciones habituales de herramientas a medida
Una herramienta escalonada puede tornear y achaflanar simultáneamente, evitando un cambio de herramienta. Otra opción es una barra de mandrinar especial para el conducto de aceite que atraviesa el centro del árbol de levas.
Datos para herramientas a medida
Para solicitar una herramienta a medida, aporte tres elementos:
- Un plano 2D o 3D de la pieza.
- El material exacto y su dureza.
- El tipo de máquina y la conexión al husillo.
Problemas habituales de herramientas y soluciones
Incluso con buenas herramientas pueden surgir problemas. Estas son formas de abordar los más habituales.
Desgaste prematuro en superficies endurecidas
Diagnostique el desgaste rápido del CBN examinando patrón de desgaste, calidad, dureza, interrupciones, datos de corte y refrigeración. Una velocidad excesiva o insuficiente puede perjudicar según las condiciones. Ajuste dentro del intervalo recomendado y valide la vida útil; no aplique un aumento porcentual automático.
Acabado deficiente de los apoyos
Si el acabado de los apoyos es deficiente, revise desgaste o daño del filo, avance, radio de punta, rigidez, control de viruta y estado del material. Seleccione el avance dentro del intervalo de la herramienta. Una geometría wiper adecuada puede mejorar el acabado, pero no es obligatoria y debe ajustarse al montaje y la dirección de avance.
Tolerancias de alzada de leva irregulares
Si varían las dimensiones de las levas, revise desgaste, descentramiento, sujeción, dilatación térmica, calibración y perfil programado. Un portaherramientas hidráulico adecuado puede mejorar la estabilidad de sujeción, pero no elimina por sí solo todas las causas de error de perfil.
Vibraciones y traqueteo al fresar levas
Ante vibraciones en el fresado de levas, revise voladizo, rigidez, sujeción, contacto y datos de corte. Una fresa de paso diferencial adecuada puede interrumpir la vibración regenerativa, pero no compensa cualquier montaje inestable.
Resumen
Adapte el sistema de herramienta al material del árbol de levas, la etapa, la geometría y el acabado requerido. El metal duro es habitual en desbaste; CBN validado u otros procesos pueden servir para superficies endurecidas. Valide rigidez, vida útil, precisión de perfil y coste por pieza aceptada.
Preguntas frecuentes
¿Qué plaquita conviene para acabar levas endurecidas?
Para acabar levas endurecidas, las plaquitas con puntas de CBN pueden ser adecuadas si su calidad y geometría corresponden al material y al corte. Las plaquitas de CBN macizo pueden ofrecer otras opciones de filos utilizables o resistencia. Compare calidades validadas, interrupciones, requisitos superficiales y coste total, en lugar de seleccionar solo por la construcción.
¿Pueden las plaquitas estándar de metal duro mecanizar árboles de levas tras el tratamiento térmico?
Algunas calidades de metal duro pueden mecanizar materiales endurecidos bajo condiciones definidas. Por encima de 45-50 HRC, compare opciones validadas de metal duro, CBN, cerámica y rectificado para la operación. El metal duro estándar no es automáticamente adecuado, pero la dureza sola no permite deducir su fallo.
¿Qué diferencia hay entre plaquitas de CBN macizo y plaquitas con puntas de CBN?
Las plaquitas de CBN macizo utilizan un cuerpo sinterizado basado en CBN; las de puntas tienen zonas de corte de CBN sobre un soporte. Ambas varían en calidad, aglutinante, geometría y filos utilizables. Compare sus aplicaciones publicadas y el coste real por pieza aceptada.
¿Cómo elegir entre torneado duro y rectificado para acabar los apoyos?
Compare torneado duro y rectificado según tolerancia, perfil, textura, integridad superficial, tiempo de ciclo y coste total. Ambos pueden ser adecuados; una textura especificada o requisitos muy estrictos pueden exigir rectificado u otro acabado específico.
¿Ofrecen herramientas a medida para geometrías especiales de árboles de levas?
Sí, las herramientas a medida son habituales para formas especiales de leva o para combinar varias etapas de mecanizado.