










Outils de coupe pour l’usinage des arbres à cames : guide de sélection
Choisir les bons outils pour usiner un arbre à cames fait la différence entre un moteur performant et des rebuts. Il faut concilier vitesse et précision, du tournage à l’état doux à la rectification après durcissement. Ce guide vous aide à choisir des outils pour réduire le coût par pièce.
Pour les composants moteur associés, découvrez comment les outils d’usinage de culasses associent surfaçage, sièges de soupapes, guides et travail des conduits.
Sommaire
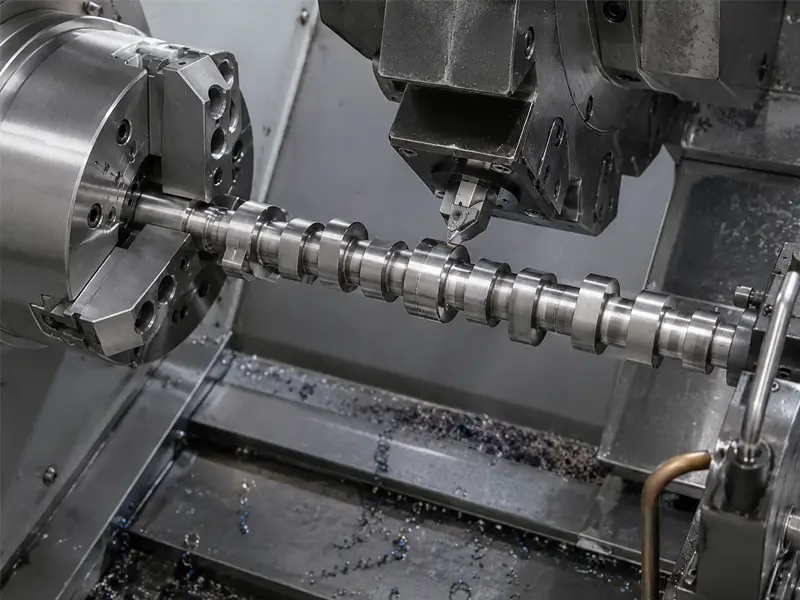
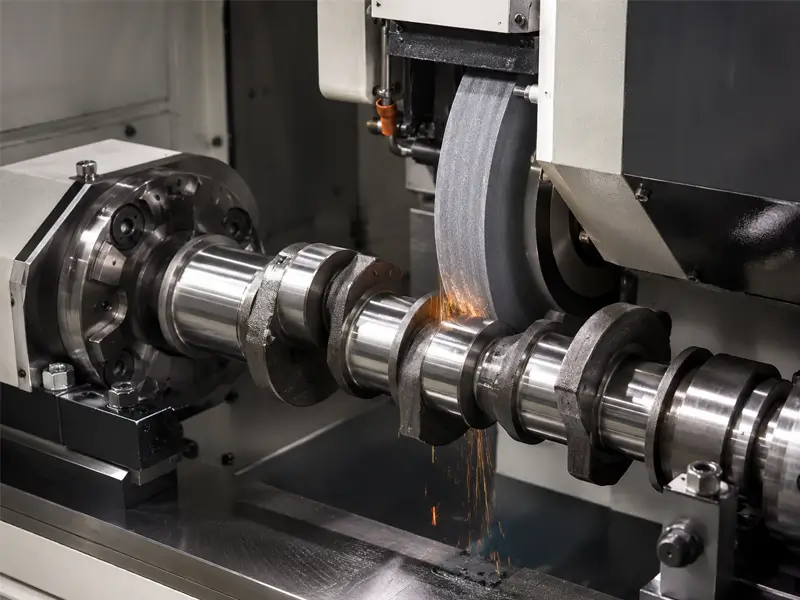
Vue d’ensemble des étapes d’usinage et de l’outillage des arbres à cames
La fabrication d’un arbre à cames comporte plusieurs étapes : moulage ou forgeage, ébauche, traitement thermique et finition. La texture de surface, la dureté et le profil requis dépendent du plan de la pièce et de la gamme de fabrication.
Tournage d’ébauche et usinage des tourillons
Commencez par enlever beaucoup de matière sur les tourillons. Le tourillon est la partie de l’arbre portée par les paliers du bloc moteur. On utilise généralement des plaquettes carbure robustes. L’objectif est un débit de copeaux élevé sans rupture de l’outil. La matière étant souvent irrégulière à ce stade, les outils doivent supporter des coupes interrompues.
Fraisage d’ébauche et de semi-finition des cames
Viennent ensuite les cames, ces parties ovoïdes qui actionnent les soupapes. Leur fraisage est délicat, car la trajectoire n’est pas un simple cercle. Les fraises doivent supporter des angles variables. De nombreux ateliers utilisent des fraises à plaquettes amovibles pour maintenir un processus rapide et des coûts réduits.
Usinage de finition et rectification après durcissement
Après ébauche, l’arbre à cames subit généralement un traitement thermique pour améliorer dureté superficielle et résistance à l’usure. Les surfaces durcies nécessitent souvent rectification ou tournage dur. Les plaquettes CBN sont fréquemment privilégiées pour leur résistance à la chaleur et à l’usure en finition dure. L’objectif est d’obtenir tolérance, état de surface et précision de profil pour un fonctionnement stable du moteur.
Plaquettes en carbure et fraises
Les outils en carbure sont courants pour l’ébauche et la semi-finition des arbres à cames. Leur adéquation et leur coût dépendent du matériau usiné, de la nuance, de la géométrie et des conditions de production.
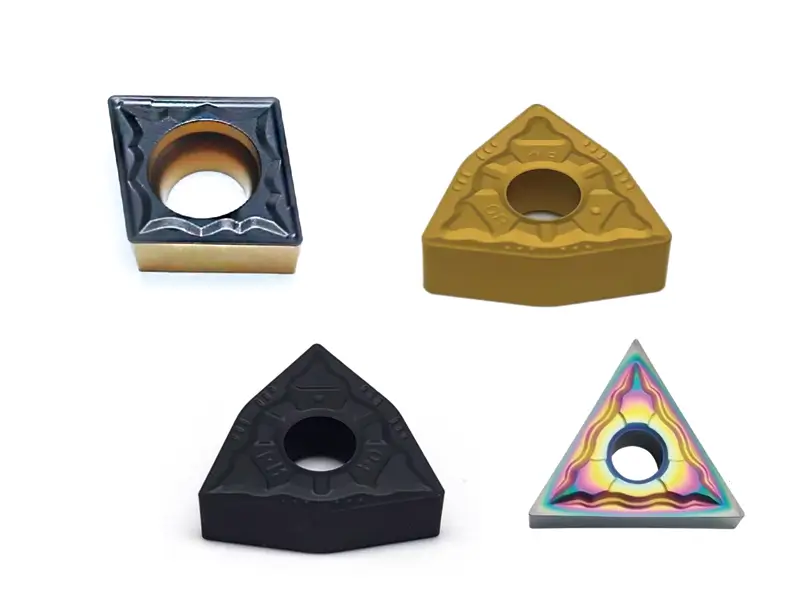
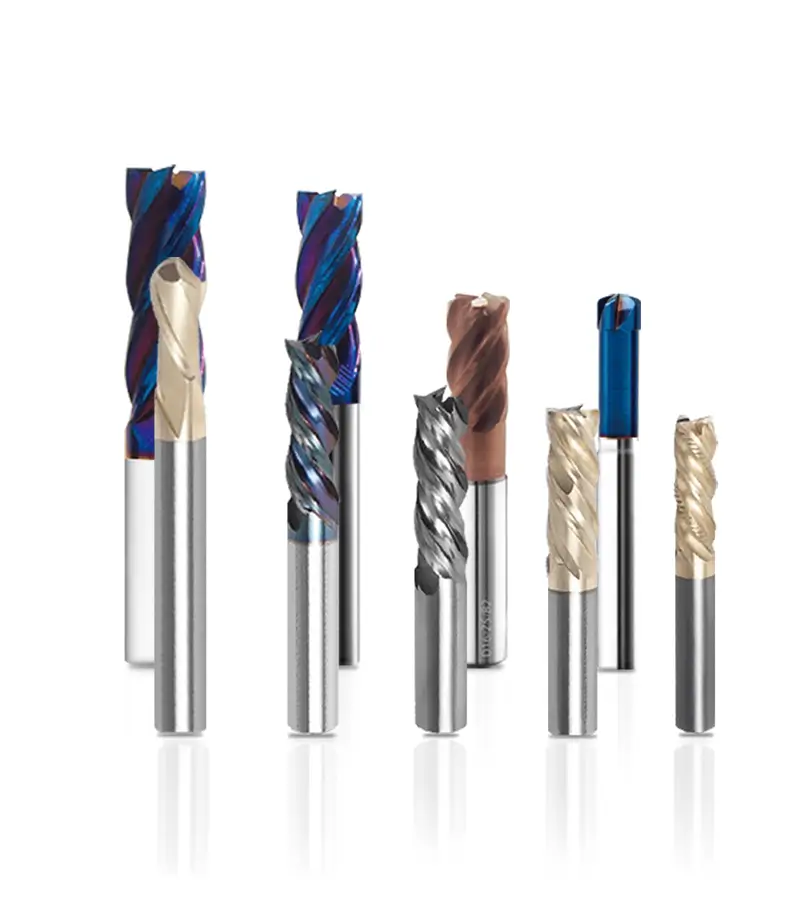
À quoi servent les plaquettes en carbure ?
Le carbure sert au tournage des tourillons et à l’ébauche des cames. Ces outils conviennent à l’enlèvement de la peau de fonderie. Il faut une arête qui conserve son tranchant malgré l’abrasivité de la fonte ou de l’acier forgé.
Nuances de plaquettes et revêtements
Le matériau de l’arbre à cames est déterminant.
Pour la fonte
Envisagez le carbure du groupe d’application K pour la fonte. Cette désignation indique un groupe d’application, pas une spécification complète de nuance ; choisissez le substrat, le revêtement et la géométrie selon le type de fonte et la coupe.
Pour l’acier forgé
Pour l’acier forgé, envisagez des nuances de carbure destinées au groupe d’application ISO P. Adaptez ténacité, résistance à l’usure et maîtrise des copeaux à l’état de l’acier et à l’opération ; le groupe seul ne définit pas ces propriétés.
Revêtements
AlTiN est un revêtement possible, pas une exigence universelle. Choisissez un revêtement et une nuance de carbure qualifiés pour le matériau, l’opération et la stratégie de refroidissement ; confirmez les paramètres de coupe avec le fournisseur.
Fraises à plaquettes en carbure et fraises en bout monoblocs
Pour le fraisage des cames, les fraises à plaquettes amovibles utilisent des plaquettes remplaçables et peuvent réduire les coûts de remplacement. De petits détails ou un accès limité peuvent plutôt favoriser les fraises monoblocs en carbure. Comparez accessibilité, faux-rond, rigidité, précision de profil réalisable et coût pour l’opération réelle.
Préparation d’arête, brise-copeaux et forme de plaquette
La préparation d’arête comprend l’arrondi ou le chanfreinage. Une arête plus vive peut réduire les efforts ; une préparation plus robuste peut supporter les charges d’ébauche. Choisissez le brise-copeaux selon le matériau et la plage d’avance. Les plaquettes CNMG ont une forme robuste, mais le nombre d’arêtes utilisables dépend de la plaquette, du porte-outil et de l’opération.
Plaquettes CBN pour la finition des matériaux durcis
Après durcissement, choisissez les outils de finition selon la dureté réelle, le matériau, la surépaisseur et les exigences de surface. Au-delà de 45–50 HRC, le CBN est courant pour des opérations de tournage dur adaptées, mais ce seuil n’exclut pas universellement toutes les nuances de carbure ou de céramique.
Quand envisager le CBN pour des cames durcies
Pour des surfaces de 50 à 65 HRC, des nuances CBN qualifiées peuvent offrir une résistance à l’usure utile en finition adaptée. Les performances dépendent du matériau, des interruptions, de la préparation d’arête, de la rigidité et des conditions thermiques ; la dureté seule ne suffit pas à choisir.
Plaquettes CBN massives et plaquettes à pointe CBN
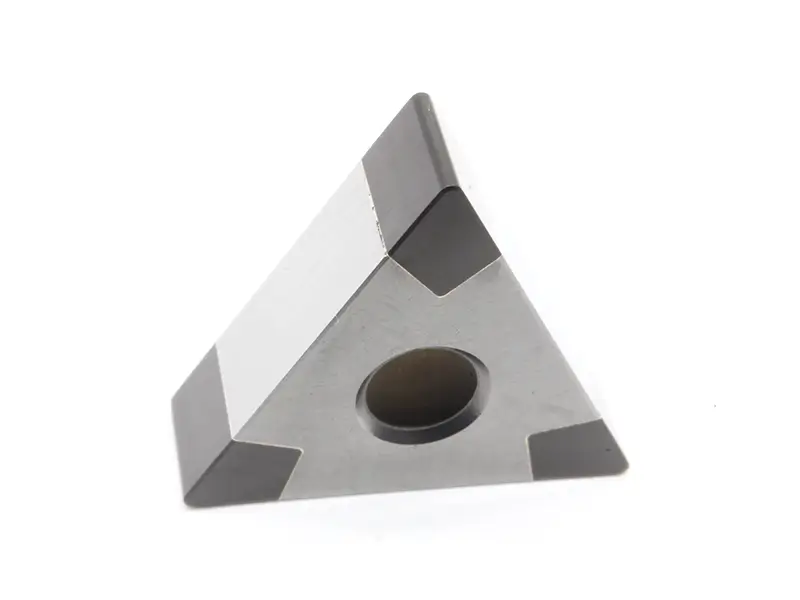
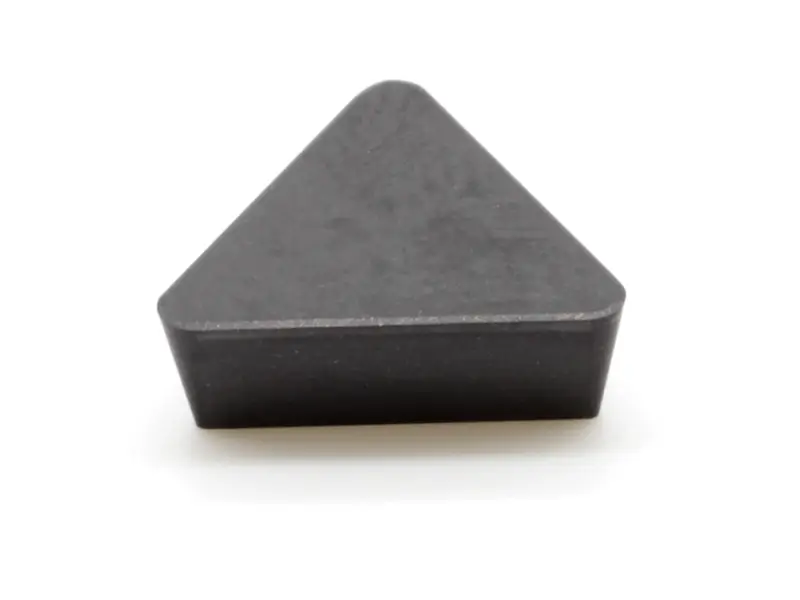
Vous rencontrerez deux constructions d’outils CBN.
Les plaquettes CBN massives utilisent un matériau fritté à base de CBN pouvant contenir un liant. Arêtes utilisables, ténacité, comportement thermique et prix dépendent de la nuance et du dessin ; l’utilisation des deux faces ou de meilleures performances ne sont pas automatiques.
Les plaquettes à pointes CBN intègrent des pointes coupantes en CBN sur un corps support, souvent en carbure. Elles peuvent offrir des arêtes de finition économiques. Le nombre de pointes et d’arêtes utilisables dépend du dessin ; ces plaquettes ne sont pas limitées à une seule arête.
Choix de la nuance CBN
Choisissez la nuance selon la teneur en CBN, la granulométrie, le liant, la préparation d’arête ainsi que le matériau et la coupe prévus. Suivez les recommandations du fabricant plutôt que le seul pourcentage de CBN.
Teneur élevée en CBN
Certaines nuances à forte teneur conviennent au tournage dur interrompu ou à certaines fontes. Vérifiez la nuance, le liant, la préparation d’arête et la sévérité admissible des interruptions ; une forte teneur ne garantit pas l’adéquation.
Faible teneur en CBN
Certaines nuances à plus faible teneur conviennent à la finition d’acier durci dans des conditions adaptées. L’aptitude à la coupe continue ou interrompue dépend de l’ensemble nuance-géométrie, pas de la seule teneur.
Tournage dur et fraisage dur avec le CBN
Le tournage dur usine une pièce durcie avec un outil de tournage ; le fraisage dur utilise une fraise. Dans un procédé qualifié, chacun peut réduire une partie du travail de rectification. Comparez temps de cycle, précision de profil, intégrité de surface et exigences de finition avant de remplacer la rectification.
Comment choisir le bon outil de coupe
Choisissez vos outils selon les conditions réelles de l’atelier, pas uniquement dans un catalogue.
Matériau de la pièce et dureté
Identifiez le matériau réel, le traitement thermique et la dureté avant de choisir l’outil. La fonte trempée et l’acier nitruré peuvent nécessiter différentes nuances et préparations d’arête. Selon l’opération, les pièces durcies peuvent être usinées avec des outils CBN, céramique ou carbure qualifiés, ou finies par rectification.
Étape d’usinage
N’utilisez pas un outil de finition pour l’ébauche. L’ébauche exige une macrogéométrie robuste ; la finition demande une microgéométrie précise pour tenir les tolérances serrées.
Volume de production et coût par arête
Pour un volume annuel illustratif de 100 000 arbres à cames, comparez le coût total par pièce conforme, y compris durée de vie, temps d’indexage, rebut et temps de cycle. Fixez un intervalle de changement validé ; tenir un poste entier sur une arête n’est ni une exigence ni une garantie universelle.
Rigidité de la machine et arrosage
Avant d’utiliser du CBN, vérifiez l’état de la machine, le bridage, le porte-à-faux et les vibrations ; l’âge seul ne prédit pas l’écaillage. Suivez les consignes d’usinage à sec ou arrosé du fournisseur et évitez un arrosage incontrôlé. En ébauche au carbure, adaptez pression et débit à l’outil, au matériau et à l’évacuation des copeaux.
Tableau de référence pour le choix des outils
| Étape d’usinage de l’arbre à cames | État du matériau | Outil de coupe possible — Valider pour l’application | Objectif principal / Avantage |
|---|---|---|---|
| Ébauche au tour des tourillons | Brut de fonderie / de forge / acier doux | Plaquettes carbure | Débit de copeaux élevé, bonne résistance d’arête, adapté à l’ébauche de surfaces irrégulières |
| Semi-finition des tourillons | Matériau doux ou prétraité | Plaquettes carbure revêtues | Meilleure maîtrise dimensionnelle et surface plus régulière avant traitement thermique |
| Fraisage d’ébauche des cames | Matériau doux / brut | Fraise à plaquettes carbure amovibles | Enlèvement rapide et économique pour le profilage des cames |
| Fraisage de semi-finition des cames | Matériau doux ou prétraité | Fraise carbure / fraise monobloc en carbure | Profil mieux maîtrisé et préparation améliorée au traitement thermique ou à la finition |
| Tournage dur des tourillons | Surface durcie | Plaquettes à pointes CBN | Option possible pour une finition légère qualifiée ; valider la finition et le coût par arête |
| Finition dure des cames | Surface durcie | Plaquettes à pointes CBN / nuance CBN sélectionnée | Pour la finition de surfaces durcies exigeant résistance à l’usure et qualité de surface |
| Usinage dur fortement interrompu | Matériau durci avec coupe interrompue | Plaquettes CBN massives / nuance CBN haute résistance | N’envisager que des nuances spécifiquement adaptées à la charge et aux interruptions réelles |
| Précision finale du profil / Finition ultrafine | Arbre à cames durci | Rectification / superfinition / finition dure au CBN selon la tolérance | Pour des exigences très serrées de profil, de surface ou de géométrie finale |
| Caractéristiques non standard de l’arbre à cames | Géométrie spéciale / accès limité | Outils de coupe sur mesure | Pour formes de cames spéciales, espaces étroits, opérations combinées ou temps de cycle réduit |
Outils de coupe sur mesure
Les outils standard d’un catalogue ne conviennent pas toujours à votre conception moteur.
Quand l’outillage standard ne suffit pas
Si l’espace entre les cames est très réduit, une fraise standard risque de toucher la came voisine. Une forme concave peut aussi être inaccessible à un outil plat.
Applications courantes d’outils sur mesure
Un outil étagé peut par exemple tourner et chanfreiner simultanément, évitant un changement d’outil. Autre possibilité : une barre d’alésage spéciale pour le passage d’huile au centre de l’arbre à cames.
Informations à fournir pour un outil sur mesure
Pour demander un outil sur mesure, fournissez trois éléments :
- Un plan 2D ou 3D de la pièce.
- Le matériau exact et sa dureté.
- Le type de machine et l’interface de broche.
Problèmes d’outillage courants et solutions
Même avec de bons outils, des problèmes peuvent survenir. Voici comment aborder les plus fréquents.
Usure prématurée sur les surfaces durcies
Diagnostiquez l’usure rapide du CBN en examinant son aspect, la nuance, la dureté, les interruptions, les paramètres et l’arrosage. Une vitesse trop élevée ou trop faible peut nuire selon les conditions. Ajustez-la dans la plage recommandée et validez la durée de vie ; n’appliquez pas automatiquement une hausse en pourcentage.
Mauvais état de surface des tourillons
Si la finition des tourillons est mauvaise, vérifiez usure ou dommages d’arête, avance, rayon de bec, rigidité, maîtrise des copeaux et état du matériau. Choisissez l’avance dans la plage de l’outil. Une géométrie wiper adaptée peut améliorer la finition, mais elle n’est pas toujours nécessaire et doit correspondre au montage et au sens d’avance.
Tolérances de levée de came irrégulières
Si les dimensions des cames dérivent, vérifiez usure, faux-rond, serrage, dilatation thermique, étalonnage de la machine et profil programmé. Un porte-outil hydraulique adapté peut stabiliser le maintien de l’outil, mais ne supprime pas à lui seul toutes les causes d’erreur de profil.
Vibrations et broutage au fraisage des cames
En cas de broutage au fraisage des cames, vérifiez porte-à-faux, rigidité, bridage, engagement et paramètres. Une fraise à pas différentiel adaptée peut perturber les vibrations régénératives, mais ne compense pas tous les montages instables.
Résumé
Adaptez le système d’outillage au matériau de l’arbre à cames, à l’étape, à la géométrie et à la finition requise. Le carbure est courant en ébauche ; du CBN qualifié ou d’autres procédés peuvent convenir aux surfaces durcies. Validez rigidité, durée de vie, précision de profil et coût par pièce conforme.
Questions fréquentes
Quelle plaquette choisir pour finir des cames durcies ?
Pour la finition de cames durcies, les plaquettes à pointes CBN peuvent convenir si leur nuance et leur géométrie correspondent au matériau et à la coupe. Les plaquettes CBN massives peuvent offrir d’autres possibilités d’arêtes utilisables ou de résistance. Comparez nuances qualifiées, interruptions, exigences de surface et coût total plutôt que de choisir selon la seule construction.
Des plaquettes carbure standard peuvent-elles usiner les arbres à cames après traitement thermique ?
Certaines nuances de carbure peuvent usiner des matériaux durcis dans des conditions définies. Au-delà de 45-50 HRC, comparez les solutions qualifiées en carbure, CBN, céramique et rectification pour l’opération réelle. Le carbure standard n’est pas automatiquement adapté, mais la dureté seule ne permet pas de conclure à l’échec.
Quelle différence entre plaquettes CBN massives et plaquettes à pointes CBN ?
Les plaquettes CBN massives ont un corps fritté à base de CBN ; les plaquettes à pointes possèdent des zones coupantes en CBN sur un support. Les deux constructions varient en nuance, liant, géométrie et arêtes utilisables. Comparez leurs domaines d’application publiés et le coût réel par pièce conforme.
Comment choisir entre tournage dur et rectification pour finir les tourillons ?
Comparez tournage dur et rectification selon tolérance, profil, texture, intégrité de surface, temps de cycle et coût total du procédé. Les deux peuvent convenir ; une texture spécifiée ou des exigences très serrées peuvent nécessiter une rectification ou une autre finition dédiée.
Proposez-vous des outils sur mesure pour les géométries spéciales d’arbres à cames ?
Oui, les outils sur mesure sont courants pour des formes de cames particulières ou pour combiner plusieurs opérations.