










Outils d’usinage de culasse : surfaçage, travail des soupapes et usinage CNC des conduits
L’usinage de culasses ne se limite pas à la réparation. Pour les motoristes, équipes OEM et acheteurs d’outils, la question est de maîtriser finition du plan de joint, concentricité des sièges, jeu des guides et répétabilité des conduits CNC sans créer de nouveaux problèmes d’étanchéité ou de fiabilité.
Ce guide aborde la culasse côté outillage. Il associe surfaçage, sièges, alésage des guides et conduits CNC aux fraises à surfacer PCD, plaquettes de tournage PCBN / CBN, fraises de forme et de profil en carbure, alésoirs carbure et PCD.
Outils de culasse par opération
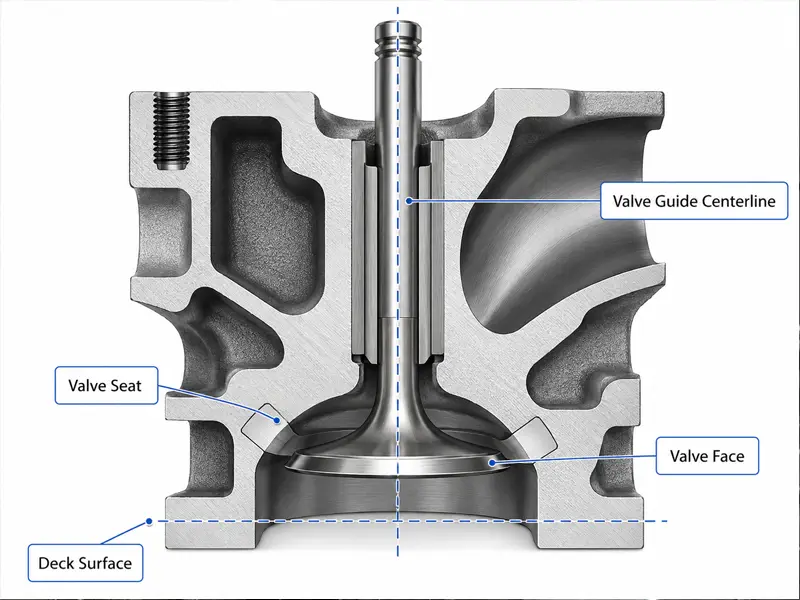
Elle combine généralement surfaçage du plan de joint, coupe des sièges, calibrage des guides, conduits CNC, nettoyage, contrôle et mesure. L’opération détermine l’outil : un plan propre n’est pas le même problème qu’un siège concentrique, un guide maîtrisé ou une trajectoire de conduit répétable.
La bonne question n’est pas seulement « quelle machine est intervenue ? », mais « quelle caractéristique maîtrise-t-on, et quelle géométrie de coupe le permet de façon répétable ? »
| Opération | Caractéristique maîtrisée | Priorité d’outillage | Orientation produit Sundi |
|---|---|---|---|
| Surfaçage du plan de joint | Planéité, finition, ondulation | Surfaçage stable, arête vive, texture maîtrisée | Fraise à surfacer PCD à plaquettes indexables pour culasses en aluminium et non-ferreux |
| Usinage des sièges de soupapes | Angle, concentricité, largeur de contact, finition | Arête rigide, nuance stable, maîtrise du broutement | Plaquettes de tournage PCBN / CBN pour sièges durs et applications en fonte |
| Usinage des guides de soupapes | Diamètre, alignement, jeu de tige, finition | Rigidité de l’alésoir, résistance à l’usure, alignement, finition du trou | Alésoir en carbure ou Alésoir PCD selon la matière du guide et la finition visée |
| Usinage CNC des conduits | Écoulement, section, forme de transition | Accès au profil, stabilité d’arête, contact de trajectoire répétable | Fraises de forme et de profil en carbure pour contours et conduits |
| Caractéristiques moteur spécifiques | Profils spéciaux, accès difficile, opérations combinées | Géométrie spéciale, durée de vie, répétabilité | Outils spéciaux PCD / CBN pour composants moteur à forte valeur |
Ces opérations sont liées. Un guide lâche ou mal fini soutient mal le pilote et déstabilise la coupe du siège. Un siège non concentrique peut sembler propre mais fuir. Un plan fraîchement surfacé peut poser problème si la culasse était contrainte pendant la coupe. Il faut une discipline simple : montage propre, outils rigides, petites corrections maîtrisées et mesure avant la coupe suivante.
Outils de surfaçage : planéité, finition et étanchéité du joint
Le surfaçage se remarque d’abord par sa surface visible. Le but n’est pourtant pas d’embellir l’aluminium ou la fonte, mais de permettre au joint d’étancher sous serrage réel, chaleur et pression de combustion.
La planéité compte, mais aussi la texture. Les joints MLS modernes tolèrent moins rugosité et ondulation que beaucoup d’anciens modèles. Une surface peut sembler correcte tout en gardant traces, broutement ou ondulations qui compromettent l’étanchéité. Il faut donc vérifier alignement machine, bridage sans déformation, régularité de coupe et compatibilité de finition avec le joint.
Une passe unique au fly-cutter est souvent préférée si elle enlève assez de matière avec une surface régulière. Plusieurs passes ne sont pas forcément mauvaises, mais exposent davantage les faiblesses du montage. Déplacement de culasse, manque de rigidité ou mauvais réglage peuvent laisser une texture peu fiable.
Le bridage est facile à sous-estimer. Une culasse n’est pas un bloc plein : chambres, chemises d’eau, bossages et sections minces la composent. Si elle est forcée à plat ou contrainte, la surface usinée peut changer après desserrage. La stratégie de fixation compte autant que la marque de fraise.
La matière influence aussi les outils. Les culasses en aluminium demandent souvent des arêtes vives et résistantes à l’usure pour une finition propre sans maculage. La fonte se comporte différemment et peut exiger d’autres plaquettes, vitesses et géométries. Il ne faut pas mémoriser une recette universelle, mais adapter fraise, machine, avance et finition à la matière et au joint.
Outils de sièges : concentricité, étanchéité et maîtrise du broutement
L’usinage des sièges de soupape détermine où et comment la soupape assure l’étanchéité sur la culasse. La portée d’étanchéité à 45 degrés est particulièrement surveillée par les motoristes, car elle influence directement la compression et les fuites. Les autres angles définissent l’écoulement et les transitions, mais un mauvais contact sur la portée principale constitue un véritable problème.
Le siège doit être concentrique au guide de soupape. L’ajustement du pilote et l’état du guide sont donc essentiels. Si le pilote s’ajuste mal au guide, l’outil risque de ne pas suivre l’axe réel de la soupape. Le siège peut alors sembler correctement usiné sans assurer une étanchéité uniforme sur tout le pourtour.
Le broutement est un problème classique de l’usinage des sièges. Il peut laisser des marques de vibration répétitives sur le siège ou un angle voisin. Il peut provenir d’un manque de rigidité, d’un pilote mal soutenu, d’un montage desserré, d’un contact excessif de l’outil, d’un matériau de siège dur, d’une vitesse ou d’une pression inadaptée, ou d’un fluide de coupe insuffisant. Reprendre simplement la coupe sans comprendre la cause résout rarement le problème. Une nouvelle passe avec le même montage instable peut enfoncer davantage le siège sans supprimer le défaut.
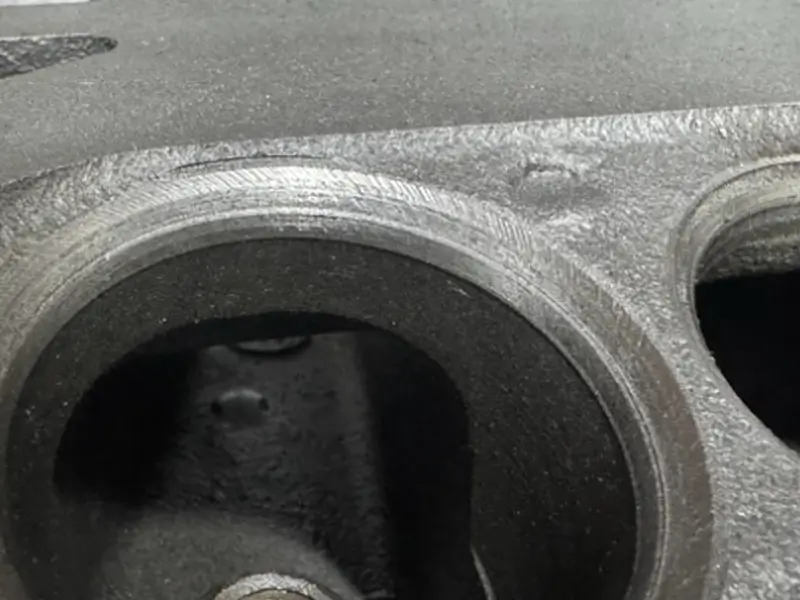
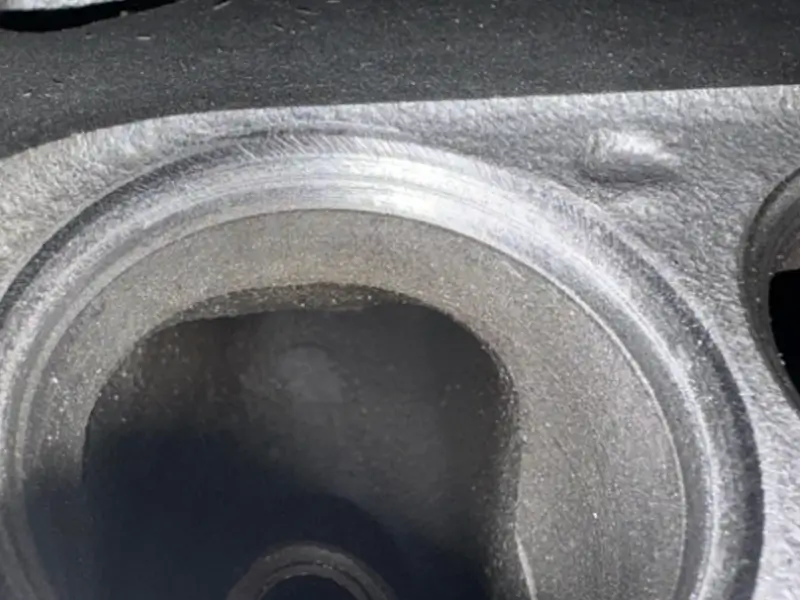
Toutes les marques visibles n’ont pas la même gravité. Le broutement sur un angle non étanche peut être moins critique que sur la portée à 45 degrés, mais il indique toujours une vibration du procédé. Avant d’enlever davantage de matière, vérifiez le dimensionnement du guide, l’ajustement du pilote, la fixation de la culasse et la surface engagée simultanément par l’outil.
L’objectif pratique est de maîtriser le contact. Un siège correctement usiné doit présenter une bande de contact régulière au bon endroit sur la portée de la soupape. Si le siège est trop enfoncé, la position du contact et la hauteur de montage peuvent devenir plus problématiques que le broutement initial. Un bon usinage ne consiste pas seulement à rendre la surface continue, mais à préserver la géométrie nécessaire au moteur.
Rodage des soupapes : contrôle utile ou fausse impression de réparation ?
Le rodage des soupapes est souvent mal compris, car il se situe entre usinage et contrôle. Après un usinage moderne et précis des sièges, il peut être totalement inutile. Dans certains cas, un rodage agressif peut même masquer une géométrie de siège qui aurait dû être corrigée par usinage.
Un rodage léger peut néanmoins être utile. Il permet de confirmer la portée de contact, de corriger de petites irrégularités ou d’intervenir après un mélange, une manipulation ou une légère détérioration des soupapes. Le mot essentiel est léger. Le rodage ne doit pas servir de solution miracle pour un siège non concentrique, une portée de soupape endommagée ou un broutement à corriger sur la machine.
Utilisez la bonne pâte. Un produit de polissage des métaux n’est pas une pâte à roder les soupapes, et un abrasif inadapté peut faire perdre du temps ou donner des résultats trompeurs. Après rodage, nettoyez soigneusement la pièce : les résidus abrasifs dans la culasse ne sont pas inoffensifs.
Des contrôles plus probants permettent de vérifier le résultat du rodage. Un contrôle de contact avec Sharpie ou Dykem montre où la soupape touche le siège. Un essai d’étanchéité au liquide ou sous vide indique si elle ferme correctement. Ces contrôles ne remplacent pas les mesures, mais évitent de croire qu’un anneau gris mat prouve la qualité du travail.
Alésoirs de guides de soupapes et maîtrise des alésages
Le travail sur les guides détermine discrètement la réussite ou l’échec de nombreuses réparations de culasse. Le guide dirige la tige de soupape, mais influence aussi l’usinage du siège, car il sert de référence au pilote. Un guide usé, désaxé, trop serré, mal fini ou de dimension irrégulière compromet la fiabilité du travail.
L’alésage manuel peut convenir aux cas simples, mais devient risqué lorsque l’alignement et la finition sont essentiels. Un tourne-à-gauche et un guidage approximatif à la main peuvent ne pas maintenir l’outil suffisamment droit. Le guide peut devenir évasé, rugueux ou plus serré que prévu après une modification des conditions de montage. Les motoristes expérimentés privilégient donc les alésoirs pilotés, la mise à dimension progressive, le honage ou le calibrage par bille plutôt que de traiter le guide comme un simple trou percé.
Un alésoir en carbure convient aux guides lorsque le matériau et le montage permettent une coupe propre et maîtrisée. Le carbure apporte rigidité et résistance à l’usure, mais exige toujours un bon alignement, une lubrification ou une stratégie de coupe adaptée et une progression dimensionnelle correcte. Un bon alésoir dans un mauvais montage peut produire un guide défectueux.
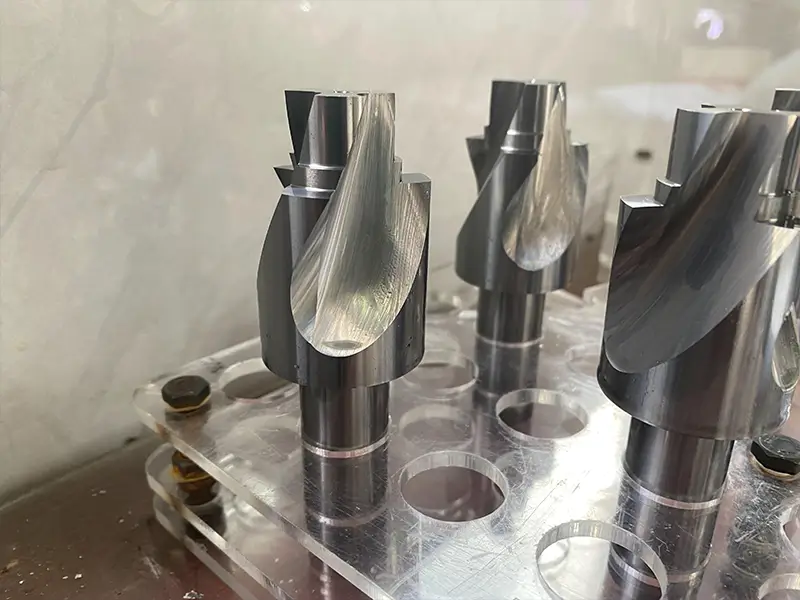
Un alésoir PCD répond à un autre besoin d’outillage. Pour la finition précise de trous dans l’aluminium ou les métaux non ferreux, notamment lorsque la durée de vie des arêtes et l’état de surface sont essentiels, le PCD peut être pertinent. Sur une culasse, cela peut concerner des alésages dans le métal de base, des trous liés aux guides ou une finition non ferreuse très répétable. Il ne convient pas systématiquement à tous les guides et ne dispense ni de connaître le jeu cible ni de contrôler le résultat final.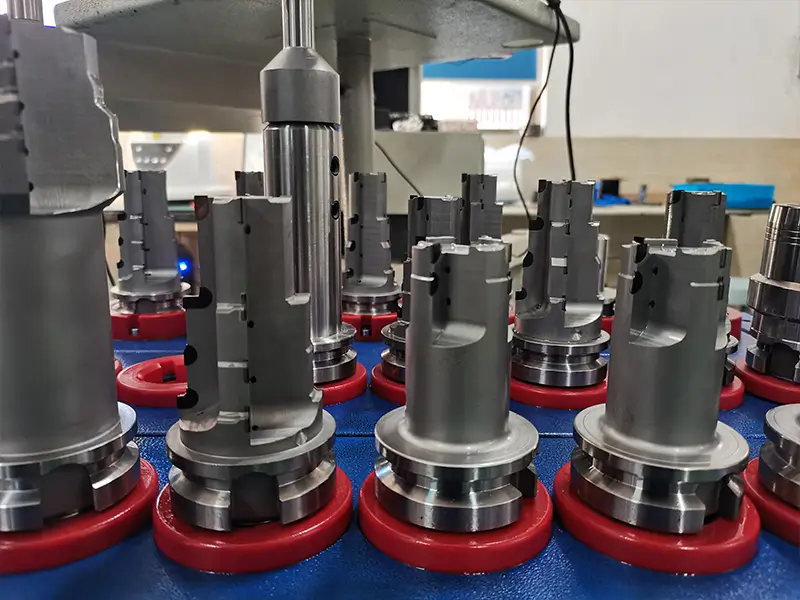
Le honage est souvent privilégié lorsque la cote finale et la finition sont critiques. Il corrige de petits écarts dimensionnels et produit une surface mieux maîtrisée qu’un alésage manuel grossier. Il exige toutefois du matériel et du savoir-faire. Si un guide est trop serré, il faut envisager un honage contrôlé, un calibrage par bille ou une autre correction mesurée plutôt que de forcer la soupape en espérant qu’elle se libère ensuite.
Les contrôles finaux sont simples dans leur principe : jeu correct de la tige, mouvement fluide, état de surface adapté et comportement uniforme entre les guides. Le savoir-faire réside dans le procédé qui permet d’obtenir ces résultats.
Outils CNC pour les conduits d’écoulement des culasses
La préparation des conduits diffère de l’usinage de réparation, car elle ne vise pas seulement à restaurer une surface. Elle façonne l’écoulement d’air tout en maîtrisant l’épaisseur des parois, la qualité des sièges, le comportement de la chambre et la répétabilité.
La préparation manuelle peut être excellente pour un développement unitaire si l’opérateur connaît la culasse et la configuration du moteur. La difficulté est la répétabilité. Un bon conduit ne garantit pas automatiquement huit, seize ou une série complète identiques. Si le conduit suivant présente une autre forme, le fonctionnement du moteur peut manquer d’uniformité.
La préparation CNC transforme une forme validée en un procédé d’usinage répétable. Elle implique généralement de numériser un conduit éprouvé, de créer ou d’affiner les données CAD/CAM , de concevoir des montages positionnant la culasse de façon constante et de choisir une stratégie permettant d’atteindre les surfaces nécessaires. Selon la géométrie des conduits, l’usinage cinq axes, les montages spécialisés et l’accès sur un centre de tournage-fraisage peuvent être déterminants.
La valeur réelle de la préparation CNC ne tient pas à son image de technologie avancée, mais à sa capacité de reproduire une forme développée avec moins de variations. Cette répétabilité dépend du montage et des mesures. Si le positionnement varie, si l’outil atteint mal la surface ou si le modèle ignore les variations réelles de fonderie, la CNC produit des mouvements coûteux plutôt qu’une amélioration maîtrisée.
Pour la réparation, l’essentiel est simple : la préparation des conduits doit être distinguée du surfaçage et de la réparation des soupapes. Pour la performance, mieux vaut demander quelle forme a été développée, comment elle a été numérisée, comment la culasse est positionnée et comment la répétabilité est contrôlée, plutôt que seulement si les conduits sont usinés en CNC.
Mesure et contrôle après usinage
Le contrôle n’est pas une formalité finale. Il indique à l’usineur si l’opération précédente a réellement atteint son objectif.
Après surfaçage, vérifiez la planéité et la qualité de la face de joint. L’aspect visuel peut tromper, surtout sous l’éclairage de l’atelier. Des traces d’outil, des ondulations ou une texture irrégulière peuvent signaler un problème de montage ou d’outillage. Les joints MLS imposent généralement des exigences plus strictes : un aspect propre ne suffit pas.
Après l’usinage des sièges, vérifiez la portée de contact et l’étanchéité. Un contact trop haut, trop bas, trop large, trop étroit ou irrégulier peut nécessiter une correction. Les essais de fuite, de vide et le marquage du contact permettent de détecter les problèmes avant l’assemblage.
Après le travail sur les guides, vérifiez le jeu et le mouvement des soupapes. Un guide satisfaisant à sec sur l’établi peut se comporter autrement sous l’effet de la température, de l’huile et du montage. Il doit aussi présenter une régularité suffisante pour soutenir le pilote de l’outil de siège.
Après la préparation des conduits, le contrôle dépend de l’objectif. Un développement orienté performance peut employer des essais de débit d’air, des gabarits, des mesures d’épaisseur ou une comparaison avec un modèle numérisé. En production CNC, des contrôles de répétabilité évitent que la dixième culasse ne s’écarte de la première.
Problèmes concrets courants d’usinage de culasses
Les conseils les plus utiles sur les culasses partent souvent d’un problème déjà constaté.
| Symptôme | Étape probablement concernée | Points à vérifier avant une nouvelle coupe |
|---|---|---|
| La culasse reste non étanche après surfaçage | Planéité, finition, compatibilité du joint, bridage | Planéité, traces d’outil, contraintes de bridage, exigences du joint |
| Broutement du siège de soupape | Rigidité de l’outil, ajustement du pilote, état du guide, vitesse/pression | Dimension du guide, ajustement du pilote, fixation, engagement de l’outil, lubrification |
| Siège visuellement propre mais non étanche | Concentricité, position du contact, état de la portée de soupape | Portée de contact, essai de fuite/vide, faux-rond du siège, portée de soupape |
| Siège usiné trop profondément | Passes correctives excessives, mauvais montage, tentative d’éliminer le broutement par recoupe | Hauteur de montage, position du contact, géométrie restante du siège |
| Guide trop serré après alésage | Dimension de l’alésoir, finition, alignement, bavures, retour élastique du matériau | Jeu final, possibilité de honage, calibrage par bille, nettoyage |
| Anneau irrégulier après rodage | Désalignement siège/soupape, soupapes interverties, mauvais contact | Tracé du contact, identification de la soupape, contrôle de passage de lumière, correction du siège |
| Variation de la forme des conduits CNC | Montage, variations de fonderie, incohérence modèle/trajectoire | Stratégie de positionnement, données numérisées, contrôles du procédé, échantillon de répétabilité |
C’est là que les retours de type Reddit sont utiles. Les utilisateurs ne posent pas de questions abstraites. Ils demandent si une marque de broutement a ruiné la culasse, si le rodage est nécessaire, si un alésoir manuel a rendu le guide trop serré ou pourquoi une culasse surfacée semble encore incorrecte. Ces questions indiquent les contrôles qualité que l’article doit expliquer.
Quand des outils spéciaux sont nécessaires
Certains travaux de culasse peuvent être réalisés avec des outils standard et un montage soigné. Les outils spéciaux deviennent plus utiles lorsque le même modèle est produit en série, que les géométries de siège ou de guide sont difficiles à tenir, que les trajectoires de conduit exigent un accès répétable ou que le temps de cycle et les contrôles révèlent une stabilité insuffisante des outils polyvalents.
Le choix doit découler de l’opération, pas seulement d’une préférence d’outil. Le surfaçage peut nécessiter une fraise PCD dédiée. Une bague de siège dure peut justifier le CBN ou le PCBN. Un guide peut demander un alésoir carbure ou PCD avec une entrée adaptée, une bonne maîtrise du diamètre et du fini. Un conduit peut nécessiter une fraise de forme atteignant la géométrie sans frottement ni broutement.
Pour les composants moteur en série, le meilleur outil spécial réduit les variations. Il doit rendre la coupe plus facile à mesurer, à répéter et à relier au contrôle suivant.
Liste de contrôle avant d’usiner une culasse
Utilisez cette liste avant d’usiner, de chiffrer ou d’approuver un travail de culasse.
| Point de contrôle | Pourquoi c’est important |
|---|---|
| Identifier le matériau et le type de joint | Le matériau et le joint influencent la finition et le choix des outils |
| Rechercher fissures, déformation et usinages antérieurs | Une culasse endommagée peut ne pas justifier un nouvel usinage |
| Définir l’opération réellement nécessaire | Surfaçage, sièges, guides et conduits constituent des travaux distincts |
| Confirmer le montage et la stratégie de bridage | Une culasse sous contrainte peut être mal usinée même sur une bonne machine |
| Mesurer ou corriger les guides avant les sièges | L’usinage du siège prend l’axe du guide comme référence |
| Choisir l’alésage ou le honage selon le matériau du guide et la finition requise | Le choix de l’outil influence la cote, la finition et le mouvement de la soupape |
| Vérifier le contact du siège avant assemblage | Un siège visuellement propre peut rester peu étanche |
| Utiliser le rodage pour vérifier ou corriger de petits défauts | Le rodage ne doit pas remplacer une correction correcte du siège |
| Documenter la préparation des conduits si la répétabilité compte | La répétabilité CNC dépend de la numérisation, du montage et du contrôle du procédé |
| Contrôler après chaque opération majeure | Un retour rapide évite des enlèvements de matière répétés |
Conclusion
L’usinage d’une culasse relève de la maîtrise du procédé. La coupe visible n’est qu’une partie du résultat. Une culasse fiable exige que planéité, finition, alignement des guides, géométrie des sièges, contact des soupapes, montage et contrôle fonctionnent ensemble.
Commencez par le problème réel de la culasse. Ne la surfacez pas simplement parce que la face est terne. Ne continuez pas à couper un siège qui broute sans corriger la rigidité ou le support du pilote. Ne comptez pas sur le rodage pour corriger une mauvaise géométrie. Un alésoir carbure ou PCD et un programme CNC ne dispensent pas de mesurer.
Lorsque montage, outils et contrôle correspondent au travail, l’usinage peut rétablir l’étanchéité, améliorer la fiabilité et rendre les modifications de performance répétables. Sinon, chaque coupe supplémentaire enlève simplement de la matière à une culasse qui aurait peut-être pu être sauvée.
Questions fréquentes
Que comprend l’usinage d’une culasse ?
Elle peut comprendre nettoyage, inspection, surfaçage, usinage des sièges, mise à dimension des guides, rodage ou vérification des soupapes, travail des chambres, préparation des conduits et mesures finales. Les opérations dépendent de l’état de la culasse et de l’objectif moteur.
Toutes les culasses doivent-elles être surfacées ?
Non. Il faut d’abord inspecter la culasse. Le surfaçage est utile si la planéité, la finition, la corrosion, une défaillance du joint ou des dommages antérieurs exigent une correction. Un usinage inutile enlève de la matière et modifie la géométrie sans résoudre de problème réel.
Faut-il roder les soupapes après l’usinage des sièges ?
Pas toujours. Un usinage précis peut ne pas nécessiter de rodage. Un rodage léger aide à vérifier le contact ou à corriger de petits défauts superficiels, mais ne doit pas servir à réparer une mauvaise géométrie, du broutement ou un défaut de concentricité.
Qu’est-ce qui provoque le broutement lors de l’usinage des sièges ?
Le broutement est généralement lié à la rigidité ou à la maîtrise du procédé. Les causes courantes comprennent un pilote mal ajusté, des guides usés ou mal dimensionnés, une fixation insuffisante, un siège dur, un contact excessif de l’outil et une vitesse, une pression ou une lubrification inadaptée.
Quel outil utilise-t-on pour aléser les guides de soupape ?
Selon le matériau, l’équipement et la finition visée, les guides peuvent être dimensionnés avec des alésoirs pilotés, en carbure, réglables ou fixes, des outils de honage ou des billes de calibrage. L’outil doit être aligné et l’opération suivie d’un contrôle réel du jeu.
Quand utilise-t-on des alésoirs PCD ou carbure sur une culasse ?
Un alésoir carbure convient lorsque rigidité et résistance à l’usure favorisent une finition maîtrisée du guide ou de l’alésage. Un alésoir PCD est plutôt adapté à la finition précise de l’aluminium ou d’autres métaux non ferreux, lorsque durée de vie des arêtes et état de surface comptent. Aucun ne remplace le montage, l’alignement et les mesures.
Quels outils utilise-t-on pour surfacer une culasse ?
Le surfaçage utilise souvent une fraise à surfacer ou un outil dédié choisi selon le matériau, la finition exigée par le joint et la rigidité de la machine. Les culasses en aluminium peuvent bénéficier d’outils PCD affûtés, tandis que la fonte peut nécessiter une autre nuance de plaquette et d’autres conditions de coupe.
Quand utilise-t-on le CBN pour usiner les sièges de soupape ?
Le CBN ou le PCBN peut être utile lorsque le matériau du siège est assez dur ou abrasif pour dégrader la stabilité, la finition ou la durée de vie du carbure ordinaire. Le choix dépend du matériau, de la géométrie de contact, de la rigidité, de la vitesse et de l’état de surface requis.
Quand faut-il confier l’usinage d’une culasse à un spécialiste ?
Confiez le travail à un spécialiste si la maîtrise de la finition, la concentricité des sièges, la précision des guides, les essais de fissuration ou de pression, ou la préparation CNC répétable dépassent vos moyens. Un atelier spécialisé coûte souvent moins cher que la correction d’une culasse usinée sans montage approprié.