










Ferramentas para maquinar cabeças de motor: faceamento, trabalho de válvulas e maquinagem CNC de condutas
A maquinação de cabeças de motor não é apenas reparação. Para oficinas de motores, equipas OEM e compradores, a questão é que ferramentas controlam acabamento do plano, concentricidade das sedes, folga das guias e repetibilidade dos canais CNC sem criar problemas de vedação ou fiabilidade.
Este guia aborda as cabeças de motor pelo lado das ferramentas. Relaciona faceamento, sedes, alargamento das guias e canais CNC com fresas de facear PCD, pastilhas de torneamento PCBN / CBN, fresas de forma e perfil de metal duro, alargadores de metal duro e PCD.
Ferramentas para cabeças de motor por operação
Combina geralmente faceamento, corte das sedes, calibração das guias, canais CNC, limpeza, inspeção e medição. A operação determina a ferramenta: um plano limpo não é o mesmo problema que uma sede concêntrica, uma guia controlada ou uma trajetória repetível de canal.
A pergunta útil não é apenas «que máquina interveio?», mas «que característica se controla e que geometria de corte o consegue de forma repetível?».
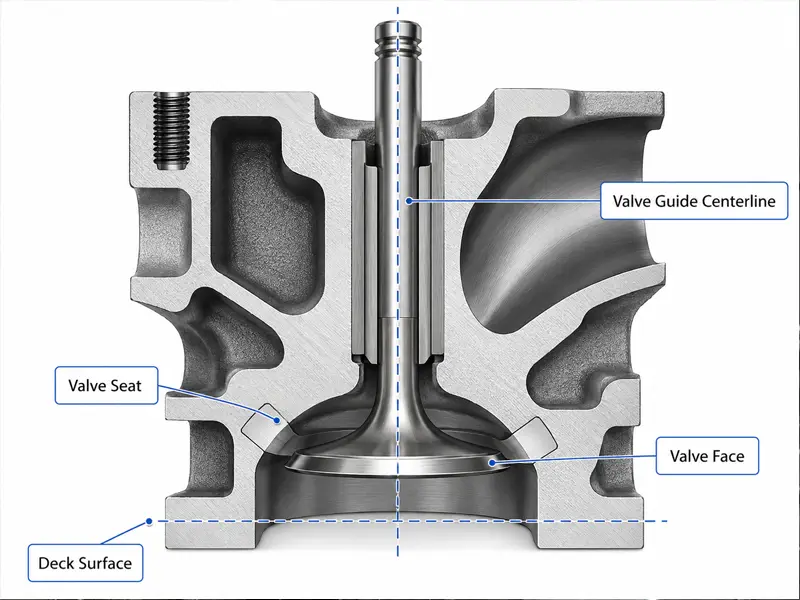
| Operação | Característica controlada | Prioridade da ferramenta | Orientação de produto Sundi |
|---|---|---|---|
| Faceamento do plano de junta | Planeza, acabamento, ondulação | Faceamento estável, aresta afiada, padrão superficial controlado | Fresa de facear PCD de pastilhas intercambiáveis para cabeças de alumínio e não ferrosos |
| Maquinação das sedes de válvula | Ângulo, concentricidade, largura de contacto, acabamento | Aresta rígida, classe de pastilha estável, controlo da vibração | Pastilhas de torneamento PCBN / CBN para sedes duras e aplicações em ferro fundido |
| Maquinação das guias de válvula | Diâmetro, alinhamento, folga da haste, acabamento | Rigidez do alargador, resistência ao desgaste, alinhamento, acabamento do furo | Alargador de metal duro ou Alargador PCD conforme o material da guia e o acabamento pretendido |
| Maquinação CNC de canais | Trajeto de escoamento, secção, transição | Acesso ao perfil, estabilidade da aresta, contacto de trajetória repetível | Fresas de forma e perfil de metal duro para contornos e canais |
| Características especiais do motor | Perfis especiais, acesso difícil, operações combinadas | Geometria especial, vida útil, repetibilidade | Ferramentas especiais PCD / CBN para produção de componentes de motor de elevado valor |
As operações estão ligadas. Uma guia folgada ou mal acabada não apoia bem o piloto e pode desestabilizar o corte da sede. Uma sede não concêntrica pode parecer limpa e ter fugas. Um plano recém-maquinado pode falhar se a cabeça estava sob tensão durante o corte. Importam montagem limpa, ferramentas rígidas, pequenas correções controladas e medição antes do corte seguinte.
Ferramentas de faceamento: planeza, acabamento e vedação da junta
O faceamento destaca-se pela superfície visível. Mas o objetivo não é embelezar alumínio ou ferro fundido, é permitir que a junta vede sob aperto real, calor e pressão de combustão.
Importa a planeza, mas também a textura. As juntas MLS modernas toleram menos rugosidade e ondulação do que muitas antigas. Uma superfície pode parecer correta e conservar marcas, vibração ou ondulação que comprometem a vedação. Deve verificar-se alinhamento da máquina, fixação sem deformação, corte uniforme e acabamento adequado à junta.
Prefere-se frequentemente uma passagem única com ferramenta de um gume se remover material suficiente e deixar superfície uniforme. Várias passagens não são necessariamente erradas, mas dão mais oportunidades de surgirem fragilidades da montagem. Movimento da cabeça, pouca rigidez ou ajuste incorreto podem deixar um padrão pouco fiável.
É fácil subestimar a fixação. Uma cabeça não é um bloco maciço: tem câmaras, camisas de água, apoios de parafusos e secções finas. Se for forçada a ficar plana ou tensionada na montagem, a superfície pode medir de forma diferente depois de solta. A estratégia de fixação importa tanto como a marca da fresa.
O material também influencia. As cabeças de alumínio exigem frequentemente arestas afiadas e resistentes ao desgaste para acabamento limpo sem empastamento. O ferro fundido comporta-se de forma diferente e pode exigir outras pastilhas, velocidades e geometrias. Não se trata de memorizar uma receita universal, mas de adaptar fresa, máquina, avanço e acabamento ao material e à junta.
Ferramentas para sedes: concentricidade, vedação e controlo da vibração
A usinagem da sede determina onde e como a válvula veda contra o cabeçote. A superfície de vedação de 45 graus é a área mais observada pelos preparadores, pois afeta diretamente a compressão e as fugas. Os demais ângulos definem o escoamento e as transições, mas um contato deficiente na vedação principal representa um problema real.
A sede deve ser concêntrica à guia da válvula. Por isso, o ajuste do piloto e a condição da guia são tão importantes. Se o piloto não se ajustar corretamente à guia, a ferramenta poderá não seguir o eixo real da válvula. O resultado pode ser uma sede com aparência de usinada, mas sem vedação uniforme em todo o perímetro.
A vibração autoexcitada é um problema clássico na usinagem de sedes. Pode aparecer como marcas repetitivas na sede ou em um ângulo adjacente. Entre as causas estão baixa rigidez, apoio deficiente do piloto, montagem frouxa, contato excessivo da ferramenta, material duro, velocidade ou pressão inadequadas e fluido de corte insuficiente. Cortar novamente sem entender a causa raramente resolve. Outra passada com a mesma montagem instável pode aprofundar a sede e manter o problema.
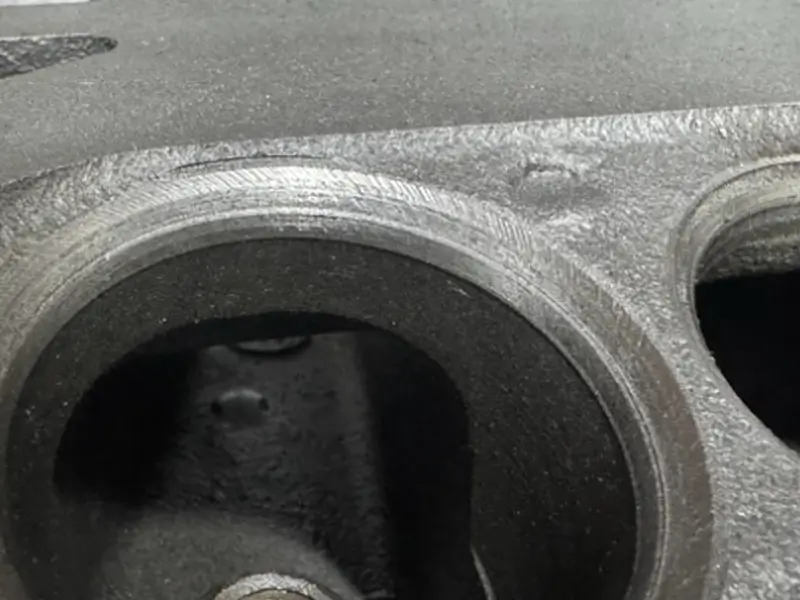
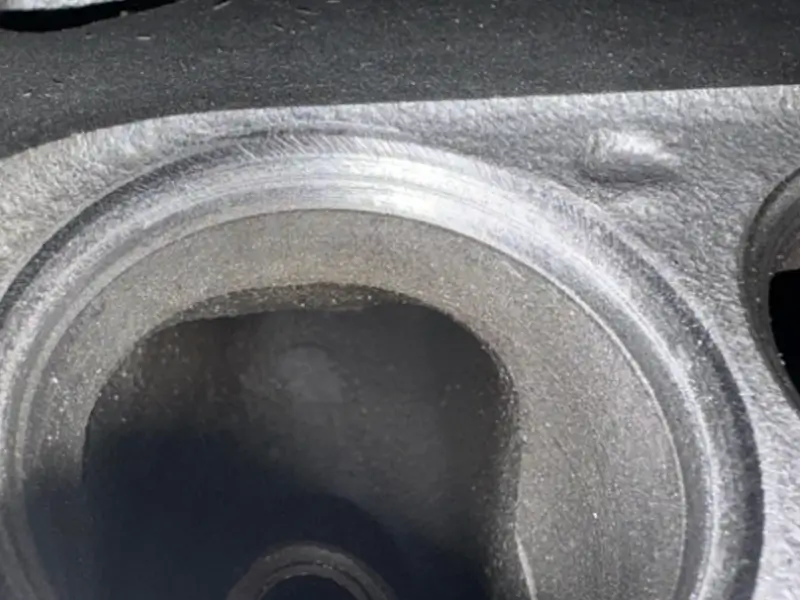
Nem todas as marcas visíveis têm a mesma gravidade. A vibração em um ângulo sem função de vedação pode ser menos crítica que na sede de 45 graus, mas ainda indica vibração no processo. Antes de remover mais material, verifique o dimensionamento da guia, o ajuste do piloto, a fixação do cabeçote e se a ferramenta está engajando superfície demais ao mesmo tempo.
O objetivo prático é controlar o contato. Uma sede bem usinada deve apresentar uma faixa uniforme na posição correta da face da válvula. Se a sede ficar profunda demais, a posição do contato e a altura de montagem podem se tornar problemas maiores que a vibração original. Uma boa usinagem não apenas torna a superfície contínua; ela preserva a geometria necessária ao motor.
Esmerilagem de válvulas: verificação útil ou falsa sensação de reparação?
O assentamento abrasivo das válvulas costuma ser mal compreendido por ficar entre a usinagem e a inspeção. Após uma usinagem moderna e precisa das sedes, ele pode ser desnecessário. Em alguns casos, um assentamento agressivo pode até ocultar que a geometria da sede deveria ter sido corrigida por corte.
Um assentamento abrasivo leve ainda pode ser útil. Ele pode confirmar a faixa de contato, corrigir pequenas irregularidades ou ajudar quando as válvulas foram misturadas, manuseadas ou levemente marcadas. A palavra essencial é leve. Esse processo não deve servir de solução mágica para uma sede não concêntrica, uma face danificada ou marcas de vibração que exigem correção na máquina.
Use a pasta correta. Polidor de metais não é pasta de assentamento de válvulas, e um abrasivo inadequado pode desperdiçar tempo ou gerar resultados enganosos. Após o processo, a peça precisa ser cuidadosamente limpa, pois o abrasivo deixado no cabeçote não é inofensivo.
Há maneiras melhores de comprovar o resultado do assentamento. Uma verificação de contato com Sharpie ou Dykem mostra onde a válvula toca a sede. Um teste de vazamento com líquido ou um teste de vácuo pode revelar se a válvula veda. Essas verificações não substituem as medições, mas evitam a suposição comum de que um anel cinza fosco comprova um bom serviço.
Alargadores para guias de válvula e controlo dos furos
O trabalho nas guias determina discretamente o sucesso ou o fracasso de muitos serviços em cabeçotes. A guia controla a haste da válvula e também influencia a usinagem da sede, pois serve de referência ao piloto. Uma guia desgastada, desalinhada, apertada demais, mal acabada ou com dimensionamento irregular compromete a confiabilidade do serviço.
O alargamento manual pode funcionar em situações simples, mas é arriscado quando o alinhamento e o acabamento importam. Um desandador e uma condução manual imprecisa podem não manter a ferramenta suficientemente reta. A guia pode ficar alargada na entrada, áspera ou mais apertada que o esperado após mudanças nas condições de montagem. Por isso, preparadores experientes falam em alargadores pilotados, dimensionamento gradual, brunimento ou calibração por esfera, em vez de tratar a guia como um furo comum.
Um alargador de metal duro pode ser adequado às guias quando o material e a montagem permitem um corte limpo e controlado. O metal duro oferece rigidez e resistência ao desgaste, mas ainda exige alinhamento, lubrificação ou estratégia de corte adequada e progressão dimensional correta. Um bom alargador em uma montagem ruim também pode produzir uma guia defeituosa.
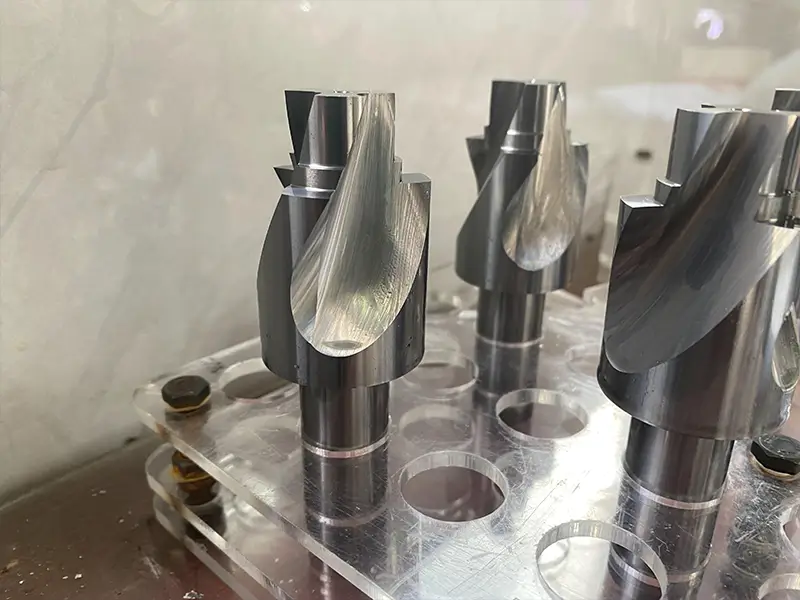
Um alargador PCD atende a outra necessidade de ferramental. No acabamento de precisão de furos em alumínio ou metais não ferrosos, especialmente quando a vida da aresta e o acabamento importam, o PCD pode fazer sentido. Em cabeçotes, isso pode se aplicar a furos no material-base, alojamentos relacionados às guias ou acabamento não ferroso de alta repetibilidade. Ele não deve ser imposto a todo serviço em guias e não substitui conhecer a folga-alvo e verificar o resultado final.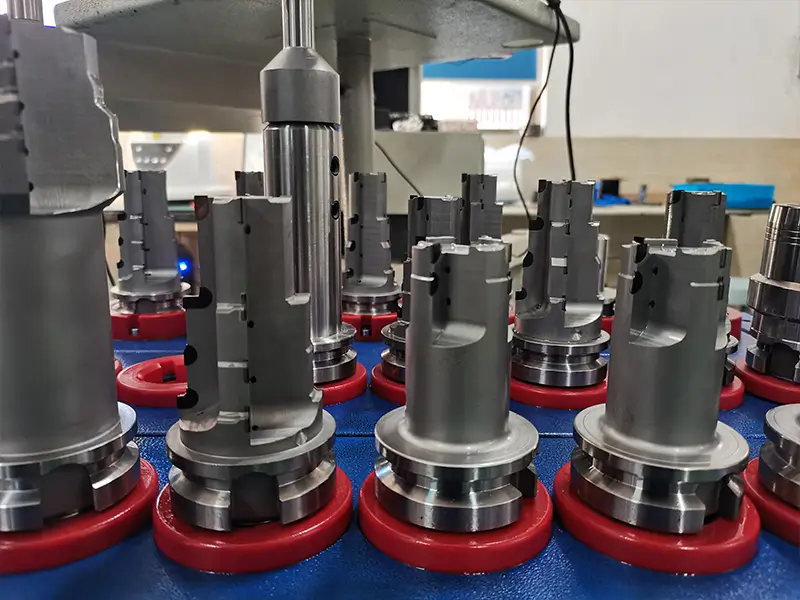
O brunimento costuma ser preferido quando a dimensão final e o acabamento são críticos. Ele pode corrigir pequenos desvios dimensionais e produzir uma superfície mais controlada que uma guia alargada manualmente de forma grosseira. Porém, exige equipamento e habilidade. Se a guia ficar apertada demais, a solução pode ser brunimento controlado, calibração por esfera ou outra correção medida, em vez de forçar a válvula e esperar que ela se solte depois.
As verificações finais são simples em conceito: folga correta da haste, movimento suave, acabamento adequado e comportamento uniforme entre as guias. A habilidade está no processo que permite alcançar esses resultados.
Ferramentas CNC para canais de escoamento de cabeças de motor
A preparação dos dutos difere da usinagem de reparo porque o objetivo não é apenas restaurar uma superfície. Busca-se definir o fluxo de ar mantendo sob controle a espessura das paredes, a qualidade das sedes, o comportamento da câmara e a repetibilidade.
A preparação manual pode ser excelente em um desenvolvimento único quando o profissional conhece o cabeçote e a configuração do motor. O desafio é a repetibilidade. Um bom duto não se transforma automaticamente em oito, dezesseis ou um lote de produção. Se o próximo tiver outra forma, o motor poderá não apresentar comportamento uniforme.
A preparação CNC transforma uma forma validada em um processo repetível. Normalmente envolve digitalizar um duto comprovadamente adequado, criar ou aperfeiçoar dados CAD/CAM , criar dispositivos que posicionem o cabeçote de maneira consistente e escolher uma estratégia capaz de alcançar as superfícies necessárias. Conforme a geometria dos dutos, podem ser importantes a usinagem de cinco eixos, dispositivos especiais e o acesso em máquinas de torneamento-fresamento.
O valor real da preparação CNC não está em parecer avançada, mas em repetir uma forma desenvolvida com menos variação. Essa repetibilidade depende da montagem e da medição. Se o posicionamento variar, a ferramenta não alcançar bem a superfície ou o modelo não corresponder às variações reais da fundição, a CNC gera movimentos caros em vez de melhorias controladas.
Para reparos, a conclusão é simples: a preparação dos dutos deve ser tratada separadamente do faceamento e do reparo das válvulas. Para desempenho, a pergunta mais útil é qual forma foi desenvolvida, como foi digitalizada, como o cabeçote é posicionado e como se verifica a repetibilidade, em vez de apenas perguntar se os dutos foram usinados por CNC.
Medição e inspeção após maquinar
A inspeção não é uma formalidade final. Ela informa ao profissional se a operação anterior realmente cumpriu seu objetivo.
Após o faceamento, verifique a planicidade e o acabamento da face de vedação. A aparência pode enganar, especialmente sob a iluminação da oficina. Marcas de ferramenta, ondulações ou textura irregular podem indicar problemas de montagem ou ferramental. As juntas MLS normalmente exigem uma superfície mais rigorosa; parecer limpa não basta.
Após usinar as sedes, verifique a faixa de contato e a vedação. Um contato alto, baixo, largo ou estreito demais, ou irregular, pode exigir correção. Testes de vazamento e vácuo e marcação do contato ajudam a detectar problemas antes da montagem.
Após trabalhar as guias, verifique a folga e o movimento da válvula. Uma guia que parece aceitável a seco na bancada pode se comportar de outra forma sob temperatura, óleo e condições de montagem. Ela também precisa ser suficientemente uniforme para apoiar o piloto da ferramenta de sede.
Após preparar os dutos, a inspeção depende do objetivo. Um desenvolvimento de desempenho pode usar testes de fluxo de ar, gabaritos, verificações de espessura ou comparação com um modelo digitalizado. Na produção CNC, são necessários controles de repetibilidade para que o décimo cabeçote não se afaste do primeiro.
Problemas reais comuns ao maquinar cabeças de motor
As orientações mais úteis sobre cabeçotes geralmente partem de um problema já observado.
| Sintoma | Área provável do processo | O que verificar antes de cortar novamente |
|---|---|---|
| O cabeçote continua sem vedar após o faceamento | Planicidade, acabamento, compatibilidade da junta, fixação | Planicidade, marcas da ferramenta, tensões de fixação, requisitos da junta |
| Vibração na sede da válvula | Rigidez da ferramenta, ajuste do piloto, condição da guia, velocidade/pressão | Dimensão da guia, ajuste do piloto, fixação do cabeçote, engajamento da ferramenta, lubrificação |
| A sede parece limpa, mas apresenta vazamento | Concentricidade, posição do contato, condição da face da válvula | Faixa de contato, teste de vazamento/vácuo, batimento da sede, face da válvula |
| Sede usinada profundamente demais | Passadas corretivas excessivas, montagem incorreta, tentativa de eliminar vibração com mais corte | Altura de montagem, posição do contato, geometria restante da sede |
| Guia apertada demais após o alargamento | Dimensão do alargador, acabamento, alinhamento, rebarbas, recuperação elástica | Folga final, opção de brunimento, calibração por esfera, limpeza |
| Anel irregular após o assentamento abrasivo | Desalinhamento sede/válvula, válvulas trocadas, contato deficiente | Padrão de marcação, identificação da válvula, teste de passagem de luz, correção da sede |
| Variação na forma do duto CNC | Dispositivo, variação da fundição, incompatibilidade modelo/trajetória | Estratégia de posicionamento, dados digitalizados, controles de processo, amostra de repetibilidade |
É aqui que relatos como os do Reddit são úteis. Usuários reais não fazem perguntas abstratas. Perguntam se uma marca de vibração arruinou o cabeçote, se o assentamento abrasivo é necessário, se um alargador manual deixou a guia apertada demais ou por que um cabeçote faceado ainda parece errado. Essas perguntas apontam os controles de qualidade que o artigo precisa explicar.
Quando são necessárias ferramentas especiais
Alguns serviços em cabeçotes podem usar ferramentas padrão e montagem cuidadosa. Ferramentas especiais se tornam mais úteis quando o projeto se repete em produção, a geometria das sedes ou guias é difícil de manter, a trajetória dos dutos exige acesso repetível ou o tempo de ciclo e as inspeções mostram estabilidade insuficiente das ferramentas de uso geral.
A decisão deve partir da operação, não apenas da preferência por ferramentas. O faceamento pode exigir uma fresa PCD dedicada. Um anel de sede duro pode justificar CBN ou PCBN. Uma guia pode precisar de um alargador de metal duro ou PCD com entrada adequada, controle de diâmetro e comportamento de acabamento correto. Um duto pode exigir uma fresa de perfil que alcance a forma sem atrito ou vibração.
Para componentes de motor em série, a melhor ferramenta especial reduz a variação. Ela deve facilitar a medição do corte, sua repetição e sua conexão com a próxima inspeção.
Lista prévia à maquinação de cabeças de motor
Use esta lista antes de usinar, orçar ou aprovar um serviço em cabeçote.
| Ponto de controlo | Porque importa |
|---|---|
| Identificar o material e o tipo de junta | O material e a junta influenciam o acabamento e a escolha das ferramentas |
| Verificar trincas, empenamento e usinagens anteriores | Um cabeçote danificado pode não justificar mais usinagem |
| Definir a operação realmente necessária | Faceamento, sedes, guias e dutos são serviços distintos |
| Confirmar dispositivo e estratégia de fixação | Um cabeçote sob tensão pode ser usinado incorretamente mesmo em uma boa máquina |
| Medir ou corrigir as guias antes das sedes | A usinagem da sede usa o eixo da guia como referência |
| Escolher alargamento ou brunimento conforme o material da guia e o acabamento exigido | A ferramenta influencia a dimensão, o acabamento e o movimento da válvula |
| Verificar o contato da sede antes da montagem | Uma sede de aparência limpa pode vedar mal |
| Tratar o assentamento abrasivo como verificação ou correção leve | O assentamento abrasivo não deve substituir a correção adequada da sede |
| Documentar a preparação dos dutos quando a repetibilidade importar | A repetibilidade CNC depende de digitalização, dispositivo e controle do processo |
| Inspecionar após cada operação principal | O retorno antecipado evita remoções repetidas de material |
Conclusão
A usinagem de cabeçotes exige controle de processo. O corte visível é apenas parte do resultado. Um cabeçote confiável depende da atuação conjunta de planicidade, acabamento, alinhamento das guias, geometria das sedes, contato das válvulas, fixação e inspeção.
Comece pelo problema real do cabeçote. Não faça o faceamento apenas porque a superfície parece opaca. Não continue cortando uma sede com vibração sem corrigir a rigidez ou o apoio do piloto. Não dependa do assentamento abrasivo para corrigir uma geometria ruim. Um alargador de metal duro ou PCD e um programa CNC não substituem a medição.
Quando montagem, ferramentas e inspeção correspondem ao serviço, a usinagem pode restaurar a vedação, melhorar a confiabilidade e tornar repetíveis as melhorias de desempenho. Caso contrário, cada corte adicional apenas remove mais material de um cabeçote que talvez pudesse ser recuperado.
Perguntas frequentes
O que inclui a usinagem de cabeçotes?
Pode incluir limpeza, inspeção, faceamento, usinagem das sedes, dimensionamento das guias, assentamento abrasivo ou verificação das válvulas, trabalho nas câmaras, preparação dos dutos e medição final. As operações dependem da condição do cabeçote e do objetivo do motor.
Todo cabeçote precisa de faceamento?
Não. O cabeçote deve ser inspecionado primeiro. O faceamento é útil quando planicidade, acabamento, corrosão, falha da junta ou danos anteriores exigem correção. Usinar sem necessidade remove material e altera a geometria sem resolver um problema real.
É necessário assentar as válvulas com abrasivo após usinar as sedes?
Nem sempre. Um trabalho preciso pode dispensar o assentamento abrasivo. Um procedimento leve ajuda a verificar o contato ou corrigir pequenos defeitos superficiais, mas não deve corrigir geometria inadequada, vibração ou problemas de concentricidade.
O que causa vibração na usinagem de sedes de válvula?
Normalmente é um problema de rigidez ou controle de processo. As causas comuns incluem ajuste inadequado do piloto, guias desgastadas ou mal dimensionadas, fixação fraca, material duro, contato excessivo da ferramenta e velocidade, pressão ou lubrificação inadequadas.
Qual ferramenta é usada para alargar guias de válvula?
Conforme o material, o equipamento e o acabamento desejado, podem ser usados alargadores pilotados, de metal duro, ajustáveis ou fixos, ferramentas de brunimento ou esferas de calibração. A ferramenta deve estar alinhada e a operação deve ser seguida de uma verificação real da folga.
Quando são usados alargadores PCD ou de metal duro em cabeçotes?
Um alargador de metal duro pode ser usado quando a rigidez e a resistência ao desgaste ajudam a controlar o acabamento da guia ou do furo. Um alargador PCD é mais adequado ao acabamento de precisão de alumínio ou outros metais não ferrosos quando a vida da aresta e o acabamento importam. Nenhum substitui fixação, alinhamento e medição.
Quais ferramentas são usadas para facear cabeçotes?
Normalmente usa-se uma fresa de facear ou ferramenta dedicada escolhida conforme o material, o acabamento exigido pela junta e a rigidez da máquina. Cabeçotes de alumínio podem se beneficiar de ferramentas PCD afiadas, enquanto o ferro fundido pode exigir outra classe de pastilha e outras condições de corte.
Quando são usadas ferramentas CBN na usinagem de sedes de válvula?
CBN ou PCBN pode ser útil quando o material da sede é duro ou abrasivo o suficiente para prejudicar a estabilidade, o acabamento ou a vida do metal duro comum. A escolha depende do material, geometria de contato, rigidez, velocidade e condição superficial exigida.
Quando terceirizar a usinagem de cabeçotes?
Terceirize quando o controle do acabamento, a concentricidade das sedes, a precisão das guias, os testes de trincas ou pressão ou a preparação CNC repetível ultrapassarem sua capacidade. Uma oficina especializada costuma custar menos que corrigir um cabeçote usinado sem a montagem adequada.