










Maquinar ferro fundido: ferramentas, velocidades e controlo de poeiras adequados
A maquinação de ferro fundido parece muitas vezes tranquila até a pastilha deixar de manter o acabamento, o pó negro abrasivo se depositar pelo recinto ou uma peça se comportar de forma diferente do lote anterior. Um diagnóstico útil começa por três perguntas: que tipo de ferro fundido se maquina, que padrão de desgaste surge na aresta e se o corte a seco ou com fluido de corte oferece o processo mais limpo e estável.
O ferro fundido geralmente evita a formação de aresta postiça pastosa de muitos materiais mais macios. Os custos surgem noutros aspetos: desgaste abrasivo, gestão de poeiras, variação entre tipos e ferramentas que devem corresponder à operação real, não apenas a uma designação genérica do material.
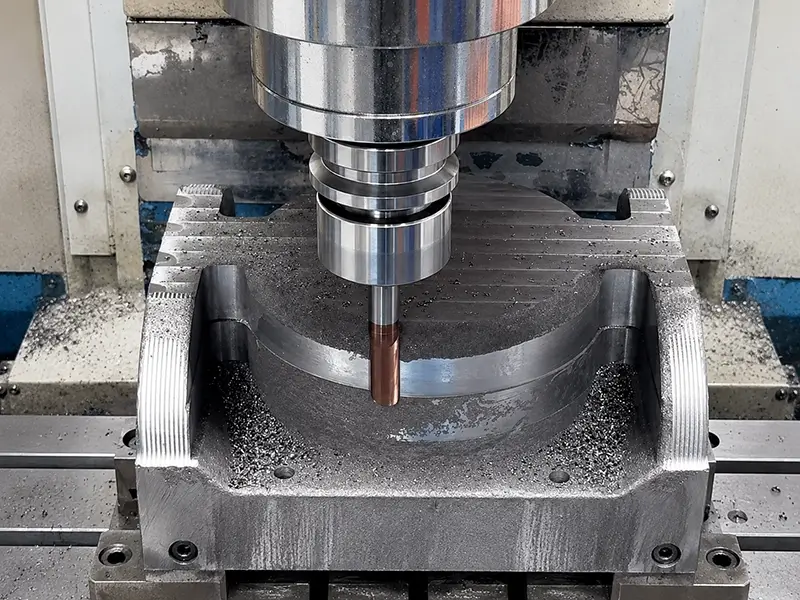
Resposta rápida: maquine o ferro fundido atendendo primeiro à abrasão, às poeiras e ao comportamento do material
O ponto de partida correto não é copiar uma receita universal de velocidades e avanços. Identifique primeiro o ferro fundido, decida se o processo beneficia do corte a seco e determine se a aresta falha por abrasão, impactos, ciclos térmicos ou uma montagem instável.
| Pergunta prática sobre ferro fundido | Melhor resposta inicial |
|---|---|
| Porque se desgasta a ferramenta tão depressa? | Considere a abrasão e a variação do material antes de assumir que o fluido de corte é a solução. |
| Deve maquinar-se a seco? | O corte a seco é comum, mas só faz sentido se a gestão de poeiras e a adequação da ferramenta o permitirem. |
| Quando importam qualidades de ferramenta mais duras ou pastilhas mais tenazes? | Quando o metal duro convencional não mantém vida útil, dimensões ou acabamento perante o padrão de desgaste real. |
| Porque varia o acabamento entre peças? | Inspecione a variação do material, o desgaste da aresta, as poeiras, a fixação e a rigidez da montagem. |
Porque o ferro fundido se comporta de forma diferente
As estruturas de grafite e as condições da matriz do ferro fundido alteram o comportamento da apara, o amortecimento e a resposta superficial. Isto explica porque alguns ferros fundidos quebram bem a apara e se maquinam melhor do que o esperado, embora desgastem continuamente a aresta.
Ferro fundido cinzento
O ferro fundido cinzento é muitas vezes o primeiro em que se pensa. Pode maquinar-se relativamente bem e quebrar a apara de forma limpa, mas também produz poeiras abrasivas e partículas finas que afetam a vida da ferramenta e a limpeza da máquina. É frequentemente maquinado a seco porque as aparas soltas e as poeiras podem ser mais fáceis de recolher do que uma lama de fluido contaminado, dependendo do recinto e da extração.
Ferro fundido nodular e tipos mais tenazes
O ferro fundido nodular ou dúctil comporta-se de outra forma. A ferramenta pode encontrar forças superiores, maior tenacidade e um padrão de desgaste diferente do ferro fundido cinzento frágil. Uma montagem comprovada num tipo não deve ser copiada cegamente para outro.
Seleção de ferramentas para maquinar ferro fundido
A escolha deve seguir o padrão de desgaste, a dureza e estrutura da peça, a sua geometria, a continuidade do corte e se a operação é fresagem, furação ou torneamento.
O metal duro como ponto de partida habitual
O metal duro é o ponto de partida habitual em muitos processos de ferro fundido porque combina resistência ao desgaste e rigidez sem passar imediatamente aos custos superiores do torneamento duro. A qualidade, o revestimento, a preparação da aresta e a geometria continuam a importar. Se a aplicação estiver no limite entre metal duro convencional e CBN, utilize este guia de seleção entre CBN e metal duro para comparar dureza, tipo de corte, estabilidade e economia de produção.
Quando se justificam pastilhas CBN
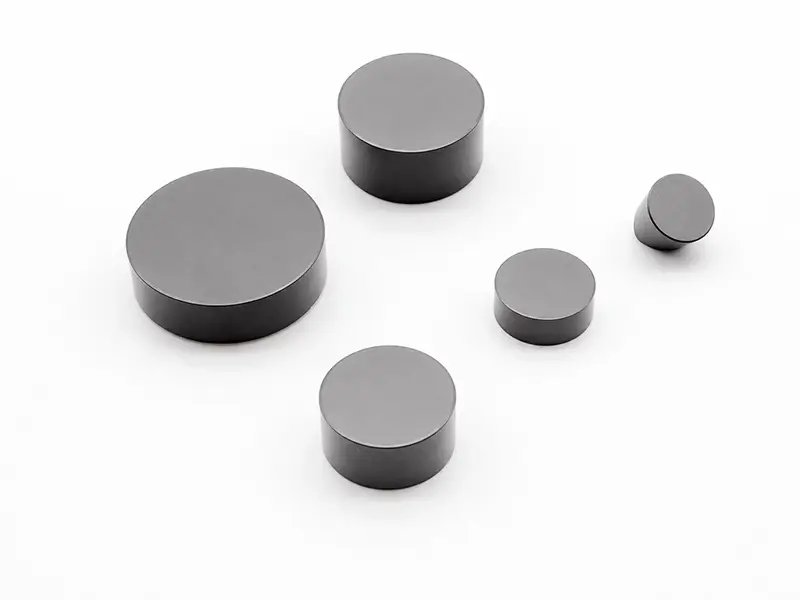
As pastilhas CBN tornam-se relevantes quando o ferro fundido é mais duro, a carga de desgaste é superior ou o torneamento é suficientemente exigente para reduzir muito a vida do metal duro. Não são a resposta padrão para todo o trabalho de ferro fundido; são uma solução específica quando a resistência à abrasão e o comportamento em materiais duros melhoram substancialmente o processo.
Quando fazem sentido pastilhas de CBN maciço
As pastilhas de CBN maciço pertencem a aplicações mais especializadas. Podem justificar-se quando a vida útil, a dureza do material, as interrupções do corte ou a economia de produção compensam o custo superior. Passe a uma construção superior apenas quando o processo precisar de resistência da aresta, volume de CBN ou resistência ao desgaste que uma construção mais económica não consegue fornecer.
Corte a seco ou com fluido em ferro fundido
O corte a seco é comum em ferro fundido por boas razões, mas não é uma regra que se sobreponha às condições reais da máquina, da ferramenta e do controlo de poeiras.
Porque é comum o corte a seco
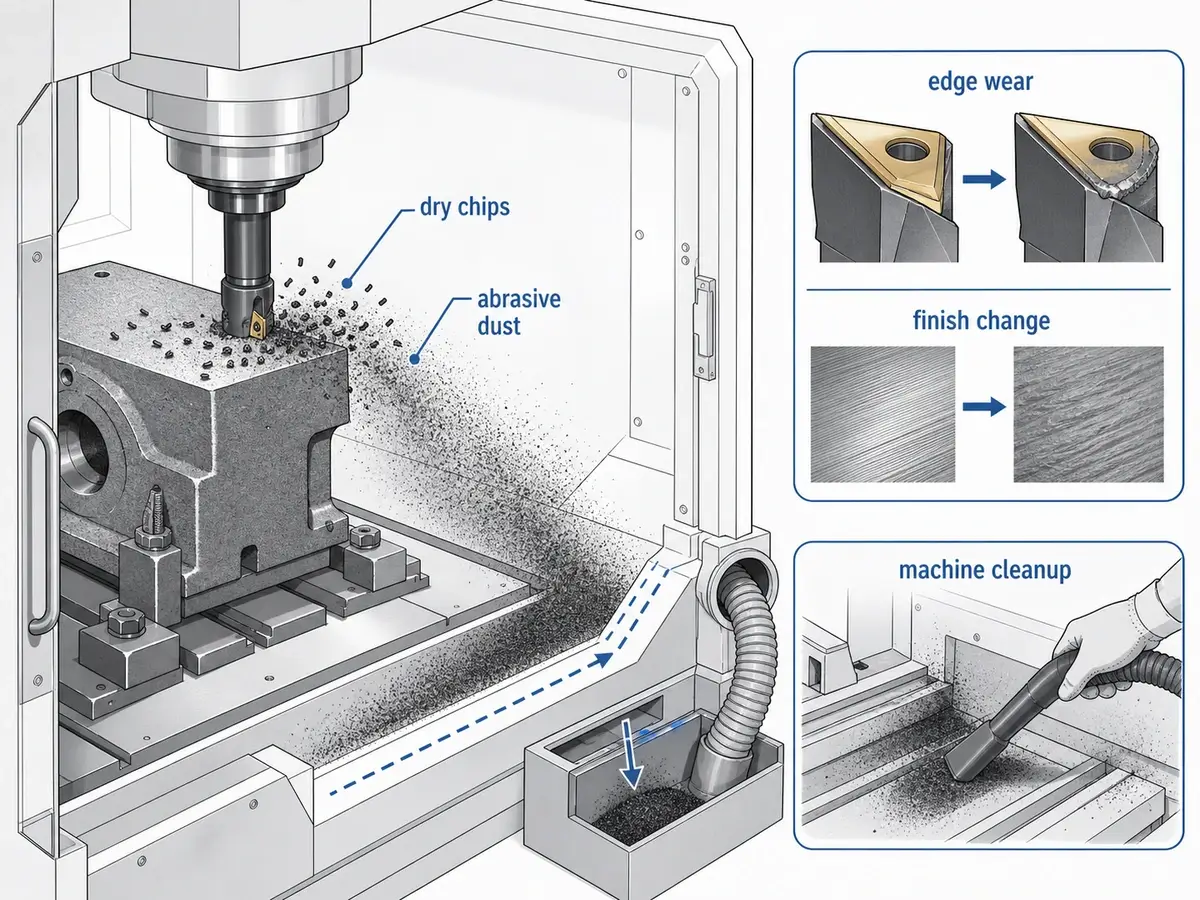
O corte a seco pode evitar que a grafite fina e as partículas abrasivas formem uma lama que cubra a máquina e entre no depósito. Pode também evitar ciclos térmicos em aplicações com pastilhas sensíveis ao fornecimento intermitente de fluido de corte.
Porque ainda se utiliza por vezes fluido de corte
O fluido de corte pode continuar a ser útil consoante a operação, o recinto, a estratégia de controlo de poeiras e o comportamento da ferramenta. A questão é se o corte a seco ou húmido oferece melhor estabilidade, manutenção e vida útil nesta aplicação. Se for escolhido o corte húmido, o guia geral de resolução de problemas do fluido de corte ajuda a diagnosticar problemas de fornecimento, concentração, contaminação e manutenção do depósito.
Desgaste, poeiras e manutenção da máquina
O ferro fundido penaliza rotinas deficientes de manutenção, porque as poeiras e aparas se depositam no recinto, nas proteções, nas guias e no sistema de limpeza.
O desgaste abrasivo não é secundário
O material pode desgastar continuamente a aresta mesmo que o corte pareça tranquilo. No ferro fundido, o acabamento pode degradar-se antes de a ferramenta parecer danificada. Trate uma alteração repetível do acabamento como um sinal de vida útil, não apenas como um problema estético.
O controlo de poeiras importa para as pessoas e as máquinas
As poeiras finas de ferro fundido afetam o ar respirado, a limpeza da máquina e a manutenção a longo prazo. Utilize recinto fechado, captação na origem, limpeza rigorosa e uma gestão de aparas adequada ao processo. As orientações da OSHA explicam porque uma ventilação por extração localizada bem concebida é geralmente mais eficaz contra os contaminantes da maquinação do que depender apenas da ventilação geral por diluição.
Erros comuns com ferro fundido
| Erro | Porque prejudica |
|---|---|
| Tratar todos os ferros fundidos da mesma forma | A estrutura, a dureza, a tenacidade e o comportamento ao desgaste variam. |
| Escolher ferramentas apenas pela dureza | A geometria, continuidade do corte, modo de desgaste e tipo de processo continuam a importar. |
| Assumir que o corte a seco é sempre melhor | Algumas montagens beneficiam de uma estratégia de fluido de corte controlada e constante. |
| Ignorar as poeiras e a limpeza | A contaminação abrasiva danifica as máquinas e cria exposição evitável. |
| Esperar pela falha total para mudar ferramentas | A deriva do acabamento e as alterações dimensionais avisam muitas vezes mais cedo. |
Lista prática para maquinar ferro fundido
- Identifique o tipo de ferro fundido e a sua dureza com a maior clareza possível.
- Determine se a operação é limitada por abrasão, tenacidade, impactos, ciclos térmicos ou geometria.
- Escolha ferramentas segundo o desgaste observado, não apenas pela familiaridade com a marca.
- Decida explicitamente entre corte a seco e fluido em vez de seguir o hábito.
- Mantenha contínuo o fornecimento de fluido se a pastilha e o processo selecionados exigirem corte húmido.
- Observe acabamento, dimensões, som e carga do fuso para detetar desgaste gradual.
- Inclua a captação de poeiras e a limpeza no plano de maquinação.
Conclusão
Maquinar ferro fundido consiste menos em encontrar um valor de corte extraordinário do que em gerir abrasão, poeiras, comportamento do material e adequação da ferramenta. Comece por identificar o material de forma realista, escolher bem a aresta e decidir deliberadamente entre corte a seco e fluido. Depois, determine se basta o metal duro convencional ou se as pastilhas CBN ou de CBN maciço fazem sentido técnico e económico.
O benefício não é apenas maior vida útil: é também um acabamento mais previsível, menor contaminação da máquina e menos conclusões erradas sobre o que o material ou a ferramenta deveriam ter feito.
Perguntas frequentes
O ferro fundido é normalmente maquinado a seco?
Muitas vezes, mas nem sempre. O corte a seco pode simplificar a gestão de aparas e poeiras e evitar ciclos térmicos irregulares, embora algumas operações beneficiem de fluido controlado. Devem decidir as indicações do fabricante da ferramenta e a montagem específica.
Porque desgasta o ferro fundido rapidamente as ferramentas?
Muitos ferros fundidos são abrasivos. A abrasão ataca continuamente a aresta mesmo que o corte pareça estável, pelo que acabamento e dimensões podem desviar-se antes de uma falha evidente.
São necessárias pastilhas CBN para ferro fundido?
Não. O metal duro continua a ser a base prática em muitos trabalhos. O CBN torna-se mais relevante em aplicações mais duras, rápidas ou abrasivas onde o metal duro não mantém vida útil, dimensões ou acabamento aceitáveis.
Qual é o maior erro ao maquinar ferro fundido?
Tratar todos os ferros fundidos como o mesmo material. O comportamento do tipo, a dureza, continuidade do corte, gestão de poeiras e desgaste observado alteram a escolha da ferramenta.