










Mecanizar fundición: herramientas, velocidades y control del polvo adecuados
El mecanizado de fundición suele parecer tranquilo hasta que la plaquita deja de mantener el acabado, el polvo negro abrasivo se deposita por el recinto o una pieza se comporta de forma distinta al lote anterior. Un diagnóstico útil empieza con tres preguntas: qué tipo de fundición se mecaniza, qué patrón de desgaste aparece en el filo y si el corte en seco o con refrigerante ofrece el proceso más limpio y estable.
La fundición suele evitar la formación de filo recrecido pastoso de muchos materiales más blandos. Sus costes aparecen en otros aspectos: desgaste abrasivo, gestión del polvo, variación entre tipos y herramientas que deben ajustarse a la operación real, no a una etiqueta genérica del material.
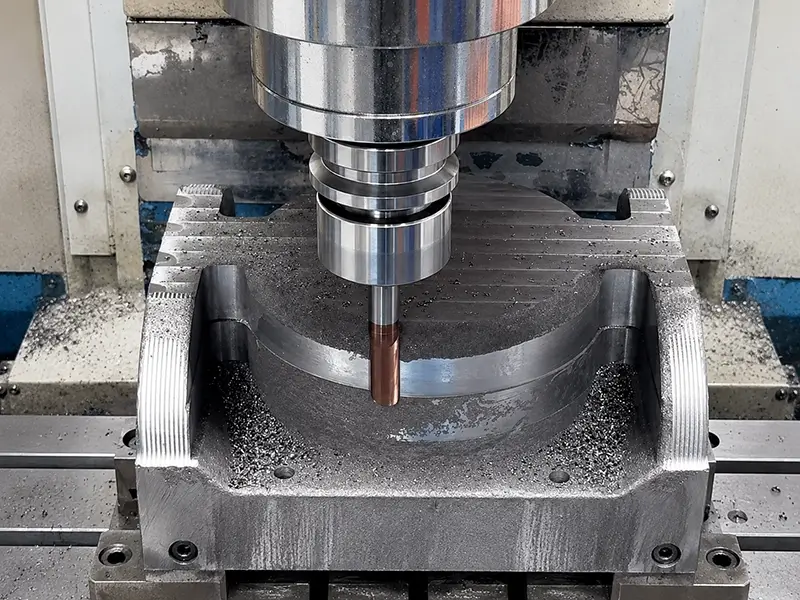
Respuesta rápida: mecanice la fundición atendiendo primero a abrasión, polvo y comportamiento del material
El punto de partida correcto no es copiar una receta universal de velocidades y avances. Identifique primero la fundición, decida si el proceso se beneficia del corte en seco y determine si el filo falla por abrasión, impactos, ciclos térmicos o un montaje inestable.
| Pregunta práctica sobre fundición | Mejor respuesta inicial |
|---|---|
| ¿Por qué se desgasta tan rápido la herramienta? | Considere la abrasión y la variación del material antes de suponer que el refrigerante es la solución. |
| ¿Debe mecanizarse en seco? | El corte en seco es habitual, pero solo tiene sentido si la gestión del polvo y la idoneidad de la herramienta lo permiten. |
| ¿Cuándo importan las calidades de herramienta más duras o las plaquitas más tenaces? | Cuando el metal duro convencional no mantiene vida útil, dimensiones o acabado con el patrón de desgaste real. |
| ¿Por qué varía el acabado entre piezas? | Inspeccione la variación del material, el desgaste del filo, el polvo, la sujeción y la rigidez del montaje. |
Por qué la fundición se comporta de forma diferente
Las estructuras de grafito y las condiciones de la matriz de la fundición modifican el comportamiento de la viruta, la amortiguación y la respuesta superficial. Esto explica por qué algunas fundiciones rompen bien la viruta y se mecanizan mejor de lo previsto, aunque desgasten el filo de forma continua.
Fundición gris
La fundición gris suele ser la primera que viene a la mente. Puede mecanizarse relativamente bien y romper la viruta limpiamente, pero también produce polvo abrasivo y partículas finas que afectan a la vida de la herramienta y a la limpieza de la máquina. Se mecaniza a menudo en seco porque las virutas sueltas y el polvo pueden recogerse más fácilmente que un lodo de refrigerante contaminado, según el recinto y la extracción.
Fundición nodular y fundiciones más tenaces
La fundición nodular o dúctil se comporta de otra forma. La herramienta puede encontrar fuerzas mayores, más tenacidad y un patrón de desgaste distinto al de la fundición gris frágil. Un montaje probado con un tipo no debe copiarse a ciegas para otro.
Selección de herramientas para mecanizar fundición
La elección debe basarse en el patrón de desgaste, la dureza y estructura de la pieza, su geometría, la continuidad del corte y si se fresa, taladra o tornea.
El metal duro como punto de partida habitual
El metal duro es el punto de partida habitual en muchos procesos de fundición porque combina resistencia al desgaste y rigidez sin pasar de inmediato a los costes superiores del torneado duro. La calidad, el recubrimiento, la preparación del filo y la geometría siguen importando. Si la aplicación se encuentra en el límite entre metal duro convencional y CBN, utilice esta guía de selección entre CBN y metal duro para comparar dureza, tipo de corte, estabilidad y economía de producción.
Cuándo encajan las plaquitas CBN
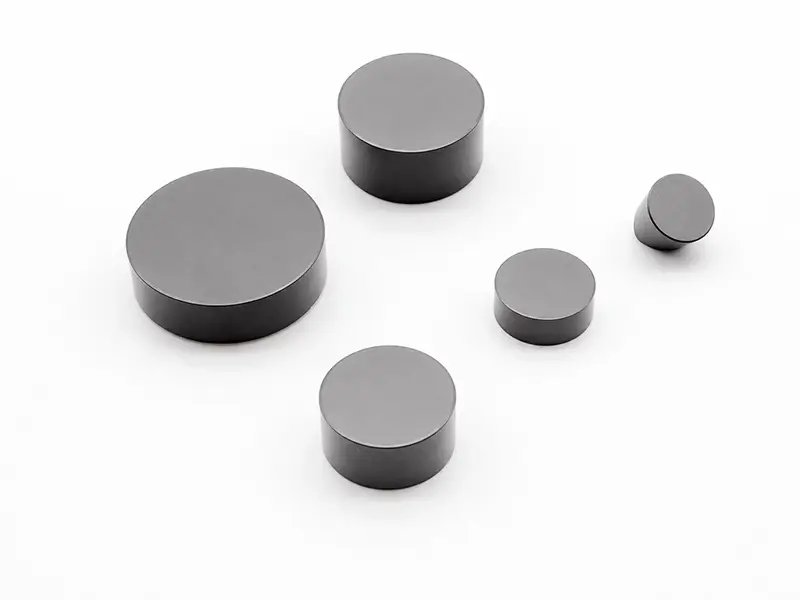
Las plaquitas CBN resultan pertinentes cuando la fundición es más dura, la carga de desgaste es mayor o el torneado es lo bastante exigente como para reducir mucho la vida del metal duro. No son la respuesta predeterminada para todo trabajo de fundición; son una solución específica cuando su resistencia a la abrasión y comportamiento en materiales duros mejoran sustancialmente el proceso.
Cuándo tienen sentido las plaquitas de CBN integral
Las plaquitas de CBN integral corresponden a aplicaciones más especializadas. Pueden justificarse cuando la vida útil, la dureza del material, las interrupciones de corte o la economía de producción respaldan su coste superior. Pase a una construcción superior solo cuando el proceso necesite una resistencia del filo, un volumen de CBN o una resistencia al desgaste que una construcción más económica no pueda ofrecer.
Corte en seco o con refrigerante en fundición
El corte en seco es habitual en fundición por buenos motivos, pero no es una regla que anule las condiciones reales de máquina, herramienta y control del polvo.
Por qué es habitual el corte en seco
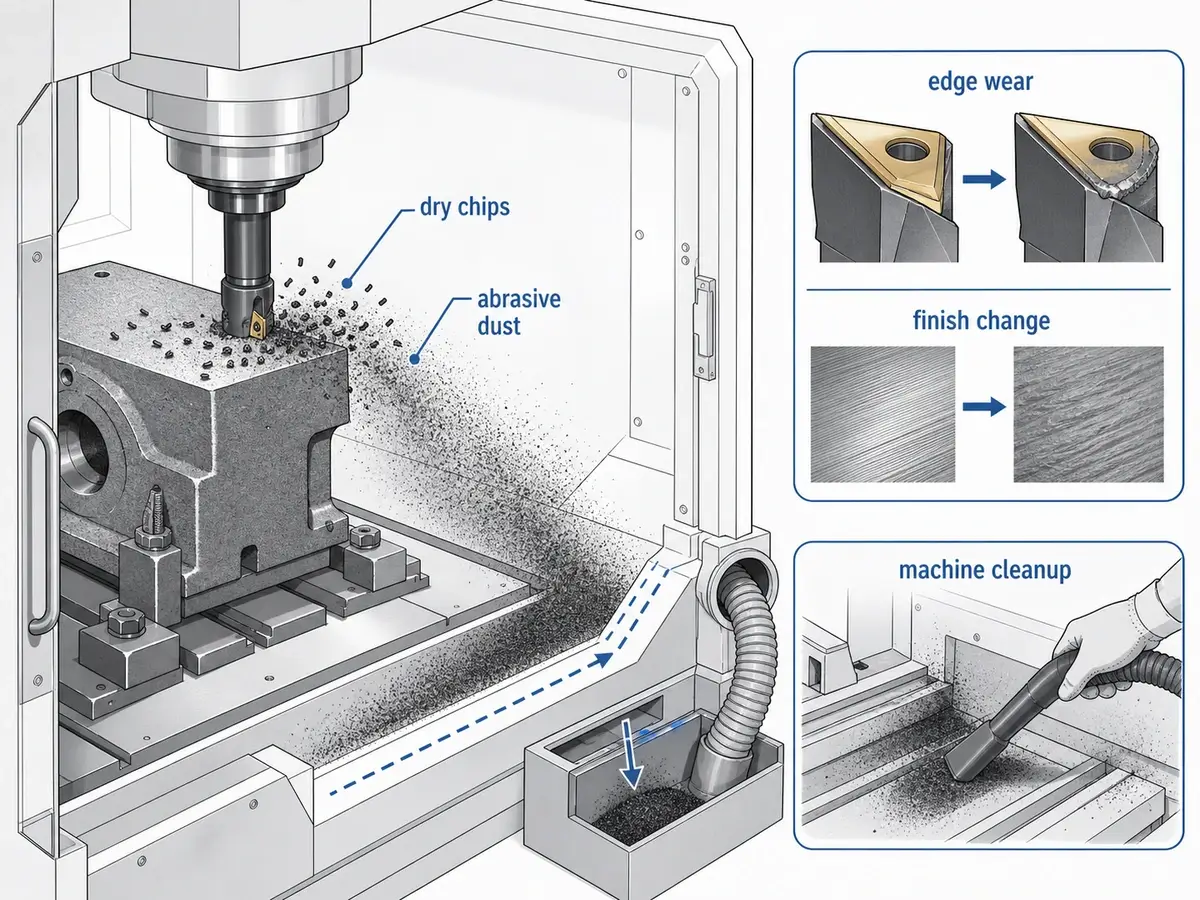
El corte en seco puede evitar que el grafito fino y las partículas abrasivas formen un lodo que recubra la máquina y entre en el depósito. También puede evitar ciclos térmicos en aplicaciones con plaquitas sensibles a un suministro intermitente de refrigerante.
Por qué a veces se sigue usando refrigerante
El refrigerante puede seguir siendo útil según la operación, el recinto, la estrategia de control del polvo y el comportamiento de la herramienta. La cuestión es si el corte en seco o húmedo ofrece mejor estabilidad, cuidado de la máquina y vida útil en esta aplicación. Si se elige corte húmedo, la guía general de resolución de problemas del fluido de corte ayuda a diagnosticar problemas de suministro, concentración, contaminación y mantenimiento del depósito.
Desgaste, polvo y cuidado de la máquina
La fundición penaliza las rutinas deficientes de cuidado, porque el polvo y las virutas se depositan en el recinto, las cubiertas, las guías y el sistema de limpieza.
El desgaste abrasivo no es secundario
El material puede desgastar continuamente el filo aunque el corte suene tranquilo. En fundición, el acabado puede degradarse antes de que la herramienta parezca dañada. Trate un cambio repetible del acabado como señal de vida útil, no solo como un problema estético.
El control del polvo importa para las personas y las máquinas
El polvo fino de fundición afecta al aire respirado, a la limpieza de la máquina y al mantenimiento a largo plazo. Utilice cerramiento, captación en origen, limpieza rigurosa y una gestión de virutas adecuada al proceso. Las orientaciones de OSHA explican por qué una ventilación por extracción localizada bien diseñada suele ser más eficaz frente a los contaminantes del mecanizado que depender solo de la ventilación general por dilución.
Errores habituales con la fundición
| Error | Por qué perjudica |
|---|---|
| Tratar todas las fundiciones igual | La estructura, dureza, tenacidad y comportamiento al desgaste varían. |
| Elegir herramientas solo por dureza | La geometría, continuidad del corte, modo de desgaste y tipo de proceso siguen importando. |
| Suponer que cortar en seco siempre es mejor | Algunos montajes se benefician de una estrategia de refrigeración controlada y constante. |
| Ignorar el polvo y la limpieza | La contaminación abrasiva daña las máquinas y genera exposición evitable. |
| Esperar al fallo total para cambiar herramientas | La deriva del acabado y los cambios dimensionales suelen avisar antes. |
Lista práctica para mecanizar fundición
- Identifique el tipo de fundición y su dureza con la mayor claridad posible.
- Determine si la operación está limitada por abrasión, tenacidad, impactos, ciclos térmicos o geometría.
- Elija herramientas según el desgaste observado, no solo por familiaridad con la marca.
- Decida expresamente entre corte en seco y refrigerante en lugar de seguir la costumbre.
- Mantenga continuo el suministro de refrigerante si la plaquita y el proceso seleccionados exigen corte húmedo.
- Observe acabado, dimensiones, sonido y carga del husillo para detectar desgaste gradual.
- Incluya la captación de polvo y la limpieza en el plan de mecanizado.
Conclusión
Mecanizar fundición consiste menos en encontrar un valor de corte extraordinario que en gestionar abrasión, polvo, comportamiento del material y adecuación de la herramienta. Empiece identificando el material de forma realista, eligiendo bien el filo y decidiendo expresamente entre corte en seco y refrigerante. Después, determine si basta el metal duro convencional o si las plaquitas CBN o de CBN integral tienen sentido técnico y económico.
El beneficio no es solo una vida útil mayor: también es un acabado más predecible, menos contaminación de la máquina y menos conclusiones falsas sobre lo que deberían haber hecho el material o la herramienta.
Preguntas frecuentes
¿Se mecaniza normalmente la fundición en seco?
A menudo, pero no siempre. El corte en seco puede simplificar la gestión de virutas y polvo y evitar ciclos térmicos irregulares, aunque algunas operaciones se benefician de refrigeración controlada. Deben decidir las indicaciones del fabricante de herramientas y el montaje concreto.
¿Por qué la fundición desgasta rápido las herramientas?
Muchas fundiciones son abrasivas. La abrasión ataca continuamente el filo aunque el corte suene estable, por lo que acabado y dimensiones pueden desviarse antes de un fallo evidente.
¿Son necesarias las plaquitas CBN para la fundición?
No. El metal duro sigue siendo la base práctica en muchos trabajos. El CBN gana relevancia en aplicaciones más duras, rápidas o abrasivas donde el metal duro no mantiene vida útil, dimensiones o acabado aceptables.
¿Cuál es el mayor error al mecanizar fundición?
Tratar todas las fundiciones como el mismo material. El comportamiento del tipo, la dureza, continuidad del corte, gestión del polvo y desgaste observado modifican la elección de herramienta.