










Gusseisen bearbeiten: passende Werkzeuge, Schnittgeschwindigkeiten und Staubschutz
Die Gusseisenbearbeitung wirkt oft unauffällig, bis die Wendeschneidplatte keine gute Oberfläche mehr erzeugt, schwarzer abrasiver Staub den Arbeitsraum bedeckt oder ein Gussteil sich anders verhält als die vorherige Charge. Eine sinnvolle Diagnose beginnt mit drei Fragen: Welche Gusseisensorte wird bearbeitet, welches Verschleißbild entsteht an der Schneide und liefert Trockenbearbeitung oder Kühlschmierstoff den saubereren, stabileren Prozess?
Bei Gusseisen tritt die zähe Aufbauschneidenbildung vieler weicherer Werkstoffe meist nicht auf. Die Nachteile liegen anderswo: abrasiver Verschleiß, Staubmanagement, Sortenschwankungen und Werkzeuge, die zum tatsächlichen Vorgang statt nur zu einer allgemeinen Werkstoffbezeichnung passen müssen.
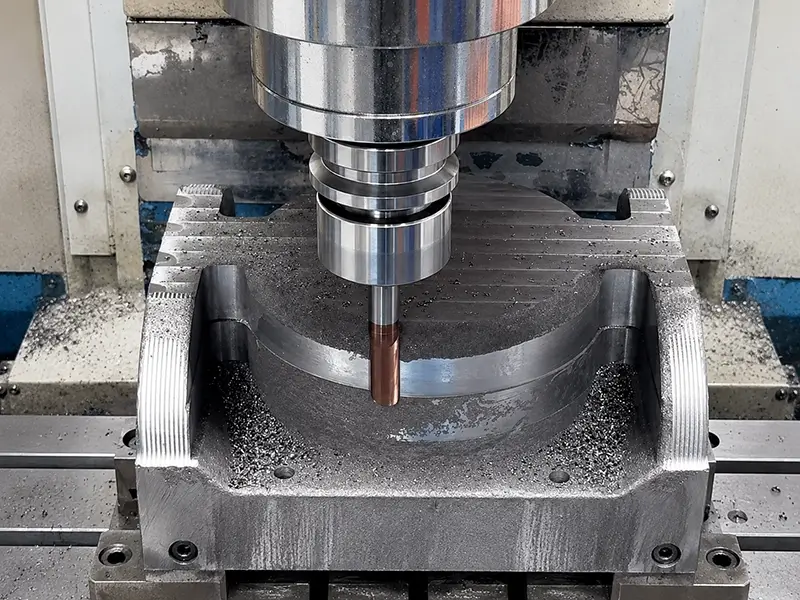
Kurzantwort: Bei Gusseisen zuerst Abrasion, Staub und Sortenverhalten berücksichtigen
Der richtige Einstieg ist nicht, ein allgemeingültiges Rezept für Drehzahl und Vorschub zu kopieren. Bestimmen Sie zuerst das Gusseisen, entscheiden Sie, ob Trockenbearbeitung Vorteile bringt, und klären Sie, ob die Schneide durch Abrasion, Stöße, Temperaturwechsel oder einen instabilen Aufbau versagt.
| Praktische Frage zu Gusseisen | Besserer Ausgangspunkt für die Antwort |
|---|---|
| Warum verschleißt das Werkzeug so schnell? | Prüfen Sie zuerst Abrasion und Werkstoffschwankungen, statt Kühlschmierstoff als Lösung anzunehmen. |
| Sollte trocken bearbeitet werden? | Trockenbearbeitung ist üblich, aber nur sinnvoll, wenn Staubmanagement und Werkzeug dafür geeignet sind. |
| Wann sind härtere Schneidstoffsorten oder zähere Platten wichtig? | Wenn normales Hartmetall bei dem tatsächlichen Verschleißbild Standzeit, Maß oder Oberfläche nicht halten kann. |
| Warum schwankt die Oberfläche zwischen den Teilen? | Prüfen Sie Sortenschwankungen, Schneidenverschleiß, Staub, Werkstückspannung und Aufbausteifigkeit. |
Warum Gusseisen sich anders verhält
Graphitformen und Matrixzustände im Gusseisen verändern Spanverhalten, Dämpfung und Oberflächenreaktion. Das erklärt, warum manche Gusseisensorten sauber brechende Späne erzeugen und sich angenehmer bearbeiten lassen als erwartet, während sie die Schneide dennoch kontinuierlich verschleißen.
Gusseisen mit Lamellengraphit
Gusseisen mit Lamellengraphit ist oft die zuerst gemeinte Sorte. Es lässt sich relativ gut bearbeiten und bildet sauber brechende Späne, erzeugt aber auch abrasiven Staub und Feinpartikel, die Standzeit und Maschinensauberkeit beeinflussen. Häufig wird es trocken bearbeitet, weil sich lose Späne und Staub je nach Einhausung und Absaugung leichter sammeln lassen als verunreinigter Kühlschmierstoffschlamm.
Sphäroguss und zähere Gusseisensorten
Gusseisen mit Kugelgraphit, auch Sphäroguss genannt, verhält sich anders. Am Werkzeug können höhere Kräfte, größere Zähigkeit und andere Verschleißbilder auftreten als bei sprödem Grauguss. Ein für eine Gusseisensorte bewährter Aufbau darf nicht blind auf eine andere übertragen werden.
Werkzeugauswahl für die Gusseisenbearbeitung
Die Werkzeugwahl sollte sich nach Verschleißbild, Werkstückhärte und -gefüge, Bauteilgeometrie, Schnittunterbrechungen und dem Verfahren – Fräsen, Bohren oder Drehen – richten.
Hartmetall als üblicher Ausgangspunkt
Hartmetall ist bei vielen Gusseisenprozessen der normale Ausgangspunkt: Es verbindet Verschleißfestigkeit und Steifigkeit, ohne sofort die höheren Werkzeugkosten der Hartbearbeitung zu erfordern. Sorte, Beschichtung, Schneidenpräparation und Geometrie bleiben wichtig. Liegt die Anwendung an der Grenze zwischen normalem Hartmetall und CBN, nutzen Sie diesen Auswahlleitfaden CBN oder Hartmetall zum Vergleich von Härte, Schnittart, Stabilität und Wirtschaftlichkeit.
Wo CBN-Wendeschneidplatten passen
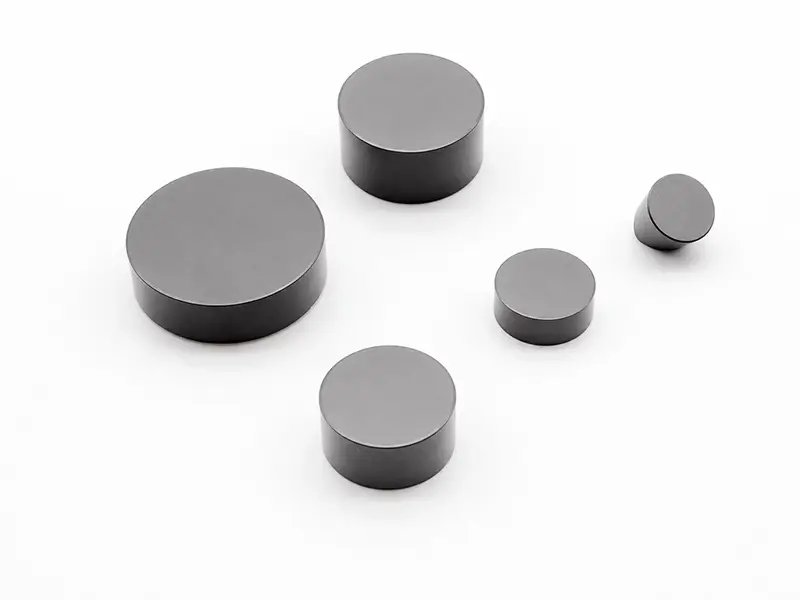
CBN-Wendeschneidplatten werden interessant, wenn das Gusseisen härter ist, die Verschleißbelastung steigt oder anspruchsvolle Drehoperationen die Hartmetallstandzeit stark verringern. Sie sind nicht die Standardantwort für jede Gusseisenaufgabe, sondern eine gezielte Lösung, wenn ihre Abrasionsbeständigkeit und ihr Verhalten in harten Werkstoffen den Prozess deutlich verbessern.
Wann Voll-CBN-Wendeschneidplatten sinnvoll sind
Voll-CBN-Schneidplatten gehören zu spezielleren Anwendungen. Sie können gerechtfertigt sein, wenn Standzeit, Werkstoffhärte, Schnittunterbrechungen oder Wirtschaftlichkeit ihre höheren Kosten tragen. Wechseln Sie erst dann zur höherwertigen Ausführung, wenn der Prozess Schneidenfestigkeit, CBN-Volumen oder Verschleißfestigkeit benötigt, die eine günstigere Konstruktion nicht bieten kann.
Trockenbearbeitung oder Kühlschmierstoff bei Gusseisen
Trockenbearbeitung ist bei Gusseisen aus guten Gründen üblich, setzt aber die tatsächlichen Maschinen-, Werkzeug- und Staubschutzbedingungen nicht außer Kraft.
Warum Trockenbearbeitung üblich ist
Trockenbearbeitung kann verhindern, dass feiner Graphit und abrasive Partikel zu einem schmutzigen Schlamm werden, der die Maschine bedeckt und in den Kühlschmierstofftank gelangt. Sie kann außerdem Temperaturwechsel bei Plattenanwendungen vermeiden, die auf unterbrochene Kühlschmierstoffzufuhr empfindlich reagieren.
Warum Kühlschmierstoff dennoch manchmal eingesetzt wird
Je nach Vorgang, Einhausung, Staubschutzstrategie und Werkzeugverhalten kann Kühlschmierstoff sinnvoll bleiben. Entscheidend ist, ob Trocken- oder Nassbearbeitung für diese Anwendung mehr Stabilität, bessere Maschinenpflege und längere Standzeit bietet. Wird Nassbearbeitung gewählt, hilft der umfassendere Leitfaden zur Kühlschmierstoff-Fehlersuche bei der Diagnose von Zufuhr-, Konzentrations-, Verunreinigungs- und Tankwartungsproblemen.
Verschleiß, Staub und Maschinenpflege
Gusseisen bestraft mangelhafte Maschinenpflege, weil Staub und Späne sich in Einhausung, Abdeckungen, Führungen und Reinigungssystem absetzen.
Abrasiver Verschleiß ist keine Nebensache
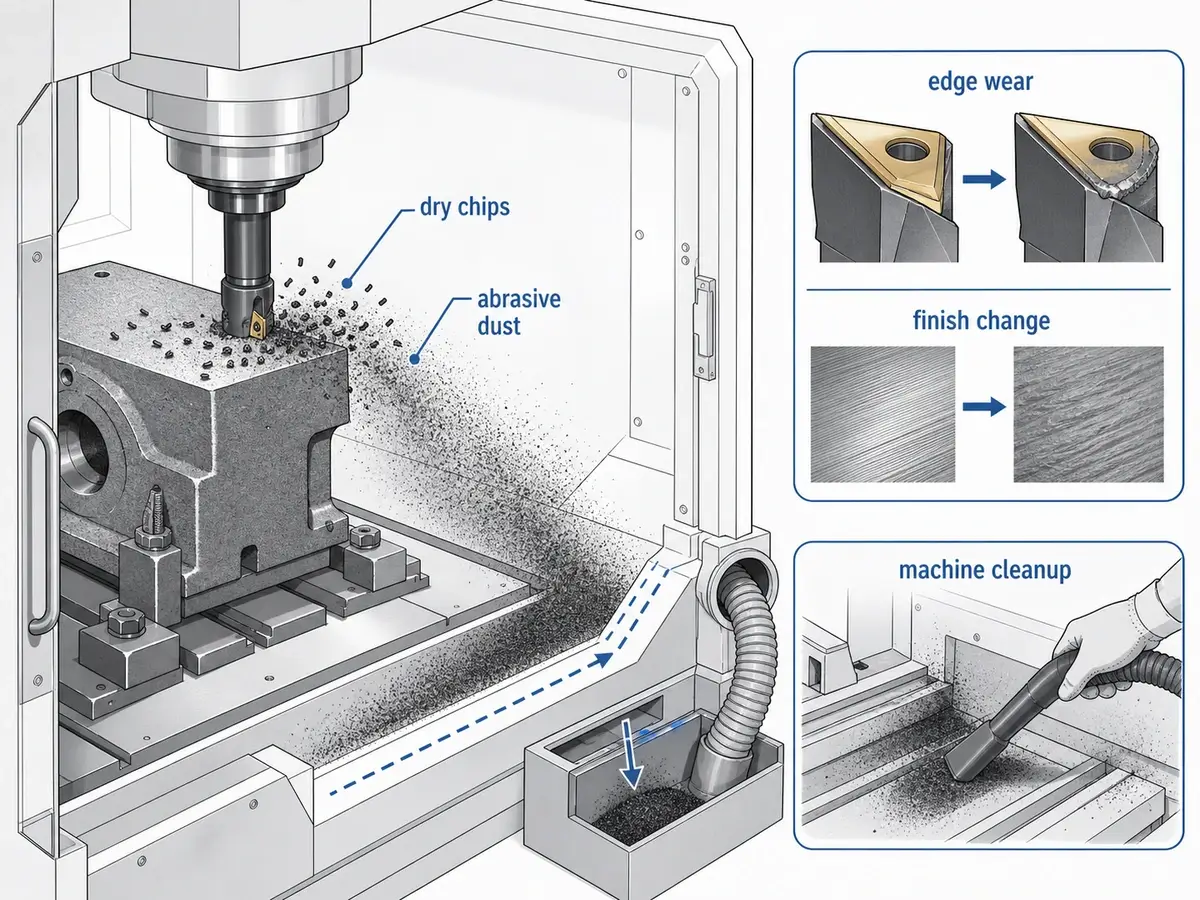
Der Werkstoff kann die Schneide kontinuierlich verschleißen, selbst wenn der Schnitt ruhig klingt. Bei Gusseisen kann die Oberflächengüte allmählich nachlassen, bevor das Werkzeug sichtbar beschädigt erscheint. Behandeln Sie eine reproduzierbare Oberflächenänderung als Standzeitsignal, nicht nur als optisches Problem.
Staubkontrolle schützt Menschen und Maschinen
Feiner Gusseisenstaub beeinflusst Atemluft, Maschinensauberkeit und langfristige Wartung. Nutzen Sie Einhausung, Erfassung an der Quelle, konsequente Reinigung und ein zum Prozess passendes Spanmanagement. Die OSHA-Hinweise erläutern, warum eine fachgerecht ausgelegte lokale Absaugung bei Bearbeitungsstoffen im Allgemeinen wirksamer ist als allgemeine Verdünnungslüftung allein.
Häufige Fehler bei Gusseisen
| Fehler | Warum das schadet |
|---|---|
| Alle Gusseisensorten gleich behandeln | Gefüge, Härte, Zähigkeit und Verschleißverhalten unterscheiden sich. |
| Werkzeuge nur nach Härte auswählen | Geometrie, Schnittunterbrechungen, Verschleißart und Prozess bleiben wichtig. |
| Trockenbearbeitung immer für besser halten | Manche Aufbauten profitieren von einer kontrollierten, gleichmäßigen Kühlschmierstoffstrategie. |
| Staub und Reinigung ignorieren | Abrasive Verunreinigungen schädigen Maschinen und verursachen vermeidbare Exposition. |
| Werkzeuge erst nach Totalausfall wechseln | Oberflächen- und Maßabweichungen warnen oft früher. |
Praxis-Checkliste für die Gusseisenbearbeitung
- Gusseisensorte und Härte so eindeutig wie möglich bestimmen.
- Klären, ob Abrasion, Zähigkeit, Stöße, Temperaturwechsel oder Geometrie den Vorgang begrenzen.
- Werkzeuge nach dem beobachteten Verschleißbild wählen, nicht nur nach Markenvertrautheit.
- Trockenbearbeitung oder Kühlschmierstoff bewusst wählen, statt Gewohnheiten zu folgen.
- Kühlschmierstoff kontinuierlich zuführen, wenn die gewählte Platte und der Prozess Nassbearbeitung erfordern.
- Oberfläche, Maß, Geräusch und Spindellast auf allmähliche Verschleißänderungen beobachten.
- Stauberfassung und Reinigung als Teil des Bearbeitungsplans behandeln.
Fazit
Bei Gusseisen geht es weniger um einen spektakulären Schnittwert als um die Beherrschung von Abrasion, Staub, Werkstoffverhalten und Werkzeugpassung. Beginnen Sie mit realistischer Werkstoffbestimmung, fundierter Schneidenauswahl und einer bewussten Entscheidung für Trockenbearbeitung oder Kühlschmierstoff. Entscheiden Sie anschließend, ob normales Hartmetall genügt oder CBN-Wendeschneidplatten beziehungsweise Voll-CBN-Wendeschneidplatten technisch und wirtschaftlich sinnvoll sind.
Der Nutzen ist nicht nur längere Standzeit, sondern auch vorhersehbarere Oberflächen, weniger Maschinenverschmutzung und weniger falsche Schlussfolgerungen darüber, was Werkstoff oder Werkzeug hätten leisten sollen.
Häufige Fragen
Wird Gusseisen üblicherweise trocken bearbeitet?
Oft, aber nicht immer. Trockenbearbeitung kann die Span- und Staubhandhabung vereinfachen und ungleichmäßige Temperaturwechsel vermeiden; manche Vorgänge profitieren dennoch von kontrollierter Kühlschmierstoffzufuhr. Maßgeblich sind Werkzeugherstellerhinweise und der konkrete Aufbau.
Warum verschleißt Gusseisen Werkzeuge schnell?
Viele Gusseisensorten sind abrasiv. Diese Abrasion greift die Schneide stetig an, auch bei stabil klingendem Schnitt. Oberfläche und Maß können daher abweichen, bevor ein deutlicher Schneidenausfall auftritt.
Sind CBN-Wendeschneidplatten für Gusseisen nötig?
Nein. Hartmetall bleibt für viele Aufgaben der praktische Ausgangspunkt. CBN wird bei härteren Werkstoffen, höheren Geschwindigkeiten oder stärker abrasiven Anwendungen interessanter, wenn Hartmetall keine akzeptable Standzeit, Maßhaltigkeit oder Oberfläche halten kann.
Was ist der größte Fehler bei der Gusseisenbearbeitung?
Jede Gusseisensorte als denselben Werkstoff zu behandeln. Sortenverhalten, Härte, Schnittunterbrechungen, Staubhandhabung und beobachtetes Verschleißbild beeinflussen alle die Werkzeugentscheidung.