










CBN- und Hartmetall-Wendeschneidplatten: Welches Werkzeug passt zu Ihrer Anwendung?
Eine ungeeignete Wendeschneidplatte kann das Risiko von Schneidenversagen oder Ausschussteilen erhöhen. CBN und Hartmetall haben sich überschneidende, sortenspezifische Anwendungsbereiche. Dieser Leitfaden erläutert die Faktoren, die bei der Auswahl zu prüfen sind.
Inhalt
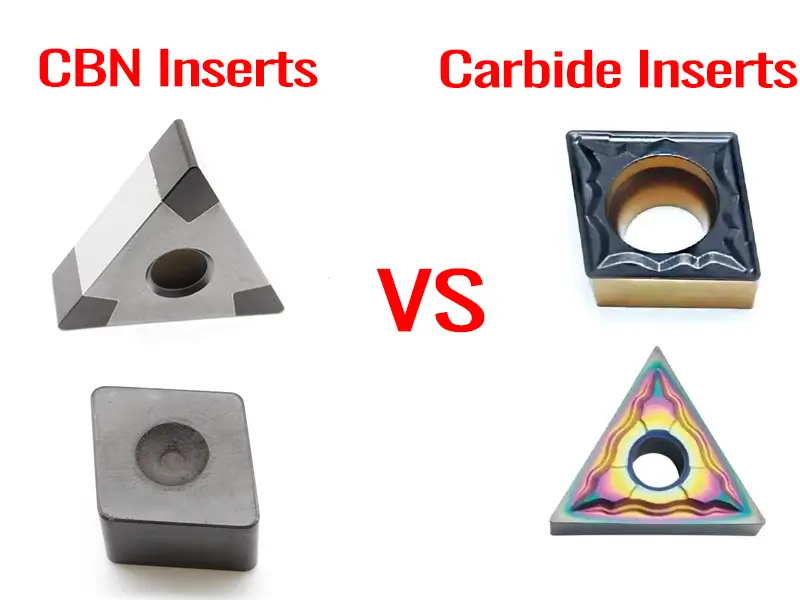
Was ist eine CBN-Wendeschneidplatte und wie wird sie hergestellt?
CBN steht für kubisches Bornitrid, einen synthetischen superharten Werkstoff, der unter hohem Druck und hoher Temperatur hergestellt wird. Handelsübliche PCBN-Schneidstoffsorten unterscheiden sich in CBN-Gehalt, Bindemittel und Mikrostruktur; Härteangaben erfordern eine genau bezeichnete Sorte und Prüfmethode.
Diamantwerkzeuge können bei der Bearbeitung eisenhaltiger Werkstoffe unter erhöhten Schnitttemperaturen raschen chemischen Verschleiß erleiden. CBN ist für viele dieser Anwendungen besser geeignet, bleibt jedoch anfällig für chemischen Verschleiß und andere Verschleißmechanismen.
CBN-Wendeschneidplatten gibt es mit aufgelöteten Schneidspitzen, als Schichtaufbau und aus Voll-PCBN. Bei gestützten Ausführungen trägt ein Hartmetallkörper das Schneidsegment. Eine Vollausführung eignet sich nicht automatisch für schwerere Schnitte; wählen Sie Sorte, Schneidkantenpräparation und Geometrie passend zur Anwendung.
Bei der Bearbeitung von Motorbauteilen können CBN-Werkzeuge für die Ventilsitzbearbeitung wichtig sein, wenn harte Ventilsitzwerkstoffe bei gewöhnlichen Werkzeugen zu Instabilität führen.
CBN-bestückte Wendeschneidplatten
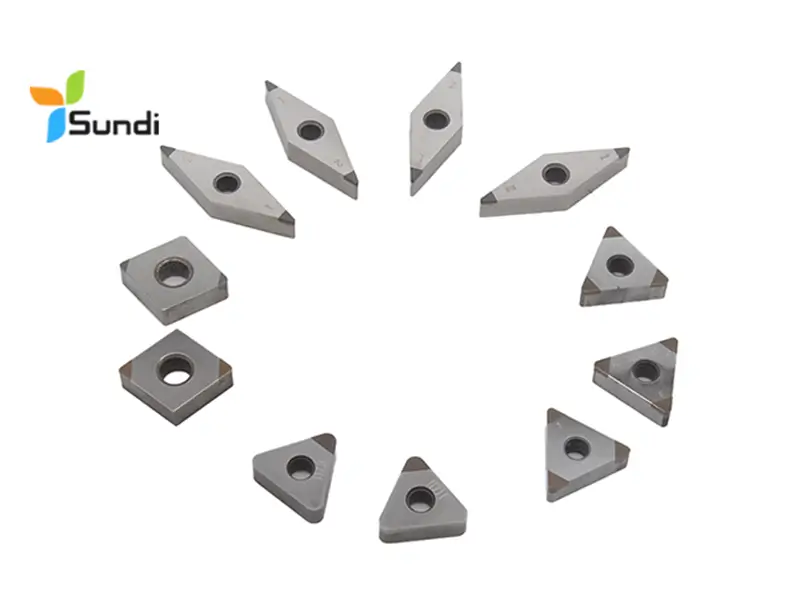
Eine CBN-bestückte Wendeschneidplatte besitzt ein oder mehrere PCBN-Schneidsegmente, die von einem Hartmetallkörper getragen werden. Verfügbare Schneidkanten, Segmentbefestigung, Plattenbezeichnung und Eignung zum Schlichten oder Vorschlichten hängen von der Produktausführung ab. Prüfen Sie im Herstellerkatalog die genaue Kombination aus Platte und Halter.
Voll-CBN-Schneidplatten
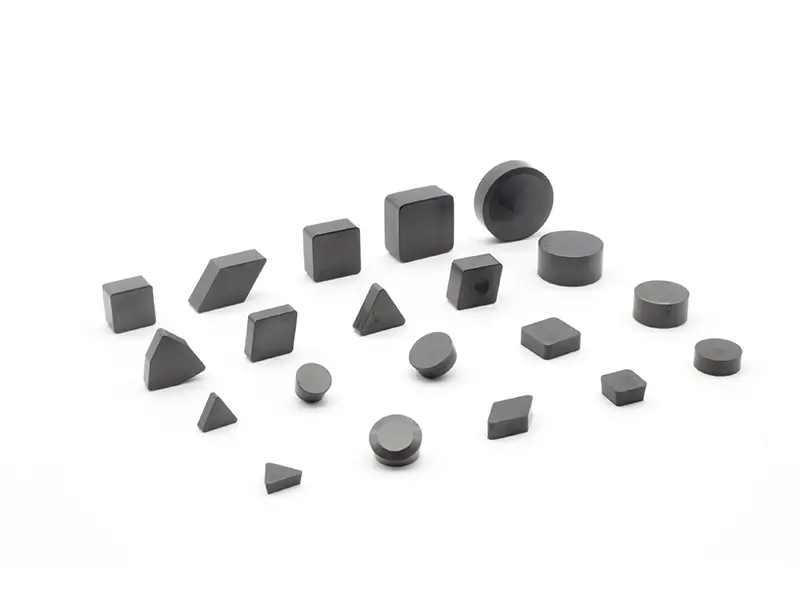
Eine Voll-CBN-Wendeschneidplatte besitzt einen Schneidkörper aus PCBN statt nur einer kleinen aufgelöteten Schneidspitze. Geeignete Ausführungen können anspruchsvolle Aufgaben erfüllen, doch Schruppvermögen und zulässige Schnittgeschwindigkeit hängen von Sorte, Schneidkantenpräparation, Werkstoff und Aufbau ab. Wählen Sie nicht allein deshalb die maximale Spindeldrehzahl, weil die Platte aus Voll-CBN besteht.
Was ist eine Hartmetallwendeschneidplatte und wo liegen ihre Grenzen?
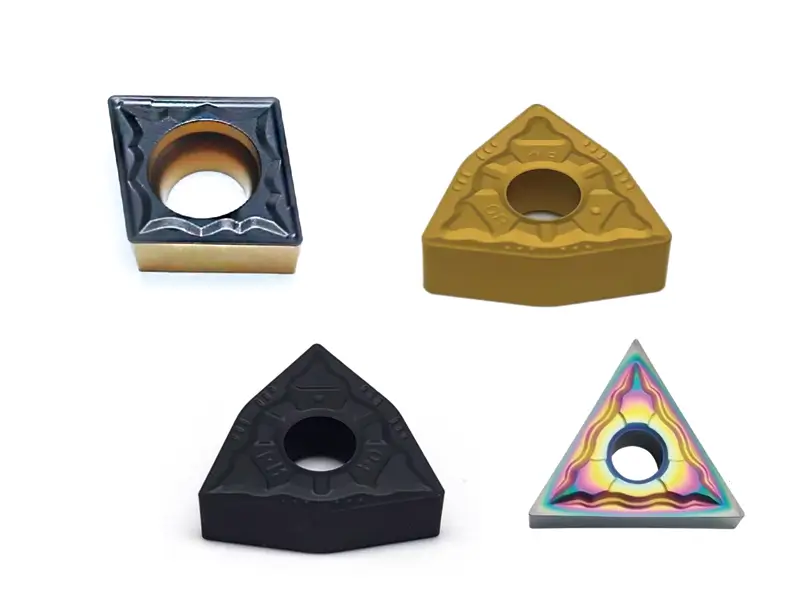
Hartmetallwendeschneidplatten enthalten üblicherweise Wolframkarbidpartikel in einem metallischen Bindemittel, häufig Kobalt, und können weitere Karbide enthalten. Härte und Zähigkeit hängen von Zusammensetzung und Mikrostruktur ab. Vergleichen Sie genau bezeichnete Sorten, statt allen Wendeschneidplatten denselben Härtebereich zuzuordnen.
Hartmetall wird häufig zum Drehen, Fräsen, Bohren und Ausdrehen eingesetzt. Geeignete Sorten bearbeiten Kohlenstoffstähle, rostfreie Stähle, Aluminium, Messing, Titan und andere Legierungen. Substrat, Beschichtung und Geometrie müssen zum Werkstoff und zur Bearbeitung passen; eine Beschichtung allein begründet keine allgemeingültige Härte- oder Temperaturgrenze.
Beschichtete Hartmetallsorten
PVD- und CVD-Beschichtungen können die Leistung geeigneter Hartmetallsorten verbessern. Härtegrenzen hängen von Werkstück, Bearbeitung, Sorte und Schnittbedingungen ab; weder 45 noch 50 HRC bilden eine allgemeingültige Grenze zwischen Hartmetall und CBN.
Grenzen von Hartmetall bei der Hartbearbeitung
Der Verschleiß von Hartmetall bei der Hartbearbeitung hängt von Abrasion, Temperatur, chemischer Wechselwirkung, Schneidkantenbelastung und Sorte ab. Eine einzelne Erweichungstemperatur des Bindemittels bestimmt weder den Versagenspunkt jeder Wendeschneidplatte noch eine allgemeingültige Härtegrenze des Werkstücks.
CBN und Hartmetall: Leitfaden zur Anwendungsauswahl
| Werkstückzustand | Übliche Werkzeugwahl | Hinweise |
|---|---|---|
| Allgemeine Zerspanung, für die Hartmetallsorten empfohlen werden | Zur Bearbeitung passende unbeschichtete oder beschichtete Hartmetallsorten | Werkstoffzustand, Geometrie, Schnittdaten und Kosten je Gutteil prüfen |
| Anwendungen mit sich überschneidenden Empfehlungen für Hartmetall- und CBN-Sorten | Qualifizierte Hartmetall- und CBN-Alternativen vergleichen | Herstellerdaten und Versuche heranziehen; Härte allein ist kein allgemeingültiger Wechselpunkt |
| Kontinuierliches Schlichten geeigneter gehärteter Stähle | Für kontinuierliches Schlichten empfohlene CBN-Sorte und Schneidkantenpräparation | Plattenaufbau nach erforderlicher Geometrie und Anwendung wählen; Oberflächengüte und Maßhaltigkeit prüfen |
| Unterbrochener Schnitt in geeignetem gehärtetem Stahl | Für die Unterbrechung qualifizierte CBN-Sorte und Schneidkantenpräparation | Schwere der Unterbrechung und Aufspannung prüfen; Vollmaterialbauweise oder CBN-Gehalt allein bestimmen nicht die Eignung |
| Sehr enge Toleranz oder besondere Oberflächenanforderung | Ein qualifizierter Zerspanungs- oder Schleifprozess | Geometrie, Toleranz, Oberflächenstruktur und Randzonenintegrität prüfen; bei Bedarf weitere Schlichtbearbeitung vorsehen |
Der häufigste Fehler bei CBN
CBN allein nach der Werkstückhärte auszuwählen kann ein Fehler sein. Viele Sorten sind für das Schlichten gehärteter Stähle vorgesehen, andere für Anwendungen wie Gusseisen. Prüfen Sie die Kompatibilität von Werkstoff und Sorte und vergleichen Sie die Kosten pro Gutteil; ein einzelner HRC-Grenzwert deckt nicht alle Anwendungen ab.
Der häufigste Fehler bei Hartmetall
Hartmetall-Schnittdaten für weicheren Stahl können bei einem gehärteten Werkstück schnellen Verschleiß oder Schneidkantenversagen verursachen. Prüfen Sie den freigegebenen Einsatzbereich und die Schnittdaten der konkreten Sorte, statt anzunehmen, dass jedes Hartmetall oberhalb von 50 HRC versagt.
Hitzebeständigkeit von CBN und Hartmetall: Welche Wendeschneidplatte verträgt hohe Temperaturen?
Beim Hartdrehen können lokal hohe Schnitttemperaturen entstehen. Die Temperatur hängt jedoch von Werkstoff, Schnittgeschwindigkeit, Vorschub, Eingriff, Werkzeug und Kühlung ab. Es darf nicht angenommen werden, dass bei jedem Schnitt ein fester Wert überschritten wird.
Wie CBN mit Wärme umgeht
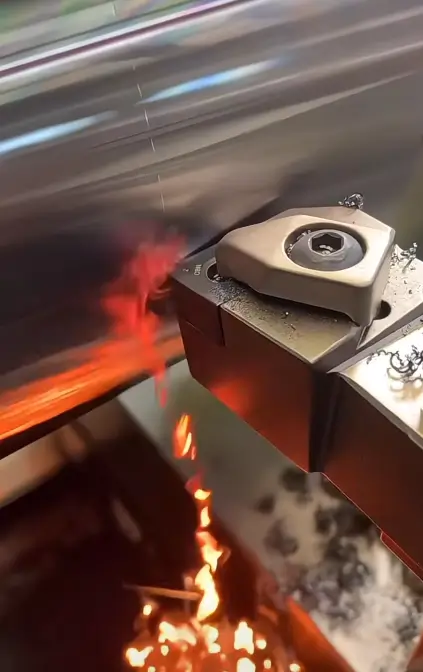
CBN behält bei geeigneten Hartbearbeitungsaufgaben eine nutzbare Warmhärte, doch Wärme kann weiterhin Verschleiß und Schäden begünstigen. Befolgen Sie die Nass- oder Trockenbearbeitungsstrategie des Sortenlieferanten und vermeiden Sie unkontrollierte Temperaturwechsel; keine einzelne Temperatur garantiert eine unbeschädigte Schneide.
Wie Hartmetall mit Wärme umgeht
Für Hartmetall gibt es keine allgemeingültige Versagenstemperatur. Wählen Sie Sorte und Kühlstrategie passend zur Bearbeitung. Eine gleichmäßige Kühlschmierstoffzufuhr kann manchen Prozessen zugutekommen, während bei einigen Fräsanwendungen trocken gearbeitet wird, um Temperaturwechsel zu begrenzen.
Können CBN-Wendeschneidplatten beim Oberflächenfinish das Schleifen ersetzen?
Die erforderliche Oberflächengüte ist ein Faktor bei der Prozessauswahl. Bewerten Sie sie zusammen mit Maßtoleranz, Randzonenintegrität, Werkstoffzustand und Fertigungsfähigkeit.
Oberflächengüte mit CBN-Wendeschneidplatten
Geeignetes Hartdrehen mit CBN kann anspruchsvolle Anforderungen an Oberfläche und Maßhaltigkeit erfüllen. Erreichbare Rauheit und Toleranz hängen von Werkstoff, Werkzeug, Aufbau und Prozess ab und sind messtechnisch zu bestätigen. Jedes zitierte Versuchsergebnis zu AISI 4140 benötigt eine nachvollziehbare Quelle und die zugehörigen Schnittbedingungen.
Hartdrehen kann bestimmte Schleifoperationen ersetzen, wenn die Anforderungen an Geometrie, Toleranz, Oberflächentextur und Randzonenintegrität erfüllt werden. Es garantiert weder eine spiegelnde Oberfläche noch Endmaße in einem einzigen Schnitt.
Bevor Sie Schleifen ersetzen, prüfen Sie Rundheit, Maßstabilität, Randzonenintegrität und alle funktionalen Oberflächenanforderungen über die erforderliche Produktionsserie. Planen Sie zusätzliche Feinbearbeitung ein, wenn Zeichnung oder Messergebnis sie erfordern.
Oberflächengüte mit Hartmetall bei harten Werkstoffen
Die Oberflächengüte mit Hartmetall bei harten Werkstoffen hängt von Sorte, Geometrie, Verschleiß und Prozessbedingungen ab. Es gibt keinen allgemein gültigen bestmöglichen Ra-Wert; vergleichen Sie die tatsächlichen Ergebnisse mit der Zeichnung und dem qualifizierten Prozess.
Eine schlechter werdende Oberfläche erfordert die Prüfung von Verschleiß, Schneidkantenschäden, Steifigkeit und Schnittbedingungen. Dies kann einen Versuch mit einer anderen Hartmetallsorte oder CBN rechtfertigen, doch eine feste Stückzahl ist kein diagnostischer Grenzwert.
Standzeit von CBN- im Vergleich zu Hartmetallwendeschneidplatten
CBN kann bei geeigneten Hartdrehanwendungen eine höhere Standzeit als Hartmetall erreichen, doch es gibt keinen allgemeingültigen Standzeitmultiplikator. Vergleichen Sie die ausgewählten Sorten anhand gleicher Qualitätsgrenzen und der tatsächlichen Schnittbedingungen.
Einen Plan zur CBN-Verschleißüberwachung erstellen
In einem qualifizierten Prozess lässt sich anhand gemessener Verschleiß- und Bauteilqualitätsdaten ein Schneidenwechselintervall festlegen. Bestimmen Sie dieses Intervall durch Versuche und Produktionsüberwachung, statt eine feste Stückzahl pro Schneide anzunehmen.
Auch CBN kann Ausbrüche oder einen plötzlichen Bruch erleiden; Maßabweichungen können bereits vor einer sichtbaren Veränderung der Oberfläche auftreten. Überwachen Sie die relevanten Maße und Verschleißindikatoren. Verlassen Sie sich bei unbeaufsichtigter Bearbeitung nicht allein auf das Oberflächenbild.
Hartmetallstandzeit bei harten und weichen Werkstoffen
Der Verschleiß von Hartmetall und seine Wiederholbarkeit hängen von der ausgewählten Sorte, dem Werkstück und den Schnittbedingungen ab. Untersuchen Sie Schwankungen, bevor Sie sie pauschal der Werkstoffklasse Hartmetall zuschreiben.
Hartmetall ist für weichere Stähle und viele andere Werkstoffe oft wirtschaftlich. Anwendungsspezifische Einsatzmöglichkeiten von CBN dürfen jedoch nicht allein aufgrund eines Grenzwerts von 45 HRC ausgeschlossen werden.
Wann werden CBN-Wendeschneidplatten eingesetzt?
Hartdrehen im Automobilbau
Hartdrehen mit CBN wird für geeignete gehärtete Getriebe- und Lagerbereiche eingesetzt. Andere Anwendungen im Automobilbau, darunter Nockenwellen und Gusseisenteile, erfordern eine eigene Sorten- und Prozessauswahl. Eine Wärmebehandlung ersetzt nicht die Bewertung von Verzug, Bearbeitungsaufmaß, Schnittunterbrechungen und Endprüfung.
Eine gehärtete Zahnradbohrung kann für CBN infrage kommen. Ermitteln Sie Schneidenstandzeit, Wechselhäufigkeit und Maßhaltigkeit anhand eines dokumentierten Vergleichs, statt anzunehmen, dass eine Wendeschneidplatte eine ganze Schicht hält.
Gusseisenbearbeitung
Ausgewählte CBN-Sorten können geeignete Gusseisenwerkstoffe mit produktiven Schnittgeschwindigkeiten bearbeiten. Grauguss und hochchromhaltiger weißer Guss unterscheiden sich in Mikrostruktur und Bearbeitungsanforderungen; verwenden Sie nicht denselben Geschwindigkeitsbereich für beide. Auch Hartmetall bleibt für viele Gusseisenbearbeitungen geeignet.
Hartdrehen im Werkzeug- und Formenbau
Geeignete CBN-Sorten können bestimmte gehärtete Werkzeugstahlbereiche an Werkzeug- und Formenbauteilen durch Fertigdrehen bearbeiten. Die Auswahl hängt weiterhin von Härte, Geometrie, Schnittunterbrechungen, Aufmaß und Oberflächenanforderungen ab; Hartdrehen ersetzt nicht jede Schleifoperation.
Luft- und Raumfahrt und Superlegierungen
Einige CBN-Sorten werden für bestimmte Bearbeitungen von Superlegierungen auf Nickelbasis entwickelt. Auch Hartmetall wird für diese Werkstoffe häufig eingesetzt. Verwenden Sie anwendungsspezifische Lieferantendaten, statt Schnittdaten für gehärteten Stahl auf Superlegierungen zu übertragen.
Wann Hartmetallwendeschneidplatten statt CBN einsetzen?
Weiche und mittelharte Stähle
Hartmetall wird mit geeigneten Sorten und Geometrien häufig für kohlenstoffarme und mittelkohlenstoffhaltige Stähle, Edelstähle, Aluminium und Messing eingesetzt. Wählen Sie nach Werkstoffspezifikation und Bearbeitung, statt all diese Werkstoffe nach einer einzigen HRC-Regel zu behandeln.
Nichteisenwerkstoffe
Für Aluminium und Messing sind geeignete Hartmetallwendeschneidplatten oder PCD-Schneidplatten gängige Möglichkeiten. Die Wahl hängt von Legierung, Abrasivität, Oberflächengüte und Produktionsbedarf ab; beschichtetes Hartmetall ist nicht grundsätzlich schneller oder günstiger. Spezielle CBN-Anwendungen gibt es auch außerhalb eisenhaltiger Werkstoffe. Sein Einsatzbereich sollte daher nicht auf Eisen beschränkt definiert werden.
Prototypen und Kleinserien
Hartmetall bietet bei Kleinserien häufig einen wirtschaftlichen Ausgangspunkt. Vergleichen Sie jedoch den tatsächlichen Plattenpreis, die nutzbaren Schneiden, die Bearbeitungsfähigkeit, die Qualität und gegebenenfalls entfallende Feinbearbeitungen. Weder ein fester Preisfaktor noch die Produktionsmenge allein bestimmt, ob sich CBN amortisiert.
Allgemeine Zerspanung
Hartmetall deckt ein breites Spektrum an Dreh-, Fräs-, Bohr- und Ausdrehaufgaben ab. CBN ist im Allgemeinen spezialisierter, doch Werkzeugverfügbarkeit und Prozesseignung müssen geprüft werden. Daraus darf nicht abgeleitet werden, dass CBN in anderen Werkzeugformen nicht eingesetzt werden kann.
Stückkostenvergleich: CBN- und Hartmetallwendeschneidplatten
Der Einkaufspreis der Wendeschneidplatte ist ein Bestandteil der Kosten je Gutteil. Berücksichtigen Sie nutzbare Schneiden, Werkzeugwechsel, Zykluszeit, Prüfung, Ausschuss und zusätzliche Schlichtoperationen.
Wann CBN die Kosten je Teil senken kann
CBN kann die Kosten pro Gutteil senken, wenn eine nachgewiesene Schneidenstandzeit, Zykluszeit oder der Wegfall eines Feinbearbeitungsschritts die Anschaffungskosten ausgleicht. Berücksichtigen Sie Werkzeugwechsel, Prüfung, Ausschuss und verbleibende Schleifoperationen in der Berechnung.
Vergleichen Sie bei einem gehärteten Getriebezahnrad mögliche Sorten anhand des tatsächlichen Werkstoffzustands, der Maßtoleranz und der Oberflächenanforderung. Ein Kostenbeispiel sollte gemessene Schneidenstandzeiten und Zykluszeiten mit nachvollziehbaren Annahmen verwenden. Ein nicht näher belegtes Ergebnis über eine ganze Schicht ist kein Fähigkeitsnachweis.
Hartdrehen und Schleifen im Vergleich
Hartdrehen mit CBN kann nach der Prozessqualifizierung ausgewählte Rundschleifoperationen ersetzen. Vergleichen Sie die gesamten Kosten für Maschinen, Werkzeuge, Spannmittel, Prüfung und Betrieb; ein allgemeingültiges Anschaffungspreisverhältnis zwischen Schleifmaschine und Drehmaschine gibt es nicht.
Wann Hartmetall die kostengünstigere Wahl ist
Vergleichen Sie Hartmetall und CBN anhand des gemessenen Verbrauchs, der Qualität, der Zykluszeit und der gesamten Betriebskosten für dieselbe Aufgabe. Nehmen Sie ohne Versuchsdaten nicht an, dass eine CBN-Wendeschneidplatte die Bearbeitungsmenge mehrerer Hartmetallwendeschneidplatten erreicht.
Schnittgeschwindigkeit, Vorschub und Schnitttiefe für CBN- und Hartmetallwendeschneidplatten
CBN-Schnittparameter für das Hartdrehen
Beziehen Sie Schnittgeschwindigkeit, Vorschub pro Umdrehung und Schnitttiefe vom Lieferanten für die genaue CBN-Sorte, den Werkstückzustand, die Bearbeitung und die Schneidkantengeometrie. Gehärteter Stahl und verschiedene Gusseisensorten benötigen eigene Empfehlungen. Ein nicht qualifizierter allgemeiner Wertebereich darf nicht als Einrichtanweisung verwendet werden.
Die Korngröße ist neben Bindemittel, Gehalt, Schneidkantenpräparation und Prozessbedingungen ein Auswahlfaktor für CBN. Ordnen Sie grobkörnigen Sorten keinen allgemeingültigen Rz-Grenzwert zu. Befolgen Sie die vorgegebene Nass- oder Trockenbearbeitungsstrategie und vermeiden Sie ungeplante Temperaturwechsel.
Wählen Sie Eckenradius und Eingriff passend zum geforderten Profil, zur Spankontrolle und zur Steifigkeit des Aufbaus. Manche CBN-Sorten sind für unterbrochenen Schnitt ausgelegt, doch Unterbrechungen und Schwingungen müssen innerhalb ihrer Einsatzgrenzen bleiben. Ein vollständig im Eingriff liegender Eckenradius ist keine allgemeingültige Anforderung.
Schnittparameter für Hartmetall
Wählen Sie für Hartmetall Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Geometrie und Kühlung anhand der Empfehlungen des Sortenlieferanten für den tatsächlichen Werkstoff und die Bearbeitung. Positive oder negative Geometrie und die Eignung für Schnittunterbrechungen variieren je nach Ausführung; ein einzelner Geschwindigkeitsbereich kann unterschiedliche Werkstoffe nicht verlässlich abdecken.
So wählen Sie die richtige CBN-Schneidstoffsorte
CBN-Gehalt und Bindemittel sind wichtig, doch auch Korngröße, Schneidkantenpräparation, Beschichtung, Plattenaufbau und Schnittbedingungen beeinflussen die Leistung.
Sorten mit niedrigem CBN-Gehalt
Eine keramische Bindephase kann bei geeigneten Sorten mit niedrigem CBN-Gehalt zur Verschleißfestigkeit beitragen. Chemische Stabilität und Zerspanungsleistung hängen von der vollständigen Sorte und ihrer Anwendung ab. Prüfen Sie die Herstellerempfehlungen für kontinuierliche oder unterbrochene Schnitte und bestätigen Sie die erforderliche Oberflächengüte am tatsächlichen Bauteil aus gehärtetem Stahl.
Sorten mit hohem CBN-Gehalt
Einige Sorten mit hohem CBN-Gehalt eignen sich für unterbrochenen Schnitt oder bestimmte Gusseisenbearbeitungen. Bindemittelsysteme und Verschleißverhalten unterscheiden sich; ein hoher Gehalt bedeutet nicht grundsätzlich ein metallisches Bindemittel, geringere Verschleißfestigkeit oder höhere Zähigkeit. Prüfen Sie den Einsatzbereich der konkreten Sorte.
Beschichtete CBN-Sorten
Einige CBN-Sorten nutzen Beschichtungen, um das Verschleißverhalten zu beeinflussen. Beschichtungschemie, Substrat, Schneidkantenpräparation und vorgesehene Anwendung bestimmen den Nutzen; beschichtetes CBN ist nicht durch eine einzige Beschichtung oder einen einzigen Bereich von Schnittgeschwindigkeit und Schnitttiefe definiert.
CBN-Korngröße
Besprechen Sie mit dem Lieferanten die Korngröße zusammen mit CBN-Gehalt, Bindemittel, Schneidkantengeometrie und Anwendung. Feines oder grobes Korn allein garantiert weder eine bestimmte Rauheit noch eine bestimmte Standzeit.
Anforderungen an die Maschinensteifigkeit beim Hartdrehen mit CBN
Warum CBN einen steifen Aufbau benötigt
Hartdrehen mit CBN erfordert einen geeigneten, stabilen Aufbau. Prüfen Sie Spindelzustand, Werkzeug- und Werkstückspannung, Überhang und Schwingungen sowie Sorte, Geometrie und Schnittdaten. Gehen Sie nicht davon aus, dass die Maschine immer die Hauptursache eines Versagens ist.
Prüfen Sie Plattensitz, Halterzustand und Anzugsdrehmoment anhand der Herstellerangaben. Eine lose oder falsch sitzende Platte kann Kantenschäden begünstigen; Ausbrüche können aber auch durch Sortenwahl, Schneidkantenpräparation, Unterbrechungen, Schwingungen oder ungeeignete Schnittdaten entstehen. Untersuchen Sie diese Faktoren, statt jedes Versagen der Spannung zuzuschreiben.
Viele CBN-Schneiden zum Hartdrehen besitzen eine Fase oder eine andere Präparation zur Verstärkung der Schneidkante. Der wirksame Spanwinkel und die Schnittkräfte hängen von Wendeschneidplatte, Halter und Anwendung ab; nicht alle CBN-Werkzeuge verwenden dieselbe negative Geometrie. Stimmen Sie den Aufbau auf die erwarteten Kräfte ab.
Hartmetallsortenwahl und Stabilität der Aufspannung
Hartmetallsorten bieten unterschiedliche Verhältnisse von Zähigkeit und Verschleißfestigkeit. Binderzusammensetzung und -gehalt, Hartmetallkorngröße, Schneidkantenpräparation und Geometrie beeinflussen die Leistung. Eine geeignete Sorte kann eine bestimmte Unterbrechung besser vertragen als ein anderes Werkzeug; Hartmetall behebt jedoch weder lose Spannung noch übermäßige Schwingungen. Korrigieren Sie die Aufspannung und qualifizieren Sie das Werkzeug für die tatsächlichen Schnittbedingungen.
Auswahl zwischen CBN- und Hartmetallwendeschneidplatten
Schritt 1: Werkstückhärte prüfen
Berücksichtigen Sie Härte als einen Auswahlfaktor neben Werkstoff, Schnittunterbrechungen, Toleranz, Oberflächengüte, Stabilität und Wirtschaftlichkeit. Vergleichen Sie geeignete Hartmetall- und CBN-Sorten anhand von Lieferantendaten und Versuchen, statt feste HRC-Umschaltpunkte anzuwenden.
Schritt 2: Werkstoffart prüfen
Prüfen Sie die Verträglichkeit mit dem konkreten Werkstückwerkstoff und dessen Zustand. CBN wird häufig für geeignete gehärtete Stähle und ausgewählte Gusseisen eingesetzt; andere Anwendungen erfordern spezifische Sortenempfehlungen. Hartmetall und PCD sind gängige Optionen für viele Nichteisenlegierungen und Verbundwerkstoffe, abhängig von Legierungszusammensetzung, Abrasivität, Geometrie und Oberflächenanforderungen. Härte allein belegt keine Verträglichkeit.
Schritt 3: Losgröße prüfen
Die Produktionsmenge beeinflusst, wie Werkzeug- und Rüstkosten auf die Teile verteilt werden, bestimmt die Amortisation aber nicht allein. Vergleichen Sie gemessenen Werkzeugverbrauch, Zykluszeit, Qualität und gegebenenfalls entfallende Schlichtoperationen. CBN kann auch bei manchen Kleinserien wirtschaftlich sein, während eine größere Serie keine Einsparung garantiert.
Schritt 4: Anforderungen an die Oberflächengüte prüfen
Vergleichen Sie die geforderte Oberflächenrauheit mit gemessenen Ergebnissen des vorgesehenen Werkzeugs und Prozesses. Hartmetall lässt sich nicht anhand eines einzigen Ra-Grenzwerts ausschließen, und CBN garantiert keine Einhaltung. Berücksichtigen Sie Werkzeuggeometrie, Verschleiß, Werkstoffzustand, Maschinenstabilität und Anforderungen an die Randzonenintegrität.
Schritt 5: Schnittart prüfen
Bewerten Sie bei unterbrochenen Schnitten in gehärteten Teilen, etwa an Nuten oder Querbohrungen, die Schwere und Häufigkeit der Unterbrechung. Wählen Sie eine Sorte, Schneidkantenpräparation und Plattenausführung, die ausdrücklich für diese Bedingungen empfohlen werden. Vollmaterialbauweise oder hoher CBN-Gehalt allein belegen keine Eignung, und bestücktes CBN ist nicht auf kontinuierliche Schnitte beschränkt. Auch Keramiksorten unterscheiden sich; prüfen Sie die Anwendungsgrenzen, statt anzunehmen, jede Keramikplatte müsse brechen.
Fazit
Die Einsatzbereiche von CBN und Hartmetall überschneiden sich und hängen von der jeweiligen Sorte ab. Wählen Sie nach Werkstück, Bearbeitung, Qualitätsanforderungen und gemessenen Kosten pro Gutteil. Beziehen Sie den Lieferanten bei der Qualifizierung einer Sorte ein; Härte allein ist keine vollständige Entscheidungsregel.
Häufige Fragen
Was ist der Unterschied zwischen CBN- und Hartmetallwendeschneidplatten?
CBN ist ein synthetischer superharter Werkstoff, der in geeigneten PCBN-Schneidstoffsorten eingesetzt wird, darunter Sorten für gehärtete Stähle und ausgewählte Gusseisenwerkstoffe. Seine Eignung hängt von Werkstoff und Prozess ab, nicht nur von einer Härteschwelle.
Hartmetall verbindet üblicherweise Wolframkarbidpartikel mit einem metallischen Bindemittel wie Kobalt. Sorten und Beschichtungen decken viele Zerspanungsanwendungen ab; es handelt sich nicht einfach um eine Mischung aus elementarem Wolfram und Kobalt.
Ist CBN härter als Hartmetall?
CBN ist im Allgemeinen härter als Hartmetall. Vergleichen Sie jedoch Werte, die unter definierten Bedingungen an den tatsächlichen Werkstoffen gemessen wurden. Ein Verhältnis aus breiten, nicht näher bezeichneten Härtebereichen ist keine Regel zur Sortenauswahl.
Ist CBN härter als Wolframkarbid?
CBN besitzt im Allgemeinen eine höhere Härte als Schneidstoffe auf Wolframkarbidbasis. Tatsächliche Messwerte hängen von Zusammensetzung und Prüfbedingungen ab; die Härte allein bestimmt nicht die Zerspanungsleistung.
Wann sollte man CBN-Wendeschneidplatten verwenden?
Ziehen Sie CBN für Anwendungen innerhalb des Einsatzbereichs der ausgewählten Sorte in Betracht, etwa geeignetes Schlichten gehärteter Stähle oder Gusseisenbearbeitung. Prüfen Sie Maßhaltigkeit, Oberflächengüte, Schnittunterbrechungen und Kosten; CBN garantiert nicht bei jedem Bauteil identische Ergebnisse.