










Plaquettes CBN et en carbure : quel outil de coupe convient à votre application ?
Une plaquette inadaptée peut accroître le risque de défaillance de l’arête ou de pièce non conforme. Le CBN et le carbure présentent des plages d’application qui se recoupent et dépendent de la nuance. Ce guide explique les facteurs à vérifier pour choisir entre eux.
Sommaire
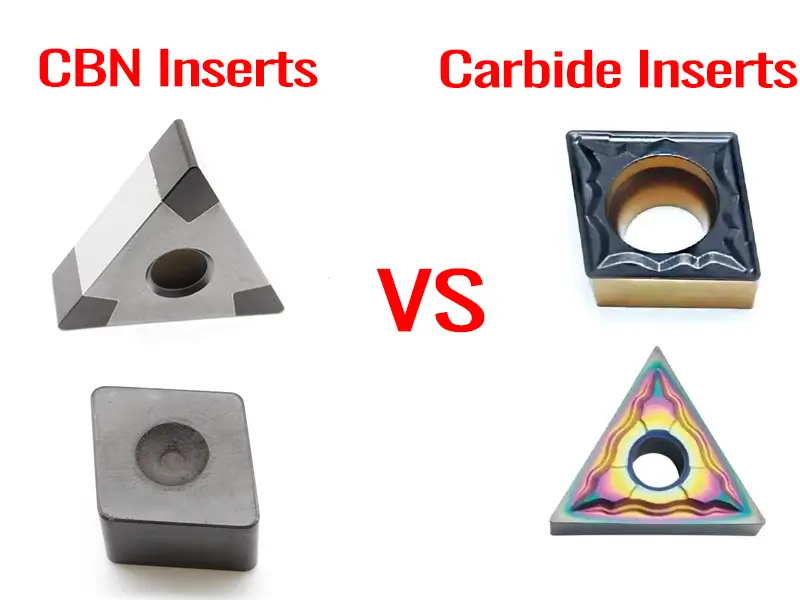
Qu’est-ce qu’une plaquette CBN et comment est-elle fabriquée ?
CBN signifie nitrure de bore cubique, un matériau synthétique superdur produit sous haute pression et à haute température. Les nuances de coupe PCBN du commerce diffèrent par leur teneur en CBN, leur liant et leur microstructure ; les valeurs de dureté nécessitent une nuance et une méthode d’essai précisées.
Les outils diamantés peuvent subir une usure chimique rapide lors de l’usinage de matériaux ferreux à des températures de coupe élevées. Le CBN convient mieux à nombre de ces applications, mais il n’est pas à l’abri de l’usure chimique ni d’autres mécanismes d’usure.
Les plaquettes CBN existent avec une pointe brasée, une structure en couches ou un corps en PCBN massif. Dans les conceptions avec support, un corps en carbure soutient le segment coupant. Une construction massive ne convient pas automatiquement aux coupes plus lourdes ; choisissez la nuance, la préparation d’arête et la géométrie selon l’application.
Pour l’usinage des composants de moteur, les outils CBN pour l’usinage des sièges de soupape peuvent être importants lorsque les matériaux durs des sièges rendent l’usinage instable avec des outils ordinaires.
Plaquettes à pointes CBN
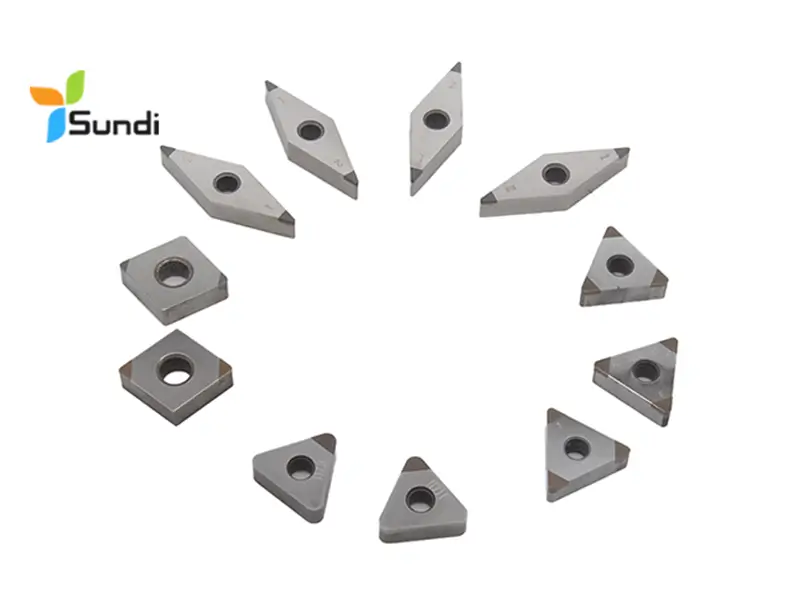
Une plaquette à pointe CBN comporte un ou plusieurs segments de coupe en PCBN soutenus par un corps en carbure. Les arêtes disponibles, la fixation des segments, la désignation de la plaquette et son aptitude à la finition ou semi-finition dépendent de sa conception. Consultez le catalogue du fournisseur pour la combinaison exacte de plaquette et de porte-outil.
Plaquettes en CBN massif
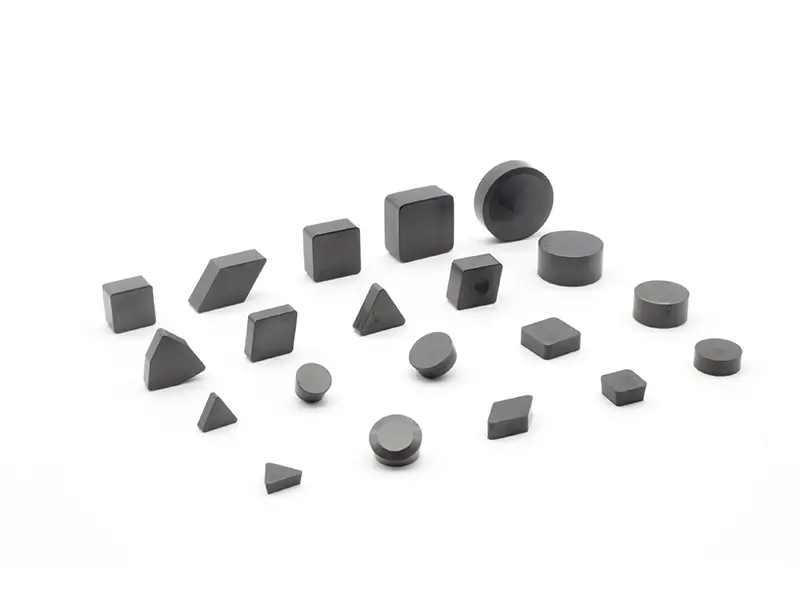
Une plaquette CBN massive possède un corps coupant en PCBN plutôt qu’une simple petite pointe brasée. Des conceptions adaptées peuvent répondre à des applications exigeantes, mais la capacité d’ébauche et la vitesse admissible dépendent de la nuance, de la préparation d’arête, du matériau et du montage. Ne choisissez pas la vitesse de broche maximale uniquement parce que la plaquette est en CBN massif.
Qu’est-ce qu’une plaquette carbure et quelles sont ses limites ?
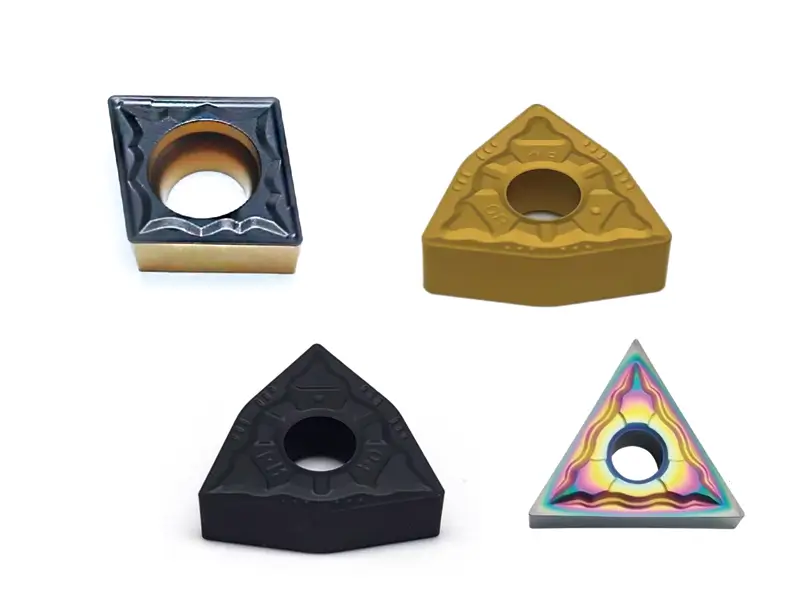
Les plaquettes carbure contiennent généralement des particules de carbure de tungstène dans un liant métallique, souvent du cobalt, et peuvent contenir d’autres carbures. Leur dureté et leur ténacité dépendent de leur composition et de leur microstructure ; comparez des nuances définies plutôt que d’attribuer une seule plage de dureté à toutes les plaquettes.
Le carbure est largement utilisé pour le tournage, le fraisage, le perçage et l’alésage. Des nuances adaptées servent à usiner les aciers au carbone, les aciers inoxydables, l’aluminium, le laiton, le titane et d’autres alliages. Le substrat, le revêtement et la géométrie doivent être choisis selon le matériau et l’opération ; un revêtement seul ne définit pas une limite universelle de dureté ou de température.
Nuances de carbure revêtues
Les revêtements PVD et CVD peuvent améliorer les performances de nuances de carbure adaptées. Les limites de dureté dépendent de la pièce, de l’opération, de la nuance et des conditions de coupe ; ni 45 ni 50 HRC ne constituent une frontière universelle entre le carbure et le CBN.
Limites du carbure en usinage dur
L’usure du carbure en usinage dur dépend de l’abrasion, de la température, des interactions chimiques, de la charge sur l’arête et de la nuance. Une seule température de ramollissement du liant ne définit ni le seuil de défaillance de toutes les plaquettes ni une limite universelle de dureté de la pièce.
CBN ou carbure : guide de sélection selon l’application
| État de la pièce | Choix d’outil courant | Remarques |
|---|---|---|
| Usinage général pour lequel des nuances carbure sont recommandées | Nuances carbure revêtues ou non adaptées à l’opération | Vérifier l’état du matériau, la géométrie, les paramètres de coupe et le coût par pièce conforme |
| Applications où les recommandations de nuances carbure et CBN se recoupent | Comparer les solutions carbure et CBN qualifiées | Utiliser les données du fournisseur et des essais ; la dureté seule n’est pas un seuil universel de changement |
| Finition en coupe continue d’aciers trempés adaptés | Nuance CBN et préparation d’arête recommandées pour la finition continue | Choisir la construction de plaquette selon la géométrie et l’application requises ; vérifier la capacité à tenir l’état de surface et les dimensions |
| Coupe interrompue d’un acier trempé adapté | Nuance CBN et préparation d’arête qualifiées pour l’interruption | Confirmer la sévérité de l’interruption et le montage ; la construction massive ou la teneur en CBN seule ne détermine pas l’aptitude |
| Tolérance très serrée ou exigence particulière de surface | Un procédé de coupe ou de rectification qualifié | Vérifier la géométrie, la tolérance, la texture et l’intégrité de surface ; prévoir une finition supplémentaire si nécessaire |
L’erreur la plus courante avec le CBN
Choisir le CBN uniquement selon la dureté de la pièce peut être une erreur. De nombreuses nuances visent la finition des aciers trempés, tandis que d’autres servent à des applications comme la fonte. Vérifiez la compatibilité entre matériau et nuance et comparez le coût par pièce conforme ; un seuil HRC unique ne couvre pas toutes les applications.
L’erreur la plus courante avec le carbure
Appliquer à une pièce trempée des données de coupe du carbure prévues pour un acier plus tendre peut provoquer une usure rapide ou une rupture d’arête. Vérifiez les applications et les données de coupe approuvées pour la nuance précise, plutôt que de supposer que tout carbure échoue au-delà de 50 HRC.
Résistance à la chaleur du CBN et du carbure : quelle plaquette supporte les températures élevées ?
Le tournage dur peut générer des températures de coupe localement élevées, mais celles-ci varient selon le matériau, la vitesse, l’avance, l’engagement, l’outil et le refroidissement. On ne peut pas supposer qu’un seuil fixe est dépassé à chaque coupe.
Comportement du CBN face à la chaleur
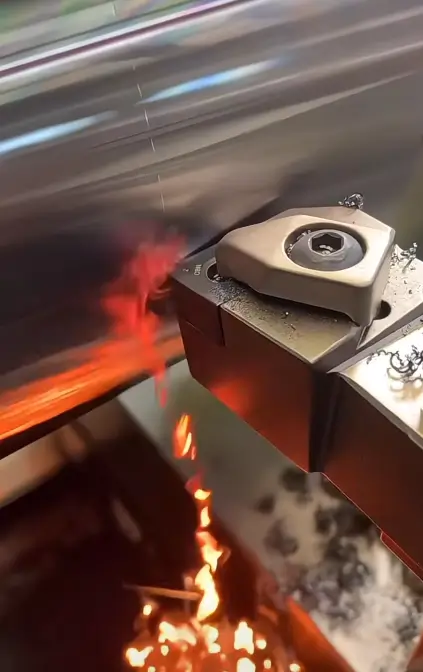
Le CBN conserve une dureté à chaud utile dans les applications adaptées d’usinage dur, mais la chaleur peut néanmoins contribuer à l’usure et aux dommages. Respectez la stratégie à sec ou sous arrosage du fournisseur de la nuance et évitez les cycles thermiques incontrôlés ; aucune température unique ne garantit une arête intacte.
Comportement du carbure face à la chaleur
Le carbure n’a pas de température de défaillance universelle. Choisissez la nuance et la stratégie de refroidissement selon l’opération ; un arrosage régulier peut être bénéfique à certains procédés, tandis que certaines applications de fraisage utilisent la coupe à sec pour limiter les cycles thermiques.
Les plaquettes CBN peuvent-elles remplacer la rectification pour la finition de surface ?
L’état de surface requis est un facteur du choix du procédé. Évaluez-le avec la tolérance dimensionnelle, l’intégrité de surface, l’état du matériau et la capacité de production.
État de surface obtenu avec les plaquettes CBN
Un tournage dur adapté avec le CBN peut satisfaire des exigences élevées de finition et de dimensions. La rugosité et la tolérance réalisables dépendent du matériau, de l’outil, du montage et du procédé ; confirmez-les par mesure. Tout résultat d’essai cité sur l’AISI 4140 nécessite une source identifiable et ses conditions de coupe.
Le tournage dur peut remplacer certaines opérations de rectification lorsque les exigences de géométrie, de tolérance, de texture et d’intégrité de surface sont satisfaites. Il ne garantit ni une finition miroir ni les dimensions finales en une seule passe.
Avant de remplacer la rectification, validez la circularité, la stabilité dimensionnelle, l’intégrité de surface et toutes les exigences fonctionnelles de surface sur la série de production requise. Prévoyez une finition supplémentaire si le plan ou les résultats mesurés l’exigent.
État de surface avec le carbure sur les matériaux durs
L’état de surface obtenu avec le carbure sur un matériau dur dépend de la nuance, de la géométrie, de l’usure et des conditions du procédé. Il n’existe pas de meilleure valeur Ra universellement atteignable ; comparez les résultats réels au plan et au procédé qualifié.
Une dégradation de la finition justifie de contrôler l’usure, les dommages de l’arête, la rigidité et les conditions de coupe. Elle peut conduire à tester une autre nuance de carbure ou le CBN, mais un nombre fixe de pièces ne constitue pas un seuil de diagnostic.
Durée de vie des plaquettes CBN par rapport au carbure
Le CBN peut durer plus longtemps que le carbure dans des applications adaptées de tournage dur, mais aucun multiplicateur général de durée de vie ne s’applique. Comparez les nuances choisies avec des limites de qualité équivalentes et les conditions de coupe réelles.
Établir un plan de surveillance de l’usure du CBN
Un procédé qualifié peut utiliser les mesures d’usure et de qualité des pièces pour établir un intervalle de changement d’arête. Déterminez cet intervalle par des essais et un suivi de production plutôt qu’en supposant un nombre fixe de pièces par arête.
Le CBN peut également subir un écaillage ou une rupture soudaine, et des erreurs dimensionnelles peuvent apparaître avant une modification visible de la finition. Surveillez les dimensions pertinentes et les indicateurs d’usure ; ne vous fiez pas uniquement à l’aspect de surface pour l’usinage sans surveillance.
Durée de vie du carbure sur les matériaux durs et tendres
L’usure du carbure et sa répétabilité dépendent de la nuance choisie, de la pièce et des conditions de coupe. Analysez la variabilité avant de l’attribuer au carbure en tant que famille de matériaux.
Le carbure est souvent un choix économique pour les aciers plus tendres et de nombreux autres matériaux, mais un seuil de 45 HRC ne suffit pas à exclure les possibilités d’utilisation du CBN propres à certaines applications.
Quand utiliser des plaquettes CBN ?
Tournage dur dans l’automobile
Le tournage dur avec le CBN est utilisé pour certaines surfaces trempées de transmission et de roulement. D’autres applications automobiles, notamment les arbres à cames et les pièces en fonte, nécessitent leur propre choix de nuance et de procédé. Le traitement thermique ne dispense pas d’évaluer les déformations, la surépaisseur, les interruptions de coupe et le contrôle final.
Un alésage de roue dentée trempée peut être un candidat pour le CBN. Établissez la durée de vie de l’arête, la fréquence de changement et la capacité dimensionnelle par une comparaison documentée, plutôt que de supposer qu’une plaquette dure tout un poste.
Usinage de la fonte
Certaines nuances de CBN peuvent usiner des fontes adaptées à des vitesses de coupe productives. La fonte grise et la fonte blanche à haute teneur en chrome ont des microstructures et des exigences d’usinage différentes ; n’appliquez pas une même plage de vitesses aux deux. Le carbure reste également adapté à de nombreuses opérations sur fonte.
Tournage dur des matrices et des moules
Des nuances CBN adaptées peuvent réaliser le tournage de finition de certaines zones en acier à outils trempé dans les composants de matrices et de moules. Le choix dépend toujours de la dureté, de la géométrie, des interruptions, de la surépaisseur et des exigences de surface ; le tournage dur ne remplace pas toutes les opérations de rectification.
Aérospatiale et superalliages
Certaines nuances CBN sont développées pour des opérations précises sur des superalliages à base de nickel. Le carbure est également largement utilisé pour ces matériaux. Utilisez les données du fournisseur propres à l’application plutôt que de transposer aux superalliages les recommandations de coupe des aciers trempés.
Quand utiliser des plaquettes carbure plutôt que du CBN
Aciers tendres et de dureté moyenne
Le carbure est largement utilisé pour les aciers doux et à teneur moyenne en carbone, les aciers inoxydables, l’aluminium et le laiton, avec des nuances et des géométries adaptées. Choisissez selon la spécification du matériau et l’opération plutôt que d’appliquer une seule règle HRC à tous ces matériaux.
Matériaux non ferreux
Pour l’aluminium et le laiton, des plaquettes carbure adaptées ou des plaquettes PCD constituent des options courantes. Le choix dépend de l’alliage, de l’abrasivité, de la finition et des besoins de production ; le carbure revêtu n’est pas toujours plus rapide ni moins coûteux. Des applications spécialisées du CBN existent aussi au-delà des matériaux ferreux ; son domaine d’emploi ne doit donc pas être limité au fer.
Prototypage et petites séries
Le carbure constitue souvent un point de départ économique pour les petites séries, mais comparez le prix réel des plaquettes, les arêtes utilisables, la capacité d’usinage, la qualité et les éventuelles opérations de finition évitées. Ni un multiplicateur de prix fixe ni la seule quantité produite ne déterminent si le CBN est rentable.
Usinage général
Le carbure couvre un large éventail d’applications de tournage, de fraisage, de perçage et d’alésage. Le CBN est généralement plus spécialisé, mais il faut vérifier la disponibilité des outils et l’adéquation du procédé ; n’en déduisez pas que le CBN ne peut pas être utilisé sous d’autres formes d’outils.
Comparaison du coût par pièce : plaquettes CBN et carbure
Le prix d’achat de la plaquette est une composante du coût par pièce conforme. Incluez les arêtes utilisables, les changements d’outil, le temps de cycle, le contrôle, les rebuts et les opérations de finition supplémentaires.
Quand le CBN peut réduire le coût par pièce
Le CBN peut réduire le coût par pièce conforme lorsque la durée de vie validée de l’arête, le temps de cycle ou la suppression d’une étape de finition compensent son coût d’achat. Incluez les changements d’outils, les contrôles, les rebuts et les éventuelles opérations de rectification restantes dans le calcul.
Pour une roue dentée de transmission trempée, comparez les nuances candidates selon l’état réel du matériau, la tolérance dimensionnelle et l’exigence de surface. Un exemple de coût doit s’appuyer sur une durée de vie d’arête et un temps de cycle mesurés, avec des hypothèses traçables ; un résultat non précisé sur un poste complet ne prouve pas la capacité du procédé.
Tournage dur et rectification : comparaison
Le tournage dur avec le CBN peut remplacer certaines opérations de rectification cylindrique après qualification du procédé. Comparez l’ensemble des coûts d’équipement, d’outillage, de bridage, de contrôle et d’exploitation ; il n’existe pas de rapport universel entre les prix d’achat d’une rectifieuse et d’un tour.
Quand le carbure est l’option la moins chère
Comparez le carbure et le CBN à partir de leur consommation mesurée, de la qualité, du temps de cycle et du coût total d’exploitation pour le même travail. Sans données d’essai, ne supposez pas qu’une plaquette CBN peut traiter le volume réalisé par plusieurs plaquettes carbure.
Vitesses de coupe, avances et profondeurs de passe des plaquettes CBN et carbure
Paramètres de coupe du CBN pour le tournage dur
Obtenez auprès du fournisseur la vitesse de coupe, l’avance par tour et la profondeur de passe correspondant à la nuance CBN précise, à l’état de la pièce, à l’opération et à la géométrie d’arête. L’acier trempé et les différentes fontes nécessitent des recommandations distinctes ; une plage générique non qualifiée ne doit pas servir d’instruction de réglage.
La taille des grains est un facteur de choix du CBN, avec le liant, la teneur, la préparation d’arête et les conditions du procédé. N’attribuez pas de limite Rz universelle aux nuances à gros grains. Respectez la stratégie spécifiée à sec ou sous arrosage et évitez les cycles thermiques non prévus.
Choisissez le rayon de bec et l’engagement selon le profil requis, le contrôle des copeaux et la rigidité du montage. Certaines nuances CBN sont conçues pour la coupe interrompue, mais les interruptions et les vibrations doivent rester dans leurs limites d’application. L’engagement complet du rayon de bec n’est pas une exigence universelle.
Paramètres de coupe du carbure
Choisissez la vitesse, l’avance, la profondeur de passe, la géométrie et le refroidissement du carbure d’après les recommandations du fournisseur de la nuance pour le matériau et l’opération réels. La géométrie positive ou négative et l’aptitude aux coupes interrompues varient selon la conception ; une seule plage de vitesses ne peut pas représenter de manière fiable des matériaux différents.
Comment choisir la bonne nuance de plaquette CBN
La teneur en CBN et le liant sont importants, mais la taille des grains, la préparation d’arête, le revêtement, la construction de la plaquette et les conditions de coupe influencent également les performances.
Nuances à faible teneur en CBN
Une phase liante céramique peut contribuer à la résistance à l’usure de nuances adaptées à faible teneur en CBN. La stabilité chimique et les performances de coupe dépendent de la nuance complète et de son application. Vérifiez les recommandations du fournisseur pour la coupe continue ou interrompue et validez l’état de surface requis sur le composant réel en acier trempé.
Nuances à forte teneur en CBN
Certaines nuances à forte teneur en CBN conviennent à la coupe interrompue ou à certaines opérations sur fonte. Les systèmes de liant et le comportement à l’usure varient ; une teneur élevée n’implique pas systématiquement un liant métallique, une moindre résistance à l’usure ou une plus grande ténacité. Vérifiez le domaine d’application de la nuance précise.
Nuances CBN revêtues
Certaines nuances CBN utilisent des revêtements pour modifier le comportement à l’usure. La chimie du revêtement, le substrat, la préparation d’arête et l’application prévue déterminent le bénéfice ; le CBN revêtu ne se définit pas par un seul revêtement ni par un unique régime de vitesse et de profondeur de passe.
Taille des grains de CBN
Discutez avec le fournisseur de la taille des grains, mais aussi de la teneur en CBN, du liant, de la géométrie d’arête et de l’application. Des grains fins ou grossiers ne garantissent pas à eux seuls une rugosité ou une durée de vie donnée.
Exigences de rigidité de la machine pour le tournage dur avec le CBN
Pourquoi le CBN exige un montage rigide
Le tournage dur avec le CBN exige un montage adapté et stable. Vérifiez l’état de la broche, le serrage de l’outil et de la pièce, le porte-à-faux et les vibrations, tout en examinant la nuance, la géométrie et les données de coupe. Ne supposez pas que la machine est toujours la cause principale d’une défaillance.
Vérifiez l’assise de la plaquette, l’état du porte-outil et le couple de serrage selon les instructions du fabricant. Une plaquette desserrée ou mal positionnée peut contribuer à endommager l’arête, mais l’écaillage peut aussi résulter du choix de nuance, de la préparation d’arête, des interruptions, des vibrations ou de paramètres de coupe inadaptés. Diagnostiquez ces facteurs plutôt que d’attribuer toute défaillance au serrage.
De nombreuses arêtes CBN de tournage dur comportent un chanfrein ou une autre préparation destinée à les renforcer. L’angle de coupe effectif et les efforts de coupe dépendent de la plaquette, du porte-outil et de l’application ; tous les outils CBN n’utilisent pas la même géométrie négative. Adaptez le montage aux efforts attendus.
Choix de la nuance carbure et stabilité du montage
Les nuances carbure offrent différents équilibres entre ténacité et résistance à l’usure. La composition et la teneur du liant, la taille des grains de carbure, la préparation d’arête et la géométrie influent toutes sur les performances. Une nuance adaptée peut mieux supporter une interruption donnée qu’un autre outil, mais le carbure ne remédie ni à un bridage desserré ni à des vibrations excessives. Corrigez le montage et qualifiez l’outil pour les conditions de coupe réelles.
Choix entre plaquettes CBN et carbure
Étape 1 : vérifier la dureté de la pièce
Considérez la dureté comme un facteur de choix parmi le matériau, les interruptions, la tolérance, la finition, la stabilité et l’économie de production. Comparez des nuances de carbure et de CBN adaptées à l’aide des données du fournisseur et d’essais, plutôt que d’appliquer des seuils HRC fixes.
Étape 2 : vérifier le type de matériau
Vérifiez la compatibilité avec le matériau exact de la pièce et son état. Le CBN est couramment utilisé pour des aciers trempés adaptés et certaines fontes ; d’autres applications exigent des recommandations de nuances spécifiques. Le carbure et le PCD sont des options courantes pour de nombreux alliages non ferreux et composites, selon leur composition, leur abrasivité, la géométrie et les exigences de finition. La dureté seule ne démontre pas la compatibilité.
Étape 3 : vérifier la taille du lot
La quantité produite influe sur la répartition des coûts d’outillage et de réglage entre les pièces, mais ne détermine pas à elle seule la rentabilité. Comparez la consommation d’outils mesurée, le temps de cycle, la qualité et les éventuelles opérations de finition évitées. Le CBN peut être économique pour certaines petites séries, tandis qu’une série plus longue ne garantit pas d’économie.
Étape 4 : vérifier l’état de surface requis
Comparez la rugosité exigée aux résultats mesurés avec l’outil et le procédé envisagés. Un seul seuil de Ra ne permet pas d’exclure le carbure, et le CBN ne garantit pas la conformité. Intégrez à l’évaluation la géométrie de l’outil, l’usure, l’état du matériau, la stabilité de la machine et les exigences d’intégrité de surface.
Étape 5 : vérifier le type de coupe
Pour les coupes interrompues sur des pièces trempées, par exemple avec rainures de clavette ou trous transversaux, évaluez la sévérité et la fréquence des interruptions. Choisissez une nuance, une préparation d’arête et une construction de plaquette explicitement recommandées pour ces conditions. Une construction massive ou une teneur élevée en CBN ne suffit pas à établir l’aptitude, et le CBN rapporté n’est pas limité aux coupes continues. Les nuances céramiques diffèrent également ; confirmez leurs limites d’application plutôt que de supposer que toute plaquette céramique doit se rompre.
Conclusion
Les domaines d’application du CBN et du carbure se chevauchent et dépendent des nuances. Choisissez selon la pièce, l’opération, les exigences de qualité et le coût mesuré par pièce conforme. Consultez le fournisseur lors de la qualification d’une nuance ; la dureté seule ne constitue pas une règle de décision complète.
Questions fréquentes
Quelle est la différence entre les plaquettes CBN et carbure ?
Le CBN est un matériau synthétique superdur utilisé dans des nuances de coupe PCBN adaptées, notamment pour les aciers trempés et certaines fontes. Son adéquation dépend du matériau et du procédé, et pas seulement d’un seuil de dureté.
Le carbure cémenté associe généralement des particules de carbure de tungstène à un liant métallique tel que le cobalt. Les nuances et les revêtements couvrent de nombreuses applications d’usinage ; il ne s’agit pas simplement d’un mélange de tungstène et de cobalt élémentaires.
Le CBN est-il plus dur que le carbure ?
Le CBN est généralement plus dur que le carbure cémenté, mais comparez des valeurs mesurées dans des conditions définies pour les matériaux réels. Un rapport fondé sur de larges plages de dureté non précisées n’est pas une règle de choix de nuance.
Le CBN est-il plus dur que le carbure de tungstène ?
Le CBN présente généralement une dureté supérieure à celle des matériaux de coupe à base de carbure de tungstène. Les valeurs mesurées dépendent de la composition et des conditions d’essai, et la dureté seule ne détermine pas les performances de coupe.
Quand utiliser des plaquettes CBN ?
Envisagez le CBN pour les applications relevant de la nuance choisie, par exemple la finition adaptée des aciers trempés ou l’usinage de la fonte. Vérifiez la capacité dimensionnelle, la finition, les interruptions et le coût ; le CBN ne garantit pas des résultats identiques sur chaque pièce.