










Pastilhas CBN e de metal duro: qual é a ferramenta de corte adequada à sua aplicação?
Uma pastilha inadequada pode aumentar o risco de falha da aresta ou de uma peça não conforme. O CBN e o metal duro têm gamas de aplicação sobrepostas que dependem da qualidade. Este guia explica os fatores a verificar ao escolher entre ambos.
Índice
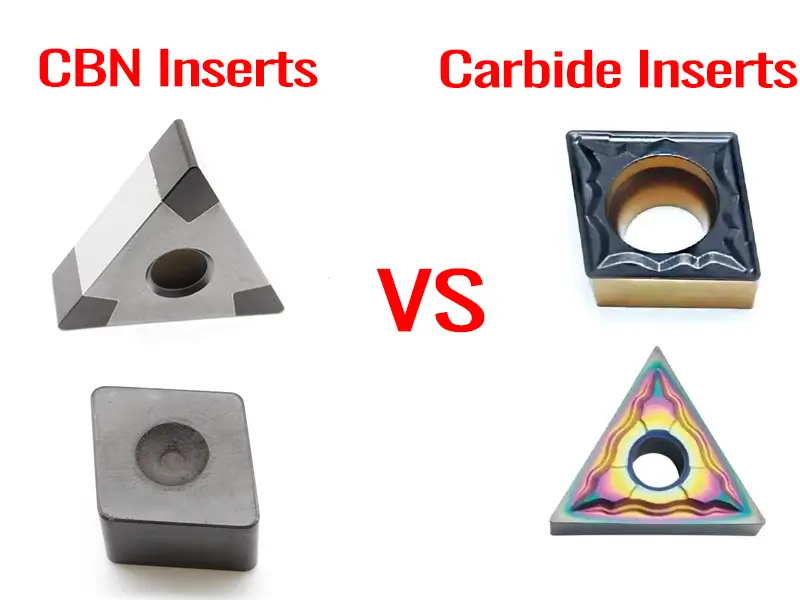
O que é uma pastilha de CBN e como é fabricada?
CBN significa nitreto de boro cúbico, um material sintético superduro produzido sob alta pressão e temperatura. As classes comerciais de corte de PCBN diferem no teor de CBN, no ligante e na microestrutura; os valores de dureza exigem a indicação da classe e do método de ensaio.
As ferramentas diamantadas podem sofrer desgaste químico rápido ao maquinar materiais ferrosos a temperaturas de corte elevadas. O CBN é mais adequado para muitas destas aplicações, mas não é imune ao desgaste químico nem a outros mecanismos de desgaste.
As pastilhas de CBN incluem construções com ponta soldada, em camadas e de PCBN maciço. Nas versões com suporte, um corpo de metal duro sustenta o segmento de corte. A construção maciça não implica automaticamente adequação a cortes mais exigentes; selecione a classe, a preparação da aresta e a geometria para a aplicação.
Na maquinação de componentes de motores, as ferramentas de CBN para maquinar sedes de válvulas podem ser importantes quando os materiais duros das sedes tornam instável a maquinação com ferramentas convencionais.
Pastilhas com pontas de CBN
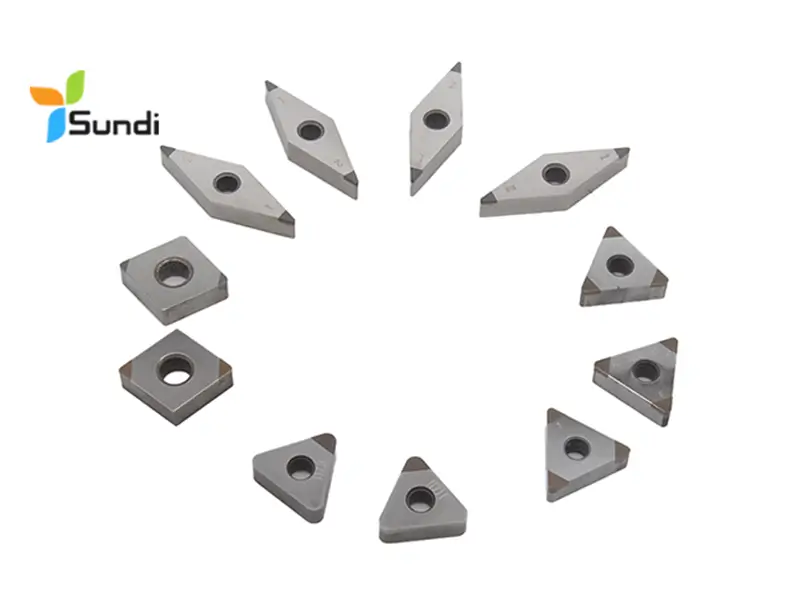
Uma pastilha com ponta de CBN tem um ou mais segmentos de corte de PCBN suportados por um corpo de metal duro. As arestas disponíveis, a fixação dos segmentos, a designação da pastilha e a adequação ao acabamento ou semiacabamento dependem do desenho do produto. Consulte o catálogo do fornecedor para a combinação exata de pastilha e porta-ferramentas.
Pastilhas de CBN maciço
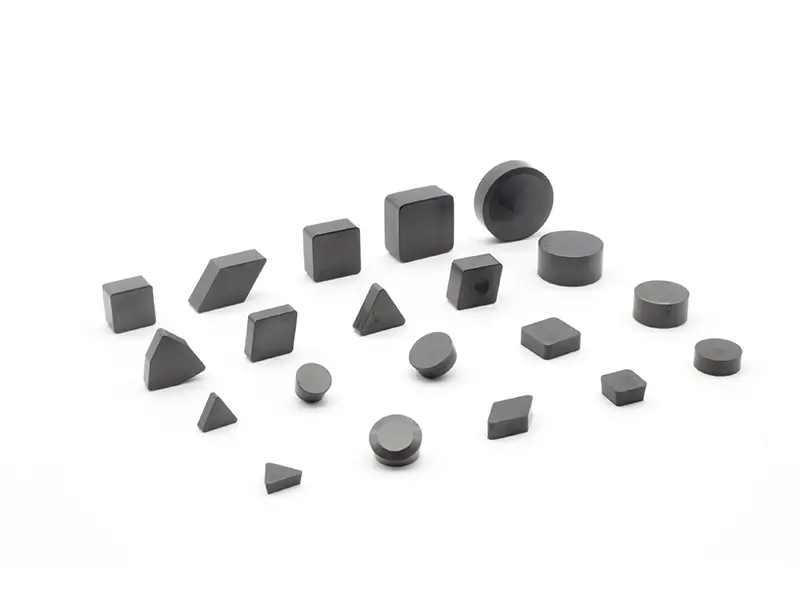
Uma pastilha de CBN maciço tem um corpo de corte em PCBN em vez de apenas uma pequena ponta de corte soldada. As versões adequadas podem servir aplicações exigentes, mas a capacidade de desbaste e a velocidade admissível dependem da classe, da preparação da aresta, do material e da montagem. Não selecione a rotação máxima do veio apenas porque a pastilha é de CBN maciço.
O que é uma pastilha de metal duro e quais são os seus limites?
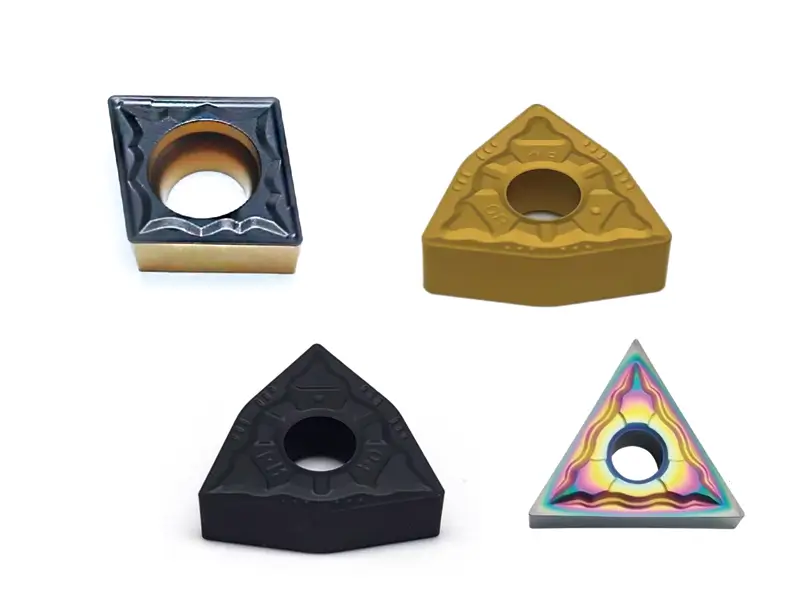
As pastilhas de metal duro contêm geralmente partículas de carboneto de tungsténio num ligante metálico, frequentemente cobalto, e podem incluir outros carbonetos. A dureza e a tenacidade dependem da composição e da microestrutura; compare classes específicas em vez de atribuir o mesmo intervalo de dureza a todas as pastilhas.
O metal duro é amplamente utilizado no torneamento, na fresagem, na furação e na mandrilagem. Qualidades adequadas permitem maquinar aços-carbono, aços inoxidáveis, alumínio, latão, titânio e outras ligas. O substrato, o revestimento e a geometria devem ser selecionados para o material e a operação; um revestimento, por si só, não estabelece um limite universal de dureza ou temperatura.
Classes de metal duro revestido
Os revestimentos PVD e CVD podem melhorar o desempenho de classes de metal duro adequadas. Os limites de dureza dependem da peça, da operação, da classe e das condições de corte; nem 45 nem 50 HRC constituem uma fronteira universal entre o metal duro e o CBN.
Limitações do metal duro na maquinagem de materiais endurecidos
O desgaste do metal duro na maquinação de materiais duros depende da abrasão, da temperatura, da interação química, da carga na aresta e da classe. Uma única temperatura de amolecimento do ligante não define o ponto de falha de todas as pastilhas nem estabelece um limite universal de dureza da peça.
CBN ou metal duro: guia de seleção por aplicação
| Estado da peça | Escolha habitual de ferramenta | Observações |
|---|---|---|
| Maquinagem geral para a qual se recomendam qualidades de metal duro | Qualidades de metal duro com ou sem revestimento adequadas à operação | Verificar o estado do material, a geometria, os dados de corte e o custo por peça conforme |
| Aplicações com recomendações sobrepostas de qualidades de metal duro e CBN | Comparar alternativas qualificadas de metal duro e CBN | Utilizar dados do fornecedor e ensaios; a dureza, por si só, não é um limiar universal de mudança |
| Acabamento contínuo de aço endurecido adequado | Qualidade de CBN e preparação da aresta recomendadas para acabamento contínuo | Selecionar a construção da pastilha para a geometria e a aplicação pretendidas; verificar o acabamento e a capacidade dimensional |
| Corte interrompido de aço endurecido adequado | Qualidade de CBN e preparação da aresta qualificadas para a interrupção | Confirmar a severidade da interrupção e a montagem; a construção maciça ou o teor de CBN, por si só, não determina a adequação |
| Tolerância muito apertada ou requisito superficial especial | Um processo de corte ou retificação qualificado | Verificar a geometria, a tolerância, a textura e a integridade superficial; incluir acabamento adicional se necessário |
O erro mais comum com o CBN
Selecionar CBN apenas pela dureza da peça pode ser um erro. Muitas classes destinam-se ao acabamento de aços endurecidos, enquanto outras servem aplicações como o ferro fundido. Confirme a compatibilidade entre material e classe e compare o custo por peça conforme; um único limite HRC não abrange todas as aplicações.
O erro mais comum com o metal duro
Utilizar numa peça endurecida dados de corte de metal duro destinados a aço mais macio pode causar desgaste rápido ou falha da aresta. Verifique as aplicações aprovadas e os dados de corte da classe específica, em vez de pressupor que todo o metal duro falha acima de 50 HRC.
Resistência ao calor do CBN e do metal duro: qual pastilha suporta temperaturas elevadas?
O torneamento duro pode gerar temperaturas de corte locais elevadas, mas a temperatura varia com o material, a velocidade, o avanço, o contacto de corte, a ferramenta e a refrigeração. Não se pode pressupor que ultrapasse um valor fixo em todos os cortes.
Como se comporta o CBN perante o calor
O CBN conserva uma dureza a quente útil em aplicações adequadas de maquinação de materiais duros, mas o calor pode continuar a contribuir para o desgaste e os danos. Siga a estratégia a seco ou com refrigeração do fornecedor da classe e evite ciclos térmicos descontrolados; nenhuma temperatura específica garante uma aresta sem danos.
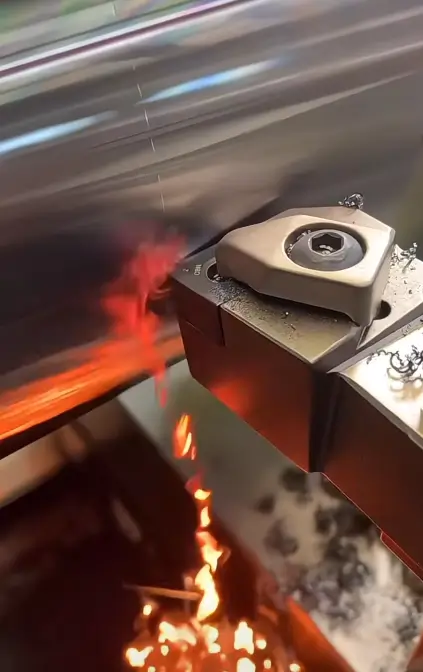
Como se comporta o metal duro perante o calor
O metal duro não tem uma temperatura universal de falha. Selecione a classe e a estratégia de refrigeração para a operação; um fornecimento constante de refrigerante pode beneficiar alguns processos, enquanto certas aplicações de fresagem utilizam corte a seco para limitar os ciclos térmicos.
As pastilhas de CBN podem substituir a retificação no acabamento superficial?
O acabamento superficial exigido é um dos fatores na escolha do processo. Avalie-o em conjunto com a tolerância dimensional, a integridade superficial, o estado do material e a capacidade de produção.
Acabamento superficial com pastilhas de CBN
Um processo adequado de torneamento duro com CBN pode cumprir requisitos exigentes de acabamento e dimensões. A rugosidade e a tolerância alcançáveis dependem do material, da ferramenta, da montagem e do processo; confirme-as por medição. Qualquer resultado de ensaio citado sobre AISI 4140 exige uma fonte identificável e as respetivas condições de corte.
O torneamento duro pode substituir algumas operações de retificação quando são cumpridos os requisitos de geometria, tolerância, textura e integridade superficial. Não garante um acabamento espelhado nem as dimensões finais numa única passagem.
Antes de substituir a retificação, valide a circularidade, a estabilidade dimensional, a integridade superficial e quaisquer requisitos funcionais da superfície ao longo da série de produção exigida. Inclua acabamento adicional se o desenho ou os resultados medidos o exigirem.
Acabamento superficial com metal duro em materiais duros
O acabamento superficial com metal duro em materiais duros depende da classe, da geometria, do desgaste e das condições do processo. Não existe um melhor valor Ra universalmente alcançável; compare os resultados reais com o desenho e o processo validado.
A deterioração do acabamento exige verificar o desgaste, os danos na aresta, a rigidez e as condições de corte. Pode justificar testar outra classe de metal duro ou CBN, mas um número fixo de peças não constitui um limite de diagnóstico.
Vida útil das pastilhas de CBN em comparação com as de metal duro
O CBN pode durar mais do que o metal duro em aplicações adequadas de torneamento duro, mas não existe um multiplicador geral de vida útil. Compare as classes selecionadas com limites de qualidade equivalentes e as condições de corte reais.
Estabelecer um plano de monitorização do desgaste do CBN
Um processo validado pode utilizar dados medidos de desgaste e qualidade das peças para estabelecer um intervalo de mudança de aresta. Determine esse intervalo através de ensaios e acompanhamento da produção, em vez de pressupor um número fixo de peças por aresta.
O CBN também pode sofrer lascamento ou fratura súbita, e podem surgir erros dimensionais antes de uma alteração visível do acabamento. Monitorize as dimensões relevantes e os indicadores de desgaste; não se baseie apenas no aspeto superficial para a maquinação sem supervisão.
Vida útil do metal duro em materiais duros e macios
O desgaste do metal duro e a sua repetibilidade dependem da classe selecionada, da peça e das condições de corte. Analise a variabilidade antes de a atribuir ao metal duro enquanto família de materiais.
O metal duro é frequentemente uma escolha económica para aços mais macios e muitos outros materiais, mas as possibilidades de utilização do CBN em aplicações específicas não devem ser excluídas apenas por um limite de 45 HRC.
Quando utilizar pastilhas de CBN?
Torneamento duro no setor automóvel
O torneamento duro com CBN é utilizado em zonas endurecidas adequadas de componentes de transmissão e rolamentos. Outras aplicações automóveis, incluindo árvores de cames e peças de ferro fundido, exigem a sua própria seleção de classe e processo. O tratamento térmico não elimina a necessidade de avaliar a deformação, o sobremetal, as interrupções de corte e a inspeção final.
O furo de uma engrenagem endurecida pode ser um candidato para CBN. Determine a vida útil da aresta, a frequência de mudança e a capacidade dimensional através de uma comparação documentada, em vez de pressupor que uma pastilha dura um turno completo.
Maquinação de ferro fundido
Determinadas classes de CBN podem maquinar ferros fundidos adequados a velocidades de corte produtivas. O ferro fundido cinzento e o ferro fundido branco com elevado teor de crómio têm microestruturas e requisitos de maquinação diferentes; não aplique o mesmo intervalo de velocidades a ambos. O metal duro também continua a ser adequado para muitas operações em ferro fundido.
Torneamento duro de matrizes e moldes
As classes de CBN adequadas podem realizar torneamento de acabamento em determinadas zonas de aço para ferramentas endurecido em componentes de matrizes e moldes. A seleção continua a depender da dureza, da geometria, das interrupções, do sobremetal e dos requisitos superficiais; o torneamento duro não substitui todas as operações de retificação.
Indústria aeroespacial e superligas
Algumas classes de CBN são desenvolvidas para operações específicas em superligas à base de níquel. O metal duro também é amplamente utilizado nestes materiais. Utilize dados do fornecedor específicos para a aplicação, em vez de transferir para as superligas as recomendações de corte para aço endurecido.
Quando utilizar pastilhas de metal duro em vez de CBN
Aços macios e de dureza média
O metal duro é amplamente utilizado em aços de baixo e médio teor de carbono, aços inoxidáveis, alumínio e latão, com classes e geometrias adequadas. Escolha segundo a especificação do material e a operação, em vez de aplicar uma única regra HRC a todos estes materiais.
Materiais não ferrosos
Para alumínio e latão, pastilhas adequadas de metal duro ou pastilhas de PCD são opções comuns. A escolha depende da liga, da abrasividade, do acabamento e das necessidades de produção; o metal duro revestido não é sempre mais rápido nem mais económico. Também existem aplicações especializadas do CBN fora dos materiais ferrosos, pelo que o seu campo de utilização não deve ser limitado ao ferro.
Prototipagem e pequenas séries
O metal duro oferece frequentemente um ponto de partida económico para pequenas séries, mas compare o preço real da pastilha, as arestas utilizáveis, a capacidade de maquinação, a qualidade e as operações de acabamento eventualmente evitadas. Nem um multiplicador fixo de preço nem a quantidade produzida, por si só, determinam se o CBN se amortiza.
Maquinação de uso geral
O metal duro abrange uma vasta gama de aplicações de torneamento, fresagem, furação e mandrilagem. O CBN é geralmente mais especializado, mas é necessário verificar a disponibilidade de ferramentas e a adequação do processo; não se deve concluir que o CBN não pode ser utilizado noutras formas de ferramenta.
Comparação do custo por peça: pastilhas de CBN e de metal duro
O preço de compra da pastilha é uma componente do custo por peça conforme. Inclua as arestas utilizáveis, as mudanças de ferramenta, o tempo de ciclo, a inspeção, as peças rejeitadas e as operações adicionais de acabamento.
Quando o CBN pode reduzir o custo por peça
O CBN pode reduzir o custo por peça conforme quando a vida útil validada da aresta, o tempo de ciclo ou a eliminação de uma etapa de acabamento compensam o custo de aquisição. Inclua no cálculo as mudanças de ferramenta, a inspeção, as peças rejeitadas e quaisquer operações de retificação ainda necessárias.
Para uma engrenagem de transmissão endurecida, compare as classes candidatas segundo o estado real do material, a tolerância dimensional e o requisito superficial. Um exemplo de custos deve utilizar a vida útil da aresta e o tempo de ciclo medidos, com pressupostos rastreáveis; um resultado não especificado de um turno completo não demonstra capacidade.
Torneamento duro e retificação: comparação
O torneamento duro com CBN pode substituir determinadas operações de retificação cilíndrica após a validação do processo. Compare todos os custos de equipamento, ferramentas, dispositivos de fixação, inspeção e funcionamento; não existe uma relação universal entre os preços de aquisição de uma retificadora e de um torno.
Quando o metal duro é a opção mais económica
Compare o metal duro e o CBN utilizando o consumo medido, a qualidade, o tempo de ciclo e o custo total de funcionamento para o mesmo trabalho. Sem dados de ensaio, não pressuponha que uma pastilha de CBN consegue maquinar o volume realizado por várias pastilhas de metal duro.
Velocidades de corte, avanços e profundidades de corte das pastilhas de CBN e de metal duro
Parâmetros de corte do CBN para torneamento duro
Obtenha do fornecedor a velocidade de corte, o avanço por rotação e a profundidade de corte para a classe exata de CBN, o estado da peça, a operação e a geometria da aresta. O aço endurecido e os diferentes ferros fundidos exigem recomendações específicas; um intervalo genérico não validado não deve ser utilizado como instrução de preparação.
O tamanho de grão é um fator na seleção do CBN, juntamente com o ligante, o teor, a preparação da aresta e as condições do processo. Não atribua um limite Rz universal às classes de grão grosso. Siga a estratégia especificada a seco ou com refrigeração e evite ciclos térmicos não previstos.
Selecione o raio de ponta e o contacto de corte segundo o perfil exigido, o controlo das aparas e a rigidez da montagem. Algumas classes de CBN são concebidas para corte interrompido, mas as interrupções e a vibração devem permanecer dentro dos respetivos limites de aplicação. Manter todo o raio de ponta dentro do corte não é um requisito universal.
Parâmetros de corte do metal duro
Selecione a velocidade, o avanço, a profundidade de corte, a geometria e a refrigeração do metal duro segundo as recomendações do fornecedor da classe para o material e a operação reais. A geometria positiva ou negativa e a capacidade de corte interrompido variam com a conceção; um único intervalo de velocidades não pode representar com segurança materiais diferentes.
Como escolher a classe de CBN adequada
O teor de CBN e o ligante são importantes, mas o tamanho de grão, a preparação da aresta, o revestimento, a construção da pastilha e as condições de corte também afetam o desempenho.
Classes com baixo teor de CBN
Uma fase ligante cerâmica pode contribuir para a resistência ao desgaste em qualidades adequadas com baixo teor de CBN. A estabilidade química e o desempenho de corte dependem da qualidade completa e da sua aplicação. Verifique as recomendações do fornecedor para corte contínuo ou interrompido e valide o acabamento exigido no componente real de aço endurecido.
Classes com elevado teor de CBN
Algumas classes com elevado teor de CBN são adequadas para corte interrompido ou determinadas operações em ferro fundido. Os sistemas de ligante e o comportamento ao desgaste variam; um teor elevado não implica sempre um ligante metálico, menor resistência ao desgaste ou maior tenacidade. Verifique o campo de aplicação da classe específica.
Classes de CBN revestidas
Algumas classes de CBN utilizam revestimentos para influenciar o comportamento ao desgaste. A composição química do revestimento, o substrato, a preparação da aresta e a aplicação prevista determinam o benefício; o CBN revestido não se define por um único revestimento nem por um único regime de velocidade e profundidade de corte.
Tamanho de grão do CBN
Discuta com o fornecedor o tamanho de grão juntamente com o teor de CBN, o ligante, a geometria da aresta e a aplicação. O grão fino ou grosso, por si só, não garante uma rugosidade nem uma vida útil específicas.
Requisitos de rigidez da máquina para o torneamento duro com CBN
Porque o CBN exige uma montagem rígida
O torneamento duro com CBN exige uma montagem adequada e estável. Verifique o estado do veio, a fixação da ferramenta e da peça, o comprimento em consola e a vibração, revendo também a classe, a geometria e os dados de corte. Não pressuponha que a máquina é sempre a principal causa de falha.
Verifique o assentamento da pastilha, o estado do porta-ferramentas e o binário de aperto segundo as instruções do fabricante. Uma pastilha solta ou mal assente pode contribuir para danos na aresta, mas o lascamento também pode resultar da qualidade escolhida, da preparação da aresta, de interrupções, vibrações ou dados de corte inadequados. Diagnostique estes fatores em vez de atribuir todas as falhas ao aperto.
Muitas arestas de CBN para torneamento duro utilizam um chanfro ou outra preparação para reforçar a aresta. O ângulo de ataque efetivo e as forças de corte dependem da pastilha, do porta-ferramentas e da aplicação; nem todas as ferramentas de CBN utilizam a mesma geometria negativa. Adapte a montagem às forças previstas.
Seleção da qualidade de metal duro e estabilidade da montagem
As qualidades de metal duro oferecem diferentes equilíbrios entre tenacidade e resistência ao desgaste. A composição e o teor do ligante, a dimensão do grão, a preparação da aresta e a geometria influenciam o desempenho. Uma qualidade adequada pode tolerar uma interrupção específica melhor do que outra ferramenta, mas o metal duro não resolve uma fixação solta nem vibrações excessivas. Corrija a montagem e qualifique a ferramenta para as condições reais de corte.
Seleção entre pastilhas de CBN e de metal duro
Passo 1: verificar a dureza da peça
Considere a dureza como um fator de seleção juntamente com o material, as interrupções, a tolerância, o acabamento, a estabilidade e a economia de produção. Compare classes adequadas de metal duro e CBN com dados do fornecedor e ensaios, em vez de aplicar limites HRC fixos para mudar de material de ferramenta.
Passo 2: verificar o tipo de material
Verifique a compatibilidade com o material exato da peça e o seu estado. O CBN é habitualmente utilizado em aços endurecidos adequados e determinados ferros fundidos; outras aplicações exigem recomendações de qualidade específicas. O metal duro e o PCD são opções comuns para muitas ligas não ferrosas e compósitos, dependendo da composição, abrasividade, geometria e requisitos de acabamento. A dureza, por si só, não estabelece a compatibilidade.
Passo 3: verificar o tamanho do lote
A quantidade produzida influencia a repartição dos custos de ferramentas e preparação pelas peças, mas não determina, por si só, o retorno. Compare o consumo medido de ferramentas, o tempo de ciclo, a qualidade e eventuais operações de acabamento evitadas. O CBN pode ser económico em algumas séries curtas, enquanto uma série maior não garante poupança.
Passo 4: verificar o acabamento superficial exigido
Compare a rugosidade superficial exigida com os resultados medidos da ferramenta e do processo candidatos. O metal duro não pode ser excluído por um único limiar de Ra, e o CBN não garante a conformidade. Inclua na avaliação a geometria, o desgaste, o estado do material, a estabilidade da máquina e os requisitos de integridade superficial.
Passo 5: verificar o tipo de corte
Para cortes interrompidos em peças endurecidas, como rasgos de chaveta ou furos transversais, avalie a severidade e a frequência da interrupção. Selecione uma qualidade, uma preparação da aresta e um desenho de pastilha expressamente recomendados para essas condições. A construção maciça ou um elevado teor de CBN, por si só, não estabelece a adequação, e o CBN com ponta não se limita a cortes contínuos. As qualidades cerâmicas também diferem; confirme os limites de aplicação em vez de assumir que todas as pastilhas cerâmicas têm de fraturar.
Conclusão
Os campos de aplicação do CBN e do metal duro sobrepõem-se e dependem da classe. Selecione segundo a peça, a operação, os requisitos de qualidade e o custo medido por peça conforme. Consulte o fornecedor ao validar uma classe; a dureza, por si só, não constitui uma regra de decisão completa.
Perguntas frequentes
Qual é a diferença entre pastilhas de CBN e de metal duro?
O CBN é um material sintético superduro utilizado em classes de corte de PCBN adequadas, incluindo classes para aços endurecidos e determinados ferros fundidos. A sua adequação depende do material e do processo, não apenas de um limite de dureza.
O metal duro combina geralmente partículas de carboneto de tungsténio com um ligante metálico, como o cobalto. As classes e os revestimentos abrangem muitas aplicações de maquinação; não se trata simplesmente de uma mistura de tungsténio e cobalto elementares.
O CBN é mais duro do que o metal duro?
O CBN é geralmente mais duro do que o metal duro, mas compare valores medidos em condições definidas para os materiais reais. Uma relação baseada em intervalos amplos de dureza não especificados não constitui uma regra de seleção de classe.
O CBN é mais duro do que o carboneto de tungsténio?
O CBN apresenta geralmente maior dureza do que os materiais de corte à base de carboneto de tungsténio. Os valores medidos dependem da composição e das condições de ensaio, e a dureza, por si só, não determina o desempenho de corte.
Quando utilizar pastilhas de CBN?
Considere o CBN para aplicações dentro do campo da classe selecionada, como o acabamento adequado de aços endurecidos ou a maquinação de ferro fundido. Verifique a capacidade dimensional, o acabamento, as interrupções e o custo; o CBN não garante resultados idênticos em todas as peças.