










Plaquitas CBN y de metal duro: ¿qué herramienta de corte es adecuada para su aplicación?
Una plaquita inadecuada puede aumentar el riesgo de fallo del filo o de una pieza no conforme. El CBN y el metal duro tienen intervalos de aplicación solapados que dependen de la calidad. Esta guía explica los factores que deben comprobarse al elegir entre ambos.
Contenido
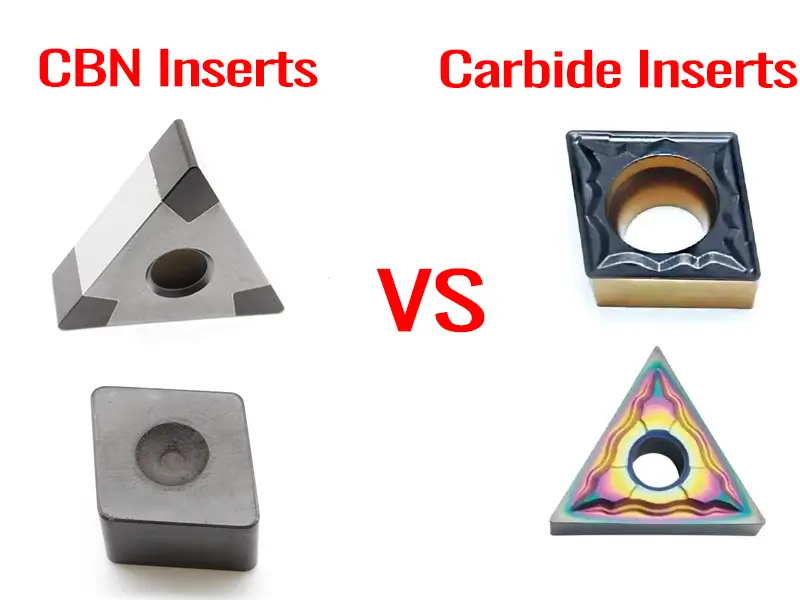
¿Qué es una plaquita de CBN y cómo se fabrica?
CBN significa nitruro de boro cúbico, un material sintético superduro fabricado a alta presión y temperatura. Las calidades comerciales de corte de PCBN difieren en contenido de CBN, aglutinante y microestructura; los valores de dureza requieren especificar la calidad y el método de ensayo.
Las herramientas de diamante pueden sufrir desgaste químico rápido al mecanizar materiales ferrosos a temperaturas de corte elevadas. El CBN resulta más adecuado para muchas de estas aplicaciones, pero no es inmune al desgaste químico ni a otros mecanismos de desgaste.
Las plaquitas de CBN incluyen construcciones con punta soldada, en capas y de PCBN macizo. En las versiones con soporte, un cuerpo de metal duro sostiene el segmento de corte. La construcción maciza no implica automáticamente que sea adecuada para cortes más exigentes; seleccione la calidad, la preparación del filo y la geometría según la aplicación.
En el mecanizado de componentes de motores, las herramientas de CBN para mecanizar asientos de válvula pueden ser importantes cuando los materiales duros de los asientos provocan inestabilidad con las herramientas convencionales.
Plaquitas con puntas de CBN
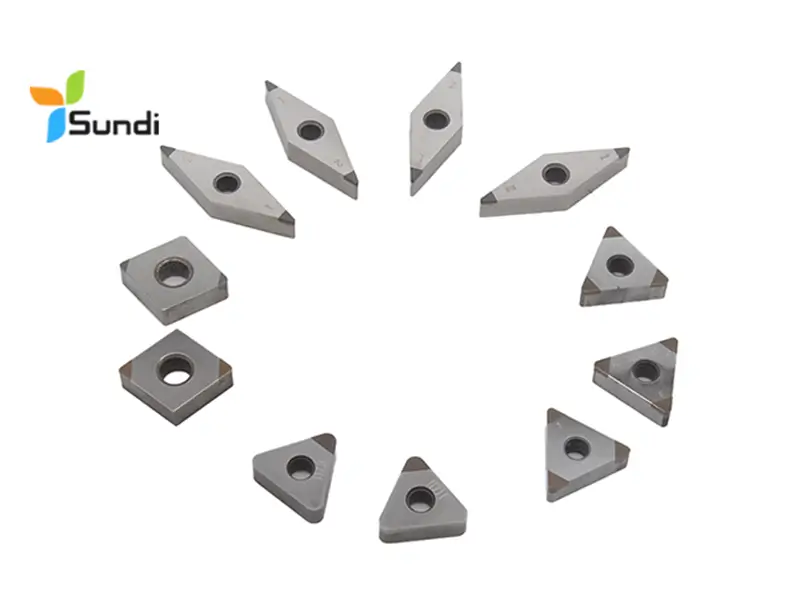
Una plaquita con punta de CBN tiene uno o varios segmentos de corte de PCBN soportados por un cuerpo de metal duro. Los filos disponibles, la fijación de los segmentos, la designación de la plaquita y su idoneidad para acabado o semiacabado dependen del diseño del producto. Consulte el catálogo del proveedor para la combinación exacta de plaquita y portaherramientas.
Plaquitas de CBN macizo
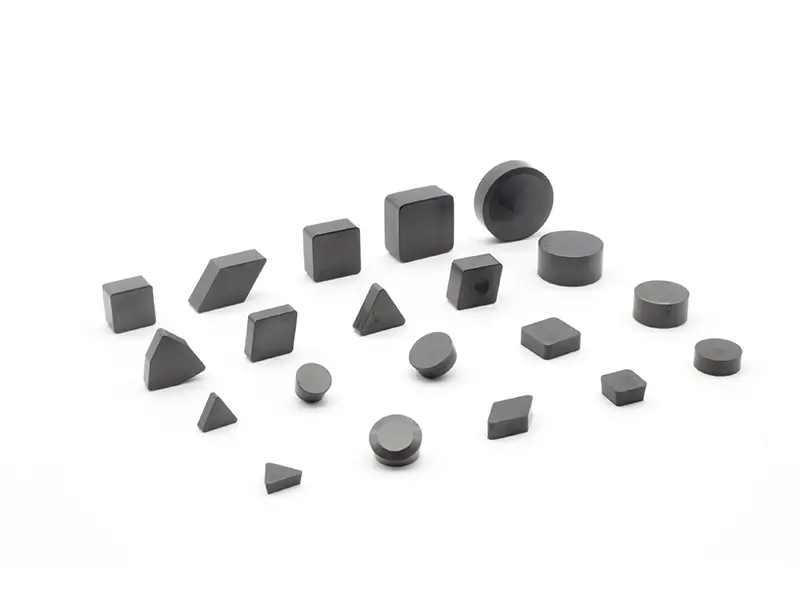
Una plaquita de CBN macizo tiene un cuerpo de corte de PCBN en lugar de solo una pequeña punta de corte soldada. Los diseños adecuados pueden servir para aplicaciones exigentes, pero la capacidad de desbaste y la velocidad admisible dependen de la calidad, la preparación del filo, el material y el montaje. No seleccione la velocidad máxima del husillo solo porque la plaquita sea de CBN macizo.
¿Qué es una plaquita de metal duro y dónde están sus límites?
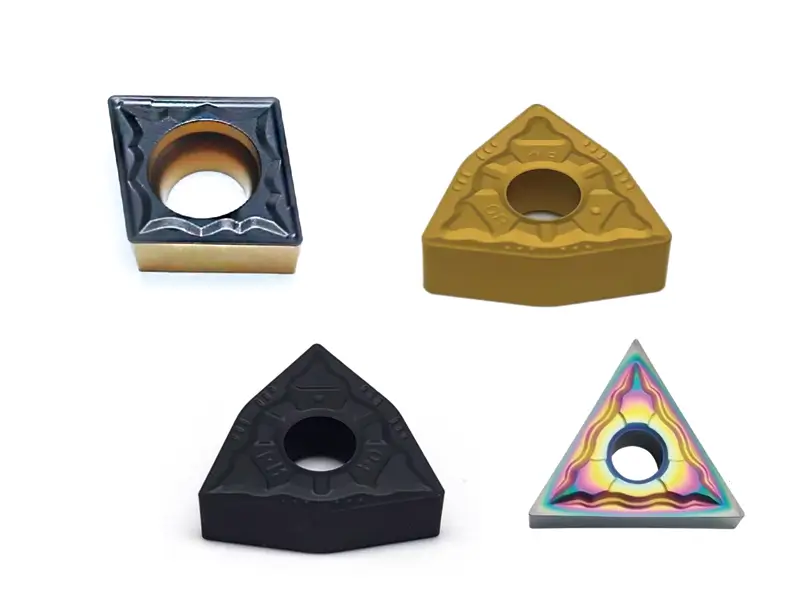
Las plaquitas de metal duro suelen contener partículas de carburo de tungsteno en un aglutinante metálico, a menudo cobalto, y pueden incluir otros carburos. Su dureza y tenacidad dependen de la composición y la microestructura; compare calidades específicas en lugar de asignar el mismo intervalo de dureza a todas las plaquitas.
El metal duro se utiliza ampliamente en torneado, fresado, taladrado y mandrinado. Las calidades adecuadas permiten mecanizar aceros al carbono, aceros inoxidables, aluminio, latón, titanio y otras aleaciones. El sustrato, el recubrimiento y la geometría deben seleccionarse según el material y la operación; un recubrimiento por sí solo no establece un límite universal de dureza o temperatura.
Calidades de metal duro recubierto
Los recubrimientos PVD y CVD pueden mejorar el rendimiento de las calidades de metal duro adecuadas. Los límites de dureza dependen de la pieza, la operación, la calidad y las condiciones de corte; ni 45 ni 50 HRC constituyen una frontera universal entre el metal duro y el CBN.
Limitaciones del metal duro en mecanizado duro
El desgaste del metal duro en mecanizado en duro depende de la abrasión, la temperatura, la interacción química, la carga sobre el filo y la calidad. Una única temperatura de ablandamiento del aglutinante no define el punto de fallo de todas las plaquitas ni establece un límite universal de dureza de la pieza.
CBN frente a metal duro: guía de selección según la aplicación
| Estado de la pieza | Elección habitual de herramienta | Observaciones |
|---|---|---|
| Mecanizado general para el que se recomiendan calidades de metal duro | Calidades de metal duro con o sin recubrimiento adecuadas a la operación | Compruebe el estado del material, la geometría, los datos de corte y el coste por pieza conforme |
| Aplicaciones con recomendaciones solapadas de calidades de metal duro y CBN | Compare alternativas cualificadas de metal duro y CBN | Utilice datos del proveedor y ensayos; la dureza por sí sola no es un umbral universal de cambio |
| Acabado continuo de acero endurecido adecuado | Calidad de CBN y preparación del filo recomendadas para acabado continuo | Seleccione la construcción de la plaquita según la geometría y la aplicación requeridas; verifique el acabado y la capacidad dimensional |
| Corte interrumpido de acero endurecido adecuado | Calidad de CBN y preparación del filo cualificadas para la interrupción | Confirme la severidad de la interrupción y el montaje; la construcción maciza o el contenido de CBN por sí solos no determinan la idoneidad |
| Tolerancia muy estrecha o requisito superficial especial | Un proceso de corte o rectificado cualificado | Verifique la geometría, la tolerancia, la textura y la integridad superficial; incluya acabado adicional si es necesario |
El error más frecuente con el CBN
Seleccionar CBN únicamente por la dureza de la pieza puede ser un error. Muchas calidades están destinadas al acabado de aceros endurecidos, mientras que otras sirven para aplicaciones como la fundición. Confirme la compatibilidad entre material y calidad y compare el coste por pieza conforme; un único umbral HRC no abarca todas las aplicaciones.
El error más frecuente con el metal duro
Utilizar en una pieza endurecida datos de corte de metal duro previstos para acero más blando puede causar desgaste rápido o fallo del filo. Consulte las aplicaciones aprobadas y los datos de corte de la calidad concreta, en lugar de suponer que todo metal duro falla por encima de 50 HRC.
Resistencia al calor del CBN y del metal duro: ¿qué plaquita soporta las temperaturas elevadas?
El torneado en duro puede generar temperaturas de corte locales elevadas, pero la temperatura varía según el material, la velocidad, el avance, el contacto de corte, la herramienta y la refrigeración. No puede suponerse que supere un valor fijo en cada corte.
Cómo se comporta el CBN ante el calor
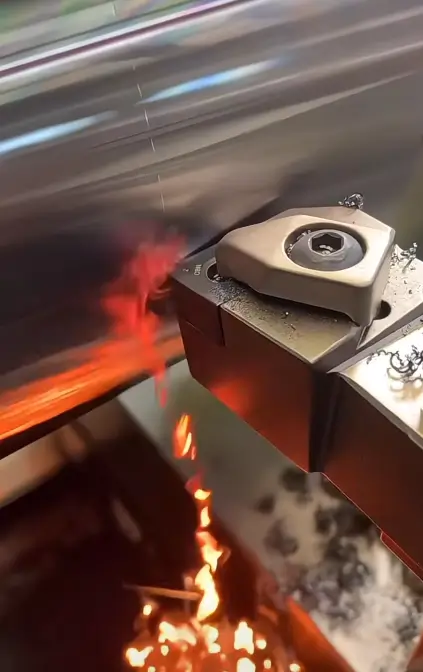
El CBN conserva una dureza en caliente útil en aplicaciones adecuadas de mecanizado en duro, pero el calor puede seguir contribuyendo al desgaste y a los daños. Siga la estrategia en seco o con refrigerante del proveedor de la calidad y evite ciclos térmicos incontrolados; ninguna temperatura concreta garantiza un filo sin daños.
Cómo se comporta el metal duro ante el calor
El metal duro no tiene una temperatura de fallo universal. Seleccione la calidad y la estrategia de refrigeración según la operación; un aporte constante de refrigerante puede beneficiar algunos procesos, mientras que ciertas aplicaciones de fresado utilizan corte en seco para limitar los ciclos térmicos.
¿Pueden las plaquitas de CBN sustituir al rectificado para el acabado superficial?
El acabado superficial requerido es un factor al elegir el proceso. Evalúelo junto con la tolerancia dimensional, la integridad superficial, el estado del material y la capacidad de producción.
Acabado superficial con plaquitas de CBN
Un proceso adecuado de torneado en duro con CBN puede cumplir requisitos exigentes de acabado y dimensiones. La rugosidad y la tolerancia alcanzables dependen del material, la herramienta, el montaje y el proceso; confírmelas mediante medición. Todo resultado de ensayo citado sobre AISI 4140 requiere una fuente identificable y sus condiciones de corte.
El torneado en duro puede sustituir algunas operaciones de rectificado cuando se cumplen los requisitos de geometría, tolerancia, textura e integridad superficial. No garantiza un acabado espejo ni las dimensiones finales en una sola pasada.
Antes de sustituir el rectificado, valide la redondez, la estabilidad dimensional, la integridad superficial y los requisitos funcionales de la superficie durante toda la serie de producción requerida. Incluya un acabado adicional si el plano o el resultado medido lo exigen.
Acabado superficial con metal duro en materiales duros
El acabado superficial con metal duro en materiales duros depende de la calidad, la geometría, el desgaste y las condiciones del proceso. No existe un valor Ra óptimo alcanzable universal; compare los resultados reales con el plano y el proceso validado.
Un acabado que empeora exige revisar el desgaste, los daños del filo, la rigidez y las condiciones de corte. Puede justificar ensayar otra calidad de metal duro o CBN, pero una cantidad fija de piezas no constituye un umbral de diagnóstico.
Vida útil de las plaquitas de CBN frente a las de metal duro
El CBN puede durar más que el metal duro en aplicaciones adecuadas de torneado en duro, pero no existe un multiplicador general de vida útil. Compare las calidades seleccionadas con límites de calidad equivalentes y las condiciones de corte reales.
Establecer un plan de seguimiento del desgaste del CBN
Un proceso validado puede utilizar datos medidos de desgaste y calidad de las piezas para establecer un intervalo de cambio de filo. Determine ese intervalo mediante ensayos y seguimiento de producción, en lugar de suponer una cantidad fija de piezas por filo.
El CBN también puede sufrir desconchados o fracturas repentinas, y pueden aparecer errores dimensionales antes de que cambie visiblemente el acabado. Controle las dimensiones relevantes y los indicadores de desgaste; no se base únicamente en el aspecto superficial para el mecanizado sin supervisión.
Vida útil del metal duro en materiales duros y blandos
El desgaste del metal duro y su repetibilidad dependen de la calidad seleccionada, la pieza y las condiciones de corte. Diagnostique la variabilidad antes de atribuirla al metal duro como familia de materiales.
El metal duro suele ser una opción económica para aceros más blandos y muchos otros materiales, pero no deben descartarse aplicaciones específicas del CBN únicamente por un umbral de 45 HRC.
¿Cuándo utilizar plaquitas de CBN?
Torneado en duro en automoción
El torneado en duro con CBN se utiliza para zonas endurecidas adecuadas de componentes de transmisión y rodamientos. Otras aplicaciones de automoción, como los árboles de levas y las piezas de fundición, requieren su propia selección de calidad y proceso. El tratamiento térmico no elimina la necesidad de evaluar la deformación, la sobremedida, las interrupciones de corte y la inspección final.
El agujero de un engranaje endurecido puede ser candidato para CBN. Determine la vida útil del filo, la frecuencia de cambio y la capacidad dimensional mediante una comparación documentada, en lugar de suponer que una plaquita dura un turno completo.
Mecanizado de fundición
Determinadas calidades de CBN pueden mecanizar fundiciones adecuadas a velocidades de corte productivas. La fundición gris y la fundición blanca con alto contenido de cromo tienen microestructuras y requisitos de mecanizado distintos; no aplique el mismo intervalo de velocidades a ambas. El metal duro también sigue siendo adecuado para muchas operaciones de mecanizado de fundición.
Torneado en duro de matrices y moldes
Las calidades de CBN adecuadas pueden tornear en acabado ciertas zonas de acero para herramientas endurecido en componentes de matrices y moldes. La selección sigue dependiendo de la dureza, la geometría, las interrupciones, la sobremedida y los requisitos superficiales; el torneado en duro no sustituye todas las operaciones de rectificado.
Industria aeroespacial y superaleaciones
Algunas calidades de CBN se desarrollan para operaciones específicas en superaleaciones de base níquel. El metal duro también se utiliza ampliamente para estos materiales. Utilice los datos del proveedor específicos para la aplicación, en lugar de trasladar a las superaleaciones las recomendaciones de corte para acero endurecido.
Cuándo utilizar plaquitas de metal duro en lugar de CBN
Aceros blandos y de dureza media
El metal duro se utiliza ampliamente en aceros de bajo y medio contenido de carbono, aceros inoxidables, aluminio y latón, con las calidades y geometrías adecuadas. Elija según la especificación del material y la operación, en lugar de tratar todos estos materiales con una única regla HRC.
Materiales no ferrosos
Para aluminio y latón, las plaquitas adecuadas de metal duro o las plaquitas de PCD son opciones habituales. La elección depende de la aleación, la abrasividad, el acabado y las necesidades de producción; el metal duro recubierto no es siempre más rápido ni más económico. También existen aplicaciones especializadas del CBN fuera de los materiales ferrosos, por lo que su campo de uso no debe limitarse al hierro.
Prototipos y series cortas
El metal duro suele ofrecer un punto de partida económico para series cortas, pero compare el precio real de la plaquita, los filos utilizables, la capacidad de mecanizado, la calidad y las operaciones de acabado que puedan evitarse. Ni un multiplicador fijo de precio ni la cantidad producida por sí sola determinan si el CBN se amortiza.
Mecanizado de uso general
El metal duro abarca una amplia variedad de aplicaciones de torneado, fresado, taladrado y mandrinado. El CBN suele ser más especializado, pero deben comprobarse la disponibilidad de herramientas y la idoneidad del proceso; no deduzca que el CBN no puede utilizarse en otros tipos de herramienta.
Comparación del coste por pieza: plaquitas de CBN y de metal duro
El precio de compra de la plaquita es un componente del coste por pieza conforme. Incluya los filos utilizables, los cambios de herramienta, el tiempo de ciclo, la inspección, las piezas rechazadas y las operaciones de acabado adicionales.
Cuándo puede el CBN reducir el coste por pieza
El CBN puede reducir el coste por pieza conforme cuando la vida útil validada del filo, el tiempo de ciclo o la eliminación de una etapa de acabado compensan su coste de compra. Incluya en el cálculo los cambios de herramienta, la inspección, las piezas rechazadas y las operaciones de rectificado que sigan siendo necesarias.
Para un engranaje de transmisión endurecido, compare las calidades candidatas según el estado real del material, la tolerancia dimensional y el requisito superficial. Un ejemplo de costes debe utilizar la vida útil del filo y el tiempo de ciclo medidos, con supuestos trazables; un resultado no documentado de un turno completo no demuestra capacidad.
Torneado en duro frente a rectificado
El torneado en duro con CBN puede sustituir determinadas operaciones de rectificado cilíndrico tras validar el proceso. Compare todos los costes de equipos, herramientas, utillajes de sujeción, inspección y funcionamiento; no existe una relación universal entre el precio de compra de una rectificadora y el de un torno.
Cuándo es el metal duro la opción más económica
Compare el metal duro y el CBN utilizando su consumo medido, la calidad, el tiempo de ciclo y el coste total de funcionamiento para el mismo trabajo. Sin datos de ensayo, no suponga que una plaquita de CBN puede mecanizar el volumen realizado por varias plaquitas de metal duro.
Velocidades de corte, avances y profundidades de corte de las plaquitas de CBN y de metal duro
Parámetros de corte del CBN para torneado en duro
Obtenga del proveedor la velocidad de corte, el avance por revolución y la profundidad de corte para la calidad exacta de CBN, el estado de la pieza, la operación y la geometría del filo. El acero endurecido y las distintas fundiciones requieren recomendaciones específicas; no debe utilizarse un intervalo genérico sin validar como instrucción de ajuste.
El tamaño de grano es un factor en la selección del CBN, junto con el aglutinante, el contenido, la preparación del filo y las condiciones del proceso. No asigne un límite Rz universal a las calidades de grano grueso. Siga la estrategia especificada en seco o con refrigerante y evite ciclos térmicos no previstos.
Seleccione el radio de punta y el contacto de corte según el perfil requerido, el control de viruta y la rigidez del montaje. Algunas calidades de CBN están diseñadas para corte interrumpido, pero las interrupciones y la vibración deben mantenerse dentro de sus límites de aplicación. Mantener todo el radio de punta dentro del corte no es un requisito universal.
Parámetros de corte del metal duro
Seleccione la velocidad, el avance, la profundidad de corte, la geometría y la refrigeración del metal duro según las recomendaciones del proveedor de la calidad para el material y la operación reales. La geometría positiva o negativa y la capacidad de corte interrumpido varían según el diseño; un único intervalo de velocidades no puede representar con seguridad materiales distintos.
Cómo elegir la calidad de CBN adecuada
El contenido de CBN y el aglutinante son importantes, pero el tamaño de grano, la preparación del filo, el recubrimiento, la construcción de la plaquita y las condiciones de corte también influyen en el rendimiento.
Calidades con bajo contenido de CBN
Una fase aglutinante cerámica puede contribuir a la resistencia al desgaste en calidades adecuadas con bajo contenido de CBN. La estabilidad química y el rendimiento de corte dependen de la calidad completa y de su aplicación. Compruebe las recomendaciones del proveedor para corte continuo o interrumpido y valide el acabado requerido en el componente real de acero endurecido.
Calidades con alto contenido de CBN
Algunas calidades con alto contenido de CBN son adecuadas para corte interrumpido o determinadas operaciones en fundición. Los sistemas de aglutinante y el comportamiento frente al desgaste varían; un contenido alto no implica siempre un aglutinante metálico, menor resistencia al desgaste o mayor tenacidad. Compruebe el campo de aplicación de la calidad concreta.
Calidades de CBN recubiertas
Algunas calidades de CBN utilizan recubrimientos para modificar el comportamiento frente al desgaste. La composición química del recubrimiento, el sustrato, la preparación del filo y la aplicación prevista determinan el beneficio; el CBN recubierto no se define por un único recubrimiento ni por un único régimen de velocidad y profundidad de corte.
Tamaño de grano del CBN
Consulte al proveedor sobre el tamaño de grano junto con el contenido de CBN, el aglutinante, la geometría del filo y la aplicación. El grano fino o grueso por sí solo no garantiza una rugosidad ni una vida útil determinadas.
Requisitos de rigidez de la máquina para el torneado en duro con CBN
Por qué el CBN exige un montaje rígido
El torneado en duro con CBN requiere un montaje adecuado y estable. Compruebe el estado del husillo, la sujeción de la herramienta y la pieza, el voladizo y la vibración, y revise también la calidad, la geometría y los datos de corte. No suponga que la máquina es siempre la causa principal del fallo.
Compruebe el asiento de la plaquita, el estado del portaherramientas y el par de apriete según las instrucciones del fabricante. Una plaquita floja o mal asentada puede contribuir a dañar el filo, pero el astillamiento también puede deberse a la calidad elegida, la preparación del filo, las interrupciones, las vibraciones o datos de corte inadecuados. Diagnostique estos factores en lugar de atribuir cada fallo a la sujeción.
Muchos filos de CBN para torneado en duro utilizan un chaflán u otra preparación para reforzar la arista. El ángulo de desprendimiento efectivo y las fuerzas de corte dependen de la plaquita, el portaherramientas y la aplicación; no todas las herramientas de CBN utilizan la misma geometría negativa. Adapte el montaje a las fuerzas previstas.
Selección de la calidad de metal duro y estabilidad del montaje
Las calidades de metal duro ofrecen distintos equilibrios entre tenacidad y resistencia al desgaste. La composición y el contenido del aglutinante, el tamaño de grano, la preparación del filo y la geometría influyen en el rendimiento. Una calidad adecuada puede tolerar una interrupción concreta mejor que otra herramienta, pero el metal duro no soluciona una sujeción floja ni vibraciones excesivas. Corrija el montaje y cualifique la herramienta para las condiciones reales de corte.
Selección entre plaquitas de CBN y de metal duro
Paso 1: comprobar la dureza de la pieza
Utilice la dureza como un factor de selección junto con el material, las interrupciones, la tolerancia, el acabado, la estabilidad y la rentabilidad de producción. Compare calidades adecuadas de metal duro y CBN mediante datos del proveedor y ensayos, en lugar de aplicar umbrales HRC fijos para cambiar de material de herramienta.
Paso 2: comprobar el tipo de material
Compruebe la compatibilidad con el material exacto de la pieza y su estado. El CBN suele utilizarse en aceros endurecidos adecuados y determinadas fundiciones; otras aplicaciones requieren recomendaciones de calidad específicas. El metal duro y el PCD son opciones habituales para muchas aleaciones no ferrosas y materiales compuestos, según la composición, la abrasividad, la geometría y los requisitos de acabado. La dureza por sí sola no establece la compatibilidad.
Paso 3: comprobar el tamaño del lote
La cantidad producida influye en cómo se reparten los costes de herramientas y preparación entre las piezas, pero no determina por sí sola la amortización. Compare el consumo medido de herramientas, el tiempo de ciclo, la calidad y las operaciones de acabado que puedan evitarse. El CBN puede ser económico en algunas series cortas, mientras que una serie mayor no garantiza ahorro.
Paso 4: comprobar el acabado superficial requerido
Compare la rugosidad superficial requerida con los resultados medidos de la herramienta y el proceso candidatos. No puede descartarse el metal duro por un único umbral de Ra, y el CBN no garantiza el cumplimiento. Incluya en la evaluación la geometría, el desgaste, el estado del material, la estabilidad de la máquina y los requisitos de integridad superficial.
Paso 5: comprobar el tipo de corte
Para cortes interrumpidos en piezas endurecidas, como chaveteros o agujeros transversales, evalúe la severidad y la frecuencia de la interrupción. Seleccione una calidad, una preparación del filo y un diseño de plaquita recomendados expresamente para esas condiciones. La construcción maciza o un alto contenido de CBN por sí solos no establecen la idoneidad, y el CBN con punta no se limita a cortes continuos. Las calidades cerámicas también difieren; confirme los límites de aplicación en lugar de suponer que toda plaquita cerámica debe fracturarse.
Conclusión
Los campos de aplicación del CBN y del metal duro se solapan y dependen de la calidad. Seleccione según la pieza, la operación, los requisitos de calidad y el coste medido por pieza conforme. Consulte al proveedor al validar una calidad; la dureza por sí sola no constituye una regla de decisión completa.
Preguntas frecuentes
¿Cuál es la diferencia entre las plaquitas de CBN y de metal duro?
El CBN es un material sintético superduro utilizado en calidades de corte de PCBN adecuadas, incluidas las destinadas a aceros endurecidos y determinadas fundiciones. Su idoneidad depende del material y del proceso, no solo de un umbral de dureza.
El metal duro suele combinar partículas de carburo de tungsteno con un aglutinante metálico como el cobalto. Sus calidades y recubrimientos abarcan muchas aplicaciones de mecanizado; no es simplemente una mezcla de tungsteno y cobalto elementales.
¿Es el CBN más duro que el metal duro?
El CBN suele ser más duro que el metal duro, pero compare valores medidos en condiciones definidas para los materiales reales. Una relación basada en amplios intervalos de dureza sin especificar no constituye una regla de selección de calidad.
¿Es el CBN más duro que el carburo de tungsteno?
El CBN suele tener mayor dureza que los materiales de corte basados en carburo de tungsteno. Los valores medidos dependen de la composición y de las condiciones de ensayo, y la dureza por sí sola no determina el rendimiento de corte.
¿Cuándo utilizar plaquitas de CBN?
Considere el CBN para aplicaciones dentro del campo de la calidad seleccionada, como el acabado adecuado de aceros endurecidos o el mecanizado de fundición. Verifique la capacidad dimensional, el acabado, las interrupciones y el coste; el CBN no garantiza resultados idénticos en todas las piezas.