










Herramientas para mecanizar culatas: planeado, trabajo de válvulas y mecanizado CNC de conductos
El mecanizado de culatas no es solo reparación. Para talleres de motores, equipos OEM y compradores, la cuestión es qué herramientas controlan acabado del plano, concentricidad de asientos, holgura de guías y repetibilidad de conductos CNC sin crear problemas de sellado o fiabilidad.
Esta guía aborda las culatas desde las herramientas. Relaciona planeado, asientos, escariado de guías y conductos CNC con fresas de planear PCD, plaquitas de torneado PCBN / CBN, fresas de forma y perfil de metal duro, escariadores de metal duro y PCD.
Herramientas para culatas según operación
Suele combinar planeado, corte de asientos, ajuste dimensional de guías, conductos CNC, limpieza, inspección y medición. La operación determina la herramienta: un plano limpio no plantea el mismo problema que un asiento concéntrico, una guía controlada o una trayectoria repetible de conducto.
La pregunta útil no es solo «¿qué máquina intervino?», sino «¿qué característica se controla y qué geometría de corte puede hacerlo repetidamente?».
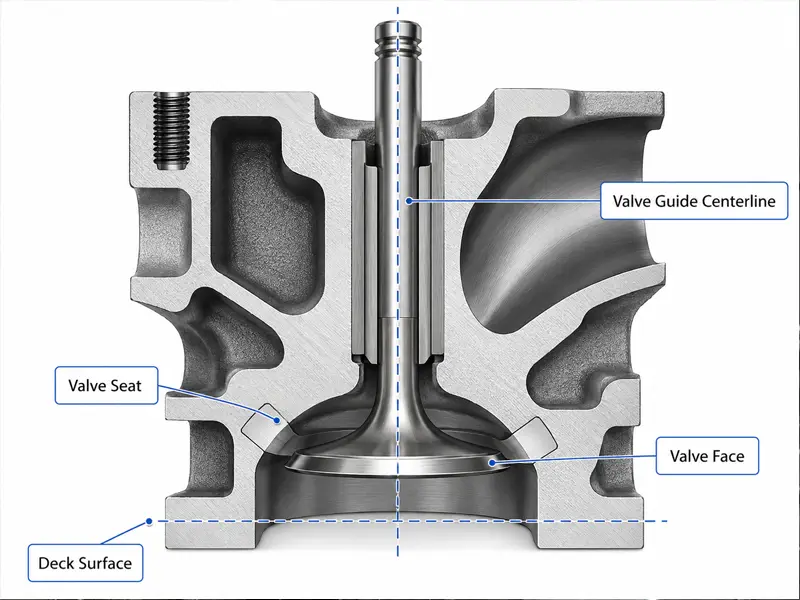
| Operación | Característica controlada | Prioridad de herramienta | Orientación de producto Sundi |
|---|---|---|---|
| Planeado del plano de junta | Planitud, acabado, ondulación | Planeado estable, filo agudo, patrón superficial controlado | Fresa de planear PCD de plaquitas intercambiables para culatas de aluminio y no ferrosos |
| Mecanizado de asientos de válvula | Ángulo, concentricidad, ancho de contacto, acabado | Filo rígido, calidad de plaquita estable, control de vibración | Plaquitas de torneado PCBN / CBN para asientos duros y aplicaciones de fundición |
| Mecanizado de guías de válvula | Diámetro, alineación, holgura de vástago, acabado | Rigidez del escariador, resistencia al desgaste, alineación, acabado del agujero | Escariador de metal duro o Escariador PCD según material de guía y acabado buscado |
| Mecanizado CNC de conductos | Trayectoria de flujo, sección, transición | Acceso al perfil, estabilidad del filo, contacto de trayectoria repetible | Fresas de forma y perfil de metal duro para contornos y conductos |
| Características especiales del motor | Perfiles especiales, acceso difícil, operaciones combinadas | Geometría especial, vida útil, repetibilidad | Herramientas especiales PCD / CBN para producción de componentes de motor de alto valor |
Las operaciones están relacionadas. Una guía holgada o mal acabada no sostiene bien el piloto y puede desestabilizar el corte del asiento. Un asiento no concéntrico puede parecer limpio y perder. Un plano recién mecanizado puede fallar si la culata estaba tensionada al cortar. Importan montaje limpio, herramientas rígidas, correcciones pequeñas y controladas y medición antes del siguiente corte.
Herramientas de planeado: planitud, acabado y sellado de junta
El planeado destaca por dejar una superficie visible. Pero el objetivo no es embellecer aluminio o fundición, sino permitir que la junta selle bajo apriete real, calor y presión de combustión.
Importa la planitud, pero también la textura. Las juntas MLS modernas toleran menos rugosidad y ondulación que muchas antiguas. Una superficie puede parecer correcta y conservar marcas, vibración u ondulación que comprometen el sellado. Conviene comprobar alineación de máquina, fijación sin deformación, corte uniforme y acabado adecuado a la junta.
Suele preferirse una pasada única con herramienta de un filo si elimina suficiente material y deja superficie uniforme. Varias pasadas no son necesariamente incorrectas, pero dan más oportunidades de manifestarse a los fallos de montaje. Movimiento de culata, poca rigidez o ajuste incorrecto pueden dejar un patrón poco fiable.
Es fácil subestimar la fijación. Una culata no es un bloque macizo: tiene cámaras, pasos de agua, apoyos de tornillos y secciones finas. Si se fuerza plana o se tensiona al montar, la superficie puede medir distinto al soltarla. La estrategia de fijación importa tanto como la marca de fresa.
El material también influye. Las culatas de aluminio suelen requerir filos agudos y resistentes al desgaste para acabado limpio sin embadurnamiento. La fundición se comporta de otra manera y puede requerir otras plaquitas, velocidades y geometrías. No se trata de memorizar una receta universal, sino de adaptar fresa, máquina, avance y acabado al material y la junta.
Herramientas para asientos: concentricidad, sellado y control de vibración
El mecanizado del asiento determina dónde y cómo sella la válvula contra la culata. La superficie de sellado de 45 grados es la zona que más vigilan los preparadores, porque influye directamente en la compresión y las fugas. Los otros ángulos definen el flujo y las transiciones, pero un contacto deficiente en la superficie principal supone un problema real.
El asiento debe ser concéntrico con la guía de válvula. Por eso importan tanto el ajuste del piloto y el estado de la guía. Si el piloto no ajusta correctamente, la herramienta puede no seguir el eje real de la válvula. El resultado puede ser un asiento que parece mecanizado pero no sella uniformemente en todo el perímetro.
La vibración autoexcitada es un problema clásico al mecanizar asientos. Puede aparecer como marcas repetitivas en el asiento o en un ángulo adyacente. Sus causas incluyen poca rigidez, apoyo deficiente del piloto, montaje flojo, contacto excesivo de la herramienta, material duro, velocidad o presión inadecuadas y fluido de corte insuficiente. Volver a cortar sin entender la causa rara vez lo resuelve. Otra pasada con el mismo montaje inestable puede hundir más el asiento y mantener el problema.
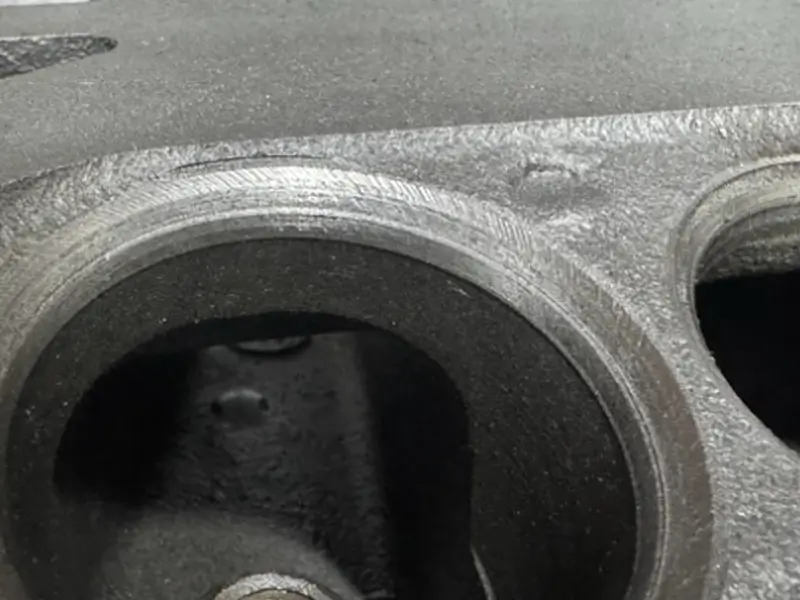
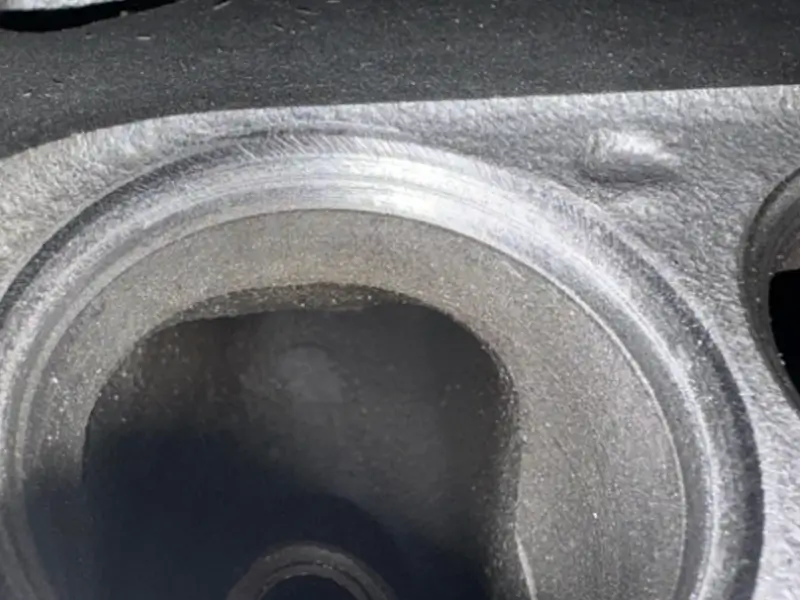
No todas las marcas visibles tienen la misma gravedad. La vibración en un ángulo que no sella puede ser menos crítica que en el asiento de 45 grados, pero sigue indicando vibración en el proceso. Antes de retirar más material, compruebe el tamaño de la guía, el ajuste del piloto, la fijación de la culata y si la herramienta trabaja demasiada superficie a la vez.
El objetivo práctico es controlar el contacto. Un asiento bien mecanizado debe mostrar una banda uniforme en la posición correcta de la cara de válvula. Si se hunde demasiado, la posición del contacto y la altura de montaje pueden convertirse en problemas mayores que la vibración original. Mecanizar bien no consiste solo en obtener una superficie continua, sino en conservar la geometría que necesita el motor.
Esmerilado de válvulas: ¿comprobación útil o falsa sensación de reparación?
El lapeado de válvulas suele entenderse mal porque se sitúa entre el mecanizado y la inspección. Tras un mecanizado moderno y preciso de los asientos, puede no ser necesario. En algunos casos, un lapeado agresivo puede ocultar que la geometría del asiento debería haberse corregido mediante corte.
Un lapeado ligero puede seguir siendo útil. Permite confirmar el patrón de contacto, corregir pequeñas irregularidades o ayudar cuando las válvulas se han mezclado, manipulado o marcado ligeramente. La palabra clave es ligero. No debe emplearse como solución milagrosa para un asiento no concéntrico, una cara dañada o vibraciones que deben corregirse en la máquina.
Utilice la pasta adecuada. Un pulimento para metales no es una pasta de lapeado de válvulas; un abrasivo incorrecto puede hacer perder tiempo o producir resultados engañosos. Después del lapeado, limpie cuidadosamente la pieza, porque el abrasivo que queda en la culata no es inocuo.
Hay mejores maneras de obtener pruebas del resultado del lapeado. Una comprobación con Sharpie o Dykem muestra dónde toca la válvula el asiento. Una prueba de fugas con líquido o de vacío permite comprobar el sellado. Estas verificaciones no sustituyen las mediciones, pero evitan asumir que un anillo gris mate demuestra un trabajo correcto.
Escariadores para guías de válvula y control de agujeros
El trabajo en las guías determina discretamente el éxito o el fracaso de muchas reparaciones de culata. La guía controla el vástago y también influye en el mecanizado del asiento, porque sirve de referencia al piloto. Una guía desgastada, torcida, demasiado ajustada, mal acabada o de tamaño irregular reduce la confianza en el resultado.
El escariado manual puede funcionar en casos sencillos, pero resulta arriesgado cuando importan la alineación y el acabado. Un giramachos y una guía manual imprecisa pueden no mantener recta la herramienta. La guía puede quedar abocardada, rugosa o más ajustada de lo previsto al cambiar las condiciones de montaje. Por eso los preparadores experimentados recurren a escariadores pilotados, dimensionado progresivo, bruñido o calibrado por bola, en lugar de tratarla como un taladro corriente.
Un escariador de metal duro puede servir para las guías cuando el material y el montaje permiten un corte limpio y controlado. Aporta rigidez y resistencia al desgaste, pero sigue necesitando alineación, lubricación o una estrategia de corte adecuada y la progresión dimensional correcta. Un buen escariador con un montaje deficiente también puede producir una guía defectuosa.
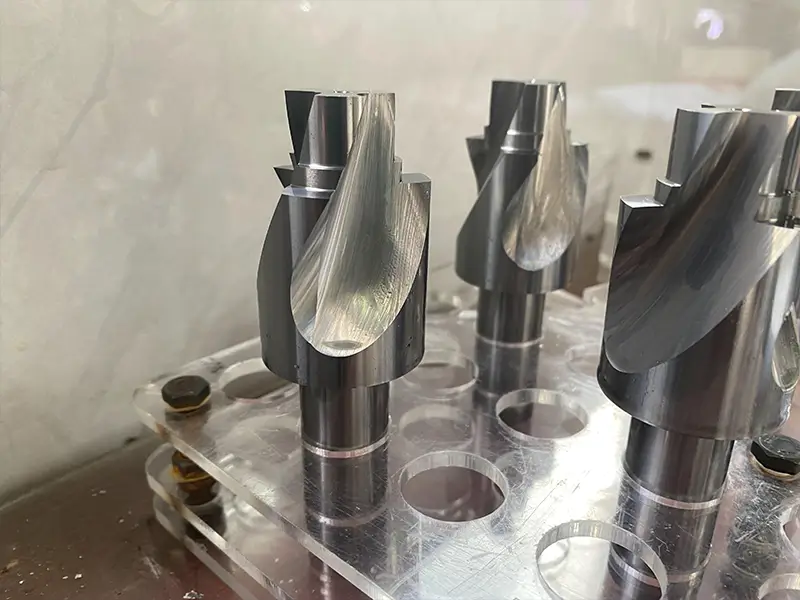
Un escariador PCD corresponde a otro ámbito del utillaje. En el acabado de precisión de agujeros en aluminio o metales no férreos, especialmente cuando importan la vida del filo y el acabado, el PCD puede tener sentido. En culatas puede aplicarse a agujeros en el material base, alojamientos relacionados con las guías o acabados no férreos de alta repetibilidad. No debe imponerse en todos los trabajos de guías ni sustituye conocer la holgura objetivo y comprobar el resultado final.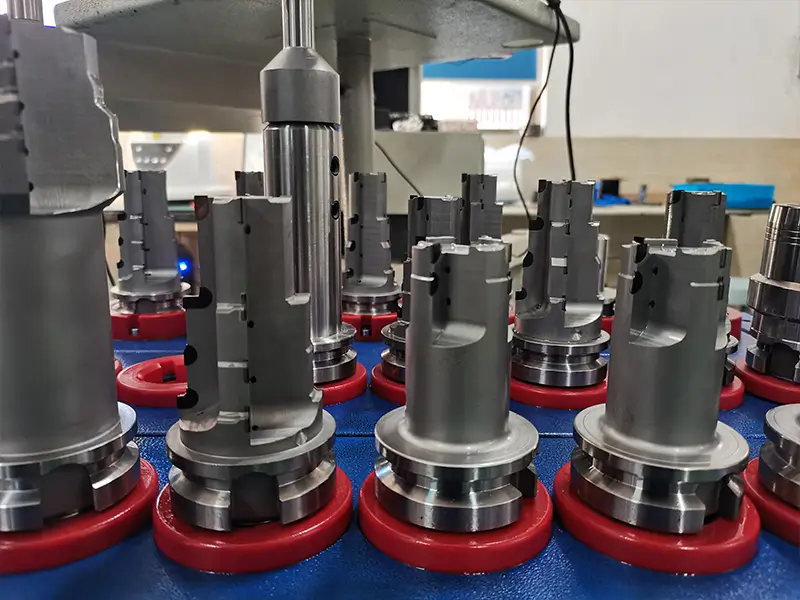
El bruñido suele preferirse cuando la medida final y el acabado son críticos. Puede corregir pequeñas desviaciones y producir una superficie más controlada que una guía escariada manualmente de forma basta. Sin embargo, requiere equipo y habilidad. Si una guía queda demasiado ajustada, la solución puede ser un bruñido controlado, un calibrado por bola u otra corrección medida, en lugar de forzar la válvula y esperar que se suelte después.
Las comprobaciones finales son sencillas en concepto: holgura correcta del vástago, movimiento suave, acabado adecuado y comportamiento uniforme entre guías. La habilidad está en el proceso que permite obtener esos resultados.
Herramientas CNC para conductos de flujo de culatas
La preparación de conductos difiere del mecanizado de reparación porque no busca únicamente restaurar una superficie. Su objetivo es definir el flujo de aire manteniendo bajo control el espesor de pared, la calidad de los asientos, el comportamiento de la cámara y la repetibilidad.
La preparación manual puede ser excelente para un desarrollo único si quien la realiza conoce la culata y la configuración del motor. El reto es la repetibilidad. Un buen conducto no se convierte automáticamente en ocho, dieciséis o un lote de producción. Si el siguiente tiene otra forma, el motor puede no funcionar de manera uniforme.
La preparación CNC convierte una forma validada en un proceso repetible. Normalmente implica digitalizar un conducto de eficacia comprobada, crear o perfeccionar los datos CAD/CAM , fabricar utillajes que posicionen la culata de forma uniforme y elegir una estrategia que alcance las superficies necesarias. Según la geometría del conducto, pueden importar el mecanizado de cinco ejes, los utillajes específicos y el acceso en máquinas de torneado-fresado.
El valor real de la preparación CNC no está en que suene avanzada, sino en repetir una forma desarrollada con menos variación. Esa repetibilidad depende del montaje y la medición. Si el posicionamiento cambia, la herramienta no alcanza bien la superficie o el modelo no refleja las variaciones reales de fundición, la CNC genera movimientos costosos en vez de mejoras controladas.
En reparación, la conclusión es sencilla: la preparación de conductos debe tratarse por separado del planeado y la reparación de válvulas. Para mejorar prestaciones, conviene preguntar qué forma se desarrolló, cómo se digitalizó, cómo se posiciona la culata y cómo se verifica la repetibilidad, en vez de preguntar solo si los conductos se mecanizaron por CNC.
Medición e inspección tras mecanizar
La inspección no es una formalidad final. Informa al mecanizador de si la operación anterior cumplió realmente su objetivo.
Después del planeado, compruebe la planitud y el acabado de la superficie de junta. La apariencia puede engañar, especialmente con la iluminación del taller. Marcas de herramienta, ondulación o textura irregular pueden indicar problemas de montaje o utillaje. Los requisitos suelen ser más estrictos con juntas MLS, por lo que no basta con que parezca limpio.
Tras mecanizar los asientos, compruebe el patrón de contacto y el sellado. Un contacto demasiado alto, bajo, ancho, estrecho o irregular puede requerir corrección. Las pruebas de fugas y vacío y el marcado del contacto ayudan a detectar problemas antes del montaje.
Después de trabajar las guías, compruebe la holgura y el movimiento de la válvula. Una guía que parece aceptable en seco sobre el banco puede comportarse de otra manera con temperatura, aceite y condiciones de montaje. También debe ser suficientemente uniforme para apoyar el piloto de corte del asiento.
Después de preparar los conductos, la inspección depende del objetivo. Un desarrollo de prestaciones puede utilizar pruebas de flujo, plantillas, controles de espesor o comparación con un modelo digitalizado. La producción CNC necesita controles de repetibilidad para que la décima culata no se desvíe de la primera.
Problemas reales frecuentes al mecanizar culatas
Los consejos más útiles sobre culatas suelen partir de un problema que ya se está observando.
| Síntoma | Área probable del proceso | Qué comprobar antes de volver a cortar |
|---|---|---|
| La culata sigue sin sellar tras el planeado | Planitud, acabado, compatibilidad de junta, sujeción | Planitud, marcas de herramienta, tensiones de fijación, requisitos de junta |
| Vibración en el asiento de válvula | Rigidez de herramienta, ajuste del piloto, estado de guía, velocidad/presión | Tamaño de guía, ajuste del piloto, fijación de culata, contacto de herramienta, lubricación |
| El asiento parece limpio, pero tiene fugas | Concentricidad, posición del contacto, estado de la cara de válvula | Patrón de contacto, prueba de fugas/vacío, descentramiento del asiento, cara de válvula |
| Asiento mecanizado demasiado profundo | Pasadas correctivas excesivas, montaje incorrecto, intento de eliminar vibraciones recortando | Altura de montaje, posición del contacto, geometría restante del asiento |
| Guía demasiado ajustada tras el escariado | Tamaño del escariador, acabado, alineación, rebabas, recuperación elástica | Holgura final, opción de bruñido, calibrado por bola, limpieza |
| Anillo irregular tras el lapeado | Desalineación asiento/válvula, válvulas intercambiadas, contacto deficiente | Patrón de marcado, identificación de válvula, prueba de paso de luz, corrección del asiento |
| Varía la forma del conducto CNC | Utillaje, variación de fundición, discordancia modelo/trayectoria | Estrategia de posicionamiento, datos digitalizados, controles del proceso, muestra de repetibilidad |
Aquí resultan valiosos los testimonios del tipo que aparece en Reddit. Los usuarios no plantean preguntas abstractas. Preguntan si una marca de vibración arruinó la culata, si hace falta lapear, si un escariador manual dejó la guía demasiado ajustada o por qué una culata planeada sigue pareciendo incorrecta. Esas preguntas señalan los controles de calidad que el artículo debe explicar.
Cuándo hacen falta herramientas especiales
Algunos trabajos de culata pueden realizarse con herramientas estándar y un montaje cuidadoso. Las herramientas especiales resultan más útiles cuando el diseño se repite en producción, es difícil mantener la geometría de asientos o guías, la trayectoria de conductos necesita acceso repetible o el tiempo de ciclo y las inspecciones muestran que las herramientas generales no son suficientemente estables.
La decisión debe partir de la operación, no solo de preferencias de herramienta. El planeado puede necesitar una fresa frontal PCD específica. Un anillo de asiento duro puede justificar CBN o PCBN. Una guía puede requerir un escariador de metal duro o PCD con entrada adecuada, control de diámetro y comportamiento de acabado correcto. Un conducto puede necesitar una fresa de perfil que alcance la forma sin rozamiento ni vibración.
Para componentes de motor en serie, la mejor herramienta especial reduce la variación. Debe facilitar la medición del corte, su repetición y su conexión con la siguiente inspección.
Lista previa al mecanizado de culatas
Utilice esta lista antes de mecanizar, presupuestar o aprobar un trabajo de culata.
| Punto de control | Por qué importa |
|---|---|
| Identificar material y tipo de junta | El material y la junta influyen en el acabado y las herramientas |
| Comprobar grietas, deformación y mecanizados previos | Una culata dañada puede no justificar más mecanizado |
| Definir la operación realmente necesaria | Planeado, asientos, guías y conductos son trabajos distintos |
| Confirmar utillaje y estrategia de sujeción | Una culata tensionada puede mecanizarse mal incluso en una buena máquina |
| Medir o corregir las guías antes de los asientos | El mecanizado del asiento toma como referencia el eje de la guía |
| Elegir escariado o bruñido según material de guía y acabado requerido | La herramienta influye en la medida, el acabado y el movimiento de válvula |
| Verificar el contacto del asiento antes del montaje | Un asiento de aspecto limpio puede sellar mal |
| Tratar el lapeado como verificación o corrección menor | El lapeado no debe sustituir la corrección adecuada del asiento |
| Documentar la preparación de conductos si importa la repetibilidad | La repetibilidad CNC depende de digitalización, utillaje y control del proceso |
| Inspeccionar después de cada operación principal | La información temprana evita retirar material repetidamente |
Conclusión
El mecanizado de culatas exige controlar el proceso. El corte visible es solo parte del resultado. Una culata fiable depende de la combinación de planitud, acabado, alineación de guías, geometría de asientos, contacto de válvulas, montaje e inspección.
Empiece por el problema real de la culata. No la planee solo porque la superficie parezca mate. No siga cortando un asiento que vibra sin corregir la rigidez o el apoyo del piloto. No confíe en el lapeado para corregir una geometría defectuosa. Un escariador de metal duro o PCD y un programa CNC no sustituyen la medición.
Cuando montaje, herramientas e inspección se ajustan al trabajo, el mecanizado puede restaurar el sellado, mejorar la fiabilidad y hacer repetibles las mejoras de prestaciones. De lo contrario, cada corte adicional solo retira más material de una culata que quizá podía salvarse.
Preguntas frecuentes
¿Qué incluye el mecanizado de culatas?
Puede incluir limpieza, inspección, planeado, mecanizado de asientos, dimensionado de guías, lapeado o verificación de válvulas, trabajo de cámaras, preparación de conductos y medición final. Las operaciones dependen del estado de la culata y del objetivo del motor.
¿Todas las culatas necesitan planeado?
No. Primero debe inspeccionarse. El planeado es útil si deben corregirse planitud, acabado, corrosión, fallo de junta o daños previos. Mecanizar innecesariamente retira material y cambia la geometría sin resolver un problema real.
¿Es necesario lapear las válvulas tras mecanizar los asientos?
No siempre. Un trabajo preciso puede no necesitar lapeado. Un lapeado ligero ayuda a verificar el contacto o corregir pequeños defectos superficiales, pero no debe usarse para solucionar geometría deficiente, vibraciones o problemas de concentricidad.
¿Qué causa vibraciones al mecanizar asientos de válvula?
Suele ser un problema de rigidez o control del proceso. Las causas comunes incluyen ajuste deficiente del piloto, guías desgastadas o mal dimensionadas, fijación débil, material duro, contacto excesivo de herramienta y velocidad, presión o lubricación inadecuadas.
¿Qué herramienta se utiliza para escariar guías de válvula?
Según material, equipo y acabado objetivo, pueden dimensionarse con escariadores pilotados, de metal duro, ajustables o fijos, herramientas de bruñido o bolas de calibrado. La herramienta debe estar alineada y después debe comprobarse la holgura real.
¿Cuándo se utilizan escariadores PCD o de metal duro en culatas?
Un escariador de metal duro puede usarse cuando su rigidez y resistencia al desgaste ayudan a controlar el acabado. Un escariador PCD encaja mejor en el acabado de precisión de aluminio u otros metales no férreos cuando importan la vida del filo y el acabado. Ninguno sustituye la fijación, la alineación y la medición.
¿Qué herramientas se utilizan para planear culatas?
Suele utilizarse una fresa frontal o una herramienta específica elegida según material, acabado exigido por la junta y rigidez de máquina. Las culatas de aluminio pueden beneficiarse de herramientas PCD afiladas; la fundición puede requerir otro grado de plaquita y otras condiciones de corte.
¿Cuándo se utilizan herramientas CBN en asientos de válvula?
El CBN o PCBN puede ser útil cuando el material es suficientemente duro o abrasivo para reducir la estabilidad, el acabado o la vida del metal duro convencional. La elección depende del material, geometría de contacto, rigidez, velocidad y superficie requerida.
¿Cuándo conviene subcontratar el mecanizado de culatas?
Subcontrate cuando el control del acabado, la concentricidad de asientos, la precisión de guías, las pruebas de grietas o presión o la preparación CNC repetible superen su equipo. Un taller especializado suele costar menos que corregir una culata mecanizada sin el montaje adecuado.