










Werkzeuge für die Zylinderkopfbearbeitung: Planen, Ventilbearbeitung und CNC-Kanalbearbeitung
Zylinderkopfbearbeitung ist mehr als Reparatur. Motoreninstandsetzer, OEM-Fertigungsteams und Werkzeugeinkäufer müssen entscheiden, welche Werkzeuge Dichtflächenqualität, Ventilsitzkonzentrizität, Führungsspiel und Wiederholbarkeit der CNC-Kanalbearbeitung beherrschen, ohne neue Dichtungs- oder Zuverlässigkeitsprobleme zu verursachen.
Dieser Leitfaden betrachtet die Zylinderkopfbearbeitung aus Werkzeugsicht. Er ordnet Planen, Ventilsitzbearbeitung, Führungsreiben und CNC-Kanalbearbeitung passenden Werkzeugen zu: PCD-Planfräsern, PCBN-/CBN-Drehplatten, Hartmetall-Formschaftfräsern und Profilfräsern, Hartmetallreibahlen und PCD-Reibahlen.
Werkzeuge für die Zylinderkopfbearbeitung nach Arbeitsgang
Zylinderkopfbearbeitung umfasst meist eine Kombination aus Dichtflächenplanen, Ventilsitzschneiden, Führungsmaßbearbeitung, CNC-Kanalbearbeitung, Reinigung, Prüfung und Messung. Der genaue Arbeitsgang bestimmt das Werkzeug: Eine saubere Dichtfläche stellt andere Anforderungen als ein konzentrischer Ventilsitz, eine maßhaltige Führungsbohrung oder eine wiederholbare Kanalbahn.
Die hilfreiche Frage ist nicht nur „Welche Maschine hat daran gearbeitet?“, sondern „Welches Merkmal wird beherrscht und welche Schneidengeometrie kann das wiederholbar leisten?“
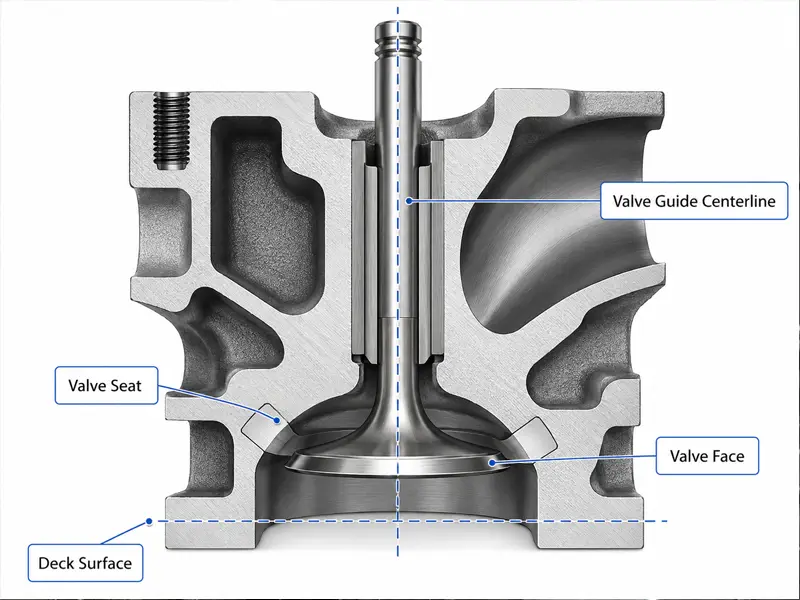
| Bearbeitung | Zu beherrschendes Merkmal | Werkzeugschwerpunkt | Passende Sundi-Produktrichtung |
|---|---|---|---|
| Dichtfläche planen | Ebenheit, Oberflächengüte, Welligkeit | Stabiles Planfräsen, scharfe Schneide, kontrolliertes Oberflächenbild | PCD-Planfräser mit Wendeschneidplatten für Zylinderköpfe aus Aluminium und Nichteisenmetallen |
| Ventilsitzbearbeitung | Sitzwinkel, Konzentrizität, Kontaktbreite, Oberfläche | Steife Schneide, stabile Plattensorte, Ratterkontrolle | PCBN-/CBN-Drehplatten für harte Sitzwerkstoffe und Gusseisenanwendungen |
| Ventilführungsbearbeitung | Führungsdurchmesser, Ausrichtung, Schaftspiel, Oberfläche | Reibahlensteifigkeit, Verschleißfestigkeit, Ausrichtung, Bohrungsoberfläche | Hartmetallreibahle oder PCD-Reibahle je nach Führungswerkstoff und Oberflächenziel |
| CNC-Kanalbearbeitung | Strömungsweg, Querschnitt, Übergangsform | Profilzugang, Schneidenstabilität, wiederholbarer Bahnkontakt | Hartmetall-Formschaftfräser und Profilfräser für Konturen und Kanalmerkmale |
| Besondere Motormerkmale | Sonderprofile, schwieriger Zugang, kombinierte Arbeitsgänge | Sondergeometrie, Standzeit, Prozesswiederholbarkeit | PCD-/CBN-Sonderwerkzeuge für die Fertigung hochwertiger Motorkomponenten |
Diese Arbeitsgänge hängen zusammen. Eine lockere oder schlecht bearbeitete Führung stützt den Pilot nicht ausreichend und kann das Sitzschneiden destabilisieren. Ein zur Führung nicht konzentrischer Sitz kann sauber aussehen und trotzdem undicht sein. Auch eine frisch geplante Fläche bereitet Probleme, wenn der Kopf beim Schneiden verspannt war. Entscheidend sind unspektakuläre Grundlagen: saubere Einrichtung, steife Werkzeuge, kleine kontrollierte Korrekturen und Messen vor dem nächsten Schnitt.
Planwerkzeuge: Ebenheit, Oberfläche und Dichtungsfunktion
Das Planen fällt zuerst auf, weil es eine sichtbare bearbeitete Fläche hinterlässt. Ziel ist aber nicht schönes Aluminium oder Gusseisen, sondern eine Fläche, auf der die Dichtung unter realer Spannkraft, Wärme und Verbrennungsdruck abdichtet.
Ebenheit ist wichtig, ebenso die Oberflächenstruktur. Moderne MLS-Dichtungen verzeihen Rauheit und Welligkeit weniger als viele ältere Bauarten. Eine Fläche kann optisch gut wirken und dennoch Frässpuren, Rattern oder Welligkeit mit Dichtungsrisiko zeigen. Deshalb lauten die Praxisfragen: War die Maschine ausgerichtet, der Kopf verzugsfrei gespannt, der Schnitt gleichmäßig und die Oberfläche für die Dichtung geeignet?
Ein Planen mit Einzahnfräser in einem Durchgang wird oft bevorzugt, wenn es genug Material gleichmäßig abträgt. Mehrere Durchgänge sind nicht grundsätzlich falsch, geben der Einrichtung aber weitere Gelegenheiten, Schwächen zu zeigen. Verschiebt sich der Kopf, fehlt Steifigkeit oder ist der Fräser nicht eingestellt, entsteht ein schwer vertrauenswürdiges Oberflächenbild.
Spannen wird leicht unterschätzt. Ein Zylinderkopf ist kein massiver Quader: Er hat Brennräume, Wassermäntel, Schraubenaugen und dünne Bereiche. Wird er bei der Einrichtung flach gezwungen oder verspannt, kann die geschnittene Fläche nach dem Lösen anders messen. Die Spannstrategie ist daher ebenso wichtig wie die Fräsermarke.
Auch der Werkstoff beeinflusst die Werkzeugwahl. Aluminiumköpfe benötigen häufig scharfe, verschleißfeste Schneiden für eine saubere Oberfläche ohne Schmieren. Gusseisen verhält sich anders und kann andere Platten, Geschwindigkeiten und Geometrien erfordern. Entscheidend ist kein universelles Rezept, sondern die Abstimmung von Fräser, Maschine, Vorschub und Oberflächenziel auf Werkstoff und Dichtung.
Ventilsitzwerkzeuge: Konzentrizität, Dichtheit und Ratterkontrolle
Die Ventilsitzbearbeitung bestimmt, wo und wie das Ventil am Zylinderkopf abdichtet. Die 45-Grad-Dichtfläche wird von den meisten Motorenbauern besonders genau geprüft, weil sie Verdichtung und Dichtheit unmittelbar beeinflusst. Andere Winkel gestalten Strömung und Übergänge; ist jedoch der Kontakt an der Hauptdichtfläche mangelhaft, liegt ein ernstes Problem vor.
Der Sitz muss konzentrisch zur Ventilführung sein. Deshalb sind die Passung des Führungsdorns und der Zustand der Führung so wichtig. Passt der Dorn nicht richtig in die Führung, folgt der Fräser möglicherweise nicht der tatsächlichen Ventilachse. Das Ergebnis kann ein bearbeitet aussehender Sitz sein, der nicht über den gesamten Ventilumfang gleichmäßig abdichtet.
Rattern gehört zu den klassischen Problemen bei der Ventilsitzbearbeitung. Es kann als wiederkehrende Vibrationsspur am Sitz oder an einer benachbarten Winkelfläche auftreten. Ursachen sind unzureichende Steifigkeit, mangelnde Dornabstützung, eine lockere Aufspannung, zu großer Schneideneingriff, harter Sitzwerkstoff, ungeeignete Drehzahl oder Anpresskraft sowie unzureichender Kühlschmierstoff. Ohne Ursachenanalyse hilft es selten, einfach erneut zu schneiden. Ein weiterer Durchgang mit derselben instabilen Aufspannung kann den Sitz tiefer setzen, ohne das Problem zu beheben.
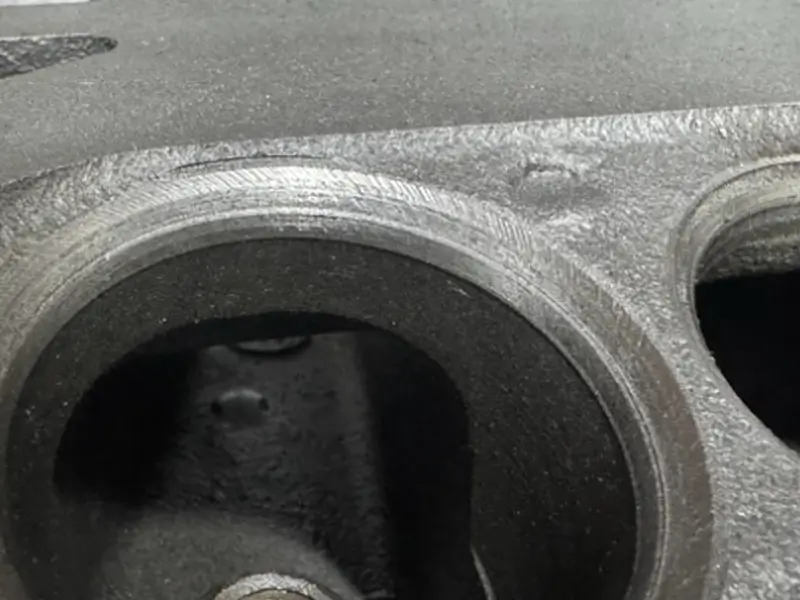
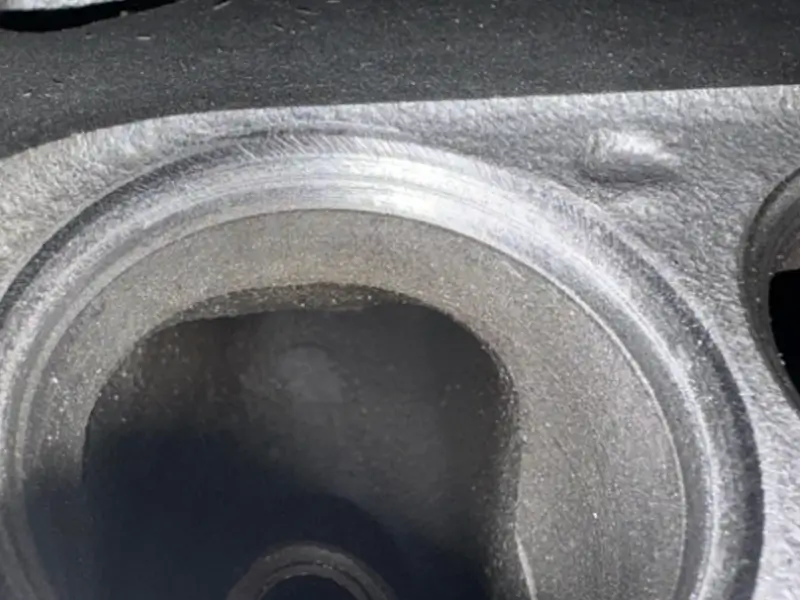
Nicht alle sichtbaren Spuren sind gleich kritisch. Rattern an einer nicht dichtenden Winkelfläche kann weniger schwerwiegend sein als am 45-Grad-Sitz, zeigt aber dennoch Schwingungen im Prozess an. Prüfen Sie vor weiterem Materialabtrag die korrekte Führungsgröße, die Dornpassung, die feste Aufspannung des Kopfes und ob der Fräser zu viel Fläche gleichzeitig bearbeitet.
Das praktische Ziel ist ein kontrollierter Kontakt. Ein sauber bearbeiteter Sitz sollte ein gleichmäßiges Kontaktband an der richtigen Stelle der Ventildichtfläche zeigen. Wird der Sitz zu tief bearbeitet, können Kontaktlage und Einbauhöhe größere Probleme verursachen als das ursprüngliche Rattern. Gute Bearbeitung schafft nicht nur eine durchgehende Oberfläche, sondern erhält die für den Motor erforderliche Geometrie.
Ventile einschleifen: nützliche Prüfung oder trügerische Reparatursicherheit?
Das Einschleifen von Ventilen wird oft missverstanden, weil es zwischen Bearbeitung und Prüfung liegt. Nach einer präzisen modernen Ventilsitzbearbeitung kann es vollständig entfallen. In manchen Fällen verdeckt starkes Einschleifen sogar, dass die Sitzgeometrie durch spanende Bearbeitung hätte korrigiert werden müssen.
Leichtes Einschleifen kann dennoch sinnvoll sein. Es kann das Tragbild bestätigen, kleine Oberflächenunregelmäßigkeiten beseitigen oder helfen, wenn Ventile vertauscht, gehandhabt oder leicht beschädigt wurden. Entscheidend ist das Wort leicht. Einschleifen darf kein Allheilmittel für einen nicht konzentrischen Sitz, eine beschädigte Ventildichtfläche oder Ratterspuren sein, die an der Maschine korrigiert werden müssen.
Verwenden Sie die richtige Paste. Metallpolitur ist keine Ventileinschleifpaste, und ein ungeeignetes Schleifmittel kann Zeit verschwenden oder irreführende Ergebnisse liefern. Nach dem Einschleifen muss das Bauteil sorgfältig gereinigt werden, denn im Kopf verbliebenes Schleifmittel ist keineswegs harmlos.
Es gibt bessere Wege, das Einschleifen durch aussagekräftige Prüfungen abzusichern. Eine Kontaktprüfung mit Sharpie oder Dykem zeigt, wo das Ventil den Sitz berührt. Eine Flüssigkeits-Dichtheitsprüfung oder ein Vakuumtest kann zeigen, ob das Ventil abdichtet. Diese Prüfungen ersetzen keine Messung, verhindern aber den häufigen Irrtum, ein mattgrauer Ring beweise eine gute Ventilsitzbearbeitung.
Reibwerkzeuge für Ventilführungen und Bohrungskontrolle
Die Bearbeitung der Ventilführung entscheidet bei vielen Zylinderköpfen unauffällig über Erfolg oder Misserfolg. Die Führung führt den Ventilschaft und beeinflusst zugleich die Sitzbearbeitung, weil sich der Führungsdorn des Sitzwerkzeugs an ihr orientiert. Ist sie verschlissen, schief, zu eng, schlecht bearbeitet oder uneinheitlich dimensioniert, wird eine zuverlässige Ventilsitzbearbeitung schwieriger.
Handreiben kann in einfachen Fällen funktionieren, ist aber riskant, wenn Ausrichtung und Oberflächengüte entscheidend sind. Ein Windeisen und eine ungenaue Handführung halten das Werkzeug möglicherweise nicht ausreichend gerade. Die Führung kann am Eintritt aufgeweitet, rau oder nach veränderten Montagebedingungen enger als erwartet sein. Deshalb sprechen erfahrene Motorenbauer häufig über geführte Reibahlen, schrittweise Maßanpassung, Honen oder Kalibrieren mit Kugeln, statt die Führung wie eine gewöhnliche Bohrung zu behandeln.
Eine Hartmetallreibahle eignet sich für Ventilführungen, wenn Werkstoff und Aufspannung einen sauberen, kontrollierten Schnitt ermöglichen. Hartmetall bietet Steifigkeit und Verschleißfestigkeit, benötigt aber dennoch korrekte Ausrichtung, Schmierung beziehungsweise eine passende Schnittstrategie und die richtige Maßabstufung. Auch eine gute Reibahle kann bei schlechter Aufspannung eine fehlerhafte Führung erzeugen.
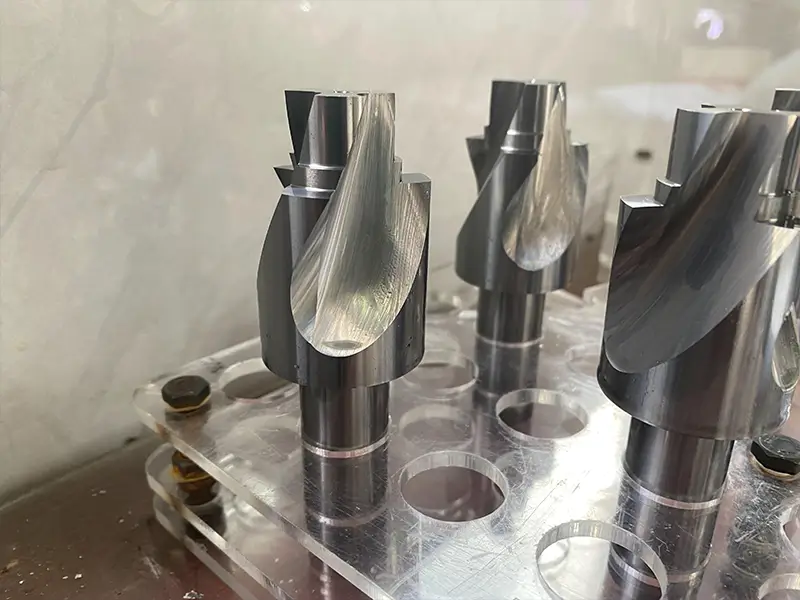
Eine PCD-Reibahle deckt einen anderen Anwendungsbereich ab. Bei der Präzisionsbearbeitung von Bohrungen in Aluminium oder Nichteisenmetallen kann PCD sinnvoll sein, insbesondere wenn Schneidenstandzeit und Oberflächengüte wichtig sind. Am Zylinderkopf betrifft das etwa Bohrungen im Grundwerkstoff, führungsbezogene Bohrungen oder hoch reproduzierbare Feinbearbeitung von Nichteisenmetallen. Das Werkzeug sollte nicht pauschal für jede Ventilführung vorgesehen werden und ersetzt weder die Kenntnis des Sollspiels noch die Endkontrolle.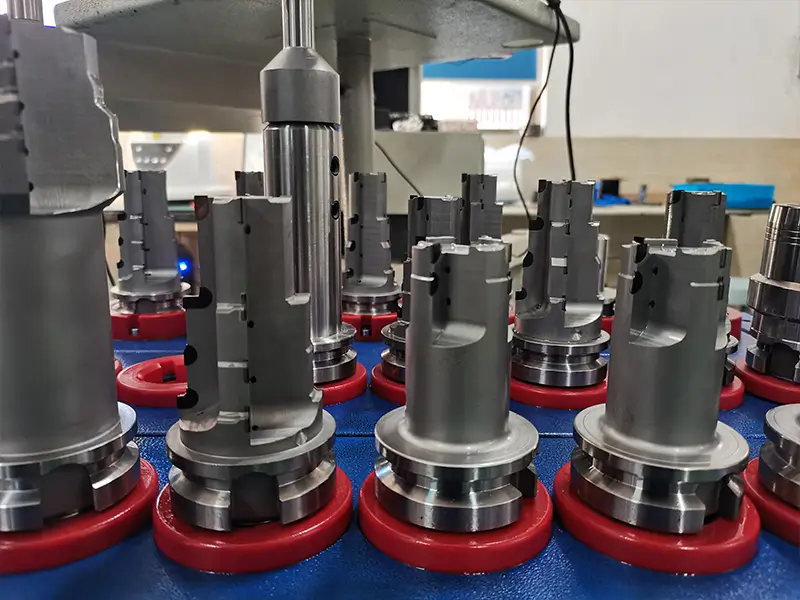
Wenn Endmaß und Oberfläche entscheidend sind, wird häufig Honen bevorzugt. Es kann kleine Maßabweichungen korrigieren und eine kontrolliertere Oberfläche erzeugen als eine grob von Hand geriebene Führung. Honen erfordert jedoch Ausrüstung und Erfahrung. Ist eine Führung zu eng, sind kontrolliertes Honen, Kalibrieren mit einer Kugel oder eine andere messtechnisch abgesicherte Maßkorrektur sinnvoller, als das Ventil hindurchzudrücken und auf späteres Freigängigwerden zu hoffen.
Die abschließenden Prüfziele sind einfach: korrektes Schaftspiel, leichtgängige Bewegung, geeignete Oberflächengüte und ein gleichmäßiges Bewegungsverhalten aller Führungen. Das Können steckt im Prozess, der diese Ergebnisse ermöglicht.
CNC-Kanalwerkzeuge zur Strömungsbearbeitung von Zylinderköpfen
Die Kanalbearbeitung unterscheidet sich von der Reparaturbearbeitung, weil nicht nur eine Oberfläche wiederhergestellt werden soll. Ziel ist, die Luftströmung zu gestalten und dabei Wandstärke, Qualität der Ventilsitzbearbeitung, Brennraumverhalten und Wiederholbarkeit zu kontrollieren.
Manuelle Kanalbearbeitung kann bei Einzelentwicklungen hervorragende Ergebnisse liefern, wenn der Bearbeiter Zylinderkopf und Motorkombination versteht. Die Herausforderung ist die Wiederholbarkeit. Ein guter Kanal ergibt nicht automatisch acht, sechzehn oder eine ganze Produktionscharge gleicher Qualität. Weicht der nächste Kanal in seiner Form ab, kann auch das Motorverhalten uneinheitlich werden.
Die CNC-Kanalbearbeitung überführt eine bewährte Form in einen wiederholbaren Bearbeitungsprozess. Dazu werden üblicherweise ein nachweislich guter Kanal digitalisiert sowie CAD/CAM -Daten erstellt oder verfeinert, Vorrichtungen zur wiederholgenauen Positionierung des Kopfes gebaut und Bearbeitungsstrategien für alle erforderlichen Flächen gewählt. Je nach Kanalgeometrie können Fünfachsbearbeitung, Spezialvorrichtungen und Zugänglichkeit auf Dreh-Fräszentren entscheidend sein.
Der tatsächliche Wert der CNC-Kanalbearbeitung liegt nicht im fortschrittlichen Klang, sondern in der variantenarmen Wiederholung einer entwickelten Form. Diese Wiederholbarkeit hängt von Aufspannung und Messung ab. Positioniert die Vorrichtung unterschiedlich, erreicht das Werkzeug die Fläche nicht sauber oder berücksichtigt das Modell reale Gussabweichungen nicht, erzeugt CNC teure Bewegungen statt kontrollierter Verbesserungen.
Für die meisten Reparaturanwendungen gilt: Kanalbearbeitung ist getrennt vom Planen und von der Ventilreparatur zu betrachten. Bei Leistungssteigerungen lautet die bessere Frage nicht „Ist der Kopf CNC-kanalbearbeitet?“, sondern „Welche Form wurde entwickelt, wie wurde sie digitalisiert, wie wird der Kopf positioniert und wie wird die Wiederholbarkeit geprüft?“
Messen und Prüfen nach der Bearbeitung
Prüfung ist keine abschließende Formalität. Sie liefert Rückmeldung darüber, ob der vorherige Bearbeitungsschritt tatsächlich sein Ziel erreicht hat.
Nach dem Planen muss die Dichtfläche auf Ebenheit und Oberflächengüte geprüft werden. Der optische Eindruck kann täuschen, besonders bei Werkstattbeleuchtung. Frässpuren, Welligkeit oder ungleichmäßige Struktur können auf Probleme mit Aufspannung oder Werkzeug hinweisen. Bei MLS-Dichtungen gelten meist strengere Oberflächenanforderungen; „sieht sauber aus“ reicht deshalb nicht.
Prüfen Sie nach der Ventilsitzbearbeitung Tragbild und Dichtheit. Kontakt zu weit oben oder unten, ein zu breites oder schmales Kontaktband sowie ungleichmäßiger Kontakt können Korrekturen erfordern. Dichtheitsprüfungen, Vakuumtests und Kontaktmarkierungen helfen, Fehler vor dem Zusammenbau zu erkennen.
Prüfen Sie nach der Führungsbearbeitung Spiel und Ventilbewegung. Eine Führung, die sich trocken auf der Werkbank akzeptabel anfühlt, kann sich unter Temperatur-, Öl- und Montageeinfluss anders verhalten. Außerdem muss sie ausreichend gleichmäßig sein, um den Führungsdorn des Sitzwerkzeugs zuverlässig abzustützen.
Nach der Kanalbearbeitung richtet sich die Prüfung nach dem Ziel. Bei Leistungsentwicklungen kommen Strömungsprüfungen, Schablonen, Wanddickenmessungen oder Vergleiche mit einem digitalisierten Modell infrage. Serienmäßige CNC-Kanalbearbeitung erfordert Wiederholbarkeitsprüfungen, damit der zehnte Kopf nicht vom ersten abweicht.
Typische praktische Probleme der Zylinderkopfbearbeitung
Die nützlichsten Hinweise zur Zylinderkopfbearbeitung beginnen häufig mit einem bereits beobachteten Problem.
| Symptom | Wahrscheinlich betroffener Prozessbereich | Vor erneutem Schneiden prüfen |
|---|---|---|
| Kopf dichtet nach dem Planen weiterhin nicht ab | Ebenheit, Oberfläche, Dichtungsabstimmung, Aufspannung | Ebenheit, Fräsbild, Verspannung des Kopfes, Dichtungsanforderungen |
| Rattern am Ventilsitz | Steifigkeit des Sitzfräsers, Dornpassung, Führungszustand, Drehzahl/Anpresskraft | Führungsmaß, Dornpassung, Kopfaufspannung, Schneideneingriff, Schmierung |
| Sitz sieht sauber aus, ist aber undicht | Konzentrizität, Kontaktlage, Zustand der Ventildichtfläche | Tragbild, Dichtheits-/Vakuumtest, Sitzrundlauf, Ventildichtfläche |
| Sitz zu tief geschnitten | Zu viele Korrekturdurchgänge, falsche Aufspannung, Rattern durch weiteren Schnitt beseitigen wollen | Einbauhöhe, Kontaktlage, verbleibende Sitzgeometrie |
| Führung nach dem Reiben zu eng | Reibahlenmaß, Oberfläche, Ausrichtung, Grate, elastische Rückfederung | Endspiel, Honmöglichkeit, Kugelkalibrierung, Reinigung |
| Ungleichmäßiger Ring beim Einschleifen | Fehlausrichtung von Sitz/Ventil, vertauschte Ventile, schlechter Kontakt | Markierungsbild, Ventilzuordnung, Lichtspaltprüfung, Sitzkorrektur |
| CNC-Kanalform variiert | Vorrichtung, Gussabweichungen, Modell-/Werkzeugbahnabweichung | Positionierstrategie, digitalisierte Daten, Prozessprüfungen, Wiederholbarkeitsstichprobe |
Hier sind Erfahrungsberichte wie auf Reddit wertvoll. Anwender stellen keine abstrakten Fragen. Sie fragen, ob eine Ratterspur den Kopf ruiniert hat, ob Einschleifen nötig ist, ob eine Handreibahle die Führung zu eng gemacht hat oder warum ein geplanter Kopf immer noch falsch aussieht. Diese Fragen sind hilfreich, weil sie auf die Qualitätsprüfungen verweisen, die der Artikel erklären muss.
Wann die Zylinderkopfbearbeitung Sonderwerkzeuge benötigt
Manche Zylinderkopfarbeiten lassen sich mit Standardwerkzeugen und sorgfältiger Aufspannung ausführen. Sonderwerkzeuge werden besonders sinnvoll, wenn das Kopfdesign in Serie wiederkehrt, Sitz- oder Führungsgeometrien schwer einzuhalten sind, Kanalbahnen reproduzierbare Zugänglichkeit benötigen oder Taktzeit und Prüfdaten zeigen, dass Universalwerkzeuge nicht stabil genug arbeiten.
Die Entscheidung muss vom Bearbeitungsschritt ausgehen, nicht allein von Werkzeugvorlieben. Zum Planen kann ein spezieller PCD-Planfräser nötig sein. Ein harter Sitzring kann CBN- oder PCBN-Werkzeuge rechtfertigen. Für eine Ventilführung kann eine Hartmetall- oder PCD-Reibahle mit passendem Anschnitt, kontrolliertem Durchmesser und geeigneter Oberflächenwirkung erforderlich sein. Eine Kanalgeometrie kann einen Profilfräser verlangen, der die Form ohne Reiben oder Rattern erreicht.
Für Motorbauteile in Serie ist das beste Sonderwerkzeug dasjenige, das Streuungen reduziert. Es sollte den Schnitt leichter messbar, besser wiederholbar und einfacher mit dem nächsten Prüfschritt verknüpfbar machen.
Checkliste vor der Zylinderkopfbearbeitung
Nutzen Sie diese Checkliste vor Bearbeitung, Angebot oder Freigabe einer Zylinderkopfarbeit.
| Prüfpunkt | Warum das wichtig ist |
|---|---|
| Kopfwerkstoff und Dichtungstyp bestimmen | Werkstoff und Dichtungstyp beeinflussen Oberfläche und Werkzeugwahl |
| Auf Risse, Verzug und frühere Bearbeitung prüfen | Weitere Bearbeitung eines beschädigten Kopfes lohnt sich möglicherweise nicht |
| Tatsächlich erforderlichen Bearbeitungsschritt festlegen | Planen, Ventilsitzbearbeitung, Führungsbearbeitung und Kanalbearbeitung sind unterschiedliche Aufgaben |
| Vorrichtungs- und Spannkonzept bestätigen | Ein verspannter Kopf kann auch auf einer guten Maschine falsch bearbeitet werden |
| Führungen vor der Sitzbearbeitung messen oder korrigieren | Die Sitzbearbeitung orientiert sich an der Führungsachse |
| Reib-/Honverfahren nach Führungswerkstoff und Oberflächenanforderung wählen | Die Werkzeugwahl beeinflusst Maß, Oberfläche und Ventilbewegung |
| Ventilsitzkontakt vor der Montage prüfen | Ein sauber aussehender Sitz kann trotzdem schlecht abdichten |
| Einschleifen als Prüfung oder geringfügige Nacharbeit behandeln | Einschleifen darf die korrekte Sitzkorrektur nicht ersetzen |
| Kanalbearbeitung dokumentieren, wenn Wiederholbarkeit wichtig ist | CNC-Wiederholbarkeit hängt von Digitalisierung, Vorrichtung und Prozesskontrolle ab |
| Nach jedem wesentlichen Bearbeitungsschritt prüfen | Frühe Rückmeldung verhindert wiederholten Materialabtrag |
Fazit
Zylinderkopfbearbeitung ist eine Aufgabe der Prozessbeherrschung. Der sichtbare Schnitt ist nur ein Teil des Ergebnisses. Ein zuverlässiger Kopf erfordert das Zusammenspiel von Ebenheit, Oberflächengüte, Führungsausrichtung, Sitzgeometrie, Ventilkontakt, Aufspannung und Prüfung.
Beginnen Sie mit dem tatsächlichen Problem des Kopfes. Planen Sie nicht nur deshalb, weil die Dichtfläche matt aussieht. Schneiden Sie einen ratternden Ventilsitz nicht weiter, ohne Steifigkeit oder Dornabstützung zu verbessern. Verlassen Sie sich bei fehlerhafter Geometrie nicht auf Einschleifen. Betrachten Sie weder Hartmetall- oder PCD-Reibahlen noch CNC-Programme als Ersatz für Messungen.
Passen Aufspannung, Werkzeuge und Prüfung zur Aufgabe, kann Zylinderkopfbearbeitung die Dichtheit wiederherstellen, die Zuverlässigkeit verbessern und Leistungsbearbeitungen reproduzierbar machen. Andernfalls entfernt jeder zusätzliche Schnitt nur weiteres Material von einem möglicherweise noch rettbaren Kopf.
Häufige Fragen
Was umfasst die Zylinderkopfbearbeitung?
Sie kann Reinigung, Prüfung, Planen der Dichtfläche, Ventilsitzbearbeitung, Maßbearbeitung der Führungen, Einschleifen oder Prüfen der Ventile, Brennraumbearbeitung, Kanalbearbeitung und Endmessung umfassen. Die konkreten Schritte hängen vom Kopfzustand und vom Motorziel ab.
Muss jeder Zylinderkopf geplant werden?
Nein. Zunächst ist eine Prüfung erforderlich. Planen ist sinnvoll, wenn Ebenheit, Oberflächengüte, Korrosion, Dichtungsschäden oder Vorschäden korrigiert werden müssen. Unnötige Bearbeitung trägt Material ab und verändert Geometrie, ohne ein tatsächliches Problem zu lösen.
Ist nach dem Schneiden der Sitze Einschleifen erforderlich?
Nicht immer. Eine präzise Sitzbearbeitung kann ohne Einschleifen auskommen. Leichtes Einschleifen hilft, den Kontakt zu prüfen oder kleine Oberflächenfehler zu beseitigen, darf aber nicht zur Korrektur fehlerhafter Sitzgeometrie, von Ratterspuren oder Konzentrizitätsproblemen dienen.
Was verursacht Rattern bei der Ventilsitzbearbeitung?
Rattern am Ventilsitz ist meist ein Steifigkeits- oder Prozessproblem. Häufige Ursachen sind schlechte Dornpassung, verschlissene oder falsch dimensionierte Führungen, unzureichende Kopfaufspannung, harter Sitzwerkstoff, zu großer Schneideneingriff sowie ungeeignete Drehzahl, Anpresskraft oder Schmierung.
Welches Werkzeug wird zum Reiben von Ventilführungen verwendet?
Je nach Werkstoff, Ausrüstung und Zieloberfläche werden geführte Reibahlen, Hartmetallreibahlen, verstellbare oder feste Reibahlen, Honwerkzeuge oder Kalibrierkugeln verwendet. Das Werkzeug muss ausgerichtet sein; anschließend ist das tatsächliche Spiel zu prüfen.
Wann werden PCD- oder Hartmetallreibahlen am Zylinderkopf eingesetzt?
Hartmetallreibahlen eignen sich, wenn Steifigkeit und Verschleißfestigkeit eine kontrollierte Oberfläche in Führungen oder Bohrungen unterstützen. PCD-Reibahlen passen eher zur Präzisionsfeinbearbeitung von Aluminium und anderen Nichteisenmetallen, wenn Schneidenstandzeit und Oberflächengüte entscheidend sind. Kein Werkzeug ersetzt Aufspannung, Ausrichtung und Messung.
Welche Werkzeuge werden zum Planen von Zylinderköpfen verwendet?
Häufig werden Planfräser oder spezielle Planwerkzeuge eingesetzt, abgestimmt auf Kopfwerkstoff, Oberflächenanforderung der Dichtung und Maschinensteifigkeit. Aluminiumköpfe können von scharfen PCD-Werkzeugen profitieren, während Gusseisen andere Schneidstoffsorten und Schnittbedingungen erfordern kann.
Wann werden CBN-Werkzeuge für Ventilsitze verwendet?
CBN- oder PCBN-Werkzeuge können sinnvoll sein, wenn der Sitzwerkstoff so hart oder abrasiv ist, dass gewöhnliches Hartmetall an Prozessstabilität, Oberflächengüte oder Standzeit verliert. Die Auswahl hängt von Sitzwerkstoff, Kontaktgeometrie, Steifigkeit, Drehzahl und geforderter Oberfläche ab.
Wann sollte die Zylinderkopfbearbeitung ausgelagert werden?
Lagern Sie Arbeiten aus, wenn erforderliche Oberflächenkontrolle, Sitzkonzentrizität, Führungsmaßgenauigkeit, Riss-/Druckprüfung oder reproduzierbare CNC-Kanalbearbeitung Ihre Ausrüstung überfordern. Ein Fachbetrieb ist oft günstiger als die Korrektur eines ohne geeignete Aufspannung bearbeiteten Kopfes.