










Schneidwerkzeuge für die Nockenwellenbearbeitung: Auswahlleitfaden
Die Wahl geeigneter Werkzeuge für die Nockenwellenbearbeitung entscheidet über leistungsfähige Motoren oder Ausschuss. Geschwindigkeit und Präzision müssen zusammenpassen, da Nockenwellen vom Drehen im weichen Zustand bis zum Schleifen im gehärteten Zustand bearbeitet werden. Dieser Leitfaden zeigt, wie Sie Werkzeuge für niedrigere Stückkosten auswählen.
Für verwandte Motorkomponenten erfahren Sie, wie Werkzeuge für die Zylinderkopfbearbeitung Planbearbeitung, Ventilsitze, Führungen und Kanalbearbeitung verbinden.
Inhalt
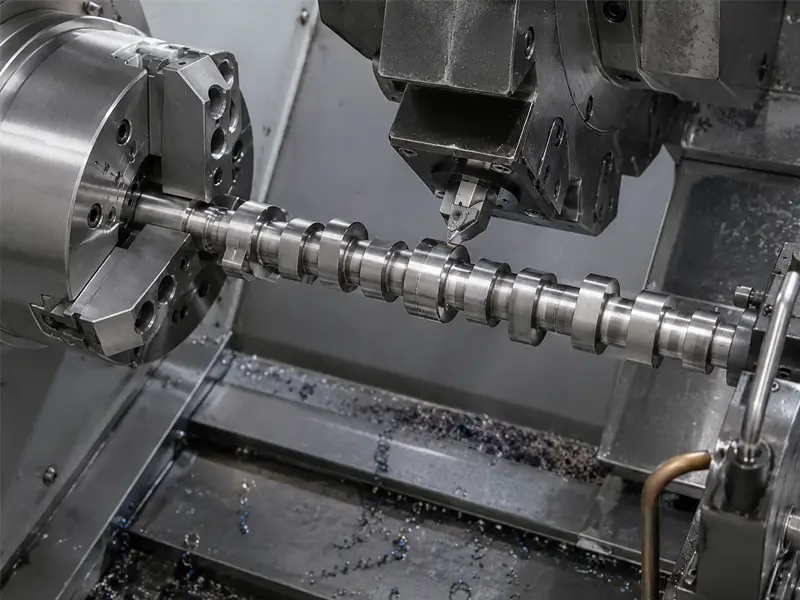
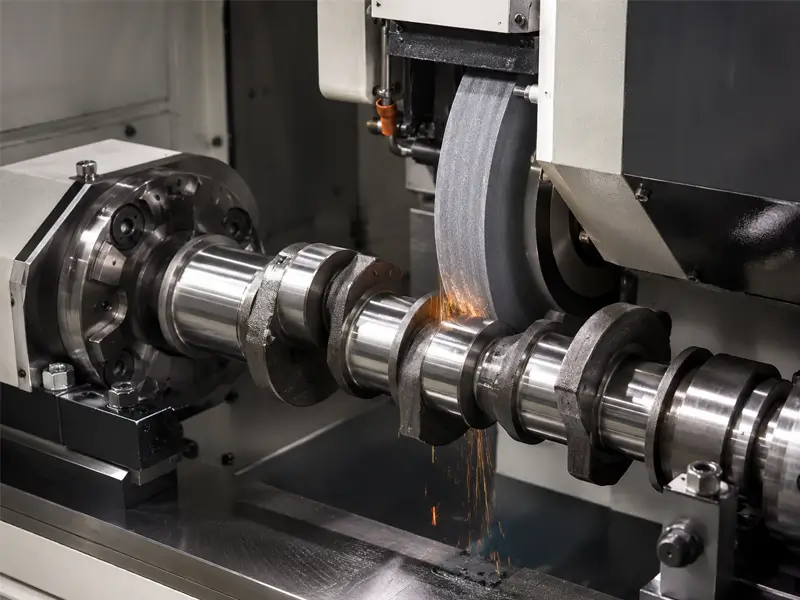
Übersicht der Bearbeitungsstufen und Werkzeuge für Nockenwellen
Die Nockenwellenfertigung umfasst mehrere Stufen: Gießen oder Schmieden, Schruppbearbeitung, Wärmebehandlung und Feinbearbeitung. Geforderte Oberflächenstruktur, Härte und Profilform ergeben sich aus der Bauteilzeichnung und dem Fertigungsablauf.
Schruppdrehen und Lagerzapfenbearbeitung
Zunächst wird viel Material an den Lagerzapfen abgetragen. Der Zapfen ist der Wellenabschnitt, der in den Lagern des Motorblocks läuft. Hier verwenden Sie gewöhnlich robuste Hartmetall-Wendeschneidplatten. Ziel ist ein hohes Zeitspanvolumen ohne Werkzeugbruch. Da der Werkstoff in dieser Phase häufig ungleichmäßig ist, müssen die Werkzeuge unterbrochene Schnitte bewältigen.
Schrupp- und Vorschlichtfräsen der Nocken
Anschließend folgen die Nocken, die eiförmigen Bereiche zur Ventilbetätigung. Ihr Fräsen ist anspruchsvoll, weil die Werkzeugbahn kein einfacher Kreis ist. Die Fräser müssen wechselnde Eingriffswinkel bewältigen. Viele Betriebe verwenden Wendeschneidplattenfräser, um schnell und kostengünstig zu fertigen.
Feinbearbeitung und Schleifen nach dem Härten
Nach dem Schruppen wird die Nockenwelle gewöhnlich wärmebehandelt, um Oberflächenhärte und Verschleißbeständigkeit zu erhöhen. Gehärtete Flächen erfordern danach häufig Schleifen oder Hartdrehen. Für Hartdreh- oder Hartfeinbearbeitungen werden aufgrund ihrer Wärme- und Verschleißbeständigkeit häufig CBN-Platten bevorzugt. Ziel sind die geforderte Toleranz, Oberflächengüte und Profilgenauigkeit für einen zuverlässigen Motorbetrieb.
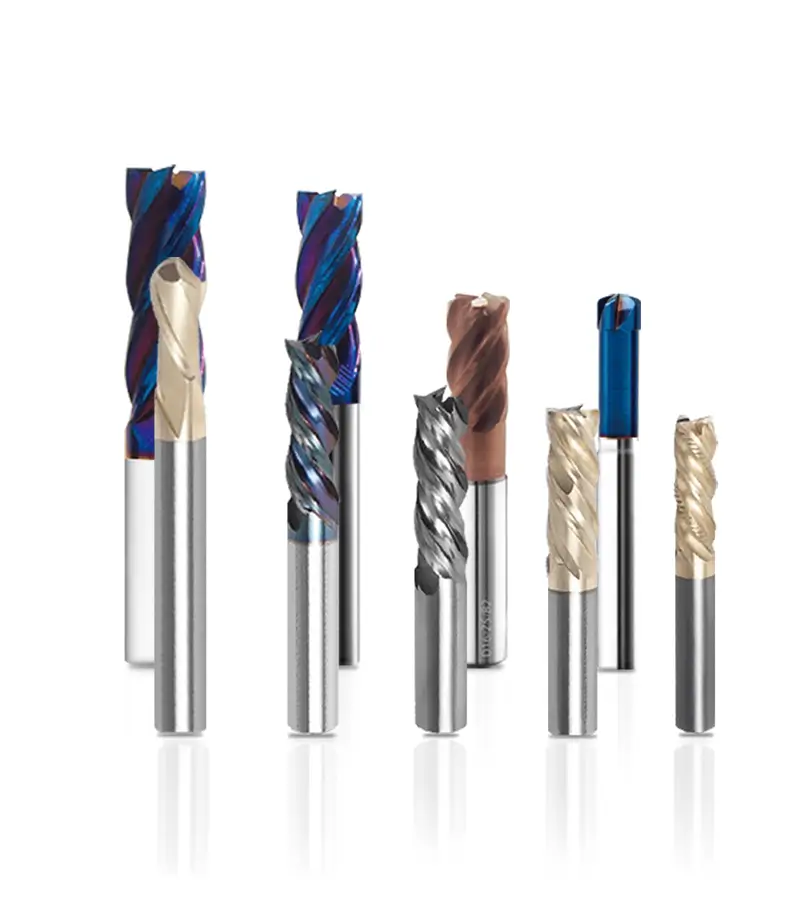
Hartmetall-Wendeschneidplatten und Fräser
Hartmetallwerkzeuge werden häufig zum Schruppen und Vorschlichten von Nockenwellen eingesetzt. Eignung und Kosten hängen von Werkstoff, Schneidstoffsorte, Geometrie und Fertigungsbedingungen ab.
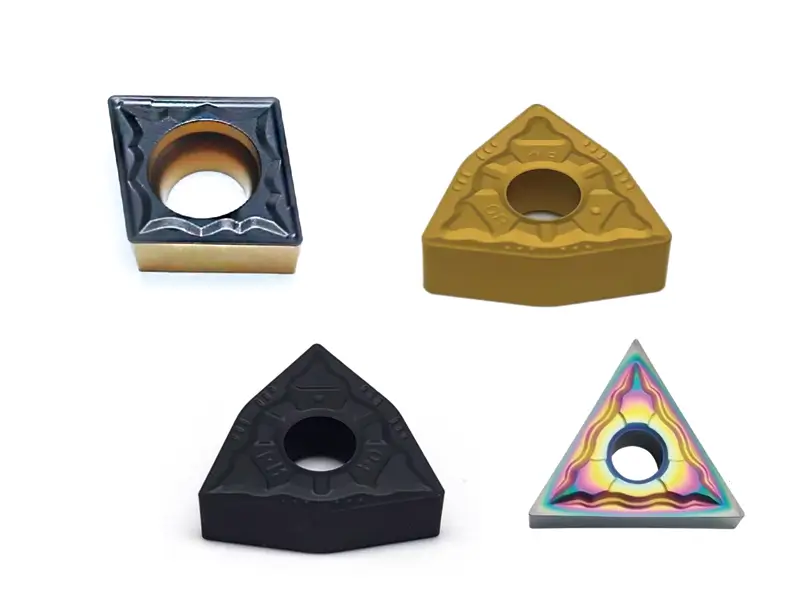
Einsatzbereiche von Hartmetall-Wendeschneidplatten
Hartmetall wird zum Drehen der Zapfen und Schruppfräsen der Nocken eingesetzt. Diese Werkzeuge eignen sich zum Abtragen der Gusshaut. Gesucht ist eine Schneide, die trotz abrasiver Beanspruchung durch Gusseisen oder Schmiedestahl scharf bleibt.
Schneidstoffsorten und Beschichtungen
Der Werkstoff Ihrer Nockenwelle ist entscheidend.
Für Gusseisen
Ziehen Sie Hartmetall der Anwendungsgruppe K für Gusseisen in Betracht. Dies bezeichnet eine Anwendungsgruppe und keine vollständige Schneidstoffspezifikation. Wählen Sie Substrat, Beschichtung und Geometrie für die konkrete Gusseisensorte und Bearbeitung.
Für geschmiedeten Stahl
Für Schmiedestahl kommen Hartmetallsorten der Anwendungsgruppe ISO P infrage. Stimmen Sie Zähigkeit, Verschleißbeständigkeit und Spankontrolle auf Stahlzustand und Bearbeitung ab; die Gruppenbezeichnung allein legt diese Eigenschaften nicht fest.
Beschichtungen
AlTiN ist eine mögliche Beschichtung, keine allgemeine Vorgabe. Wählen Sie eine qualifizierte Beschichtung und Hartmetallsorte für Werkstoff, Bearbeitung und Kühlstrategie; bestätigen Sie die Schnittdaten mit dem Werkzeuglieferanten.
Hartmetall-Wendeschneidplattenfräser und Vollhartmetall-Schaftfräser
Beim Nockenfräsen verwenden Wendeschneidplattenfräser austauschbare Platten und können die Werkzeugersatzkosten senken. Bei kleinen Konturen oder eingeschränktem Zugang können hingegen Vollhartmetall-Schaftfräser vorteilhaft sein. Vergleichen Sie Zugänglichkeit, Rundlauf, Steifigkeit, erreichbare Profilgenauigkeit und Kosten für die konkrete Bearbeitung.
Schneidkantenpräparation, Spanbrecher und Plattenform
Die Schneidkantenpräparation umfasst Verrunden oder Anfasen. Eine schärfere Kante kann Kräfte senken, eine robustere Präparation Schruppbelastungen besser aufnehmen. Wählen Sie die Spanbrechergeometrie für Werkstoff und Vorschubbereich. CNMG-Platten besitzen eine robuste Form; die Zahl nutzbarer Schneiden hängt jedoch von Plattenausführung, Halter und Bearbeitung ab.
CBN-Wendeschneidplatten für die Hartfeinbearbeitung
Wählen Sie nach dem Härten Feinbearbeitungswerkzeuge entsprechend tatsächlicher Härte, Werkstoff, Aufmaß und Oberflächenanforderungen. Oberhalb von 45–50 HRC ist CBN eine gängige Option für geeignete Hartdrehbearbeitungen; diese Schwelle schließt jedoch nicht pauschal jede Hartmetall- oder Keramiksorte aus.
Wann CBN für gehärtete Nocken infrage kommt
Bei Oberflächen im Bereich von 50 bis 65 HRC können qualifizierte CBN-Sorten in geeigneten Feinbearbeitungen gute Verschleißbeständigkeit bieten. Die Leistung hängt von Werkstoff, Schnittunterbrechungen, Kantenpräparation, Steifigkeit und thermischen Bedingungen ab; Härte allein reicht zur Auswahl nicht aus.
Voll-CBN-Platten und CBN-bestückte Platten im Vergleich
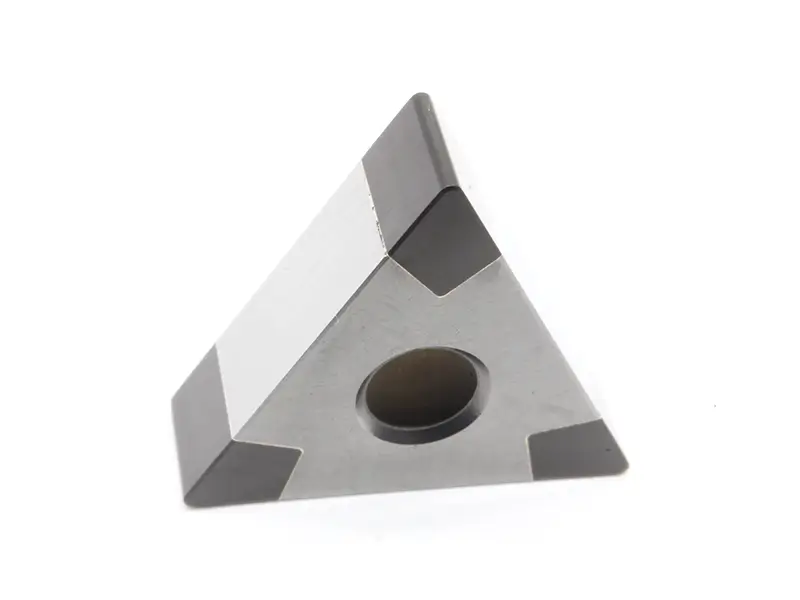
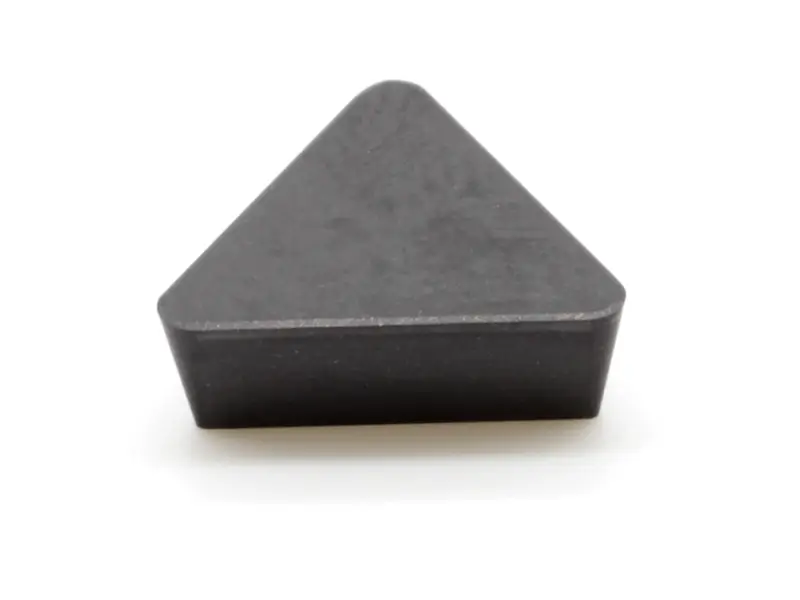
Es gibt zwei Bauarten von CBN-Werkzeugen.
Voll-CBN-Platten bestehen aus einem gesinterten CBN-basierten Werkstoff, der Bindemittel enthalten kann. Nutzbare Schneiden, Zähigkeit, thermisches Verhalten und Preis hängen von Sorte und Plattenausführung ab; beidseitige Nutzung oder bessere Leistung sind nicht automatisch gegeben.
CBN-bestückte Wendeschneidplatten
CBN-bestückte Platten besitzen CBN-Schneidspitzen auf einem Träger, häufig aus Hartmetall. Sie können wirtschaftliche Schlichtschneiden bieten. Anzahl der Spitzen und nutzbaren Schneiden hängen von der Ausführung ab; bestückte Platten sind nicht auf eine einzige Schneide beschränkt.
Auswahl der CBN-Sorte
Wählen Sie die Sorte anhand von CBN-Gehalt, Korngröße, Bindemittelsystem, Kantenpräparation sowie vorgesehenem Werkstoff und Schnitt. Nutzen Sie die Anwendungshinweise des Herstellers statt nur des CBN-Prozentanteils.
Hoher CBN-Gehalt
Manche Sorten mit hohem Gehalt eignen sich für unterbrochenes Hartdrehen oder bestimmte Gusseisen. Prüfen Sie Sorte, Bindemittel, Kantenpräparation und zulässige Unterbrechungsstärke; ein hoher Gehalt allein belegt keine Eignung.
Niedriger CBN-Gehalt
Manche Sorten mit geringerem Gehalt eignen sich unter passenden Bedingungen zum Schlichten gehärteten Stahls. Die Eignung für kontinuierliche oder unterbrochene Schnitte hängt von der gesamten Sorte und Geometrie ab, nicht nur vom Gehalt.
Hartdrehen und Hartfräsen mit CBN
Beim Hartdrehen wird ein gehärtetes Werkstück mit einem Drehwerkzeug bearbeitet, beim Hartfräsen mit einem Fräswerkzeug. Beide können in einem qualifizierten Prozess einen Teil der Schleifbearbeitung ersetzen. Vergleichen Sie Zykluszeit, Profilgenauigkeit, Randzonenintegrität und Feinbearbeitungsanforderungen, bevor Sie das Schleifen ersetzen.
So wählen Sie das richtige Schneidwerkzeug
Wählen Sie Werkzeuge nach den tatsächlichen Bedingungen Ihrer Fertigung, nicht nur nach einem Katalog.
Werkstückmaterial und Härte
Ermitteln Sie vor der Werkzeugwahl tatsächlichen Werkstoff, Wärmebehandlung und Härte. Hartguss und nitrierter Stahl können unterschiedliche Sorten und Kantenpräparationen erfordern. Gehärtete Teile lassen sich je nach Bearbeitung mit qualifizierten CBN-, Keramik- oder Hartmetallwerkzeugen bearbeiten oder durch Schleifen fertigstellen.
Bearbeitungsstufe
Verwenden Sie kein Schlichtwerkzeug zum Schruppen. Schruppwerkzeuge benötigen eine robuste Makrogeometrie; Schlichtwerkzeuge eine präzise Mikrogeometrie für enge Toleranzen.
Produktionsmenge und Kosten pro Schneide
Bei einem beispielhaften Jahresvolumen von 100 000 Nockenwellen vergleichen Sie die Gesamtkosten je Gutteil einschließlich Standzeit, Wendezeit, Ausschuss und Zykluszeit. Legen Sie ein validiertes Wechselintervall fest; eine ganze Schicht mit einer Schneide ist weder allgemeine Vorgabe noch Garantie.
Maschinensteifigkeit und Kühlschmierstoff
Prüfen Sie vor dem CBN-Einsatz Maschinenzustand, Werkstückspannung, Werkzeugauskragung und Schwingungen; das Maschinenalter allein sagt keine Ausbrüche voraus. Befolgen Sie die Sortenempfehlungen für Trocken- oder Nassbearbeitung und vermeiden Sie unkontrollierte Kühlschmierstoffzufuhr. Beim Hartmetallschruppen sind Druck und Durchfluss auf Werkzeug, Werkstoff und Spanabfuhr abzustimmen.
Schnellübersicht zur Werkzeugauswahl
| Bearbeitungsstufe der Nockenwelle | Werkstoffzustand | Mögliches Schneidwerkzeug — Eignung validieren | Hauptzweck / Nutzen |
|---|---|---|---|
| Schruppdrehen der Lagerzapfen | Gussrohteil / Schmiederohteil / weicher Stahl | Hartmetallwendeschneidplatten | Hohes Zeitspanvolumen, gute Schneidenfestigkeit, geeignet zum Schruppen unregelmäßiger Oberflächen |
| Vorschlichten der Lagerzapfen | Weicher oder vorgehärteter Werkstoff | Beschichtete Hartmetallplatten | Bessere Maßkontrolle und gleichmäßigere Oberflächen vor der Wärmebehandlung |
| Schruppfräsen der Nocken | Weicher Werkstoff / Rohmaterial | Hartmetall-Wendeschneidplattenfräser | Schneller, wirtschaftlicher Materialabtrag bei der Nockenprofilierung |
| Vorschlichtfräsen der Nocken | Weicher oder vorgehärteter Werkstoff | Hartmetallfräser / Vollhartmetall-Schaftfräser | Stabilere Profilführung und bessere Vorbereitung auf Wärmebehandlung oder Feinbearbeitung |
| Hartdrehen der Lagerzapfen | Gehärtete Oberfläche | CBN-bestückte Platten | Mögliche Option für qualifiziertes leichtes Schlichten; Oberfläche und Kosten je Schneide validieren |
| Hartfeinbearbeitung der Nocken | Gehärtete Oberfläche | CBN-bestückte Platten / ausgewählte CBN-Sorte | Für die Feinbearbeitung gehärteter Flächen mit Anforderungen an Verschleißbeständigkeit und Oberflächengüte |
| Schwere unterbrochene Hartbearbeitung | Gehärteter Werkstoff mit Schnittunterbrechungen | Voll-CBN-Platten / hochfeste CBN-Sorte | Nur Sorten berücksichtigen, die ausdrücklich für die tatsächliche Belastung und Schnittunterbrechung ausgelegt sind |
| Endgültige Profilgenauigkeit / Feinstbearbeitung | Gehärtete Nockenwelle | Schleifen / Superfinish / CBN-Hartfeinbearbeitung je nach Toleranz | Bei höchsten Anforderungen an Profilgenauigkeit, Oberfläche oder endgültige Geometrie |
| Sondergeometrien der Nockenwelle | Sondergeometrie / eingeschränkter Werkzeugzugang | Sonderwerkzeuge | Für besondere Nockenformen, enge Bauräume, kombinierte Bearbeitungen oder kürzere Zykluszeiten |
Kundenspezifische Schneidwerkzeuge
Standardwerkzeuge aus dem Katalog passen nicht immer zu Ihrer Motorkonstruktion.
Wenn Standardwerkzeuge nicht ausreichen
Bei sehr engem Abstand zwischen Nocken kann ein Standardfräser die benachbarte Nocke berühren. Auch eine konkave Nockenform kann für ein flaches Werkzeug unzugänglich sein.
Typische Anwendungen für Sonderwerkzeuge
Ein Stufenwerkzeug kann beispielsweise gleichzeitig drehen und anfasen und dadurch einen Werkzeugwechsel einsparen. Ein weiterer Fall ist eine spezielle Bohrstange für die Ölbohrung durch die Mitte der Nockenwelle.
Angaben für Sonderwerkzeuge
Für die Anfrage eines Sonderwerkzeugs werden drei Angaben benötigt:
- Eine 2D- oder 3D-Zeichnung des Bauteils.
- Den genauen Werkstoff und seine Härte.
- Maschinentyp und Spindelschnittstelle.
Häufige Werkzeugprobleme und Lösungen
Auch mit guten Werkzeugen können Probleme auftreten. Hier sind Ansätze für die häufigsten Fehler.
Vorzeitiger Werkzeugverschleiß auf gehärteten Flächen
Untersuchen Sie bei raschem CBN-Verschleiß Verschleißbild, Sorte, Härte, Schnittunterbrechungen, Schnittdaten und Kühlschmierstoffzufuhr. Je nach Bedingungen kann eine zu hohe oder zu niedrige Geschwindigkeit schaden. Passen Sie sie innerhalb des empfohlenen Bereichs an und validieren Sie die Standzeit; erhöhen Sie sie nicht pauschal um einen festen Prozentsatz.
Schlechte Oberflächengüte der Lagerzapfen
Prüfen Sie bei schlechter Zapfenoberfläche Schneidenverschleiß oder Schäden, Vorschub, Eckenradius, Steifigkeit, Spankontrolle und Werkstoffzustand. Wählen Sie den Vorschub im Einsatzbereich des Werkzeugs. Eine passende Wiper-Geometrie kann die Oberfläche verbessern, ist jedoch nicht für jede Bearbeitung erforderlich und muss zu Aufbau und Vorschubrichtung passen.
Schwankende Nockenhubtoleranzen
Bei schwankenden Nockenmaßen prüfen Sie Werkzeugverschleiß, Rundlauf, Spannung, Wärmeausdehnung, Maschinenkalibrierung und programmiertes Profil. Ein geeignetes Hydrodehnspannfutter kann die Werkzeugspannung stabilisieren, beseitigt aber nicht allein sämtliche Ursachen von Profilfehlern.
Schwingungen und Rattern beim Nockenfräsen
Bei Rattern beim Nockenfräsen prüfen Sie Auskragung, Steifigkeit, Werkstückspannung, Eingriff und Schnittdaten. Ein geeigneter Fräser mit ungleicher Zahnteilung kann regenerative Schwingungen stören, aber nicht jede instabile Aufspannung ausgleichen.
Zusammenfassung
Stimmen Sie das Werkzeugsystem auf Nockenwellenwerkstoff, Bearbeitungsstufe, Geometrie und gewünschte Oberfläche ab. Hartmetall ist beim Schruppen üblich; qualifiziertes CBN oder andere Feinbearbeitungsverfahren können für gehärtete Flächen geeignet sein. Validieren Sie Steifigkeit, Standzeit, Profilgenauigkeit und Kosten je Gutteil.
Häufige Fragen
Welche Platte eignet sich am besten zum Schlichten gehärteter Nocken?
Zum Schlichten gehärteter Nocken können CBN-bestückte Platten geeignet sein, wenn Sorte und Geometrie zu Werkstoff und Schnitt passen. Voll-CBN-Platten können andere Optionen bei nutzbaren Schneiden oder Festigkeit bieten. Vergleichen Sie qualifizierte Sorten, Schnittunterbrechungen, Oberflächenanforderungen und Gesamtkosten statt nur die Bauweise.
Können Standard-Hartmetallplatten Nockenwellen nach der Wärmebehandlung bearbeiten?
Manche Hartmetallsorten können gehärtete Werkstoffe unter festgelegten Bedingungen bearbeiten. Vergleichen Sie oberhalb von 45-50 HRC qualifizierte Hartmetall-, CBN-, Keramik- und Schleifoptionen für die konkrete Bearbeitung. Standardhartmetall ist nicht automatisch geeignet; ein Versagen lässt sich aber nicht allein aus der Härte ableiten.
Was unterscheidet Voll-CBN-Platten von CBN-bestückten Platten?
Voll-CBN-Platten bestehen aus einem gesinterten CBN-basierten Körper; bestückte Platten besitzen CBN-Schneidbereiche auf einem Trägerkörper. Beide Bauweisen unterscheiden sich nach Sorte, Bindemittel, Geometrie und nutzbaren Schneiden. Vergleichen Sie dokumentierte Einsatzbereiche und tatsächliche Kosten je Gutteil.
Wie wähle ich zwischen Hartdrehen und Schleifen für die Lagerzapfen-Feinbearbeitung?
Vergleichen Sie Hartdrehen und Schleifen anhand geforderter Toleranz, Profilform, Oberflächenstruktur, Randzonenintegrität, Zykluszeit und Gesamtprozesskosten. Beide können geeignet sein; eine vorgegebene Struktur oder sehr enge Anforderungen können Schleifen oder ein anderes spezielles Feinbearbeitungsverfahren erfordern.
Bieten Sie Sonderwerkzeuge für besondere Nockenwellengeometrien an?
Ja, Sonderwerkzeuge sind bei besonderen Nockenformen oder zur Kombination mehrerer Bearbeitungsschritte üblich.