










Usiner la fonte : outillage adapté, vitesses de coupe et maîtrise des poussières
L’usinage de la fonte paraît souvent calme jusqu’à ce que la plaquette ne donne plus le même état de surface, que des poussières noires abrasives se déposent dans l’enceinte ou qu’une pièce se comporte différemment du lot précédent. Un diagnostic utile commence par trois questions : quelle nuance est usinée, quel mode d’usure se développe à l’arête et la coupe à sec ou sous arrosage donne-t-elle le procédé le plus propre et le plus stable ?
La fonte évite généralement les arêtes rapportées tenaces de nombreux matériaux plus tendres. Ses difficultés sont ailleurs : usure abrasive, gestion des poussières, variations de nuance et outils à adapter à l’opération réelle plutôt qu’à une désignation générique du matériau.
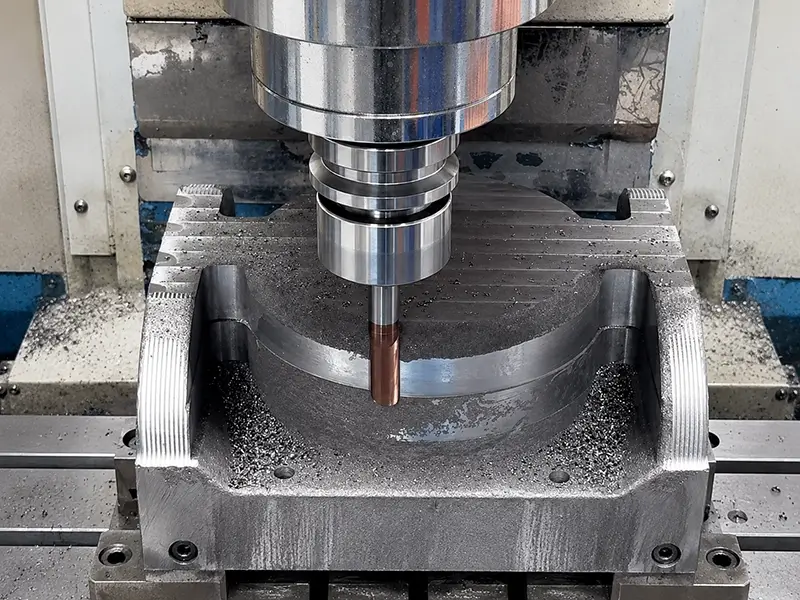
Réponse rapide : aborder la fonte d’abord par l’abrasion, les poussières et le comportement de la nuance
Le bon départ n’est pas de copier une recette universelle de vitesses et d’avances. Identifiez d’abord la fonte, déterminez si le procédé bénéficie d’une coupe à sec et recherchez si l’arête cède par abrasion, chocs, cycles thermiques ou instabilité du montage.
| Question pratique sur la fonte | Meilleure réponse de départ |
|---|---|
| Pourquoi l’outil s’use-t-il si vite ? | Envisagez l’abrasion et les variations du matériau avant de supposer que l’arrosage résoudra le problème. |
| Faut-il usiner à sec ? | La coupe à sec est courante, mais seulement si la gestion des poussières et l’adéquation de l’outil la rendent pertinente. |
| Quand faut-il des nuances d’outil plus dures ou des plaquettes plus tenaces ? | Lorsque le carbure ordinaire ne maintient plus la durée de vie, la cote ou l’état de surface avec le mode d’usure réel. |
| Pourquoi l’état de surface varie-t-il entre les pièces ? | Vérifiez les variations de nuance, l’usure de l’arête, les poussières, le bridage et la rigidité du montage. |
Pourquoi la fonte se comporte différemment
Les formes du graphite et les états de matrice de la fonte modifient le comportement du copeau, l’amortissement et la réponse de la surface. Cela explique pourquoi certaines fontes fragmentent bien les copeaux et s’usinent plus agréablement que prévu tout en usant régulièrement l’arête.
Fonte grise
La fonte grise est souvent celle à laquelle on pense d’abord. Elle peut s’usiner relativement bien et fragmenter proprement les copeaux, mais produit aussi des poussières abrasives et des particules fines qui affectent la durée de vie de l’outil et la propreté de la machine. Elle s’usine fréquemment à sec, car les copeaux libres et les poussières peuvent être plus faciles à récupérer qu’une boue de fluide contaminé, selon l’enceinte et l’aspiration.
Fonte nodulaire et fontes plus tenaces
La fonte nodulaire, ou ductile, se comporte différemment. L’outil peut subir des efforts plus élevés, une ténacité accrue et un mode d’usure différent de celui d’une fonte grise fragile. Un montage validé sur une nuance ne doit pas être repris aveuglément pour une autre.
Choix des outils pour usiner la fonte
Le choix doit suivre le mode d’usure, la dureté et la structure de la pièce, sa géométrie, la continuité de coupe et le procédé : fraisage, perçage ou tournage.
Le carbure comme point de départ habituel
Le carbure est le point de départ courant de nombreux procédés sur fonte : il associe résistance à l’usure et rigidité sans passer immédiatement aux coûts d’outillage supérieurs du tournage dur. Nuance, revêtement, préparation d’arête et géométrie restent importants. Lorsque l’application se situe à la limite entre carbure ordinaire et CBN, utilisez ce guide de choix entre CBN et carbure pour comparer dureté, type de coupe, stabilité et économie de production.
Quand employer des plaquettes CBN
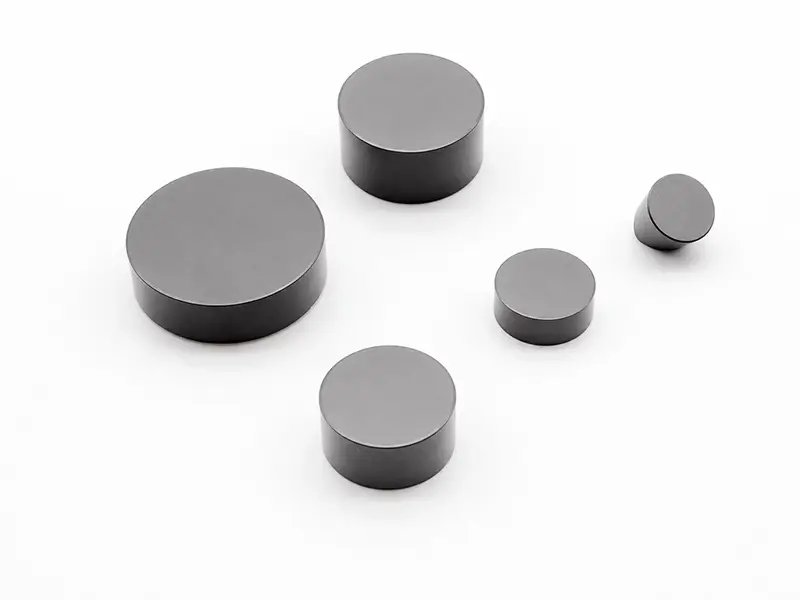
Les plaquettes CBN deviennent pertinentes lorsque la fonte est plus dure, la sollicitation abrasive plus élevée ou le tournage assez exigeant pour réduire fortement la durée de vie du carbure. Elles ne sont pas la réponse par défaut à toute application sur fonte ; elles constituent une solution ciblée lorsque leur résistance à l’abrasion et leur comportement dans les matériaux durs améliorent sensiblement le procédé.
Quand les plaquettes CBN massif sont pertinentes
Les plaquettes CBN massif relèvent d’applications plus spécialisées. Elles peuvent se justifier lorsque la durée de vie, la dureté du matériau, les interruptions de coupe ou l’économie de production compensent leur coût supérieur. Ne montez en gamme que si le procédé exige une résistance d’arête, un volume de CBN ou une résistance à l’usure qu’une construction moins coûteuse ne peut fournir.
Coupe à sec ou sous arrosage dans la fonte
La coupe à sec est courante sur fonte pour de bonnes raisons, mais cette habitude ne prime pas sur les conditions réelles de machine, d’outil et de maîtrise des poussières.
Pourquoi la coupe à sec est courante
La coupe à sec peut éviter que le graphite fin et les particules abrasives forment une boue qui recouvre la machine et atteint le bac. Elle peut aussi éviter les cycles thermiques dans les applications à plaquettes sensibles à un arrosage intermittent.
Pourquoi l’arrosage reste parfois utile
L’arrosage peut rester pertinent selon l’opération, l’enceinte, la stratégie antipoussières et le comportement de l’outil. Il faut déterminer si la coupe à sec ou sous arrosage offre la meilleure stabilité, le meilleur entretien et la meilleure durée de vie dans cette application. Si l’arrosage est choisi, le guide général de dépannage des fluides de coupe aide à diagnostiquer les problèmes d’alimentation, de concentration, de contamination et d’entretien du bac.
Usure, poussières et entretien de la machine
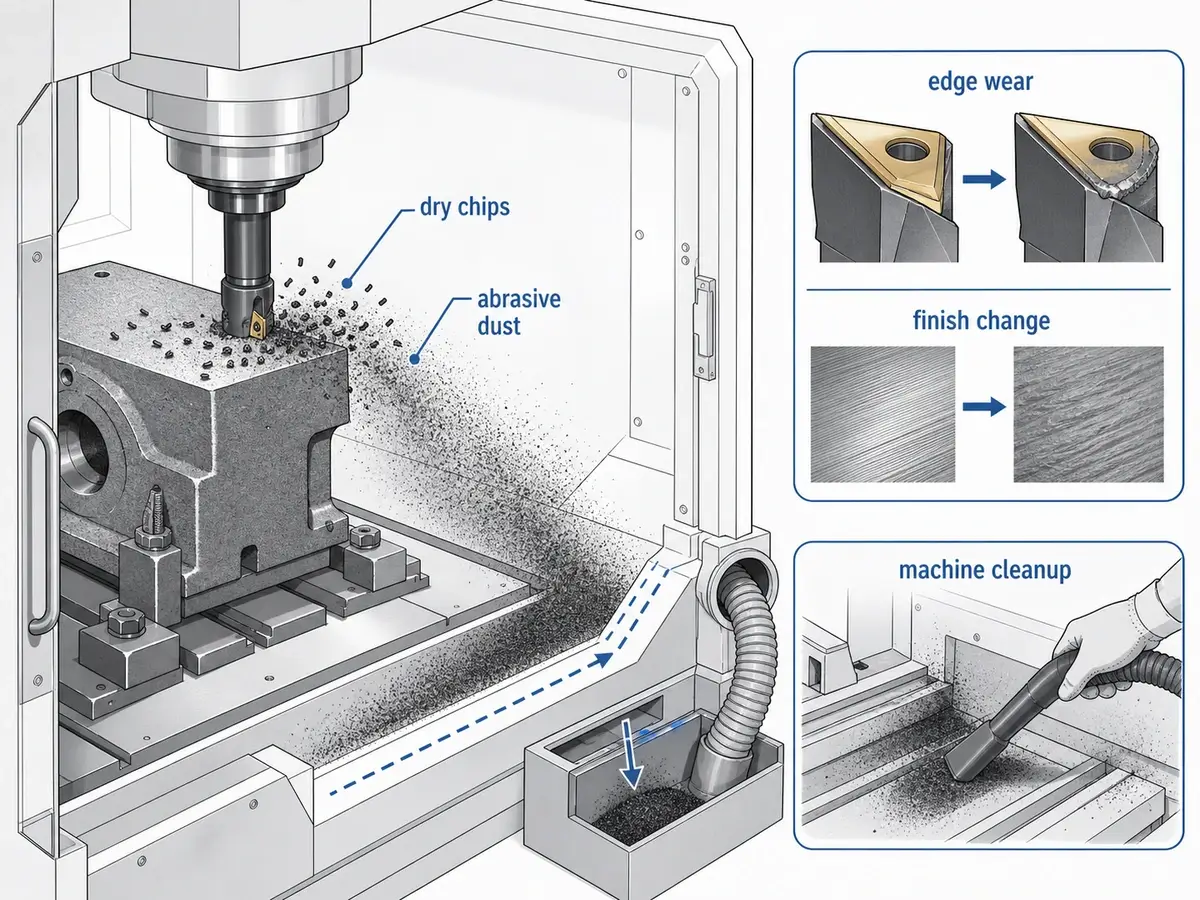
La fonte pénalise un entretien insuffisant : poussières et copeaux se déposent dans l’enceinte, les protections, les glissières et le système de nettoyage.
L’usure abrasive n’est pas un détail
Le matériau peut user régulièrement l’arête même si la coupe paraît calme. Sur fonte, l’état de surface peut se dégrader progressivement avant que l’outil ne semble endommagé. Traitez une évolution répétable de l’état de surface comme un indicateur de durée de vie, pas seulement comme un défaut esthétique.
La maîtrise des poussières compte pour les personnes et les machines
Les poussières fines de fonte affectent l’air respiré, la propreté de la machine et l’entretien à long terme. Utilisez une enceinte, un captage à la source, un nettoyage rigoureux et une gestion des copeaux adaptée au procédé. Les recommandations de l’OSHA expliquent pourquoi une ventilation locale par aspiration correctement conçue est généralement plus efficace contre les contaminants d’usinage qu’une ventilation générale par dilution seule.
Erreurs courantes sur fonte
| Erreur | Pourquoi cela nuit au procédé |
|---|---|
| Traiter toutes les fontes de la même façon | Structure, dureté, ténacité et comportement à l’usure varient. |
| Choisir les outils selon la seule dureté | Géométrie, continuité de coupe, mode d’usure et procédé restent importants. |
| Supposer que la coupe à sec est toujours meilleure | Certains montages bénéficient d’une stratégie d’arrosage maîtrisée et régulière. |
| Négliger les poussières et le nettoyage | La contamination abrasive endommage les machines et crée une exposition évitable. |
| Attendre la défaillance totale avant de changer l’outil | La dérive de l’état de surface et des dimensions avertit souvent plus tôt. |
Liste de contrôle pratique pour usiner la fonte
- Identifier aussi précisément que possible le type de fonte et sa dureté.
- Déterminer si l’opération est limitée par l’abrasion, la ténacité, les chocs, les cycles thermiques ou la géométrie.
- Choisir les outils selon l’usure observée, et pas seulement selon la marque connue.
- Décider explicitement entre coupe à sec et arrosage plutôt que suivre l’habitude.
- Maintenir un arrosage continu si la plaquette et le procédé choisis exigent une coupe sous fluide.
- Surveiller état de surface, cotes, bruit et charge de broche pour détecter l’usure progressive.
- Intégrer le captage des poussières et le nettoyage au plan d’usinage.
Conclusion
Usiner la fonte consiste moins à trouver une valeur de coupe spectaculaire qu’à maîtriser abrasion, poussières, comportement du matériau et adéquation de l’outil. Commencez par identifier réellement le matériau, choisir une arête adaptée et décider délibérément entre coupe à sec et arrosage. Déterminez ensuite si le carbure ordinaire suffit ou si les plaquettes CBN ou CBN massif se justifient techniquement et économiquement.
Le gain n’est pas seulement une durée de vie accrue : c’est aussi un état de surface plus prévisible, moins de contamination de la machine et moins de conclusions erronées sur ce que le matériau ou l’outil aurait dû faire.
Questions fréquentes
La fonte s’usine-t-elle généralement à sec ?
Souvent, mais pas toujours. La coupe à sec peut simplifier la gestion des copeaux et poussières et éviter des cycles thermiques irréguliers, tandis que certaines opérations bénéficient d’un arrosage maîtrisé. Les indications du fabricant d’outils et le montage précis doivent décider.
Pourquoi la fonte use-t-elle rapidement les outils ?
De nombreuses fontes sont abrasives. Cette abrasion attaque régulièrement l’arête même si la coupe paraît stable ; état de surface et dimensions peuvent donc dériver avant une rupture visible de l’arête.
Les plaquettes CBN sont-elles nécessaires pour la fonte ?
Non. Le carbure reste le point de départ pratique de nombreuses applications. Le CBN devient plus pertinent sur matériaux plus durs, à vitesse plus élevée ou en conditions plus abrasives, lorsque le carbure ne maintient plus une durée de vie, des cotes ou un état de surface acceptables.
Quelle est la plus grande erreur en usinage de fonte ?
Traiter toutes les fontes comme un même matériau. Comportement de la nuance, dureté, continuité de coupe, gestion des poussières et usure observée modifient tous le choix d’outil.