










Fluides de coupe en usinage CNC : résoudre les problèmes courants de lubrification
On recherche rarement du fluide de coupe pour suivre un cours de chimie. On cherche parce que le fluide sent mauvais, que l’émulsion se sépare, que la durée de vie des outils baisse, que les pièces se tachent ou que l’atelier ne sait pas si le problème vient de la concentration, de l’arrosage ou du choix du fluide. Il faut donc commencer par la maîtrise du procédé, pas par des définitions.
La démarche pratique est plus simple que ne le laissent penser de nombreux débats sur les fluides. Il faut d’abord déterminer le besoin principal : lubrification, refroidissement, rinçage ou stabilité dans le bac. Ensuite, adapter le mode d’arrosage et la concentration à cette tâche. Ce n’est qu’après que l’atelier devrait discuter des marques. Une opération de fraisage utilisant des fraises en carbure peut surtout nécessiter du refroidissement et une bonne évacuation des copeaux, tandis que le perçage ou l’alésage peut exiger davantage de lubrification à l’arête. Assimiler ces besoins revient à reléguer le fluide au second plan jusqu’à ce qu’il devienne un problème de production.
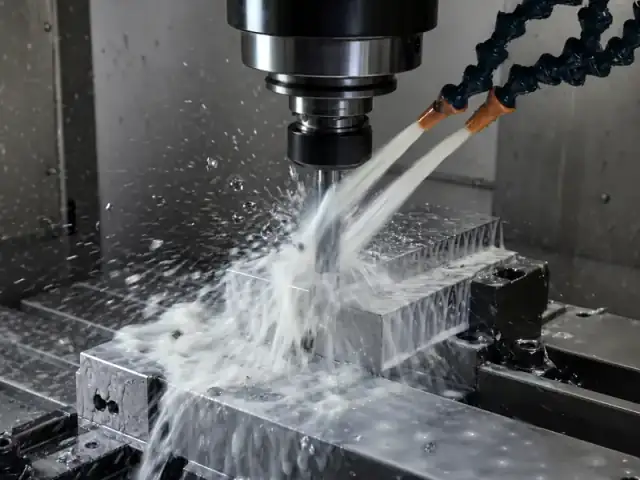
Réponse rapide : choisir le fluide selon l’opération, puis maîtriser sa concentration et l’état du bac
Pour simplifier les décisions, il faut cesser de chercher un « meilleur fluide de coupe » universel. La bonne question est : que doit faire le fluide dans cette opération, et que se passe-t-il généralement lorsque ce besoin est ignoré ?
À partir de là, la démarche devient concrète :
1. Déterminer si la coupe exige surtout lubrification, refroidissement, évacuation des copeaux, protection anticorrosion ou propreté du bac ; 2. adapter le type de fluide et son application ; 3. mesurer correctement la concentration et la stabiliser ; 4. traiter séparation, odeurs, mousse, huiles étrangères et irritation cutanée comme des alertes de procédé, pas comme des détails.
| Situation de procédé | Meilleur point de départ | Pourquoi c’est la bonne première décision |
|---|---|---|
| Fraisage ou tournage CNC général avec bac | Commencer par un fluide miscible à l’eau dans la plage préconisée par le fabricant | Il équilibre refroidissement, rinçage et lubrification adaptée à une production variée |
| Taraudage, alésage ou finition de trous à fort frottement | Privilégier la lubricité ou une plage de concentration plus élevée | La lubrification limite compte ici davantage que la théorie du refroidissement par arrosage abondant |
| Aluminium avec collage de copeaux ou dérive de l’état de surface | Choisir d’abord la meilleure stratégie d’évacuation des copeaux, puis vérifier l’adéquation du fluide | On accuse souvent les outils d’une mauvaise évacuation bien avant d’examiner le rôle du fluide |
| Atelier manuel ou peu utilisé | Choisir un fluide que l’atelier entretiendra réellement | Un excellent fluide sans plan d’entretien devient vite un problème de bac |
| Baisse soudaine de l’état de surface ou de la durée de vie sur plusieurs travaux | Vérifier concentration, huiles étrangères et arrosage avant de changer les outils | Une dérive du fluide ressemble souvent à un problème d’outil |
Ce que fait réellement le fluide dans la coupe
Le fluide remplit plusieurs fonctions : lubrifier l’interface outil-pièce, évacuer chaleur et copeaux, prévenir la rouille, réduire l’arête rapportée, améliorer l’état de surface et préserver l’hygiène du bac. Aucun fluide ne les remplit toutes aussi bien dans chaque opération. Le choix doit donc partir du procédé, pas du catalogue.
Refroidir et lubrifier sont deux fonctions différentes
En fraisage à grande vitesse de broche, l’évacuation des copeaux et la maîtrise de la chaleur peuvent primer. En usinage à grande vitesse, l’arrosage doit faciliter l’évacuation des copeaux, pas simplement mouiller l’enceinte. En taraudage ou en alésage, la lubrification à l’arête peut compter davantage que le refroidissement global. Un même atelier peut donc utiliser une concentration pour l’usinage général et une plus élevée pour les trous exigeants.
Considérer la concentration comme une valeur unique pour tout masque ce compromis. Une concentration plus élevée peut améliorer la lubricité, mais accroître les résidus et le coût. Une plus faible peut améliorer refroidissement et propreté dans certaines opérations, tout en réduisant la résistance du film là où elle est essentielle.
L’évacuation des copeaux fait partie de la performance du fluide
Le fluide n’aide que s’il atteint la coupe et écarte les copeaux. Un système qui mouille l’enceinte sans atteindre le contact outil-pièce ne résout pas le problème principal. Il en va de même pour les copeaux accumulés dans une poche ou une rainure. Le soufflage, la position des buses et la trajectoire peuvent alors compter autant que le fluide.
Le même constat vaut pour les trous : avec des forets en carbure, on attribue beaucoup de ruptures d’arête à la nuance de l’outil alors que la chaleur et la recoupe des copeaux sont en cause. L’arrosage et l’évacuation des copeaux font donc partie des décisions de durée de vie, pas seulement de l’entretien de la machine.
La propreté de la machine et l’état du bac modifient les résultats
Le fluide constitue aussi un système à entretenir. Si le bac est contaminé, trop dilué, chargé d’huiles étrangères, mal mélangé ou stagnant, le fluide ne se comporte plus comme le produit acheté. Il devient une autre donnée d’entrée du procédé.
Deux ateliers peuvent ainsi acheter le même produit et obtenir des résultats très différents. Le bidon est identique, mais pas l’eau, le suivi de concentration, le nettoyage ni la maîtrise des huiles étrangères.
Choisir le fluide selon la matière et l’opération
Pour éviter un article générique, le plus simple est de relier le choix aux opérations réelles.
Fraisage et tournage
Pour le fraisage et le tournage généraux, un fluide miscible à l’eau est souvent le choix courant, grâce à son équilibre entre refroidissement, lubricité et rinçage. C’est une base raisonnable pour les aciers, l’inox et de nombreuses productions mixtes si la machine possède un vrai bac et que l’atelier l’entretient.
L’erreur consiste à croire que « polyvalent » signifie « sans entretien ». Une dérive de concentration ou une accumulation d’huiles étrangères peut transformer le même fluide en source d’odeurs, de rouille, de taches ou de défauts de surface.
Perçage, taraudage et alésage
Les trous révèlent souvent la différence entre refroidissement et lubrification. Taraudage et alésage présentent des contacts étroits et un frottement élevé. Une concentration peut convenir au perçage courant avec des forets en carbure, tandis qu’une finition plus précise avec un alésoir en carbure peut exiger une concentration supérieure ou une application locale différente.
C’est pourquoi les opérateurs peuvent se contredire lorsqu’ils comparent de mémoire le « meilleur fluide ». Ils décrivent peut-être des opérations différentes, pas des vérités différentes.
Aluminium et métaux non ferreux
Avec l’aluminium, le collage sur l’arête, le maculage et l’évacuation des copeaux deviennent plus visibles. Certaines machines fonctionnent bien avec un fluide propre miscible à l’eau. D’autres bénéficient d’une lubrification par brouillard ou d’un lubrifiant plus léger appliqué localement. Cette même logique de maîtrise des copeaux intervient dans le choix des outils, notamment lorsqu’on compare le comportement du fluide aux conseils sur le choix d’une fraise pour l’aluminium. La bonne réponse dépend de la machine, des RPM, de l’enceinte et de la facilité d’évacuation des copeaux.
Le test utile n’est pas de voir si le fluide brille sur la pièce, mais si les copeaux s’évacuent, si l’arête reste propre et si l’état de surface demeure stable dans le temps.
Concentration : le problème caché le plus fréquent
Beaucoup de problèmes commencent par une dérive de concentration. Les ateliers complètent avec de l’eau seule, estiment le dosage ou supposent que la valeur Brix du réfractomètre correspond directement au pourcentage de fluide. C’est une source majeure de confusion.
Partir des recommandations du fabricant
Aucune concentration universelle ne convient à tous les fluides et toutes les opérations. La plage de départ vient du fabricant, puis s’adapte à l’application. Taraudage, brochage et alésage demandent souvent davantage de concentré ; l’usinage général peut en demander moins. L’aluminium peut nécessiter un autre équilibre que l’acier.
Partir d’idées reçues sur Internet plutôt que de la plage du produit complique tous les diagnostics suivants.
La valeur Brix n’est souvent pas la concentration
La lecture du réfractomètre est utile, mais exige souvent un facteur de conversion propre au fluide. Sans ce facteur, le bac peut être plus concentré ou plus dilué qu’on ne le pense. Cela explique qu’un opérateur juge la concentration correcte alors que le fluide fonctionne mal.
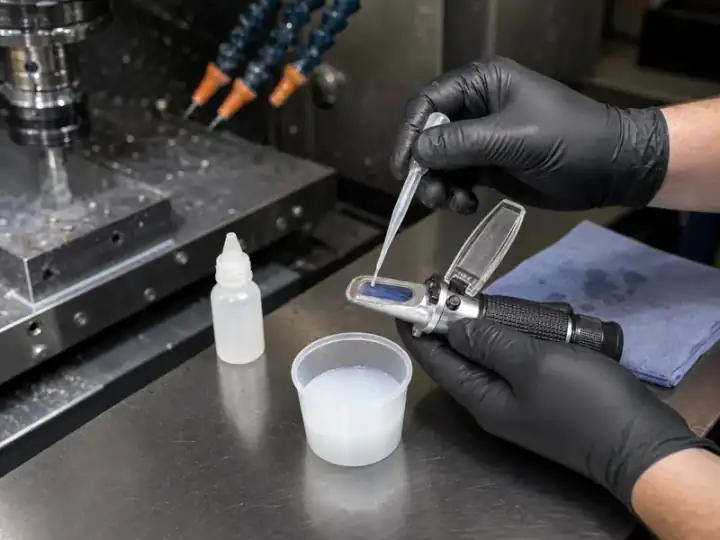
Le suivi doit donc figurer dans la fiche de procédé, pas reposer sur la mémoire. Mesurer, convertir correctement, documenter et comparer dans le temps.
Les problèmes de concentration ressemblent à des problèmes d’usinage
Une concentration faible peut se traduire par rouille, faible lubricité ou durée de vie réduite. Une concentration élevée peut produire résidus collants, mousse excessive, taches ou problèmes de propreté. Dans les deux cas, on peut d’abord incriminer l’outil ou l’avance.
Si un défaut de surface apparaît simultanément sur plusieurs travaux, vérifier la concentration avant de remplacer toutes les plaquettes et modifier tous les correcteurs.
Pourquoi le fluide se sépare, sent mauvais ou pose des problèmes de bac
Lorsque les usineurs disent que le fluide « se sépare », ils parlent généralement d’une rupture de l’émulsion. L’huile et l’eau ne restent plus mélangées de façon stable. C’est une véritable alerte de procédé, pas seulement un défaut d’aspect.
| Symptôme | Causes courantes | Premiers contrôles |
|---|---|---|
| Séparation huile/eau | Mauvais mélange, contamination, mauvaise qualité d’eau, huiles étrangères | Vérifier la préparation du mélange, la concentration et les contaminations visibles. |
| Odeur aigre ou putride | Bactéries, bac stagnant, machine sale, huiles étrangères piégées | Examiner le nettoyage, le pH, l’écrémage et la durée d’arrêt. |
| Rouille ou taches | Concentration faible, fluide inadapté, qualité d’eau | Vérifier la concentration réelle et les pratiques d’appoint. |
| Mousse | Agitation excessive, contamination, faible concentration, fluide inadapté | Vérifier concentration, retour du fluide et quantité d’huiles étrangères. |
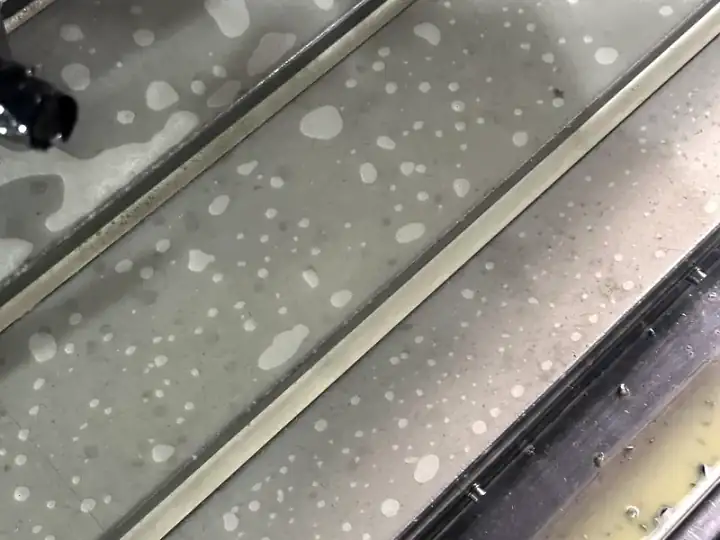
Une émulsion rompue exige généralement de repartir à zéro, pas d’improviser des mélanges
Une fois l’émulsion clairement rompue, les additifs au hasard sont rarement la solution. Eau de Javel, savon, nettoyant pour freins et chimie improvisée créent généralement un second problème. Mieux vaut rechercher la cause, nettoyer correctement le bac et le remplir d’un fluide bien préparé.
Les huiles étrangères ne sont pas qu’un défaut d’aspect
Les huiles étrangères recouvrent la surface, retiennent la chaleur, favorisent les bactéries et modifient le comportement du bac. Elles faussent aussi l’évaluation visuelle. On peut accuser le fluide alors qu’une grande partie du problème vient d’huile de glissière ou hydraulique flottant à la surface.
La qualité de l’eau change tout
Dureté, minéraux et préparation comptent. Même un bon fluide peut mal fonctionner si l’eau d’appoint est inadaptée ou si le concentré et l’eau sont mélangés dans le mauvais ordre. Beaucoup de récits de « mauvais fluide » décrivent en réalité « mauvaise eau et mauvais entretien ».
La santé et l’environnement de l’atelier ne sont pas secondaires
Un article limité à la durée de vie des outils manque une préoccupation majeure. Les opérateurs s’inquiètent à juste titre des brouillards, du contact cutané, des odeurs, des bactéries et de l’exposition prolongée. Si le fluide irrite la peau ou charge l’air de brouillard, l’atelier a un problème de procédé, pas seulement de confort.
La maîtrise des brouillards, l’hygiène du bac, la concentration et la propreté de la machine interviennent toutes. Un système sale peut provoquer problèmes cutanés et odeurs même si le choix initial était raisonnable. L’état du fluide est donc à la fois une variable d’usinage, d’entretien et d’exposition au travail.
Cela ne signifie pas que tous les ateliers doivent réagir pareil. L’article doit reconnaître que les personnes évaluent les performances du fluide autant que les arêtes de coupe.
Erreurs courantes dans le choix et l’entretien du fluide
Les erreurs les plus coûteuses sont souvent banales.
- Supposer que toutes les opérations exigent la même concentration.
- Compléter uniquement à l’eau jusqu’à trop diluer le bac.
- Lire le Brix sans le bon facteur de conversion.
- Ignorer huiles étrangères et bactéries jusqu’à ce que l’odeur impose un nettoyage urgent.
- Accuser les fraises ou forets en carbure avant de vérifier l’arrosage et l’état du fluide.
- Choisir un fluide pour petit atelier uniquement selon la saleté ou l’odeur, sans considérer anticorrosion et usage réel.
Le schéma est simple : le fluide reste secondaire jusqu’à ce qu’il pose problème.
Liste de contrôle pratique du fluide
Utiliser cette liste avant de changer nuance d’outil, avances ou correcteurs.
| Point de contrôle | Pourquoi c’est important |
|---|---|
| Confirmer le besoin principal : refroidissement, lubricité ou rinçage | Évite une logique de fluide universel |
| Mesurer correctement la concentration | La confusion autour du Brix est fréquente et coûteuse |
| Inspecter les huiles étrangères et la propreté du bac | Un fluide sale se comporte comme un autre produit |
| Vérifier l’orientation des buses et l’évacuation des copeaux | Un fluide qui manque la coupe résout peu de choses |
| Adapter la stratégie au type de machine | Arrosage abondant, brouillard, application manuelle et petit atelier diffèrent |
| Revérifier lorsque plusieurs travaux se dégradent ensemble | Des problèmes sur plusieurs travaux indiquent souvent l’état du fluide |
Conclusion
Le meilleur fluide correspond à la coupe, à la machine et à la réalité de l’entretien. Un produit excellent dans un procédé peut échouer dans un autre si le besoin passe du refroidissement à la lubrification, de l’évacuation des copeaux à la propreté ou de la durée de vie du bain à la facilité d’application manuelle.
Pour limiter les surprises, il faut traiter le fluide comme une variable maîtrisée : l’adapter à l’opération, mesurer correctement sa concentration, préserver le bac et diagnostiquer avant d’accuser l’outil. Cette discipline offre à l’outil de meilleures conditions, en fraisage, perçage, alésage ou finition de matières difficiles.
Questions fréquentes
Quel est le meilleur fluide pour l’usinage CNC ?
Il n’existe pas de réponse unique. Le bon fluide dépend de l’opération, de la matière, de la machine, de l’application et de la rigueur d’entretien.
Pourquoi mon fluide se sépare-t-il de l’eau ?
L’émulsion peut s’être rompue à cause d’une contamination, d’un mauvais mélange, de la qualité de l’eau, d’huiles étrangères, de bactéries ou d’un entretien longtemps négligé.
Une concentration plus élevée améliore-t-elle toujours la durée de vie ?
Non. Une concentration plus élevée peut améliorer la lubricité dans certaines opérations, mais aussi créer résidus, salissures ou mousse. La bonne plage dépend du fluide et de la coupe.
Un petit atelier peut-il utiliser un fluide soluble dans l’eau ?
Oui, à condition de l’entretenir. En usage occasionnel, la charge d’entretien compte presque autant que la performance de coupe.
Faut-il changer les outils d’abord si l’état de surface se dégrade ?
Pas toujours. Si plusieurs travaux se dégradent ensemble, vérifier concentration, arrosage, contamination et état du bac avant de changer tous les outils. Cette démarche vaut aussi pour le perçage, notamment les choix de procédé présentés dans ce guide sur les forets pour acier inoxydable.
L’arrosage est encore plus important lorsque l’évacuation des copeaux dans les trous borgnes est limitée par un fond fermé.