










Choisir une fraise pour l’aluminium : éviter le collage des copeaux et le broutement
Pour la plupart des fraisages CNC de l’aluminium, commencez par une fraise carbure dédiée, à arêtes vives, goujures polies ou à faible frottement, espace à copeaux suffisant et porte-à-faux aussi court que possible. Le choix précis dépend de la machine, de la plage RPM, de la rigidité du porte-outil, de l’opération et de l’évacuation. Une seule dent peut être utile lorsque le dégagement des copeaux et la vitesse de broche élevée sont essentiels. Une fraise à 2 dents est un choix polyvalent sûr pour les rainures et les poches. Une fraise à 3 dents est souvent productive sur une CNC rigide, car elle équilibre espace à copeaux et capacité d’avance. Une fraise PCD convient plutôt aux grandes séries spécialisées ou aux matériaux non ferreux abrasifs ; elle n’est pas la réponse par défaut à tous les travaux d’aluminium.
Réponse rapide : quelle fraise utiliser pour l’aluminium ?
Pour un premier choix rapide, partez de l’opération et du type de machine.
| Application | Bon choix de départ | Pourquoi |
|---|---|---|
| Fraisage CNC courant de poches dans l’aluminium | Fraise carbure à 2 ou 3 dents pour aluminium | Bonne évacuation avec assez de dents pour la productivité. |
| Rainurage profond | Fraise aluminium à 2 dents, ou à une dent si les RPM et le dégagement des copeaux le permettent | Des goujures plus spacieuses facilitent l’évacuation. |
| Usinage de l’aluminium sur routeur à grande vitesse | Fraise aluminium à une ou 2 dents | Aide à maintenir l’épaisseur de copeau à RPM élevés et à évacuer les copeaux. |
| Ébauche sur centre d’usinage vertical rigide | Fraise carbure dédiée à l’aluminium à 3 dents | Plus de capacité d’avance tout en conservant l’espace à copeaux. |
| Finition des parois et des fonds | Fraise affûtée à 2 ou 3 dents, souvent polie ou revêtue | Une arête nette et un montage stable comptent plus que le seul nombre de dents. |
| Grandes séries de matériaux non ferreux abrasifs | Outils PCD lorsque justifiés | La durée de vie et la constance du fini peuvent compenser le coût. |
Ce tableau fournit un point de départ, sans remplacer un montage adapté. L’aluminium est tendre par rapport à l’acier, mais son usinage propre n’est pas toujours facile. Ses copeaux peuvent être volumineux, collants et rapides. S’ils ne sortent pas de la coupe, ils adhèrent à l’arête, rayent la surface, bourrent la goujure ou cassent l’outil.
Pourquoi l’aluminium exige un choix d’outil différent
La bonne fraise pour aluminium dépend moins de la dureté maximale que de la maîtrise des copeaux. Un outil efficace dans l’acier peut avoir trop de dents, trop peu d’espace ou une combinaison arête/revêtement favorisant l’adhérence de l’aluminium.
L’aluminium produit des copeaux volumineux et collants
L’aluminium autorise généralement des vitesses de coupe supérieures à celles de l’acier, mais ses copeaux sont plus volumineux pour une opération donnée et peuvent être pâteux selon l’alliage et l’état. L’aluminium tendre ou corroyé peut s’étaler. Les alliages moulés peuvent contenir du silicium abrasif. Les parois minces peuvent vibrer. Les copeaux collés peuvent dégrader le fini avant que l’outil paraisse usé.
L’espace à copeaux est donc essentiel. La goujure doit permettre au copeau de s’enrouler et de sortir. Des copeaux accumulés dans la coupe sont recoupés, ce qui augmente la chaleur, raye la surface et dégrade le bruit de coupe, même si l’avance et la vitesse programmées semblent raisonnables.
L’évacuation compte autant que la dureté
Un outil très résistant mais évacuant mal les copeaux peut rapidement casser dans l’aluminium. Davantage de dents augmente le nombre d’arêtes et la résistance du noyau, mais réduit le volume des goujures. Ce compromis convient aux matériaux plus durs, avec petits copeaux et vitesses plus faibles. Dans l’aluminium, surtout en rainurage, les dents supplémentaires peuvent poser problème si les copeaux ne sortent pas.
Arrosage, brouillard, soufflage d’air, trajectoire, profondeur de passe et engagement radial influencent tous l’évacuation. Le choix de la fraise n’est qu’une partie du système de maîtrise des copeaux.
Le frottement peut créer une arête rapportée et un mauvais fini
Une arête rapportée se forme lorsque l’aluminium adhère à l’arête de coupe. Une fois cette accumulation présente, l’arête ne coupe plus proprement. La surface est arrachée ou étalée, les dimensions dérivent et la chaleur augmente. Le frottement aggrave le problème, car l’outil reste en contact sans former un véritable copeau.
La solution n’est généralement pas un revêtement miracle. Elle combine géométrie affûtée, épaisseur de copeau suffisante, espace adapté, lubrification ou air/arrosage approprié, maintien stable et trajectoire qui ne piège pas les copeaux.
Choisir le bon nombre de dents
Le nombre de dents et l’angle d’hélice font souvent partie des premières décisions géométriques, car ils modifient l’espace à copeaux, la capacité d’avance, la résistance de l’outil et le fini. Pour l’aluminium, moins de dents est souvent préférable à un outil polyvalent destiné à l’acier, mais le choix dépend toujours de l’opération.
Une dent pour un dégagement maximal
Une seule dent offre le plus grand espace à copeaux. Cette solution est courante sur les routeurs usinant l’aluminium, les machines à RPM élevés et lorsque l’évacuation constitue la limite principale. Avec une seule arête, l’avance programmée doit être assez élevée pour maintenir l’épaisseur de copeau. À RPM élevés, une avance trop faible fait frotter l’outil.
Une fraise pour aluminium à une dent peut être un bon choix sur une machine à grande vitesse de broche mais à rigidité limitée, ou lorsque les copeaux exigent un dégagement maximal. Elle n’est pas automatiquement meilleure sur un centre vertical rigide, où un outil à 2 ou 3 dents peut enlever la matière plus efficacement.
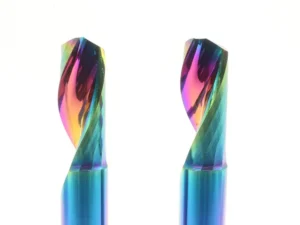
2 dents pour les rainures et poches courantes dans l’aluminium
Une fraise pour aluminium à 2 dents est un choix polyvalent courant. Elle offre plus d’espace à copeaux qu’un outil à 3 ou 4 dents tout en conservant deux arêtes. Elle convient ainsi aux rainures, poches, machines légères et opérations sensibles au bourrage des copeaux.
Pour beaucoup d’ateliers, un outil carbure affûté à 2 dents et goujures polies est le premier choix le plus sûr lorsque le travail est mal connu. Il donne davantage d’espace aux copeaux avant de chercher à augmenter la productivité.
3 dents pour une ébauche et une finition CNC productives de l’aluminium
Une fraise à 3 dents fonctionne souvent bien sur une CNC rigide, car elle augmente la capacité d’avance tout en conservant plus d’espace à copeaux qu’un outil à 4 dents. En ébauche d’aluminium, une fraise à 3 dents peut être productive avec suffisamment de RPM, de puissance, d’arrosage ou de soufflage et un bridage stable.
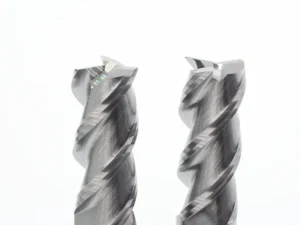
L’avantage est l’équilibre : plus d’arêtes qu’avec 2 dents, sans supprimer le dégagement des copeaux. C’est pourquoi de nombreuses fraises carbure dédiées à l’aluminium comportent 3 dents, des goujures polies et une forte hélice.
Pourquoi 4 dents ne sont pas toujours préférables dans l’aluminium
Plus de dents ne signifie pas automatiquement un meilleur fini ou une coupe plus rapide. Un outil à 4 dents peut convenir à certaines finitions d’aluminium avec faible engagement et évacuation facile, mais constitue souvent un mauvais premier choix pour les rainures ou les coupes profondes. Le volume réduit des goujures peut piéger les copeaux et favoriser leur collage.
Si un outil à 4 dents provoque déjà des sifflements, du bourrage ou un fini étalé, passer à une fraise aluminium à 2 ou 3 dents est souvent plus utile que de modifier uniquement les RPM.
Choix du matériau d’outil et du revêtement
Le matériau et le revêtement doivent convenir au comportement des copeaux d’aluminium. La fraise exige une arête vive, peu de frottement et une résistance à l’usure adaptée.
| Option | Usage privilégié | Précaution |
|---|---|---|
| Carbure poli non revêtu | Fraisage courant de l’aluminium | Exige une bonne évacuation et une épaisseur de copeau correcte. |
| Revêtements à faible frottement de type ZrN / TiB2 / DLC | Réduire l’adhérence et améliorer l’écoulement des copeaux | Le revêtement dépend toujours de l’alliage, de l’arrosage et de la géométrie. |
| HSS | Cas particuliers à faible vitesse ou faible rigidité | Moins rigide et résistant à l’usure que le carbure dans la plupart des productions CNC. |
| PCD | Grandes séries non ferreuses ou aluminium abrasif | Coûteux et inutile pour la plupart des travaux courants. |
La fraise carbure comme référence habituelle en CNC
Unefraise en carbure est généralement la référence pour l’usinage CNC de l’aluminium, car le carbure apporte rigidité, résistance à l’usure et stabilité d’arête à grande vitesse. Il faut toutefois une géométrie conçue pour l’aluminium, pas simplement n’importe quelle fraise carbure.
Recherchez des arêtes vives, des goujures polies, un dégagement généreux et une géométrie adaptée. Un outil carbure destiné à l’acier peut être résistant, mais son espace à copeaux et sa préparation d’arête peuvent gêner l’évacuation de l’aluminium.
Options polies, ZrN, TiB2, DLC et non revêtues
Les goujures polies aident les copeaux à glisser au lieu de coller. Les revêtements à faible frottement comme ZrN, TiB2 ou DLC sont courants pour l’aluminium, car ils peuvent réduire l’adhérence. Le carbure poli non revêtu fonctionne aussi bien lorsque l’arrosage, le soufflage, l’épaisseur de copeau et le montage sont adaptés.
Ne choisissez pas un revêtement pour remplacer la maîtrise du procédé. Si l’outil frotte, est trop engagé, présente trop de porte-à-faux ou recoupe les copeaux, le revêtement peut seulement retarder la défaillance.
Quand une fraise PCD est pertinente
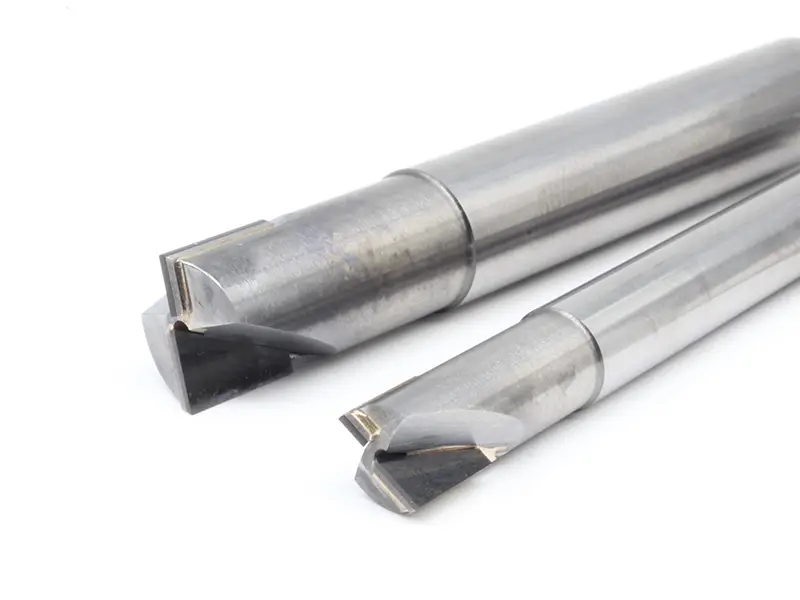
Une fraise en bout PCD est pertinente lorsque la durée de vie, la stabilité du fini ou un matériau non ferreux abrasif justifie le coût. Le PCD est courant dans certaines grandes séries d’aluminium, d’alliages moulés, de composites et de matériaux non ferreux abrasifs. Dans une application adaptée, il conserve longtemps son arête et un fini constant.
Pour le fraisage courant d’aluminium en petites séries, le PCD est souvent excessif. Une bonne fraise carbure dédiée est généralement un point de départ plus pratique. Envisagez le PCD lorsque le volume, l’abrasivité, le fini requis ou l’économie de durée de vie le justifient.
Détails géométriques qui modifient le résultat
Un même nombre de dents peut donner des résultats très différents selon l’hélice, l’affûtage, les coins, la longueur taillée, le porte-à-faux, le porte-outil et le faux-rond.
Forte hélice et arêtes vives
L’aluminium bénéficie généralement d’arêtes vives et d’une géométrie qui cisaille proprement. Une forte hélice aide à remonter les copeaux et à améliorer le fini, notamment en fraisage latéral et de poches. L’arête doit couper plutôt que pousser.
L’affûtage compte, car l’aluminium peut s’étaler si l’outil est émoussé ou si l’arête est trop arrondie. Une fraise trop émoussée peut résister dans un matériau dur mais frotter dans l’aluminium.
Rayon de coin, portée, longueur taillée et porte-à-faux
Un rayon de coin peut renforcer l’arête et améliorer certaines finitions, mais doit correspondre à la pièce. La longueur taillée doit se limiter à la profondeur nécessaire. Une longueur taillée ou totale excessive réduit la rigidité.
Le porte-à-faux est souvent la cause cachée du broutement. Si l’outil dépasse trop du porte-outil, l’arête fléchit. Dans l’aluminium, où les avances peuvent être élevées, un montage souple produit rapidement vibrations, mauvais fini de paroi et erreurs dimensionnelles.
Rigidité du porte-outil et faux-rond
Une bonne fraise ne compense pas un mauvais porte-outil. Le faux-rond surcharge une dent par rapport aux autres, créant broutement, usure inégale et mauvais fini. Le maintien est particulièrement important pour les petites fraises, les outils longs et l’aluminium à RPM élevés.
Utilisez l’outil le plus court possible, serrez-le correctement et vérifiez l’adéquation du porte-outil. Si le broutement persiste après modification des paramètres, contrôlez porte-à-faux, faux-rond, état du porte-outil et bridage avant d’accuser le nombre de dents.
Adapter la fraise à l’opération
La « meilleure » fraise pour aluminium dépend de la coupe. Rainurage, poches, finition et travail sur routeur sollicitent l’outil différemment.
Rainurage
En rainurage, la fraise est prise entre deux parois et les copeaux ont moins d’issues. Leur dégagement devient essentiel. Un outil à 2 dents est souvent un bon départ ; une dent peut aider sur un routeur à RPM élevés ou un montage peu rigide ; 3 dents conviennent si l’évacuation est efficace.
Évitez une fraise polyvalente à 4 dents pour les rainures profondes, sauf si l’engagement reste faible et l’évacuation fiable.
Fraisage de poches et ébauche adaptative
Les poches peuvent être plus faciles que les rainures si la trajectoire maîtrise l’engagement radial. Une fraise aluminium à 3 dents peut être productive sur une CNC rigide. Les trajectoires adaptatives ou à haute efficacité peuvent permettre un engagement axial plus profond et radial plus faible, mais avance, amincissement du copeau et évacuation doivent être calculés ensemble.
Si les copeaux s’accumulent dans la poche, ajoutez soufflage/arrosage, réduisez l’engagement, modifiez la trajectoire ou choisissez une fraise plus dégagée.
Finition des parois et des fonds
La finition exige une arête nette, un porte-outil stable, une surépaisseur maîtrisée et une trajectoire évitant les coins trop chargés. Des outils aluminium à 2 ou 3 dents conviennent. Pour les parois, évitez un porte-à-faux excessif et vérifiez que l’outil ne fléchit pas pendant la passe.
En finition de fond, les copeaux recoupés peuvent rayer la surface. Une bonne évacuation et un outil affûté comptent plus que l’ajout de dents.
Usinage de l’aluminium sur routeur
Les routeurs offrent souvent des RPM élevés mais moins de rigidité qu’un centre vertical. Cela change le choix de l’outil. Une fraise aluminium à une ou 2 dents aide à maintenir l’épaisseur de copeau et l’évacuation à grande vitesse. Il faut avancer assez vite pour former de vrais copeaux sans surcharger la machine.
Sur routeur, soufflage, bridage, porte-à-faux et profondeur de passe prudente sont essentiels. Un outil efficace sur centre vertical peut se comporter autrement sur routeur.
Avances, vitesses, arrosage et maîtrise des copeaux
Les avances et vitesses doivent partir du diamètre, du nombre de dents, de la géométrie, de l’alliage, des RPM machine, de la rigidité et de l’engagement. Ne copiez pas une avance sans connaître ces hypothèses.
L’épaisseur de copeau est essentielle. Trop faible, elle provoque frottement et chaleur ; trop élevée, elle surcharge l’arête. L’aluminium supporte souvent une grande vitesse de broche, mais des RPM élevés sans avance suffisante font frotter. Une fraise à une dent à RPM élevés peut demander une avance étonnamment forte pour conserver l’épaisseur du copeau.
L’arrosage et l’air doivent enlever les copeaux, pas seulement mouiller la pièce. L’arrosage abondant refroidit et rince. Le soufflage peut évacuer efficacement, notamment sur routeur ou en usinage à sec. Le brouillard ou la microlubrification peuvent réduire l’adhérence lorsqu’ils conviennent à l’atelier et au matériau.
Observez copeaux et bruit. Un fraisage correct produit généralement des copeaux formés qui quittent la coupe. Poussière, étalement, sifflement, aluminium collé à l’arête ou surface chaude et pâteuse sont des signaux d’alerte.
Résoudre le collage de copeaux, le broutement et les mauvais états de surface
Lorsqu’un fraisage d’aluminium se passe mal, le symptôme indique généralement un problème global plutôt qu’un réglage isolé.
| Symptôme | Causes probables | Corrections pratiques |
|---|---|---|
| Aluminium collé à l’arête | Frottement, revêtement/finition inadapté, copeau trop mince, mauvaise lubrification | Augmenter l’épaisseur réelle du copeau si cela reste sûr, adopter une géométrie aluminium plus vive, améliorer air/arrosage et utiliser des goujures polies ou à faible frottement. |
| Broutement | Porte-à-faux excessif, maintien faible, engagement excessif, paroi mince, trajectoire inadaptée | Raccourcir l’outil, améliorer le maintien, réduire la charge radiale, adapter avance/RPM et stabiliser la trajectoire. |
| Bourrage de copeaux dans la rainure | Trop de dents, rainure profonde, évacuation insuffisante | Réduire le nombre de dents, ajouter air/arrosage, réduire profondeur ou engagement, modifier la trajectoire. |
| Mauvais fini des parois | Flexion, faux-rond, arête émoussée, surépaisseur excessive en finition | Vérifier maintien/faux-rond, réduire le porte-à-faux, garder une surépaisseur régulière et utiliser un outil de finition affûté. |
| Rupture soudaine de l’outil | Bourrage, surcharge, grand porte-à-faux, avance/vitesse incorrecte | Évacuer les copeaux, réduire l’engagement, vérifier l’épaisseur de copeau et raccourcir l’outil. |
| Surface étalée | Frottement, outil émoussé, arête rapportée | Affûter l’outil, augmenter l’épaisseur de copeau si cela reste sûr, améliorer lubrification et évacuation. |
Ne cherchez pas à tout résoudre par les RPM. Un sifflement dans l’aluminium peut indiquer une vitesse trop élevée pour l’avance, un copeau trop mince, trop de porte-à-faux ou trop d’engagement. Examinez montage et formation des copeaux avant de grands changements.
Liste d’achat d’une fraise pour aluminium
Avant l’achat, répondez à ces questions :
- Quel alliage d’aluminium et quel état matière seront usinés ?
- S’agit-il de rainures, poches, ébauche adaptative, finition ou travail sur routeur ?
- Quelle plage de RPM et quelle puissance de broche sont disponibles ?
- Quelle est la rigidité de la machine, du porte-outil et du bridage ?
- Quelle longueur taillée et quel porte-à-faux sont réellement nécessaires ?
- Les copeaux seront-ils évacués par arrosage abondant, brouillard, soufflage ou autrement ?
- Visez-vous faible coût, fort enlèvement de matière, fini, durée de vie ou constance en grande série ?
Pour débuter en CNC, choisissez un outil carbure aluminium à 2 ou 3 dents, goujures polies et arêtes vives. Sur routeur à RPM élevés, envisagez une dent. Pour les grandes séries non ferreuses abrasives, évaluez la rentabilité du PCD.
Le mauvais choix ne se résume généralement pas à « carbure ou PCD ». Il consiste à manquer d’espace à copeaux, à avoir trop de porte-à-faux, à avancer trop peu ou à ne pas évacuer les copeaux.
Conclusion
La meilleure fraise aluminium adapte évacuation, nombre de dents, géométrie, revêtement, rigidité et opération. Pour la plupart des travaux CNC, partez d’une fraise carbure dédiée, choisissez les dents selon le dégagement et la productivité, et réservez le PCD aux volumes, matériaux abrasifs ou exigences de fini qui le justifient. En maîtrisant épaisseur et évacuation des copeaux, l’aluminium se coupe proprement. Sinon, même un outil coûteux peut coller, brouter ou laisser un mauvais fini.
Questions fréquentes
Vaut-il mieux 2 ou 3 dents pour l’aluminium ?
Une fraise à 2 dents est souvent plus sûre pour les rainures et le dégagement. Une fraise à 3 dents peut être plus productive sur une CNC rigide avec bonne évacuation. L’opération et le montage décident.
Peut-on utiliser une fraise à 4 dents dans l’aluminium ?
Parfois, surtout en finition légère avec bonne évacuation. Ce n’est généralement pas le meilleur premier choix pour les rainures profondes ou l’ébauche lourde, car l’espace à copeaux est limité.
Pourquoi les copeaux collent-ils à ma fraise aluminium ?
Les causes courantes sont frottement, copeau trop mince, mauvaise évacuation, géométrie émoussée ou inadaptée, manque de lubrification et chaleur excessive. Un outil aluminium plus affûté et une meilleure maîtrise des copeaux aident généralement.
Une fraise carbure convient-elle à l’aluminium ?
Oui. C’est la référence habituelle en fraisage CNC d’aluminium, à condition d’avoir une géométrie adaptée, des arêtes vives et assez d’espace à copeaux.
Quand utiliser une fraise PCD pour l’aluminium ?
Utilisez le PCD lorsque durée de vie, matériau non ferreux abrasif, grande série ou fini constant justifient son coût supérieur. Il n’est pas nécessaire pour la plupart des fraisages courants d’aluminium.
Les fraises à une dent sont-elles réservées aux routeurs ?
Non, mais elles sont particulièrement courantes sur les routeurs à RPM élevés grâce au dégagement maximal et au maintien de l’épaisseur de copeau. Sur fraiseuses CNC rigides, les outils à 2 et 3 dents sont souvent plus productifs.
Quel revêtement convient le mieux aux fraises aluminium ?
Carbure poli non revêtu, ZrN, TiB2 et revêtements DLC à faible frottement peuvent convenir. Le choix dépend de l’alliage, de l’arrosage, de l’opération et de la géométrie. Le revêtement ne remplace pas une épaisseur de copeau et une évacuation correctes.
Quelle longueur minimale choisir pour la fraise ?
Utilisez la longueur taillée et le porte-à-faux les plus courts permettant d’atteindre la zone. Une longueur excessive réduit la rigidité et peut provoquer broutement, flexion et mauvais fini.