










Elegir una fresa para aluminio: evitar la adhesión de viruta y el chatter
Para la mayoría de fresados CNC de aluminio, empiece con una fresa de metal duro específica, con filos agudos, canales pulidos o de baja fricción, suficiente espacio para viruta y el menor voladizo práctico. La elección exacta depende de la máquina, el rango de RPM, la rigidez del portaherramientas, la operación y la evacuación. Un solo labio puede ser útil cuando importan el espacio para viruta y la alta velocidad del husillo. Una fresa de 2 labios es una opción general segura para ranuras y cavidades. Una de 3 labios suele ser productiva en máquinas CNC rígidas porque equilibra espacio para viruta y capacidad de avance. Una fresa PCD corresponde a trabajos más especializados de gran volumen o materiales no férreos abrasivos; no es la respuesta predeterminada para todo el aluminio.
Respuesta rápida: ¿qué fresa usar para aluminio?
Para una selección inicial rápida, elija según la operación y el tipo de máquina.
| Aplicación | Buena opción inicial | Por qué |
|---|---|---|
| Fresado CNC general de cavidades en aluminio | Fresa de metal duro de 2 o 3 labios para aluminio | Buena evacuación con suficientes filos para la productividad. |
| Ranurado profundo | Fresa para aluminio de 2 labios, o de un labio si las RPM y el espacio para viruta lo permiten | Más espacio en los canales facilita la salida de viruta. |
| Corte de aluminio en router de alta velocidad | Fresa para aluminio de uno o 2 labios | Ayuda a mantener la carga de viruta a altas RPM y a evacuarla. |
| Desbaste en centro de mecanizado vertical rígido | Fresa de metal duro específica para aluminio de 3 labios | Mayor capacidad de avance conservando espacio para viruta. |
| Acabado de paredes y fondos | Fresa afilada de 2 o 3 labios, a menudo pulida o recubierta | Un filo limpio y un montaje estable importan más que el número de labios por sí solo. |
| Gran volumen de materiales no férreos abrasivos | Herramientas PCD cuando estén justificadas | La larga vida y la uniformidad del acabado pueden compensar el coste. |
Esta tabla es un punto de partida y no sustituye un montaje adecuado. El aluminio es blando comparado con el acero, pero no siempre resulta fácil mecanizarlo limpiamente. Sus virutas pueden ser grandes, pegajosas y moverse deprisa. Si no salen del corte, se sueldan al filo, rayan el acabado, atascan el canal o rompen la herramienta.
Por qué el aluminio requiere otra elección de fresa
La fresa adecuada para aluminio depende menos de la dureza máxima que del control de viruta. Una herramienta que funciona bien en acero puede tener demasiados labios, poco espacio o una combinación de filo y recubrimiento que favorezca la adhesión del aluminio.
El aluminio produce virutas grandes y pegajosas
El aluminio suele permitir velocidades de corte mayores que el acero, pero produce virutas más grandes para una operación dada y puede ser pastoso según aleación y estado. El aluminio blando o de forja puede embadurnar. El aluminio fundido puede contener silicio abrasivo. Las paredes delgadas pueden vibrar. Las virutas soldadas pueden dañar el acabado antes de que la herramienta parezca desgastada.
Por eso el espacio para viruta es esencial. El canal debe permitir que se enrolle y salga. Si queda atrapada en el corte, vuelve a cortarse. Esto aumenta el calor, raya la superficie y empeora el sonido, aunque el avance y la velocidad programados parezcan razonables.
La evacuación importa tanto como la dureza
Una fresa muy resistente con mala evacuación puede fallar rápidamente en aluminio. Más labios aumentan los filos y la resistencia del núcleo, pero reducen el espacio de los canales. Ese compromiso resulta útil en materiales más duros, con virutas pequeñas y velocidades menores. En aluminio, especialmente al ranurar, los labios adicionales pueden ser un problema si la viruta no sale.
Refrigeración, niebla, soplado, trayectoria, profundidad y contacto radial influyen en la evacuación. La elección de la fresa es solo una parte del sistema de control de viruta.
El rozamiento puede generar filo recrecido y mal acabado
El filo recrecido aparece cuando el aluminio se adhiere al filo. Al acumularse, este deja de cortar limpiamente. La superficie queda desgarrada o embadurnada, las dimensiones se desvían y aumenta el calor. El rozamiento empeora el problema porque la herramienta mantiene contacto sin arrancar una viruta adecuada.
La solución no suele ser un recubrimiento milagroso. Combina geometría afilada, carga de viruta suficiente, espacio adecuado, lubricación o aire/refrigeración apropiados, sujeción estable y una trayectoria que no atrape viruta.
Elegir el número correcto de labios
El número de labios y el ángulo de hélice suelen ser las primeras decisiones geométricas porque cambian el espacio para viruta, la capacidad de avance, la resistencia y el acabado. Para aluminio, menos labios suelen ser preferibles a una fresa general para acero, aunque la respuesta depende de la operación.
Un labio para máxima evacuación
Un solo labio ofrece el mayor espacio para viruta. Es habitual en routers para aluminio, máquinas de altas RPM y aplicaciones limitadas por la evacuación. Al haber un solo filo, el avance programado debe ser suficiente para mantener la carga de viruta. Si es demasiado bajo a altas RPM, la herramienta roza.
Una fresa para aluminio de un labio puede ser una buena elección si la máquina tiene alta velocidad de husillo pero rigidez limitada, o si la viruta necesita máximo espacio. No es automáticamente mejor en un centro vertical rígido, donde una herramienta de 2 o 3 labios puede retirar material con mayor eficiencia.
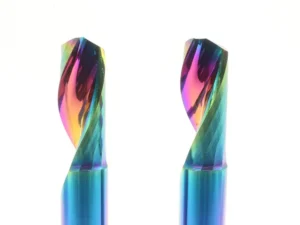
2 labios para ranuras y cavidades generales en aluminio
Una fresa para aluminio de 2 labios es una opción general habitual. Ofrece más espacio para viruta que una de 3 o 4 labios y mantiene dos filos. Por ello resulta útil para ranuras, cavidades, máquinas ligeras y operaciones con riesgo de acumulación de viruta.
Para muchos talleres, una herramienta afilada de metal duro de 2 labios con canales pulidos es la primera opción más segura cuando el trabajo es desconocido. Aporta más espacio para viruta antes de buscar mayor productividad.
3 labios para desbaste y acabado CNC productivos en aluminio
Una herramienta de 3 labios suele funcionar bien en máquinas CNC rígidas porque aumenta la capacidad de avance y mantiene más espacio para viruta que una de 4 labios. En desbaste de aluminio, una fresa de 3 labios puede ser productiva si hay suficientes RPM, potencia, refrigeración o soplado y estabilidad de sujeción.
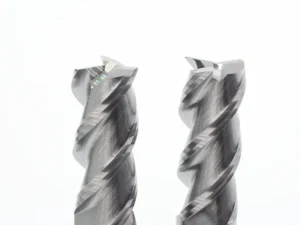
La ventaja es el equilibrio: más filos que con 2 labios, sin eliminar el espacio para viruta. Por eso muchas fresas de metal duro específicas para aluminio tienen 3 labios, canales pulidos y una hélice elevada.
Por qué 4 labios no siempre son mejores en aluminio
Más labios no significan automáticamente mejor acabado ni corte más rápido. Una herramienta de 4 labios puede servir en ciertos acabados de aluminio con contacto ligero y evacuación fácil, pero suele ser una mala primera opción para ranuras o cortes profundos. El menor espacio puede atrapar viruta y favorecer su soldadura.
Si una herramienta de 4 labios ya produce chirridos, acumulación de viruta o acabado embadurnado, cambiar a una fresa específica de 2 o 3 labios suele ser más útil que ajustar solo las RPM.
Elección del material de herramienta y del recubrimiento
El material y el recubrimiento deben adaptarse al comportamiento de la viruta de aluminio. La fresa necesita un filo agudo, baja fricción y resistencia al desgaste suficiente.
| Opción | Uso más adecuado | Precaución |
|---|---|---|
| Metal duro pulido sin recubrimiento | Fresado general de aluminio | Requiere buena evacuación y carga de viruta correcta. |
| Recubrimientos de baja fricción tipo ZrN / TiB2 / DLC | Reducir la adhesión y mejorar el flujo de viruta | El recubrimiento sigue dependiendo de aleación, refrigeración y geometría. |
| HSS | Casos especiales de baja velocidad o baja rigidez | Menos rígido y resistente al desgaste que el metal duro en la mayoría de producciones CNC. |
| PCD | Grandes series no férreas o aluminio abrasivo | Costoso e innecesario para la mayoría de trabajos generales. |
La fresa de metal duro como referencia habitual en CNC
Unafresa de metal duro suele ser la referencia para mecanizar aluminio por CNC porque aporta rigidez, resistencia al desgaste y estabilidad del filo a velocidades elevadas. Lo esencial es que tenga geometría para aluminio; no sirve cualquier fresa de metal duro.
Busque filos agudos, canales pulidos, espacio generoso y geometría adecuada. Una herramienta de metal duro para acero puede ser resistente, pero su espacio y preparación del filo pueden dificultar la evacuación del aluminio.
Opciones pulidas, ZrN, TiB2, DLC y sin recubrimiento
Los canales pulidos ayudan a que la viruta salga en lugar de adherirse. Los recubrimientos de baja fricción como ZrN, TiB2 o DLC se usan a menudo en aluminio porque pueden reducir la adhesión. El metal duro pulido sin recubrir también funciona bien con refrigeración, soplado, carga de viruta y montaje correctos.
No elija un recubrimiento como sustituto del control del proceso. Si la herramienta roza, trabaja demasiado profunda, tiene mucho voladizo o recorta viruta, el recubrimiento quizá solo retrase el fallo.
Cuándo tiene sentido una fresa PCD
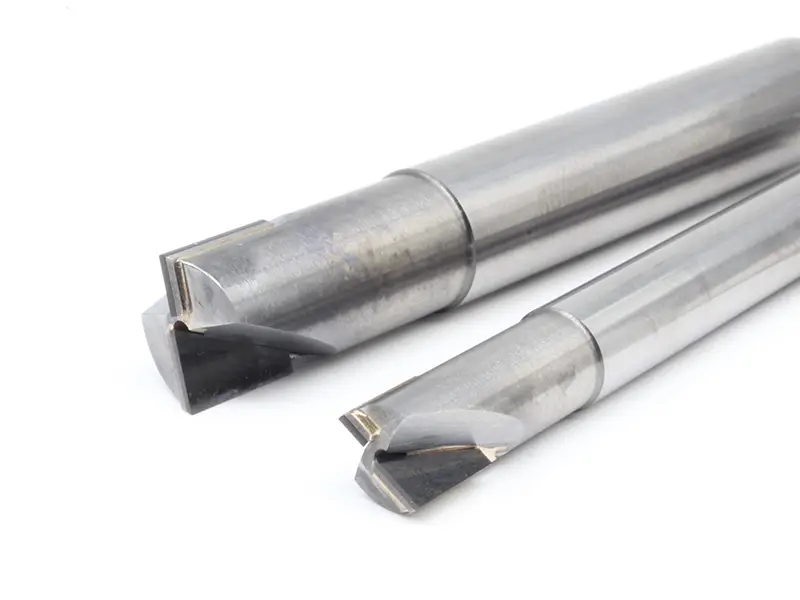
Una fresa de mango PCD tiene sentido cuando la vida útil, la estabilidad del acabado o un material no férreo abrasivo justifican el coste. El PCD es habitual en algunas grandes series de aluminio, aluminio fundido, composites y materiales no férreos abrasivos. En la aplicación adecuada mantiene el filo y un acabado uniforme durante mucho tiempo.
Para fresado general de aluminio en pequeñas series, el PCD suele ser excesivo. Una buena fresa de metal duro específica suele ser el punto de partida más práctico. Considere PCD cuando lo justifiquen volumen, abrasividad, acabado requerido o economía de vida útil.
Detalles geométricos que cambian el resultado
El mismo número de labios puede rendir de forma muy distinta según hélice, agudeza del filo, geometría de esquina, longitud de corte, voladizo, portaherramientas y descentramiento.
Hélice elevada y filos agudos
El aluminio suele beneficiarse de filos agudos y una geometría que cizalle limpiamente. Una hélice elevada ayuda a levantar la viruta y mejorar el acabado, especialmente en fresado lateral y de cavidades. El filo debe cortar, no empujar.
La agudeza importa porque el aluminio puede embadurnarse con una herramienta desafilada o un filo demasiado redondeado. Una fresa demasiado roma puede resistir en materiales duros, pero rozar en aluminio.
Radio de esquina, alcance, longitud de corte y voladizo
Un radio de esquina puede reforzar el filo y mejorar algunos acabados, pero debe ajustarse a la geometría de la pieza. La longitud de corte debe limitarse a la profundidad necesaria. Una longitud de corte o total excesiva reduce la rigidez.
El voladizo suele ser la causa oculta de las vibraciones. Si la herramienta sobresale demasiado del portaherramientas, el filo se flexiona. En aluminio, con avances elevados, un montaje flexible puede generar rápidamente vibración, mal acabado de paredes y errores dimensionales.
Rigidez del portaherramientas y descentramiento
Una buena fresa no compensa un portaherramientas deficiente. El descentramiento hace que un labio corte más que los demás y puede causar vibraciones, desgaste desigual y mal acabado. La sujeción importa especialmente con fresas pequeñas, herramientas largas y aluminio a altas RPM.
Use la herramienta más corta viable, sujétela bien y compruebe que el portaherramientas sea adecuado. Si sigue vibrando tras cambiar parámetros, revise voladizo, descentramiento, estado del portaherramientas y fijación antes de culpar al número de labios.
Adaptar la fresa a la operación
La «mejor» fresa para aluminio depende del corte. Ranurado, cavidades, acabado y trabajo con router someten la herramienta a esfuerzos distintos.
Ranurado
Al ranurar, la fresa queda entre dos paredes y la viruta tiene menos salidas. La evacuación es crítica. Una herramienta de 2 labios suele ser un buen inicio; un solo labio ayuda en routers de altas RPM o montajes menos rígidos; 3 labios pueden funcionar con evacuación eficaz.
Evite una fresa general de 4 labios para ranuras profundas, salvo con contacto ligero y evacuación fiable.
Fresado de cavidades y desbaste adaptativo
Las cavidades pueden ser más fáciles que las ranuras si la trayectoria controla el contacto radial. Una fresa de aluminio de 3 labios puede ser productiva en una CNC rígida. Las trayectorias adaptativas o de alta eficiencia permiten a veces mayor profundidad axial con menor contacto radial, pero avance, adelgazamiento de viruta y evacuación deben calcularse conjuntamente.
Si se acumula viruta en la cavidad, añada soplado/refrigeración, reduzca contacto, cambie trayectoria o elija más espacio para viruta.
Acabado de paredes y fondos
El acabado requiere filo limpio, portaherramientas estable, sobrematerial controlado y una trayectoria que evite esquinas muy cargadas. Pueden funcionar herramientas específicas de 2 o 3 labios. Para paredes, evite demasiado voladizo y compruebe que la herramienta no se flexione durante la pasada.
Al acabar fondos, la viruta recortada puede rayar la superficie. Una evacuación limpia y una herramienta afilada importan más que añadir labios.
Corte de aluminio en router
Los routers suelen tener altas RPM pero menos rigidez que un centro vertical. Esto cambia la elección de herramienta. Una fresa de aluminio de uno o 2 labios ayuda a mantener la carga y evacuar viruta a alta velocidad. El reto es avanzar lo suficiente para formar viruta real sin sobrecargar la máquina.
En routers son especialmente importantes el soplado, la fijación, el voladizo y una profundidad por pasada prudente. Una herramienta eficaz en un centro vertical puede comportarse de otra forma en un router.
Avances, velocidades, refrigeración y control de viruta
Los avances y velocidades deben partir del diámetro, labios, geometría, aleación, RPM de máquina, rigidez y contacto. No copie un avance sin conocer esas condiciones.
La carga de viruta es clave. Si es baja, la herramienta roza y genera calor; si es alta, sobrecarga el filo. El aluminio suele admitir alta velocidad, pero altas RPM sin suficiente avance generan rozamiento. Una fresa de un labio a altas RPM puede necesitar un avance sorprendentemente elevado para mantener el espesor de viruta.
El refrigerante y el aire deben retirar viruta, no solo mojar la pieza. La inundación ayuda a refrigerar y limpiar. El soplado puede evacuar eficazmente, sobre todo en routers y montajes en seco. La niebla o lubricación mínima pueden reducir la adhesión si son apropiadas para el taller y el material.
Observe la viruta y el sonido. Un fresado correcto suele producir virutas formadas que salen del corte. Polvo, embadurnado, chirridos, aluminio soldado al filo o superficie caliente y pastosa son señales de alerta.
Resolver soldadura de viruta, vibraciones y mal acabado
Cuando falla el fresado de aluminio, el síntoma suele señalar un problema del conjunto, no un ajuste aislado.
| Síntoma | Causas probables | Soluciones prácticas |
|---|---|---|
| Aluminio soldado al filo | Rozamiento, recubrimiento/acabado inadecuado, poca carga de viruta, mala lubricación | Aumentar la carga real si es seguro, usar geometría para aluminio más afilada, mejorar aire/refrigeración y emplear canales pulidos o de baja fricción. |
| Vibración autoexcitada | Voladizo excesivo, portaherramientas débil, contacto excesivo, pared delgada, trayectoria inadecuada | Acortar herramienta, mejorar sujeción, reducir carga radial, ajustar avance/RPM y estabilizar trayectoria. |
| Viruta atascada en la ranura | Demasiados labios, ranura profunda, evacuación insuficiente | Usar menos labios, añadir aire/refrigeración, reducir profundidad o contacto, cambiar trayectoria. |
| Mal acabado de paredes | Flexión, descentramiento, filo desafilado, sobrematerial excesivo en acabado | Revisar sujeción/descentramiento, reducir voladizo, dejar sobrematerial uniforme y usar herramienta de acabado afilada. |
| Rotura repentina de herramienta | Acumulación de viruta, sobrecarga, voladizo largo, avance/velocidad incorrectos | Evacuar viruta, reducir contacto, comprobar carga de viruta y usar herramienta más corta. |
| Superficie embadurnada | Rozamiento, herramienta desafilada, filo recrecido | Usar herramienta más afilada, aumentar carga si es seguro y mejorar lubricación y evacuación. |
No intente resolver todo solo con RPM. Un chirrido en aluminio puede indicar demasiada velocidad para el avance, poca carga de viruta, mucho voladizo o contacto excesivo. Examine montaje y formación de viruta antes de grandes cambios.
Lista de compra de una fresa para aluminio
Antes de comprar, responda estas preguntas:
- ¿Qué aleación y estado del aluminio se mecanizarán?
- ¿Se trata de ranuras, cavidades, desbaste adaptativo, acabado o corte en router?
- ¿Qué rango de RPM y potencia del husillo están disponibles?
- ¿Qué rigidez tienen máquina, portaherramientas y fijación?
- ¿Qué longitud de corte y voladizo se necesitan realmente?
- ¿Se evacuará la viruta mediante inundación, niebla, soplado u otro método?
- ¿Busca bajo coste, alto arranque, acabado, vida útil o uniformidad en grandes series?
Como inicio general en CNC, elija metal duro específico para aluminio con 2 o 3 labios, canales pulidos y filo agudo. En routers de altas RPM, considere un labio. En grandes series no férreas abrasivas, evalúe la rentabilidad del PCD.
La elección incorrecta no suele limitarse a «metal duro o PCD». Consiste en elegir poco espacio para viruta, demasiado voladizo, avance insuficiente o mala evacuación.
Conclusión
La mejor fresa para aluminio combina evacuación, labios, geometría, recubrimiento, rigidez y operación. Para la mayoría de trabajos CNC, empiece con metal duro específico, elija los labios según espacio y productividad, y reserve PCD para volumen, abrasividad o estabilidad del acabado que lo justifiquen. Con carga y evacuación controladas, el aluminio corta limpiamente. Si se ignoran, incluso una fresa costosa puede soldar viruta, vibrar o dejar mal acabado.
Preguntas frecuentes
¿Son mejores 2 o 3 labios para aluminio?
Una fresa de 2 labios suele ser más segura para ranuras y evacuación general. Una de 3 puede ser más productiva en una CNC rígida con buena evacuación. La operación y el montaje deciden.
¿Puedo usar una fresa de 4 labios en aluminio?
A veces, especialmente en acabado ligero con buena evacuación. No suele ser la mejor primera opción para ranuras profundas o desbaste intenso, por el espacio limitado para viruta.
¿Por qué se suelda la viruta a mi fresa para aluminio?
Las causas comunes son rozamiento, poca carga de viruta, mala evacuación, geometría desafilada o inadecuada, falta de lubricación y calor excesivo. Suelen ayudar una herramienta específica más afilada y mejor control de viruta.
¿Es adecuada una fresa de metal duro para aluminio?
Sí. Es la referencia habitual para fresado CNC de aluminio, pero necesita geometría adecuada, filos agudos y suficiente espacio para viruta.
¿Cuándo usar una fresa PCD para aluminio?
Use PCD cuando la vida útil, materiales no férreos abrasivos, grandes series o acabado uniforme justifiquen el mayor coste. No es necesario en la mayoría de fresados generales de aluminio.
¿Las fresas de un labio son solo para routers?
No, pero son comunes en routers de altas RPM porque ofrecen máxima evacuación y ayudan a mantener la carga de viruta. En fresadoras CNC rígidas, las herramientas de 2 y 3 labios suelen ser más productivas.
¿Qué recubrimiento es mejor para fresas de aluminio?
Pueden funcionar metal duro pulido sin recubrir, ZrN, TiB2 y recubrimientos DLC de baja fricción. Depende de aleación, refrigeración, operación y geometría. El recubrimiento no sustituye la carga y evacuación correctas.
¿Qué longitud mínima debe tener la fresa?
Use la menor longitud de corte y voladizo que alcancen la zona. La longitud extra reduce la rigidez y puede causar vibración, flexión y mal acabado.