










Schaftfräser für Aluminium auswählen: Aufbauschneiden und Rattern vermeiden
Beginnen Sie bei den meisten CNC-Fräsarbeiten in Aluminium mit einem speziell dafür ausgelegten Hartmetallschaftfräser: scharfe Schneiden, polierte oder reibungsarme Spannuten, ausreichend Spanraum und die kürzeste praktikable Auskragung. Die genaue Wahl hängt von Maschine, RPM-Bereich, Aufnahmesteifigkeit, Bearbeitung und Spanabfuhr ab. Ein Einschneider ist sinnvoll, wenn Spanraum und hohe Spindeldrehzahl wichtig sind. Ein 2-Schneider ist eine sichere Universalwahl zum Nut- und Taschenfräsen. Ein 3-Schneider ist auf steifen CNC-Maschinen oft produktiv, weil er Spanraum und Vorschubpotenzial verbindet. Ein PCD-Schaftfräser gehört eher in spezielle Großserien- oder abrasive Nichteisenanwendungen und ist keine Standardlösung für jede Aluminiumbearbeitung.
Kurzantwort: Welcher Schaftfräser eignet sich für Aluminium?
Für einen schnellen Einstieg wählen Sie nach Bearbeitung und Maschinentyp.
| Anwendung | Geeignete Ausgangswahl | Warum |
|---|---|---|
| Allgemeines CNC-Taschenfräsen in Aluminium | Hartmetallschaftfräser mit 2 oder 3 Schneiden für Aluminium | Gute Spanabfuhr mit genügend Schneiden für produktive Bearbeitung. |
| Tiefes Nutfräsen | Aluminiumfräser mit 2 Schneiden oder Einschneider, wenn RPM und Spanraum dazu passen | Größerer Spanraum erleichtert die Spanabfuhr. |
| Aluminiumbearbeitung auf Hochgeschwindigkeitsroutern | Aluminiumfräser mit einer oder 2 Schneiden | Hilft, bei hohen RPM die Spanungsdicke aufrechtzuerhalten und Späne abzuführen. |
| Schruppen auf steifen vertikalen Bearbeitungszentren | Aluminiumspezifischer Hartmetallschaftfräser mit 3 Schneiden | Mehr Vorschubpotenzial bei ausreichendem Spanraum. |
| Schlichten von Wänden und Böden | Scharfer Fräser mit 2 oder 3 Schneiden, häufig poliert oder beschichtet | Saubere Schneide und stabile Aufspannung sind wichtiger als die Schneidenzahl allein. |
| Großserienbearbeitung abrasiver Nichteisenmetalle | PCD-Werkzeuge bei entsprechender Begründung | Lange Standzeit und konstante Oberflächengüte können die Kosten ausgleichen. |
Diese Tabelle ist ein Ausgangspunkt und ersetzt keine passende Aufspannung. Aluminium ist weicher als Stahl, lässt sich aber nicht immer problemlos sauber bearbeiten. Seine Späne können groß, klebrig und schnell beweglich sein. Können sie den Schnitt nicht verlassen, schweißen sie an der Schneide an, zerkratzen die Oberfläche, verstopfen die Nut oder brechen das Werkzeug.
Warum Aluminium eine andere Fräserwahl erfordert
Beim richtigen Aluminium-Schaftfräser geht es weniger um maximale Härte als um Spankontrolle. Ein für Stahl geeigneter Fräser kann zu viele Schneiden, zu wenig Spanraum oder eine Schneiden-/Beschichtungskombination haben, die Aluminiumanhaftungen begünstigt.
Aluminium erzeugt große, klebrige Späne
Aluminium erlaubt meist höhere Schnittgeschwindigkeiten als Stahl; bei gleicher Bearbeitung sind die Späne jedoch größer und je nach Legierung und Zustand zähklebrig. Weiches Aluminium oder Knetlegierungen können schmieren. Aluminiumguss kann abrasives Silizium enthalten. Dünne Wände können schwingen. Angeschweißte Späne können die Oberfläche bereits schädigen, bevor am Werkzeug sichtbarer Verschleiß erkennbar ist.
Deshalb ist Spanraum entscheidend. Die Nut muss Platz bieten, damit der Span sich rollen und austreten kann. Bleiben Späne im Schnitt eingeklemmt, werden sie erneut zerschnitten. Das erhöht die Wärme, zerkratzt die Oberfläche und verschlechtert das Schnittgeräusch, selbst wenn programmierter Vorschub und Drehzahl plausibel erscheinen.
Spanabfuhr ist ebenso wichtig wie Härte
Ein sehr fester Fräser mit schlechter Spanabfuhr kann in Aluminium schnell versagen. Mehr Schneiden erhöhen Schneidkantenanzahl und Kernfestigkeit, verringern aber den Spanraum. Dieser Kompromiss ist bei härteren Werkstoffen mit kleineren Spänen und niedrigeren Geschwindigkeiten nützlich. In Aluminium, besonders beim Nutfräsen, können zusätzliche Schneiden problematisch werden, wenn die Späne nicht entweichen.
Kühlschmierstoff, Sprühnebel, Druckluft, Werkzeugbahn, Schnitttiefe und radialer Eingriff beeinflussen die Spanabfuhr. Die Fräserwahl ist nur ein Teil des gesamten Spankontrollsystems.
Reiben kann Aufbauschneiden und schlechte Oberflächen verursachen
Eine Aufbauschneide entsteht, wenn Aluminium an der Schneidkante haftet. Sobald sich Material ansammelt, schneidet die Kante nicht mehr sauber. Die Oberfläche reißt auf oder verschmiert, Maße driften und die Wärme steigt. Reiben verschärft das Problem, weil das Werkzeug Kontakt hat, ohne einen richtigen Span abzunehmen.
Meist hilft keine einzelne Wunderbeschichtung. Erforderlich ist eine Kombination aus scharfer Geometrie, ausreichender Spanungsdicke, genügend Spanraum, geeigneter Schmierung oder Luft/Kühlschmierstoff, stabiler Aufnahme und einer Werkzeugbahn, die Späne nicht einschließt.
Die richtige Schneidenzahl wählen
Schneidenzahl und Drallwinkel gehören häufig zu den ersten Geometrieentscheidungen, weil sie Spanraum, Vorschubpotenzial, Werkzeugfestigkeit und Oberflächenverhalten beeinflussen. Für Aluminium sind weniger Schneiden oft günstiger als bei einem allgemeinen Stahlfräser; entscheidend bleibt jedoch die Bearbeitung.
Eine Schneide für maximalen Spanraum
Ein Einschneider bietet den größten Spanraum. Er ist bei der Aluminiumbearbeitung auf Routern, Maschinen mit hohen RPM und Anwendungen üblich, bei denen die Spanabfuhr begrenzt. Wegen der einzelnen Schneide muss der programmierte Vorschub hoch genug sein, um die Spanungsdicke aufrechtzuerhalten. Ist er bei hohen RPM zu niedrig, reibt das Werkzeug.
Ein einschneidiger Aluminiumfräser kann eine gute Wahl sein, wenn die Maschine hohe Spindeldrehzahl, aber begrenzte Steifigkeit bietet oder Späne maximalen Austrittsraum benötigen. Auf einem steifen vertikalen Bearbeitungszentrum ist er nicht automatisch überlegen: Ein Werkzeug mit 2 oder 3 Schneiden kann dort effizienter Material abtragen.
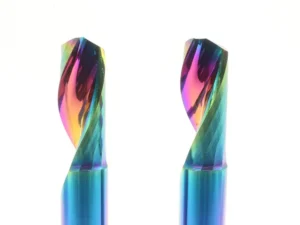
2 Schneiden für allgemeines Nut- und Taschenfräsen in Aluminium
Ein Aluminium-Schaftfräser mit 2 Schneiden ist eine verbreitete Universalwahl. Er bietet mehr Spanraum als ein Werkzeug mit 3 oder 4 Schneiden und besitzt dennoch zwei Schneidkanten. Daher eignet er sich für Nuten, Taschen, leichtere Maschinen und Bearbeitungen mit Gefahr von Spanverstopfung.
Für viele Betriebe ist ein scharfes Hartmetallwerkzeug mit 2 Schneiden und polierten Nuten die sicherere erste Wahl bei unbekannten Aufgaben. Es bietet zunächst mehr Spanraum, bevor die Produktivität gesteigert wird.
3 Schneiden für produktives CNC-Schruppen und -Schlichten von Aluminium
Ein Werkzeug mit 3 Schneiden funktioniert auf steifen CNC-Maschinen oft gut, weil es das Vorschubpotenzial erhöht und dennoch mehr Spanraum als ein 4-Schneider bietet. Beim Aluminiumschruppen kann ein Fräser mit 3 Schneiden produktiv sein, wenn genügend RPM, Leistung, Kühlschmierstoff oder Druckluft sowie eine stabile Werkstückspannung vorhanden sind.
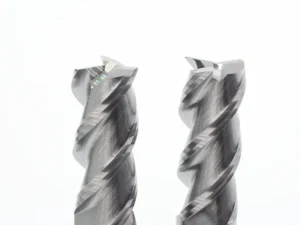
Der Vorteil ist die Ausgewogenheit. Sie erhalten mehr Schneiden als bei einem 2-Schneider, ohne den Spanraum zu stark zu verringern. Deshalb haben viele speziell für Aluminium entwickelte Hartmetallschaftfräser 3 Schneiden, polierte Nuten und einen großen Drallwinkel.
Warum 4 Schneiden bei Aluminium nicht immer besser sind
Mehr Schneiden bedeuten nicht automatisch bessere Oberflächen oder schnellere Bearbeitung. Ein Werkzeug mit 4 Schneiden kann bei manchen Aluminium-Schlichtarbeiten mit geringem Eingriff und leichter Spanabfuhr funktionieren. Für Nuten oder tiefe Schnitte ist es jedoch häufig keine gute Ausgangswahl. Der geringere Spanraum kann Späne einschließen und Anschweißungen fördern.
Verursacht ein Werkzeug mit 4 Schneiden bereits Quietschen, Spanverstopfung oder verschmierte Oberflächen, hilft der Wechsel zu einem aluminiumspezifischen Fräser mit 2 oder 3 Schneiden oft mehr als eine reine RPM-Anpassung.
Schneidstoff und Beschichtung wählen
Schneidstoff und Beschichtung müssen zum Spanverhalten von Aluminium passen. Der Fräser benötigt eine scharfe Schneide, geringe Reibung und ausreichende Verschleißfestigkeit für die Anwendung.
| Option | Geeigneter Einsatz | Zu beachten |
|---|---|---|
| Unbeschichtetes, poliertes Hartmetall | Allgemeines Aluminiumfräsen | Erfordert gute Spanabfuhr und passende Spanungsdicke. |
| Reibungsarme Beschichtungen wie ZrN / TiB2 / DLC | Anhaftung verringern und Spanfluss verbessern | Die Beschichtung hängt weiterhin von Legierung, Kühlschmierstoff und Werkzeuggeometrie ab. |
| HSS | Sonderfälle mit niedriger Drehzahl oder nachgiebigem System | Bei den meisten CNC-Serienanwendungen weniger steif und verschleißfest als Hartmetall. |
| PCD | Großserien in Nichteisenmetallen oder abrasivem Aluminium | Teuer und für die meisten allgemeinen Aufgaben nicht erforderlich. |
Hartmetallschaftfräser als übliche CNC-Ausgangslösung
EinHartmetallschaftfräser ist meist die Ausgangslösung für die CNC-Aluminiumbearbeitung, weil Hartmetall bei höheren Geschwindigkeiten Steifigkeit, Verschleißfestigkeit und Schneidenstabilität bietet. Entscheidend ist eine für Aluminium ausgelegte Geometrie; nicht jeder Hartmetallfräser ist geeignet.
Achten Sie auf scharfe Schneiden, polierte Nuten, großzügigen Spanraum und eine zur Bearbeitung passende Geometrie. Ein Stahlfräser aus Hartmetall kann robust sein, aber sein Spanraum und seine Schneidkantenpräparation können die Aluminiumspanabfuhr erschweren.
Polierte, ZrN-, TiB2-, DLC- und unbeschichtete Varianten
Polierte Nuten erleichtern das Herausgleiten der Späne statt deren Anhaften. Reibungsarme Beschichtungen wie ZrN, TiB2 oder DLC werden häufig für Aluminium eingesetzt, weil sie Anhaftung verringern können. Auch unbeschichtetes poliertes Hartmetall kann gut funktionieren, besonders bei passendem Kühlschmierstoff, Druckluft, Spanungsdicke und Aufspannung.
Wählen Sie keine Beschichtung als Ersatz für Prozesskontrolle. Reibt das Werkzeug, greift es zu tief ein, kragt es zu weit aus oder zerschneidet es Späne erneut, kann eine Beschichtung das Versagen allenfalls verzögern.
Wann ein PCD-Schaftfräser sinnvoll ist
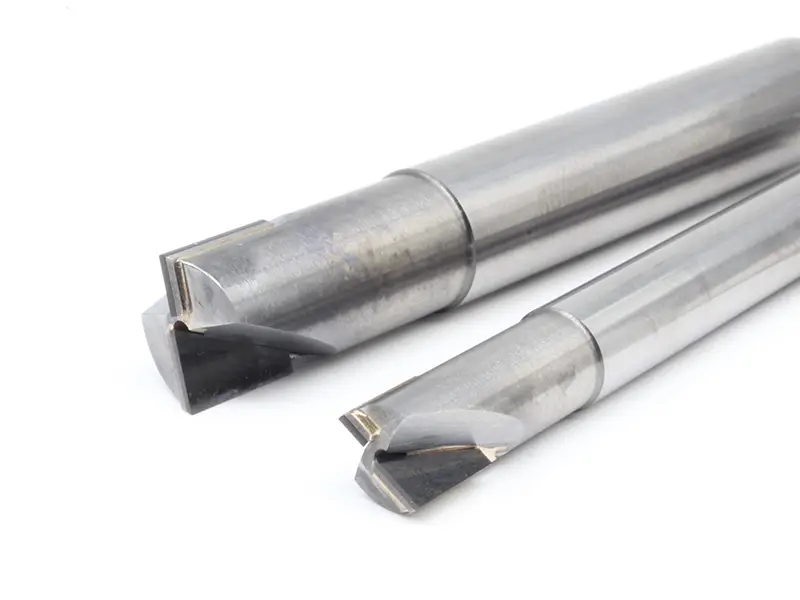
Ein PCD-Schaftfräser ist sinnvoll, wenn Standzeit, konstante Oberflächengüte oder abrasiver Nichteisenwerkstoff die Kosten rechtfertigen. PCD ist bei manchen Großserien in Aluminium, Aluminiumguss, Verbundwerkstoffen und abrasiven Nichteisenmaterialien üblich. Bei passender Anwendung hält es die Schneide lange scharf und liefert gleichbleibende Oberflächen.
Für allgemeines Aluminiumfräsen in kleinen Stückzahlen ist PCD häufig überdimensioniert. Ein guter, speziell für Aluminium ausgelegter Hartmetallfräser ist meist der praktischere Einstieg. Ziehen Sie PCD in Betracht, wenn Stückzahl, Abrasivität, Oberflächenanforderungen oder Standzeitwirtschaftlichkeit dafür sprechen.
Geometriedetails, die das Ergebnis verändern
Die gleiche Schneidenzahl kann sich je nach Drallwinkel, Schneidenschärfe, Eckengeometrie, Schneidenlänge, Auskragung, Aufnahme und Rundlauf sehr unterschiedlich verhalten.
Großer Drallwinkel und scharfe Schneiden
Aluminium profitiert im Allgemeinen von scharfen Schneiden und einer sauber scherenden Geometrie. Werkzeuge mit großem Drallwinkel können Späne anheben und die Oberfläche verbessern, besonders beim Seiten- und Taschenfräsen. Die Schneide soll schneiden, nicht drücken.
Schärfe ist wichtig, weil Aluminium bei stumpfen oder stark verrundeten Schneiden verschmieren kann. Ein zu stumpfer Fräser kann in härteren Werkstoffen standhalten, in Aluminium aber reiben.
Eckenradius, Reichweite, Schneidenlänge und Auskragung
Ein Eckenradius kann die Schneide verstärken und bei manchen Bearbeitungen die Oberfläche verbessern, muss aber zur Bauteilgeometrie passen. Die Schneidenlänge sollte nur so groß sein, wie die Schnitttiefe erfordert. Zusätzliche Schneiden- und Gesamtlänge verringern die Steifigkeit.
Auskragung ist oft die verborgene Ursache von Rattern. Ragt das Werkzeug zu weit aus der Aufnahme, weicht die Schneide aus. Bei Aluminium mit seinen oft hohen Vorschüben kann eine nachgiebige Aufspannung schnell Schwingungen, schlechte Wandoberflächen und Maßfehler erzeugen.
Aufnahmesteifigkeit und Rundlauf
Ein guter Fräser kann eine schlechte Aufnahme nicht ausgleichen. Rundlauffehler belasten eine Schneide stärker als die anderen und können Rattern, ungleichmäßigen Verschleiß und schlechte Oberflächen verursachen. Werkzeugspannung ist besonders bei kleinen Fräsern, langen Werkzeugen und Aluminiumbearbeitung mit hohen RPM wichtig.
Verwenden Sie das kürzeste praktikable Werkzeug, spannen Sie es sicher und prüfen Sie die Eignung der Aufnahme. Rattert der Fräser trotz Parameteränderungen weiter, kontrollieren Sie Auskragung, Rundlauf, Aufnahmezustand und Werkstückspannung, bevor Sie die Schneidenzahl verantwortlich machen.
Fräser und Bearbeitung aufeinander abstimmen
Der „beste“ Aluminium-Schaftfräser hängt vom Schnitt ab. Nutfräsen, Taschenfräsen, Schlichten und Routerbearbeitung belasten das Werkzeug unterschiedlich.
Nutfräsen
Beim Nutfräsen sitzt der Fräser zwischen zwei Materialwänden. Späne haben weniger Ausweichraum, deshalb ist Spanabfuhr entscheidend. Ein 2-Schneider ist oft ein guter Einstieg; ein Einschneider hilft auf Routern mit hohen RPM oder weniger steifen Aufspannungen; ein 3-Schneider kann bei leistungsfähiger Spanabfuhr funktionieren.
Vermeiden Sie allgemeine 4-Schneider für tiefe Nuten, sofern Eingriff und Spanabfuhr nicht zuverlässig beherrscht werden und der Eingriff gering bleibt.
Taschenfräsen und adaptives Schruppen
Taschenfräsen kann einfacher als Nutfräsen sein, wenn die Bahn den radialen Eingriff kontrolliert. Ein Aluminiumfräser mit 3 Schneiden kann hier auf einer steifen CNC-Maschine produktiv sein. Adaptive oder hocheffiziente Bahnen ermöglichen gegebenenfalls größere axiale bei kleineren radialen Eingriffen; Vorschub, Spanverdünnung und Spanabfuhr müssen jedoch gemeinsam berechnet werden.
Sammeln sich Späne in der Tasche, verstärken Sie Druckluft/Kühlschmierstoff, verringern Sie den Eingriff, ändern Sie die Bahn oder wählen Sie einen Fräser mit mehr Spanraum.
Wände und Böden schlichten
Schlichten erfordert eine saubere Schneide, eine stabile Aufnahme, kontrolliertes Aufmaß und eine Bahn, die den Fräser nicht in stark belastete Ecken zwingt. Aluminiumspezifische Werkzeuge mit 2 oder 3 Schneiden können beide funktionieren. Vermeiden Sie für gute Wandoberflächen übermäßige Auskragung und prüfen Sie, ob das Werkzeug während des Schnitts ausweicht.
Beim Bodenschlichten können erneut zerschnittene Späne die Oberfläche zerkratzen. Saubere Spanabfuhr und ein scharfes Werkzeug sind wichtiger als zusätzliche Schneiden.
Aluminiumbearbeitung auf Routern
Router bieten häufig hohe RPM, sind jedoch weniger steif als vertikale Bearbeitungszentren. Das verändert die Werkzeugwahl. Ein Aluminiumfräser mit einer oder 2 Schneiden kann helfen, bei hoher Spindeldrehzahl die Spanungsdicke aufrechtzuerhalten und Späne abzuführen. Die Herausforderung ist ein Vorschub, der echte Späne erzeugt, ohne die Maschine zu überlasten.
Auf Routern sind Druckluft, Werkstückspannung, Auskragung und vorsichtige Tiefenzustellung besonders wichtig. Ein auf einem vertikalen Bearbeitungszentrum bewährtes Werkzeug kann sich auf einem Router anders verhalten.
Vorschub, Drehzahl, Kühlschmierstoff und Spankontrolle
Vorschub und Drehzahl für Aluminium müssen von Werkzeugdurchmesser, Schneidenzahl, Geometrie, Legierung, Maschinen-RPM, Aufnahmesteifigkeit und Eingriff ausgehen. Übernehmen Sie keinen Vorschubwert ohne Kenntnis dieser Voraussetzungen.
Entscheidend ist die Spanungsdicke. Ist sie zu gering, reibt das Werkzeug und erzeugt Wärme; ist sie zu groß, wird die Schneide überlastet. Aluminium verträgt oft hohe Spindeldrehzahlen, aber hohe RPM ohne ausreichenden Vorschub verursachen Reiben. Ein Einschneider kann bei hohen RPM einen überraschend hohen Vorschub benötigen, um die Spanungsdicke zu halten.
Kühlschmierstoff und Druckluft sollen Späne entfernen, nicht nur das Bauteil benetzen. Überflutungskühlung kann kühlen und spülen. Druckluft kann Späne effektiv abführen, besonders bei Routern und trockenen Bearbeitungskonzepten. Sprühnebel oder Minimalmengenschmierung können Anhaften verringern, sofern sie zu Betrieb und Werkstoff passen.
Beobachten Sie Späne und Geräusch. Gesundes Aluminiumfräsen erzeugt meist geformte Späne, die den Schnitt verlassen. Staub, Schmieren, Quietschen, angeschweißtes Aluminium an der Schneide oder eine heiße, klebrige Oberfläche sind Warnzeichen.
Spananschweißungen, Rattern und schlechte Oberflächen beheben
Geht beim Aluminiumfräsen etwas schief, weist das Symptom meist auf ein Systemproblem statt auf eine einzelne Einstellung hin.
| Symptom | Wahrscheinliche Ursachen | Praktische Abhilfen |
|---|---|---|
| An der Schneide angeschweißtes Aluminium | Reiben, ungeeignete Beschichtung/Oberfläche, zu geringe Spanungsdicke, schlechte Schmierung | Reale Spanungsdicke bei vertretbarer Belastung erhöhen, schärfere Aluminiumgeometrie nutzen, Luft/Kühlschmierstoff verbessern, polierte oder reibungsarme Nuten verwenden. |
| Rattern | Zu große Auskragung, schwache Aufnahme, zu großer Eingriff, dünne Wand, ungeeignete Bahn | Werkzeug verkürzen, Spannung verbessern, radiale Last senken, Vorschub/RPM anpassen, stabilere Bahn wählen. |
| Spanverstopfung in der Nut | Zu viele Schneiden, tiefe Nut, unzureichende Spanabfuhr | Weniger Schneiden einsetzen, Luft/Kühlschmierstoff ergänzen, Tiefe oder Eingriff verringern, Bahn ändern. |
| Schlechte Wandoberfläche | Durchbiegung, Rundlauffehler, stumpfe Schneide, zu großes Schlichtaufmaß | Aufnahme/Rundlauf prüfen, Auskragung verringern, gleichmäßiges Aufmaß lassen, scharfes Schlichtwerkzeug verwenden. |
| Plötzlicher Werkzeugbruch | Spanverstopfung, Überlastung, große Auskragung, falscher Vorschub/falsche Drehzahl | Späne entfernen, Eingriff verringern, Spanungsdicke prüfen, kürzeres Werkzeug einsetzen. |
| Verschmierte Oberfläche | Reiben, stumpfes Werkzeug, Aufbauschneide | Schärferes Werkzeug verwenden, Spanungsdicke bei vertretbarer Belastung erhöhen, Schmierung und Spanabfuhr verbessern. |
Versuchen Sie nicht, jedes Problem allein über RPM zu lösen. Quietschen in Aluminium kann zu hohe Drehzahl für den Vorschub, zu geringe Spanungsdicke, zu große Auskragung oder zu starken Eingriff bedeuten. Prüfen Sie Aufspannung und Spanbildung vor größeren Änderungen.
Einkaufscheckliste für Aluminium-Schaftfräser
Beantworten Sie vor dem Kauf diese Fragen:
- Welche Aluminiumlegierung und welcher Werkstoffzustand werden bearbeitet?
- Geht es um Nuten, Taschen, adaptives Schruppen, Schlichten oder Routerbearbeitung?
- Welcher Spindel-RPM-Bereich und welche Leistung stehen zur Verfügung?
- Wie steif sind Maschine, Werkzeugaufnahme und Werkstückspannung?
- Welche Schneidenlänge und Auskragung sind tatsächlich nötig?
- Erfolgt die Spanabfuhr durch Überflutungskühlung, Sprühnebel, Druckluft oder ein anderes Verfahren?
- Sind niedrige Kosten, hoher Materialabtrag, Oberflächengüte, Standzeit oder Großserienkonstanz das Ziel?
Als allgemeine CNC-Ausgangslösung wählen Sie ein aluminiumspezifisches Hartmetallwerkzeug mit 2 oder 3 Schneiden, polierten Nuten und scharfer Kante. Bei Routern mit hohen RPM ziehen Sie einen Einschneider in Betracht. Bei abrasiven Nichteisenwerkstoffen in Großserie prüfen Sie die Wirtschaftlichkeit von PCD.
Die Fehlentscheidung liegt meist nicht allein bei „Hartmetall oder PCD“. Sie besteht darin, zu wenig Spanraum, zu große Auskragung, zu geringen Vorschub oder unzureichende Spanabfuhr zu wählen.
Fazit
Der beste Aluminium-Schaftfräser stimmt Spanabfuhr, Schneidenzahl, Geometrie, Beschichtung, Steifigkeit und Bearbeitung aufeinander ab. Beginnen Sie bei den meisten CNC-Arbeiten mit einem aluminiumspezifischen Hartmetallschaftfräser, wählen Sie die Schneidenzahl nach Spanraum und Produktivität und reservieren Sie PCD für Aufgaben, bei denen Stückzahl, Abrasivität oder Oberflächenkonstanz dafür sprechen. Mit kontrollierter Spanungsdicke und Spanabfuhr lässt sich Aluminium sauber schneiden. Werden sie ignoriert, kann selbst ein teurer Fräser Spananschweißungen, Rattern oder schlechte Oberflächen verursachen.
Häufige Fragen
Sind 2 oder 3 Schneiden für Aluminium besser?
Ein 2-Schneider ist für Nuten und allgemeine Spanabfuhr häufig die sicherere Wahl. Ein 3-Schneider kann auf einer steifen CNC-Maschine mit guter Spanabfuhr produktiver sein. Bearbeitung und Aufspannung entscheiden.
Kann ich Aluminium mit einem 4-Schneider fräsen?
Manchmal, besonders beim leichten Schlichten mit guter Spanabfuhr. Für tiefe Nuten oder starkes Aluminiumschruppen ist sie wegen des begrenzten Spanraums meist keine gute erste Wahl.
Warum schweißen Späne an meinem Aluminiumfräser an?
Häufige Ursachen sind Reiben, zu geringe Spanungsdicke, schlechte Spanabfuhr, stumpfe oder ungeeignete Geometrie, fehlende Schmierung und übermäßige Wärme. Ein schärferes Aluminiumwerkzeug und bessere Spankontrolle helfen meist.
Eignet sich ein Hartmetallschaftfräser für Aluminium?
Ja. Hartmetallschaftfräser sind die übliche Ausgangslösung für CNC-Aluminiumfräsen, benötigen aber eine geeignete Geometrie, scharfe Schneiden und genügend Spanraum.
Wann sollte ich einen PCD-Schaftfräser für Aluminium einsetzen?
Verwenden Sie PCD, wenn lange Standzeit, abrasive Nichteisenwerkstoffe, Großserien oder konstante Oberflächen die höheren Werkzeugkosten rechtfertigen. Für die meisten allgemeinen Aluminiumfräsarbeiten ist es nicht nötig.
Sind Einschneider nur für Router geeignet?
Nein. Sie sind jedoch auf Routern mit hohen RPM besonders verbreitet, weil sie maximalen Spanraum bieten und die Spanungsdicke unterstützen. Auf steifen CNC-Fräsmaschinen sind Werkzeuge mit 2 oder 3 Schneiden oft produktiver.
Welche Beschichtung eignet sich am besten für Aluminiumfräser?
Poliertes unbeschichtetes Hartmetall, ZrN, TiB2 und reibungsarme DLC-Beschichtungen können alle funktionieren. Die Wahl hängt von Legierung, Kühlschmierstoff, Bearbeitung und Geometrie ab. Eine Beschichtung ersetzt keine richtige Spanungsdicke und Spanabfuhr.
Wie kurz sollte der Schaftfräser sein?
Wählen Sie die kürzeste Schneidenlänge und Auskragung, mit der die Geometrie erreichbar ist. Zusätzliche Länge verringert die Steifigkeit und kann Rattern, Durchbiegung und schlechte Oberflächen verursachen.