










Выбор концевой фрезы для алюминия без налипания стружки и вибраций
Для большинства операций фрезерования алюминия на CNC начните со специализированной твердосплавной концевой фрезы с острыми кромками, полированными или с низким трением канавками, достаточным пространством для стружки и минимально возможным вылетом. Конкретный выбор зависит от станка, диапазона RPM, жёсткости патрона, операции и отвода стружки. Однозубая фреза полезна при важности стружкоотвода и высокой частоты вращения. 2-зубая — надёжный универсальный вариант для пазов и карманов. 3-зубая часто производительна на жёстких станках с CNC благодаря балансу стружечного пространства и подачи. Концевая фреза с PCD предназначена для специализированной крупносерийной обработки или абразивных цветных материалов, а не для любой задачи по алюминию.
Краткий ответ: какую концевую фрезу выбрать для алюминия?
Для быстрого начального выбора ориентируйтесь на операцию и тип станка.
| Область применения | Подходящий исходный выбор | Почему |
|---|---|---|
| Обычное фрезерование карманов в алюминии на станке с ЧПУ | Твердосплавная концевая фреза для алюминия с 2 или 3 зубьями | Хороший отвод стружки при достаточном числе кромок для производительности. |
| Фрезерование глубоких пазов | Фреза для алюминия с 2 зубьями либо однозубая при подходящих RPM и отводе стружки | Больший объём канавок облегчает выход стружки. |
| Высокоскоростная обработка алюминия на фрезерном станке типа router | Однозубая или 2-зубая фреза для алюминия | Помогает поддерживать толщину стружки при высокой частоте вращения и удалять стружку. |
| Черновая обработка на жёстком VMC | Специальная твердосплавная фреза для алюминия с 3 зубьями | Возможность повысить подачу при сохранении пространства для стружки. |
| Чистовая обработка стенок и дна | Острая фреза с 2 или 3 канавками, часто полированная или с покрытием | Чистая кромка и стабильная установка важнее одного только числа зубьев. |
| Серийная обработка абразивных цветных материалов | Инструмент PCD, когда его применение оправдано | Длительная стойкость и стабильная поверхность могут компенсировать стоимость. |
Эта таблица — отправная точка, а не замена правильной наладке. Алюминий мягче стали, но чисто обрабатывать его не всегда легко. Стружка может быть крупной, липкой и быстро перемещаться. Если она не покидает зону резания, то приваривается к кромке, царапает поверхность, забивает канавку или ломает инструмент.
Почему алюминию нужна другая фреза
При выборе концевой фрезы для алюминия контроль стружки важнее максимальной твёрдости. Фреза, хорошо работающая по стали, может иметь слишком много канавок, мало пространства для стружки или сочетание кромки и покрытия, способствующее налипанию алюминия.
Алюминий образует крупную липкую стружку
Алюминий обычно допускает более высокие скорости резания, чем сталь, но при сопоставимой операции стружка крупнее и в зависимости от сплава и состояния может быть вязкой. Мягкий или деформируемый алюминий способен размазываться. Литейный алюминий может содержать абразивный кремний. Тонкие стенки могут вибрировать. Налипшая стружка способна испортить поверхность раньше, чем на инструменте появится заметный износ.
Поэтому пространство для стружки имеет ключевое значение. Канавка должна позволять стружке свернуться и выйти. Если стружка скапливается в зоне резания, она перерезается повторно. Это повышает нагрев, царапает поверхность и ухудшает звук работы даже при разумных запрограммированных режимах.
Отвод стружки столь же важен, как твёрдость
Даже очень прочная фреза с плохим отводом стружки может быстро выйти из строя на алюминии. Большее число канавок увеличивает количество кромок и прочность сердцевины, но уменьшает стружечное пространство. Такой компромисс полезен для более твёрдых материалов с мелкой стружкой и меньшими скоростями. На алюминии, особенно в пазах, дополнительные канавки становятся проблемой, если стружке некуда уходить.
СОЖ, масляный туман, обдув, траектория, глубина резания и радиальное зацепление влияют на удаление стружки. Выбор фрезы — лишь одна часть системы контроля стружки.
Трение без резания вызывает нарост и ухудшает поверхность
Нарост возникает, когда алюминий прилипает к режущей кромке. По мере накопления материала кромка перестаёт чисто резать. Поверхность становится рваной или размазанной, размеры уходят, температура растёт. Трение усугубляет проблему: инструмент контактирует с материалом, не снимая полноценную стружку.
Решение обычно не сводится к одному чудодейственному покрытию. Нужна совокупность мер: острая геометрия, достаточная толщина стружки, место для её выхода, правильная смазка или подача воздуха/СОЖ, стабильное закрепление и траектория без ловушек для стружки.
Выберите подходящее число зубьев
Число зубьев и угол наклона винтовой канавки часто определяют первыми, поскольку они влияют на стружечное пространство, допустимую подачу, прочность инструмента и качество поверхности. Для алюминия меньшее число зубьев часто предпочтительнее универсальной фрезы для стали, но выбор всё равно зависит от операции.
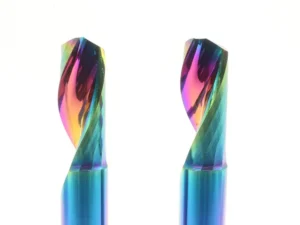
Одна канавка для максимального стружечного пространства
Одна канавка даёт наибольшее пространство для стружки. Такой инструмент распространён при обработке алюминия на станках типа router, высокооборотных станках и там, где основное ограничение — отвод стружки. Поскольку режущая кромка одна, программируемая подача должна поддерживать нужную толщину стружки. Слишком малая подача при высокой частоте приводит к трению.
A Однозубая фреза для алюминия может быть хорошим выбором при высокой частоте шпинделя и ограниченной жёсткости станка либо когда стружке нужно максимально свободное пространство для выхода. Но она не обязательно лучше на жёстком VMC, где 2-зубый или 3-зубый инструмент способен снимать материал эффективнее.
2 зуба для обычного фрезерования пазов и карманов в алюминии
Для общего применения 2-зубая фреза по алюминию — распространённый выбор. Она даёт больше пространства для стружки, чем фреза с 3 или 4 зубьями, сохраняя две кромки. Это удобно для пазов, карманов, менее жёстких станков и операций с риском забивания.
Для многих цехов острая 2-зубая твердосплавная фреза с полированными канавками — более надёжный первый выбор для неизвестной задачи. Она обеспечивает запас стружечного пространства до увеличения производительности.
3 зуба для производительной черновой и чистовой обработки алюминия на CNC
A 3-зубый инструмент часто эффективен на жёстких станках с CNC: он позволяет увеличить подачу, сохраняя больше пространства для стружки, чем 4-зубый. При черновой обработке алюминия 3-зубая фреза производительна, если станок обеспечивает достаточные RPM, мощность, подачу СОЖ или воздуха и устойчивое закрепление.
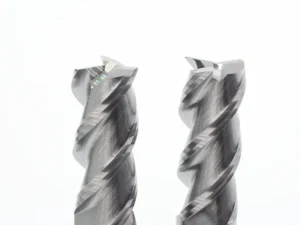
Преимущество — баланс. Кромок больше, чем у фрезы с 2 канавками, но не настолько много, чтобы исчезло пространство для стружки. Поэтому многие специальные твердосплавные фрезы по алюминию имеют 3 полированные канавки и большой угол спирали.
Почему 4 зуба не всегда лучше для алюминия
Большее число зубьев не означает автоматически лучшую поверхность или более быстрое резание. Инструмент с 4 зубьями может работать в некоторых чистовых операциях по алюминию при малом врезании и свободном удалении стружки, но часто не подходит как первый выбор для пазов или глубоких резов. Уменьшенное пространство канавок может задерживать стружку и вызывать налипание.
Если 4-зубая фреза уже вызывает визг, забивание стружкой или размазанную поверхность, переход на специальную 2-зубую или 3-зубую фрезу для алюминия часто полезнее, чем простое изменение RPM.
Выбор материала инструмента и покрытия
Материал инструмента и покрытие должны соответствовать характеру стружкообразования алюминия. Нужны острая кромка, низкое трение и достаточная для задачи износостойкость.
| Вариант | Лучшее применение | Ограничение |
|---|---|---|
| Полированный твёрдый сплав без покрытия | Общее фрезерование алюминия | Требует хорошего отвода стружки и правильной подачи на зуб. |
| Покрытия ZrN / TiB2 / типа DLC с низким трением | Снижение налипания и улучшение отвода стружки | Выбор покрытия по-прежнему зависит от сплава, СОЖ и геометрии инструмента. |
| HSS | Специальные случаи с низкой скоростью или недостаточной жёсткостью | В большинстве серийных операций на CNC уступает твёрдому сплаву по жёсткости и износостойкости. |
| PCD | Массовая обработка цветных металлов или абразивного алюминия | Дорого и не требуется для большинства общих задач. |
Твердосплавная концевая фреза как обычная отправная точка для CNC
Твердосплавная концевая фреза обычно служит базовым выбором для обработки алюминия на CNC: твёрдый сплав обеспечивает жёсткость, износостойкость и стабильность кромки на высоких скоростях. Важно, чтобы геометрия была специально рассчитана на алюминий, а не просто являлась любой твердосплавной фрезой.
Выбирайте острые режущие кромки, полированные канавки, достаточное пространство для стружки и геометрию под конкретную операцию. Твердосплавная фреза для стали может быть прочной, но её канавки и подготовка кромки способны затруднять удаление алюминиевой стружки.
Полированные варианты, ZrN, TiB2, DLC и инструмент без покрытия
Полированные канавки помогают стружке выходить, а не прилипать. Покрытия с низким трением, такие как ZrN, TiB2 или покрытия типа DLC, часто применяют для алюминия, поскольку они уменьшают адгезию. Полированный твёрдый сплав без покрытия также может хорошо работать, особенно при правильных СОЖ, обдуве, нагрузке на зуб и наладке.
Не используйте покрытие как замену управлению процессом. Если инструмент трётся, слишком глубоко погружён, имеет чрезмерный вылет или повторно режет стружку, покрытие может лишь отсрочить отказ.
Когда оправдана концевая фреза PCD
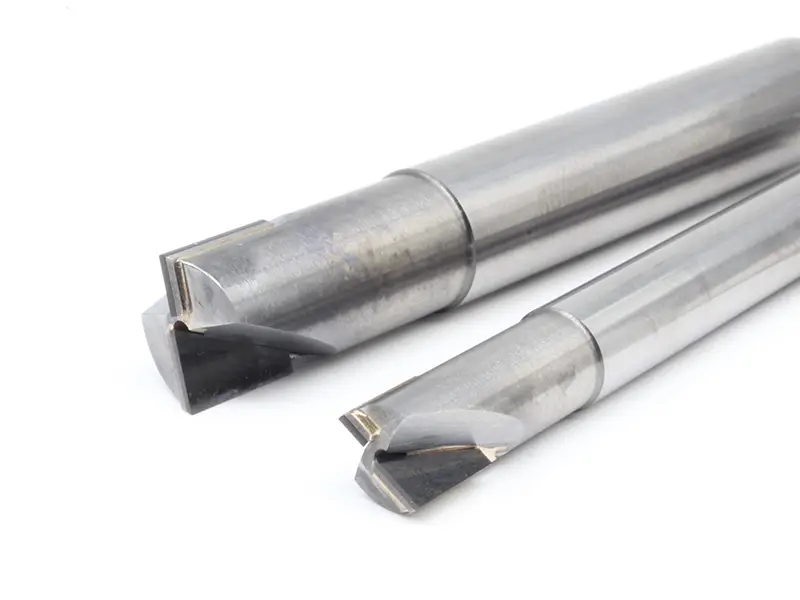
A концевая фреза из PCD оправдана, если её стоимость окупается стойкостью, стабильностью поверхности или обработкой абразивного цветного материала. PCD распространён в некоторых крупносерийных операциях по алюминию, литому алюминию, композитам и абразивным цветным материалам. В подходящей задаче он долго сохраняет кромку и стабильное качество поверхности.
Для малосерийного общего фрезерования алюминия PCD часто избыточен. Хорошая специализированная твердосплавная фреза для алюминия обычно практичнее как исходный выбор. PCD уместен, когда это оправдано объёмом выпуска, абразивностью материала, требованиями к поверхности или экономикой стойкости.
Особенности геометрии, влияющие на результат
При одинаковом числе канавок результат может существенно различаться из-за угла спирали, остроты кромки, геометрии угла, длины канавок, вылета, держателя и биения.
Большой угол спирали и острые режущие кромки
Для алюминия обычно полезны острые кромки и геометрия, обеспечивающая чистое срезание. Фрезы с большим углом спирали помогают поднимать стружку и улучшать поверхность, особенно при боковом фрезеровании и обработке карманов. Кромка должна резать, а не давить.
Острота важна: тупая или чрезмерно округлённая кромка может размазывать алюминий. Слишком притуплённая фреза может выдерживать более твёрдые материалы, но тереть алюминий.
Радиус угла, досягаемость, длина режущей части и вылет
Радиус на углу может укреплять кромку и улучшать поверхность в некоторых операциях, но должен соответствовать геометрии детали. Длина режущей части должна лишь обеспечивать нужную глубину резания. Излишняя длина канавок и общая длина уменьшают жёсткость.
Вылет часто является скрытой причиной вибраций. Если инструмент слишком далеко выступает из патрона, кромка отклоняется. При обработке алюминия, где подачи могут быть высокими, податливая система быстро приводит к вибрациям, плохой поверхности стенок и погрешности размера.
Жёсткость патрона и биение
Хорошая фреза не компенсирует плохой держатель. Биение заставляет одну кромку снимать больше остальных, вызывая вибрации, неравномерный износ и плохую поверхность. Закрепление особенно важно для малого инструмента, большого вылета и высокооборотной обработки алюминия.
Используйте максимально короткий практически пригодный инструмент, надёжно закрепляйте его и проверяйте соответствие патрона задаче. Если вибрация сохраняется после изменения режимов, проверьте вылет, биение, состояние патрона и закрепление заготовки, прежде чем винить число зубьев.
Подбирайте фрезу под операцию
«Лучшая» концевая фреза для алюминия зависит от реза. Пазы, карманы, чистовая и фрезерно-гравировальная обработка по-разному нагружают инструмент.
Фрезерование пазов
При обработке паза фреза оказывается между двумя стенками материала, а путей выхода стружки становится меньше. Здесь её отвод критически важен. 2-зубая фреза часто служит хорошим исходным вариантом; однозубая помогает на высокооборотных роутерах и менее жёстких установках; 3-зубая работает при эффективном стружкоотводе.
Не используйте универсальную фрезу с 4 канавками для глубоких пазов, если контакт не облегчён и надёжный отвод стружки не обеспечен.
Обработка карманов и адаптивное черновое фрезерование
Обработка кармана может быть легче прорезания паза, если траектория ограничивает радиальное зацепление. Здесь 3-зубая фреза для алюминия может быть производительной на жёстком станке CNC. Адаптивные или высокоэффективные траектории допускают большую осевую глубину при малом радиальном зацеплении, но подачу, утонение стружки и её удаление нужно рассчитывать совместно.
Если карман забивается стружкой, добавьте обдув или СОЖ, уменьшите врезание, измените траекторию либо выберите фрезу с большим пространством для стружки.
Чистовая обработка стенок и дна
Для чистовой обработки нужны чистая острая кромка, устойчивый держатель, контролируемый припуск и траектория без тяжёлого врезания в угол. Подойдут специальные алюминиевые фрезы с 2 или 3 канавками. Для качественных стенок избегайте чрезмерного вылета и проверяйте, не отжимается ли инструмент во время прохода.
При чистовой обработке дна повторное резание стружки может царапать поверхность. Надёжный отвод и острый инструмент важнее простого увеличения числа зубьев.
Обработка алюминия на фрезерном роутере
Роутеры часто имеют высокие RPM, но меньшую жёсткость, чем вертикальный обрабатывающий центр. Это меняет выбор фрезы. Однозубая или 2-зубая фреза по алюминию помогает сохранять подачу на зуб и отводить стружку при высокой частоте вращения. Задача — подавать достаточно быстро для образования полноценной стружки, не перегружая станок.
На фрезерно-гравировальных станках особенно важны обдув, закрепление, вылет инструмента и осторожный шаг по глубине. Инструмент, работающий на вертикальном обрабатывающем центре, может вести себя иначе на таком станке.
Подачи, скорости, СОЖ и контроль стружки
Режимы обработки алюминия следует выбирать исходя из диаметра инструмента, числа зубьев, геометрии фрезы, сплава, RPM станка, жёсткости патрона и зацепления. Не копируйте подачу, не зная этих исходных условий.
Ключевой параметр — толщина стружки. При слишком малой толщине инструмент трёт и нагревается, при слишком большой — перегружает кромку. Алюминий часто допускает высокую частоту шпинделя, но без достаточной подачи она вызывает трение. Однозубой фрезе на высокой частоте может потребоваться неожиданно большая подача для поддержания толщины стружки.
СОЖ и обдув должны удалять стружку, а не просто смачивать деталь. Обильная подача СОЖ помогает охлаждать и промывать зону резания. Обдув эффективен для удаления стружки, особенно на фрезерно-гравировальных станках и при сухой обработке. Туман или минимальная смазка могут уменьшить налипание, если подходят для производства и материала.
Следите за стружкой и звуком. Нормальное фрезерование алюминия обычно даёт сформированную стружку, выходящую из зоны резания. Пыль, размазывание, визг, налипший на кромку алюминий и горячая вязкая поверхность — тревожные признаки.
Устранение приваривания стружки, вибраций и плохой поверхности
При проблемах фрезерования алюминия симптом обычно указывает на системную причину, а не на одну отдельную настройку.
| Симптом | Вероятные причины | Практические меры |
|---|---|---|
| Алюминий приваривается к кромке | Трение, неподходящее покрытие/качество поверхности, малая нагрузка на зуб, недостаточная смазка | Если безопасно, увеличьте фактическую толщину стружки; используйте более острую геометрию для алюминия, улучшите обдув или подачу СОЖ, примените полированные канавки либо канавки с низким трением. |
| Вибрации | Чрезмерный вылет, слабый патрон, большое зацепление, тонкая стенка, неподходящая траектория | Уменьшите вылет, улучшите закрепление, снизьте радиальную нагрузку, скорректируйте подачу/RPM и используйте более стабильную траекторию. |
| Стружка забивает паз | Слишком много зубьев, глубокий паз, слабое удаление стружки | Используйте меньше зубьев, добавьте воздух или СОЖ, уменьшите глубину либо зацепление, измените траекторию. |
| Плохое качество стенок | Прогиб, биение, тупая кромка, чрезмерный припуск чистового прохода | Проверьте патрон и биение, уменьшите вылет, оставляйте равномерный припуск, используйте острый чистовой инструмент. |
| Инструмент внезапно ломается | Забивание стружкой, перегрузка, большой вылет, неправильные подача или скорость | Удаляйте стружку, уменьшите зацепление, проверьте подачу на зуб, используйте более короткий инструмент. |
| Размазанная поверхность | Трение, тупой инструмент, нарост на кромке | Используйте более острый инструмент, безопасно увеличьте нагрузку на зуб, улучшите смазку и удаление стружки. |
Не пытайтесь решать каждую проблему только изменением RPM. При обработке алюминия визг может означать слишком высокую скорость относительно подачи, слишком малую нагрузку на зуб, чрезмерный вылет или врезание. Перед крупными изменениями оцените наладку и образование стружки.
Контрольный список при покупке концевой фрезы для алюминия
Перед покупкой ответьте на вопросы:
- Какой алюминиевый сплав и в каком состоянии будет обрабатываться?
- Предстоит обработка пазов, карманов, адаптивная черновая, чистовая обработка или резание на станке типа router?
- Каковы доступные диапазон RPM шпинделя и мощность?
- Насколько жёстки станок, патрон и закрепление заготовки?
- Какие длина режущей части и вылет действительно необходимы?
- Как будет удаляться стружка: обильной СОЖ, туманом, обдувом или другим способом?
- Что важнее: низкая стоимость, высокий съём, качество поверхности, стойкость или стабильность массового производства?
В качестве общего исходного варианта для CNC выберите специализированную 2-зубую или 3-зубую твердосплавную фрезу по алюминию с полированными канавками и острой кромкой. Для высокооборотного роутера с высокими RPM рассмотрите однозубую фрезу. Для крупносерийной обработки абразивных цветных материалов оцените экономическую целесообразность PCD.
Ошибка обычно не сводится к выбору между твёрдым сплавом и PCD. Чаще выбирают инструмент с недостаточным пространством для стружки, допускают чрезмерный вылет, слишком малую подачу или не удаляют стружку из зоны резания.
Заключение
Лучшая концевая фреза по алюминию согласует отвод стружки, число канавок, геометрию, покрытие, жёсткость и операцию. Для большинства работ на ЧПУ начните со специальной твердосплавной фрезы по алюминию, выбирайте число канавок по отводу стружки и производительности, а PCD оставьте для задач, где его оправдывают объём, абразивность или стабильность поверхности. При контроле толщины и отвода стружки алюминий режется чисто. Без этого даже дорогая фреза может приваривать стружку, вибрировать и оставлять плохую поверхность.
Часто задаваемые вопросы
Какая фреза лучше для алюминия: с 2 или 3 зубьями?
Фреза с 2 зубьями часто надёжнее для пазов и общего отвода стружки. Фреза с 3 зубьями может быть производительнее на жёстком станке CNC с хорошим удалением стружки. Выбор определяют операция и наладка.
Можно ли использовать 4-зубую концевую фрезу по алюминию?
Иногда, особенно при лёгкой чистовой обработке с хорошим отводом стружки. Для глубоких пазов или тяжёлой черновой обработки алюминия это обычно не лучший исходный выбор из-за ограниченного пространства для стружки.
Почему стружка приваривается к моей фрезе по алюминию?
Типичные причины — трение без резания, малая нагрузка на зуб, плохой отвод стружки, тупая или неподходящая геометрия, отсутствие смазки и чрезмерный нагрев. Обычно помогают более острый специальный инструмент для алюминия и улучшенный контроль стружки.
Подходит ли твердосплавная концевая фреза для алюминия?
Да. Твердосплавная концевая фреза — обычный базовый инструмент для фрезерования алюминия на CNC, но ей нужны подходящая геометрия, острые кромки и достаточное пространство канавок.
Когда стоит применять концевую фрезу PCD по алюминию?
Применяйте PCD, когда длительная стойкость, абразивный цветной материал, большой объём выпуска или стабильная поверхность оправдывают повышенную стоимость инструмента. Для большинства общих операций фрезерования алюминия он не обязателен.
Однозубая фреза предназначена только для фрезерно-гравировальных станков?
Нет, но она особенно распространена на роутерах с высокими RPM, поскольку обеспечивает максимальное пространство для стружки и помогает сохранять подачу на зуб. На жёстких фрезерных станках с CNC 2-зубые и 3-зубые фрезы часто производительнее.
Какое покрытие лучше для концевых фрез по алюминию?
Полированный твёрдый сплав без покрытия, ZrN, TiB2 и покрытия типа DLC с низким трением могут быть эффективны. Выбор зависит от сплава, СОЖ, операции и геометрии инструмента. Покрытие не заменяет правильную нагрузку на зуб и отвод стружки.
Насколько короткой должна быть концевая фреза?
Выбирайте минимальную длину канавок и вылет, позволяющие достичь нужного элемента. Лишняя длина снижает жёсткость и может вызвать вибрации, прогиб и плохую поверхность.