










Escolher uma fresa para alumínio: evitar a aderência de aparas e a vibração regenerativa
Para a maioria das fresagens CNC de alumínio, comece com uma fresa de metal duro específica, com arestas afiadas, canais polidos ou de baixo atrito, espaço suficiente para cavacos e o menor balanço viável. A escolha exata depende da máquina, faixa de RPM, rigidez do porta-ferramenta, operação e evacuação. Uma única aresta pode ser útil quando a folga para cavacos e a alta rotação importam. Uma fresa de 2 arestas é uma opção geral segura para rasgos e bolsões. Uma de 3 arestas costuma ser produtiva em máquinas CNC rígidas por equilibrar espaço para cavacos e capacidade de avanço. Uma fresa PCD se destina a trabalhos especializados de grande volume ou materiais não ferrosos abrasivos; não é a resposta padrão para todo serviço em alumínio.
Resposta rápida: qual fresa usar para alumínio?
Para uma escolha inicial rápida, considere a operação e o tipo de máquina.
| Aplicação | Boa opção inicial | Porquê |
|---|---|---|
| Fresagem CNC geral de bolsões em alumínio | Fresa de metal duro de 2 ou 3 arestas para alumínio | Boa evacuação com arestas suficientes para produtividade. |
| Fresagem de rasgos profundos | Fresa para alumínio de 2 arestas, ou de uma aresta quando as RPM e o espaço para cavacos permitirem | Mais espaço nos canais facilita a saída dos cavacos. |
| Corte de alumínio em router de alta velocidade | Fresa para alumínio de uma ou 2 arestas | Ajuda a manter a carga de cavaco em altas RPM e a evacuá-lo. |
| Desbaste em centro de usinagem vertical rígido | Fresa de metal duro específica para alumínio de 3 arestas | Maior capacidade de avanço mantendo espaço para cavacos. |
| Acabamento de paredes e fundos | Fresa afiada de 2 ou 3 arestas, frequentemente polida ou revestida | Uma aresta limpa e uma montagem estável importam mais que apenas o número de arestas. |
| Grande volume de materiais não ferrosos abrasivos | Ferramentas PCD quando justificadas | A longa vida e a consistência do acabamento podem compensar o custo. |
Esta tabela é um ponto de partida e não substitui uma montagem adequada. O alumínio é macio comparado ao aço, mas nem sempre é fácil usiná-lo de forma limpa. Seus cavacos podem ser grandes, aderentes e rápidos. Se não saírem do corte, soldam-se à aresta, riscam o acabamento, obstruem o canal ou quebram a ferramenta.
Por que o alumínio exige outra escolha de fresa
A fresa correta para alumínio depende menos da dureza máxima que do controle de cavacos. Uma ferramenta eficiente em aço pode ter arestas demais, pouco espaço ou uma combinação de aresta e revestimento que favoreça a aderência do alumínio.
O alumínio produz cavacos grandes e aderentes
O alumínio normalmente permite velocidades de corte maiores que o aço, mas produz cavacos maiores para uma dada operação e pode ser pastoso conforme a liga e a condição. Alumínio macio ou conformado pode espalhar material sobre a superfície. Alumínio fundido pode conter silício abrasivo. Paredes finas podem vibrar. Cavacos soldados podem danificar o acabamento antes de a ferramenta mostrar desgaste visível.
Por isso o espaço para cavacos é essencial. O canal deve permitir que o cavaco se enrole e saia. Se ficar acumulado no corte, será recortado. Isso aumenta o calor, risca a superfície e piora o som do corte, mesmo que o avanço e a velocidade programados pareçam razoáveis.
A evacuação importa tanto quanto a dureza
Uma fresa muito resistente com evacuação ruim pode falhar rapidamente em alumínio. Mais arestas aumentam o número de gumes e a resistência do núcleo, mas reduzem o espaço dos canais. Esse compromisso é útil em materiais mais duros, com cavacos menores e velocidades mais baixas. No alumínio, sobretudo em rasgos, arestas extras podem causar problemas se os cavacos não saírem.
Refrigeração, névoa, sopro de ar, trajetória, profundidade e engajamento radial influenciam a evacuação. A escolha da fresa é apenas parte do sistema de controle de cavacos.
O atrito pode gerar aresta postiça e acabamento ruim
A aresta postiça surge quando o alumínio adere ao gume. Com o acúmulo de material, a aresta deixa de cortar de forma limpa. A superfície fica arrancada ou manchada por material espalhado, as dimensões variam e o calor aumenta. O atrito agrava o problema porque a ferramenta permanece em contato sem formar um cavaco adequado.
A solução normalmente não é um revestimento milagroso. Ela combina geometria afiada, carga de cavaco suficiente, espaço adequado, lubrificação ou ar/refrigeração apropriados, fixação estável e uma trajetória que não prenda cavacos.
Escolher o número correto de arestas
O número de arestas e o ângulo de hélice costumam ser as primeiras decisões geométricas porque alteram o espaço para cavacos, a capacidade de avanço, a resistência e o acabamento. Para alumínio, menos arestas costumam ser preferíveis a uma fresa geral para aço, mas a resposta depende da operação.
Uma aresta para máxima evacuação
Uma única aresta oferece o maior espaço para cavacos. É comum em routers para alumínio, máquinas de altas RPM e aplicações limitadas pela evacuação. Como há apenas um gume, o avanço programado deve ser suficiente para manter a carga de cavaco. Se for baixo demais em altas RPM, a ferramenta atrita.
Uma fresa para alumínio de uma aresta pode ser uma boa escolha quando a máquina tem alta rotação, mas rigidez limitada, ou quando os cavacos precisam do máximo espaço. Não é automaticamente melhor em um centro vertical rígido, onde uma ferramenta de 2 ou 3 arestas pode remover material com maior eficiência.
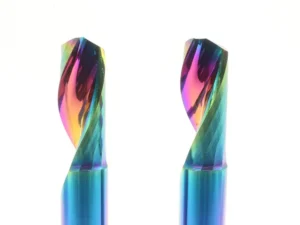
2 arestas para rasgos e bolsões gerais em alumínio
Uma fresa para alumínio de 2 arestas é uma opção geral comum. Oferece mais espaço para cavacos que uma de 3 ou 4 arestas e mantém dois gumes. Por isso é útil para rasgos, bolsões, máquinas leves e operações com risco de acúmulo de cavacos.
Para muitas oficinas, uma ferramenta afiada de metal duro com 2 arestas e canais polidos é a escolha inicial mais segura quando o serviço é desconhecido. Ela oferece mais espaço para cavacos antes de aumentar a produtividade.
3 arestas para desbaste e acabamento CNC produtivos em alumínio
Uma ferramenta de 3 arestas costuma funcionar bem em máquinas CNC rígidas por aumentar a capacidade de avanço e manter mais espaço para cavacos que uma de 4 arestas. No desbaste de alumínio, uma fresa de 3 arestas pode ser produtiva com RPM, potência, refrigeração ou sopro suficientes e fixação estável.
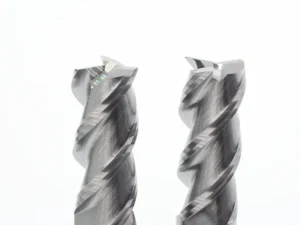
A vantagem é o equilíbrio: mais gumes que em uma fresa de 2 arestas, sem eliminar o espaço para cavacos. Por isso muitas fresas de metal duro específicas para alumínio têm 3 arestas, canais polidos e hélice elevada.
Por que 4 arestas nem sempre são melhores em alumínio
Mais arestas não significam automaticamente melhor acabamento ou corte mais rápido. Uma ferramenta de 4 arestas pode servir em certos acabamentos de alumínio com baixo engajamento e evacuação fácil, mas costuma ser uma escolha inicial ruim para rasgos ou cortes profundos. O espaço reduzido pode prender cavacos e favorecer sua soldagem.
Se uma ferramenta de 4 arestas já causa ruído agudo, acúmulo de cavacos ou acabamento com material espalhado, trocar por uma fresa específica de 2 ou 3 arestas costuma ser mais útil que ajustar apenas as RPM.
Escolha do material da ferramenta e do revestimento
O material e o revestimento devem ser adequados ao comportamento dos cavacos de alumínio. A fresa precisa de aresta afiada, baixo atrito e resistência ao desgaste suficiente.
| Opção | Uso mais adequado | Cuidado |
|---|---|---|
| Metal duro polido sem revestimento | Fresagem geral de alumínio | Exige boa evacuação e carga de cavaco correta. |
| Revestimentos de baixo atrito tipo ZrN / TiB2 / DLC | Reduzir a aderência e melhorar o fluxo de cavacos | O revestimento continua dependendo da liga, refrigeração e geometria. |
| HSS | Casos especiais de baixa velocidade ou baixa rigidez | Menos rígido e resistente ao desgaste que o metal duro na maioria das produções CNC. |
| PCD | Grandes séries não ferrosas ou alumínio abrasivo | Caro e desnecessário para a maioria dos serviços gerais. |
A fresa de metal duro como referência habitual em CNC
Umafresa de metal duro costuma ser a referência para usinar alumínio por CNC porque oferece rigidez, resistência ao desgaste e estabilidade da aresta em velocidades elevadas. O essencial é ter geometria para alumínio, não apenas ser uma fresa qualquer de metal duro.
Procure arestas afiadas, canais polidos, espaço generoso e geometria adequada. Uma ferramenta de metal duro para aço pode ser resistente, mas seu espaço e preparação de aresta podem dificultar a evacuação do alumínio.
Opções polidas, ZrN, TiB2, DLC e sem revestimento
Os canais polidos ajudam os cavacos a deslizar em vez de aderir. Revestimentos de baixo atrito como ZrN, TiB2 ou DLC são comuns em alumínio porque podem reduzir a aderência. O metal duro polido sem revestimento também funciona bem com refrigeração, sopro, carga de cavaco e montagem corretos.
Não escolha um revestimento para substituir o controle do processo. Se a ferramenta atrita, trabalha profunda demais, tem balanço excessivo ou recorta cavacos, o revestimento pode apenas adiar a falha.
Quando uma fresa PCD faz sentido
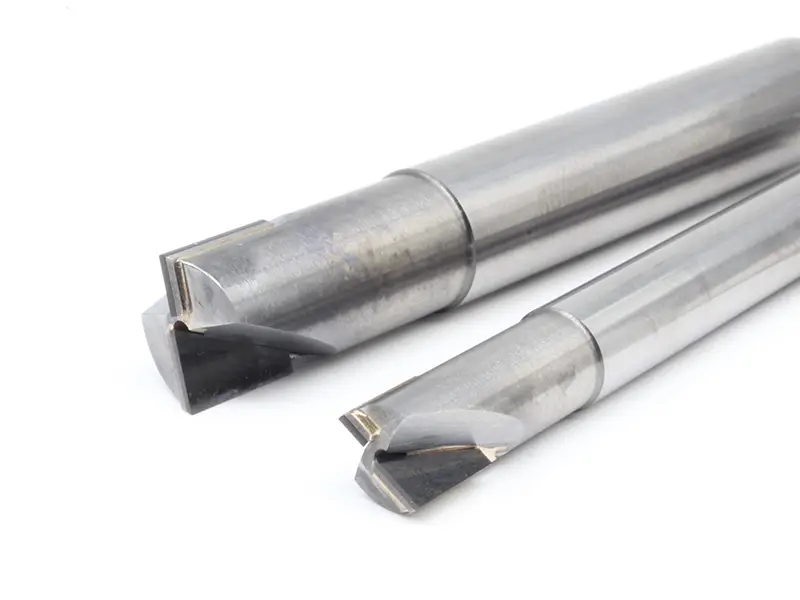
Uma fresa de topo PCD faz sentido quando a vida útil, a estabilidade do acabamento ou um material não ferroso abrasivo justificam o custo. O PCD é comum em certas grandes séries de alumínio, alumínio fundido, compósitos e materiais não ferrosos abrasivos. Na aplicação adequada mantém a aresta e o acabamento consistente por muito tempo.
Para fresagem geral de alumínio em pequenos lotes, o PCD costuma ser excessivo. Uma boa fresa de metal duro específica geralmente é o ponto de partida mais prático. Considere PCD quando volume, abrasividade, acabamento ou economia de vida útil o justificarem.
Detalhes geométricos que mudam o resultado
O mesmo número de arestas pode ter desempenho muito diferente conforme hélice, afiação, geometria de canto, comprimento de corte, balanço, porta-ferramenta e batimento.
Hélice elevada e arestas afiadas
O alumínio geralmente se beneficia de arestas afiadas e geometria que cisalhe de forma limpa. Uma hélice elevada ajuda a levantar os cavacos e melhorar o acabamento, especialmente na fresagem lateral e de bolsões. A aresta deve cortar, não empurrar.
A afiação importa porque o alumínio pode se espalhar com uma ferramenta cega ou uma aresta arredondada demais. Uma fresa muito romba pode resistir em materiais duros, mas atritar no alumínio.
Raio de canto, alcance, comprimento de corte e balanço
Um raio de canto pode reforçar a aresta e melhorar alguns acabamentos, mas deve corresponder à geometria da peça. O comprimento de corte deve se limitar à profundidade necessária. Comprimento de corte ou total excessivo reduz a rigidez.
O balanço costuma ser a causa oculta da vibração. Se a ferramenta se projetar demais do porta-ferramenta, a aresta flexiona. No alumínio, com avanços elevados, uma montagem flexível pode gerar rapidamente vibração, acabamento ruim nas paredes e erros dimensionais.
Rigidez do porta-ferramenta e batimento
Uma boa fresa não compensa um porta-ferramenta ruim. O batimento faz uma aresta cortar mais que as outras, podendo causar vibração, desgaste desigual e acabamento ruim. A fixação importa especialmente em fresas pequenas, ferramentas longas e alumínio em altas RPM.
Use a ferramenta mais curta viável, fixe-a bem e verifique a adequação do porta-ferramenta. Se a vibração persistir após alterar parâmetros, confira balanço, batimento, condição do porta-ferramenta e fixação antes de culpar o número de arestas.
Adaptar a fresa à operação
A «melhor» fresa para alumínio depende do corte. Rasgos, bolsões, acabamento e trabalho em router exigem esforços diferentes da ferramenta.
Ranhuragem
Ao fresar rasgos, a ferramenta fica entre duas paredes e os cavacos têm menos saídas. A evacuação é crítica. Uma ferramenta de 2 arestas costuma ser um bom início; uma aresta ajuda em routers de altas RPM ou montagens menos rígidas; 3 arestas podem funcionar com evacuação eficaz.
Evite uma fresa geral de 4 arestas para rasgos profundos, salvo com baixo engajamento e evacuação confiável.
Fresagem de bolsões e desbaste adaptativo
Bolsões podem ser mais fáceis que rasgos se a trajetória controlar o engajamento radial. Uma fresa de alumínio de 3 arestas pode ser produtiva em uma CNC rígida. Trajetórias adaptativas ou de alta eficiência podem permitir maior profundidade axial com menor engajamento radial, mas avanço, afinamento do cavaco e evacuação devem ser calculados em conjunto.
Se os cavacos se acumularem no bolsão, acrescente sopro/refrigeração, reduza o engajamento, altere a trajetória ou escolha mais espaço para cavacos.
Acabamento de paredes e fundos
O acabamento exige aresta limpa, porta-ferramenta estável, sobremetal controlado e trajetória que evite cantos muito carregados. Ferramentas específicas de 2 ou 3 arestas podem funcionar. Nas paredes, evite balanço excessivo e verifique se a ferramenta não flexiona durante a passada.
No acabamento de fundos, cavacos recortados podem riscar a superfície. Evacuação limpa e ferramenta afiada importam mais que acrescentar arestas.
Corte de alumínio em router
Routers costumam ter altas RPM, mas menos rigidez que um centro vertical. Isso muda a escolha da ferramenta. Uma fresa de alumínio de uma ou 2 arestas ajuda a manter a carga e evacuar cavacos em alta rotação. O desafio é avançar o suficiente para formar cavacos reais sem sobrecarregar a máquina.
Em routers, sopro, fixação, balanço e profundidade por passada conservadora são especialmente importantes. Uma ferramenta eficiente em um centro vertical pode se comportar de outra forma em um router.
Avanços, velocidades, refrigeração e controle de cavacos
Avanços e velocidades devem partir do diâmetro, número de arestas, geometria, liga, RPM da máquina, rigidez e engajamento. Não copie um avanço sem conhecer essas condições.
A carga de cavaco é essencial. Se for baixa, a ferramenta atrita e gera calor; se for alta, sobrecarrega a aresta. O alumínio costuma admitir alta rotação, mas RPM elevadas sem avanço suficiente causam atrito. Uma fresa de uma aresta em altas RPM pode precisar de avanço surpreendentemente alto para manter a espessura do cavaco.
A refrigeração e o ar devem remover cavacos, não apenas molhar a peça. A inundação ajuda a resfriar e lavar. O sopro pode evacuar de forma eficaz, especialmente em routers e montagens a seco. Névoa ou mínima quantidade de lubrificação podem reduzir a aderência quando adequadas à oficina e ao material.
Observe os cavacos e o som. Uma fresagem correta costuma produzir cavacos formados que saem do corte. Pó, material espalhado, ruído agudo, alumínio soldado à aresta ou superfície quente e pastosa são sinais de alerta.
Resolver soldagem de cavacos, vibração e acabamento ruim
Quando a fresagem de alumínio falha, o sintoma costuma indicar um problema do conjunto, não um ajuste isolado.
| Sintoma | Causas prováveis | Soluções práticas |
|---|---|---|
| Alumínio soldado à aresta | Atrito, revestimento/acabamento inadequado, pouca carga de cavaco, lubrificação ruim | Aumentar a carga real se for seguro, usar geometria para alumínio mais afiada, melhorar ar/refrigeração e usar canais polidos ou de baixo atrito. |
| Vibração autoexcitada | Balanço excessivo, porta-ferramenta fraco, engajamento excessivo, parede fina, trajetória inadequada | Encurtar ferramenta, melhorar fixação, reduzir carga radial, ajustar avanço/RPM e estabilizar trajetória. |
| Cavacos acumulados no rasgo | Arestas demais, rasgo profundo, evacuação insuficiente | Usar menos arestas, acrescentar ar/refrigeração, reduzir profundidade ou engajamento, mudar trajetória. |
| Acabamento ruim nas paredes | Flexão, batimento, aresta cega, sobremetal excessivo no acabamento | Verificar fixação/batimento, reduzir balanço, deixar sobremetal uniforme e usar ferramenta de acabamento afiada. |
| Quebra repentina da ferramenta | Acúmulo de cavacos, sobrecarga, balanço longo, avanço/velocidade incorretos | Evacuar cavacos, reduzir engajamento, verificar carga de cavaco e usar ferramenta mais curta. |
| Superfície com material espalhado | Atrito, ferramenta cega, aresta postiça | Usar ferramenta mais afiada, aumentar carga se for seguro e melhorar lubrificação e evacuação. |
Não tente resolver tudo apenas com RPM. Um ruído agudo no alumínio pode indicar velocidade excessiva para o avanço, pouca carga de cavaco, muito balanço ou engajamento excessivo. Examine montagem e formação de cavacos antes de grandes mudanças.
Lista de compra de uma fresa para alumínio
Antes de comprar, responda a estas perguntas:
- Qual liga e condição do alumínio serão usinadas?
- São rasgos, bolsões, desbaste adaptativo, acabamento ou corte em router?
- Qual faixa de RPM e potência do fuso estão disponíveis?
- Qual é a rigidez da máquina, porta-ferramenta e fixação?
- Qual comprimento de corte e balanço são realmente necessários?
- Os cavacos serão evacuados por inundação, névoa, sopro ou outro método?
- O objetivo é baixo custo, alta remoção, acabamento, vida útil ou consistência em grandes séries?
Como início geral em CNC, escolha metal duro específico para alumínio com 2 ou 3 arestas, canais polidos e gume afiado. Em routers de altas RPM, considere uma aresta. Em grandes séries não ferrosas abrasivas, avalie a viabilidade econômica do PCD.
A escolha errada normalmente não se resume a «metal duro ou PCD». Consiste em pouco espaço para cavacos, balanço excessivo, avanço insuficiente ou evacuação ruim.
Conclusão
A melhor fresa para alumínio combina evacuação, número de arestas, geometria, revestimento, rigidez e operação. Para a maioria dos trabalhos CNC, comece com metal duro específico, escolha as arestas conforme espaço e produtividade e reserve PCD para volume, abrasividade ou estabilidade do acabamento que o justifiquem. Com carga e evacuação controladas, o alumínio corta de forma limpa. Se forem ignoradas, mesmo uma fresa cara pode soldar cavacos, vibrar ou deixar acabamento ruim.
Perguntas frequentes
São melhores 2 ou 3 arestas para alumínio?
Uma fresa de 2 arestas costuma ser mais segura para rasgos e evacuação geral. Uma de 3 pode ser mais produtiva em uma CNC rígida com boa evacuação. A operação e a montagem decidem.
Posso usar uma fresa de 4 arestas em alumínio?
Às vezes, especialmente em acabamento leve com boa evacuação. Normalmente não é a melhor escolha inicial para rasgos profundos ou desbaste intenso, devido ao espaço limitado para cavacos.
Por que os cavacos se soldam à minha fresa para alumínio?
As causas comuns são atrito, pouca carga de cavaco, evacuação ruim, geometria cega ou inadequada, falta de lubrificação e calor excessivo. Uma ferramenta específica mais afiada e melhor controle de cavacos geralmente ajudam.
Uma fresa de metal duro é adequada para alumínio?
Sim. É a referência habitual para fresagem CNC de alumínio, mas precisa de geometria adequada, arestas afiadas e espaço suficiente para cavacos.
Quando usar uma fresa PCD para alumínio?
Use PCD quando vida útil, materiais não ferrosos abrasivos, grandes séries ou acabamento consistente justificarem o custo maior. Não é necessário na maioria das fresagens gerais de alumínio.
Fresas de uma aresta são apenas para routers?
Não, mas são comuns em routers de altas RPM por oferecerem máxima evacuação e ajudarem a manter a carga de cavaco. Em fresadoras CNC rígidas, ferramentas de 2 e 3 arestas costumam ser mais produtivas.
Qual revestimento é melhor para fresas de alumínio?
Podem funcionar metal duro polido sem revestimento, ZrN, TiB2 e revestimentos DLC de baixo atrito. Depende da liga, refrigeração, operação e geometria. O revestimento não substitui carga e evacuação corretas.
Qual deve ser o comprimento mínimo da fresa?
Use o menor comprimento de corte e balanço que alcancem a região. O comprimento extra reduz a rigidez e pode causar vibração, flexão e acabamento ruim.