










Drallwinkel von Schaftfräsern: Einfluss auf Spanabfuhr und Oberfläche
Der Drallwinkel wird als Thema wenig hilfreich, sobald es auf eine starre Katalogdefinition reduziert wird. Leser suchen meist danach, weil ein Werkzeug rattert, Späne staut, Aluminium verschmiert oder eine schlechtere Oberfläche als erwartet erzeugt. Deshalb muss der Artikel von Anfang an an den tatsächlichen Prozesssymptomen ansetzen.
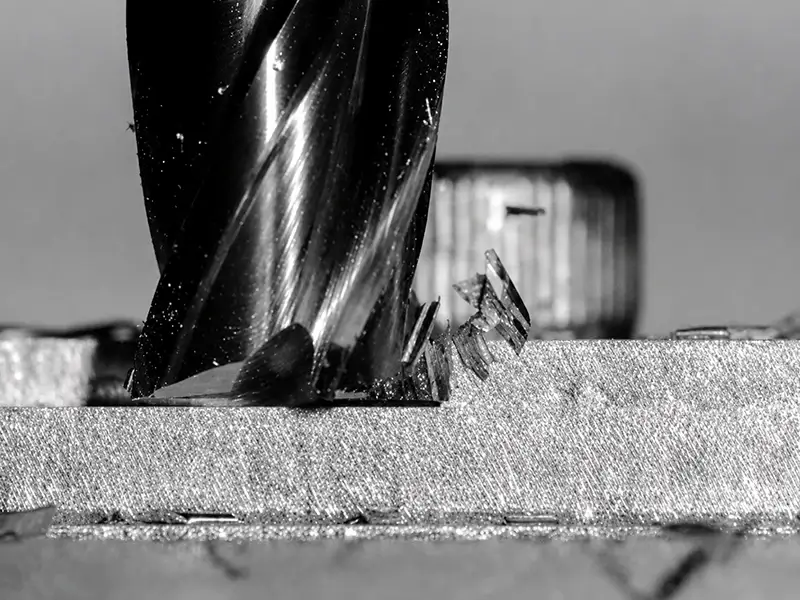
In der Praxis verändert der Drallwinkel Spanhebung, Schneidenbelastung und die Gleichmäßigkeit des Schnitts. Hoher Drall kann in manchen Werkstoffen freier und sauberer schneiden. Niedriger Drall kann in anderen die Schneide schützen und übermäßigen Einzug begrenzen. Die nützlichere Frage ist daher nicht nur die Winkeldefinition, sondern was eine falsche Auswahl für diesen Schnitt bewirkt.
Kurzantwort: Hoher Drall verbessert Spanfluss und Laufruhe, niedriger Drall unterstützt Schneidenfestigkeit und Kraftkontrolle
Diese Kurzantwort ist nur zusammen mit dem Zielkonflikt nützlich. Hoher Drall ist nicht automatisch besser: Er verbessert oft Spanabfuhr und Laufruhe, besonders in weicheren Werkstoffen, kann aber stärkeren axialen Zug und geringere Schneidenabstützung erzeugen. Niedriger Drall bietet oft robusteren Schnitt und stärkere Abstützung, kann im ungeeigneten Werkstoff jedoch Spanabfuhr und Oberfläche verschlechtern.
| Drallausrichtung | Was sich üblicherweise verbessert | Was weiterhin zu beachten ist |
|---|---|---|
| Hoher Drall | Ruhigerer Schnitt, bessere Spanhebung, oft sauberere Oberfläche in gut zerspanbaren Werkstoffen | Axialzug, Schneidenabstützung und Stabilität bei anspruchsvolleren Schnitten |
| Niedriger Drall | Schneidenfestigkeit, Kraftkontrolle und direkteres Schnittverhalten | Spanabfuhr und Oberflächengüte, wenn Späne Unterstützung beim Austritt benötigen |
| Variabler Drall | Beeinflussung harmonischer Schwingungen und höhere Ratterfestigkeit bei geeignetem Aufbau | Kein Wundermittel bei bereits falscher Auskragung oder falschem Eingriff |
Was der Drallwinkel im Schnitt verändert
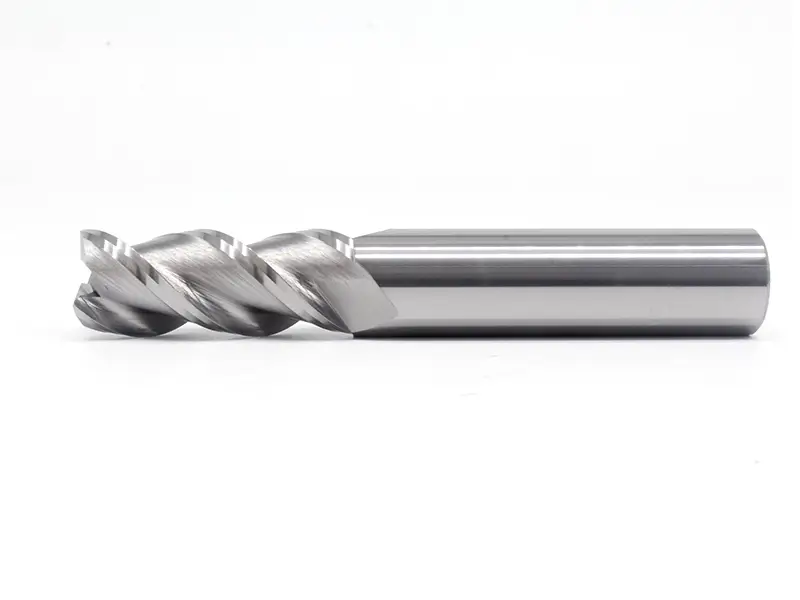
Spanabfuhr
Der Drallwinkel verändert, wie die Nut den Span hebt und transportiert. Hoher Drall zieht Späne tendenziell wirksamer nach oben und wird deshalb oft mit Aluminium und gut zerspanbaren Werkstoffen verbunden. Wenn Späne Platz brauchen und nicht erneut geschnitten werden sollen, ist das ein echter Vorteil.
Richtung der Schnittkraft
Der Drall verändert die Aufteilung der Schnittkraft in radiale und axiale Anteile. Hoher Drall wirkt oft ruhiger, weil er den Werkstoff allmählicher abschert. Niedriger Drall kann fester und direkter schneiden, was bei höherem Abstützungsbedarf von Werkstoff oder Schneide hilft.
Oberfläche und Stabilität
Der Drallwinkel beeinflusst auch Oberfläche und Schwingungsverhalten. Gleichmäßigeres Abscheren kann die sichtbare Oberfläche verbessern, beseitigt aber keine schlechte Werkstückspannung oder übermäßige Auskragung. Werkzeuge mit variablem Drall sollen oft gezielt Schwingungsmuster unterbrechen, die sich sonst von Schneide zu Schneide wiederholen.
Warum Aluminium oft von hohem Drall profitiert
Bei Aluminium ist der Bezug zur Drallwahl besonders leicht erkennbar, weil die Spanabfuhr das Ergebnis so deutlich beeinflusst.
Spanfluss zählt mehr als reine Schneidenfestigkeit
Bei vielen Aluminiumschnitten soll das Werkzeug sauber scheren und Späne schnell abführen. Hoher Drall unterstützt das oft: weniger Verschmieren, bessere Oberfläche und ruhigerer Schnitt, sofern der übrige Aufbau stimmt.
Der gesamte Aufbau bleibt entscheidend
Das bedeutet nicht, dass hoher Drall immer die Lösung für Aluminium ist. Bei zu langem Werkzeug, schwachem Halter oder falscher Spanlast kann die Oberfläche trotzdem stark nachlassen. Der Drallwinkel ist wichtig, aber kein Wundermittel.
Dieses Bearbeitungsbeispiel zum Drallwinkel auf YouTube Shorts ansehen
Warum niedriger Drall weiterhin wichtig ist
Schwache Geometrieartikel lassen niedrigen Drall gelegentlich veraltet erscheinen. Das ist falsch. Er bleibt sinnvoll, wenn Schneidenfestigkeit, kontrollierte Kräfte und zuverlässiges Verhalten unter schwierigen Bedingungen gefragt sind.
Das gilt besonders für schlechter zerspanbare Werkstoffe als Aluminium oder bei stärkerem Eingriff, der eine robustere Schneide verlangt.
Wann variabler Drall relevant wird
Variabler Drall wird oft als Mittel gegen Rattern vorgestellt. Das ist berechtigt, braucht aber Kontext.
Sie unterbricht die Wiederholung
Tritt jede Schneide in genau gleichem Rhythmus ein, kann sich ein stabiles Schwingungsmuster aufbauen. Variabler Drall verändert diesen Rhythmus und kann die für Rattern günstige regelmäßige Wiederholung verringern.
Kein Ersatz für Steifigkeit
Ein schwacher Aufbau kann auch mit hochwertigem variablem Drall rattern. Variabler Drall verbessert ein vorhandenes Prozessfenster; er erzeugt keines aus dem Nichts.
Häufige Fehler bei der Drallwinkelauswahl
| Fehler | Warum das Probleme verursacht |
|---|---|
| Hohen Drall immer für besser halten | Manche Schnitte benötigen mehr Schneidenabstützung, als eine weicher schneidende Geometrie bietet |
| Katalogtrends statt Werkstoffverhalten folgen | Span- und Kraftverhalten passen möglicherweise nicht zur Aufgabe |
| Von variablem Drall die Rettung eines schlechten Aufbaus erwarten | Geometrie gleicht schlechte Spannung oder zu große Auskragung nicht vollständig aus |
| Schneidenzahl und Spanraum ignorieren | Der Drallwinkel wirkt mit der übrigen Werkzeuggeometrie zusammen |
Den Drallwinkel fundierter auswählen
Gehen Sie vom Werkstoff und dem tatsächlichen Problem aus.
- Bei Aluminium mit entscheidender Spanabfuhr ist hoher Drall oft eine Überlegung wert.
- Bei hartem Schnittgefühl, schlechter Oberfläche und wiederkehrenden Schwingungen kann variabler Drall helfen, sofern der Aufbau bereits solide ist.
- Bei zäherem Werkstoff und höherem Abstützungsbedarf kann niedriger oder mittlerer Drall stabiler sein.
Nutzen Sie Symptome als Hinweise. Schlechte Oberfläche, erneut geschnittene Späne und Rattern sind nicht nur Fragen von Drehzahl und Vorschub. Oft sind es auch Geometriefragen.
Welche Rolle Hartmetall-Schaftfräser dabei spielen
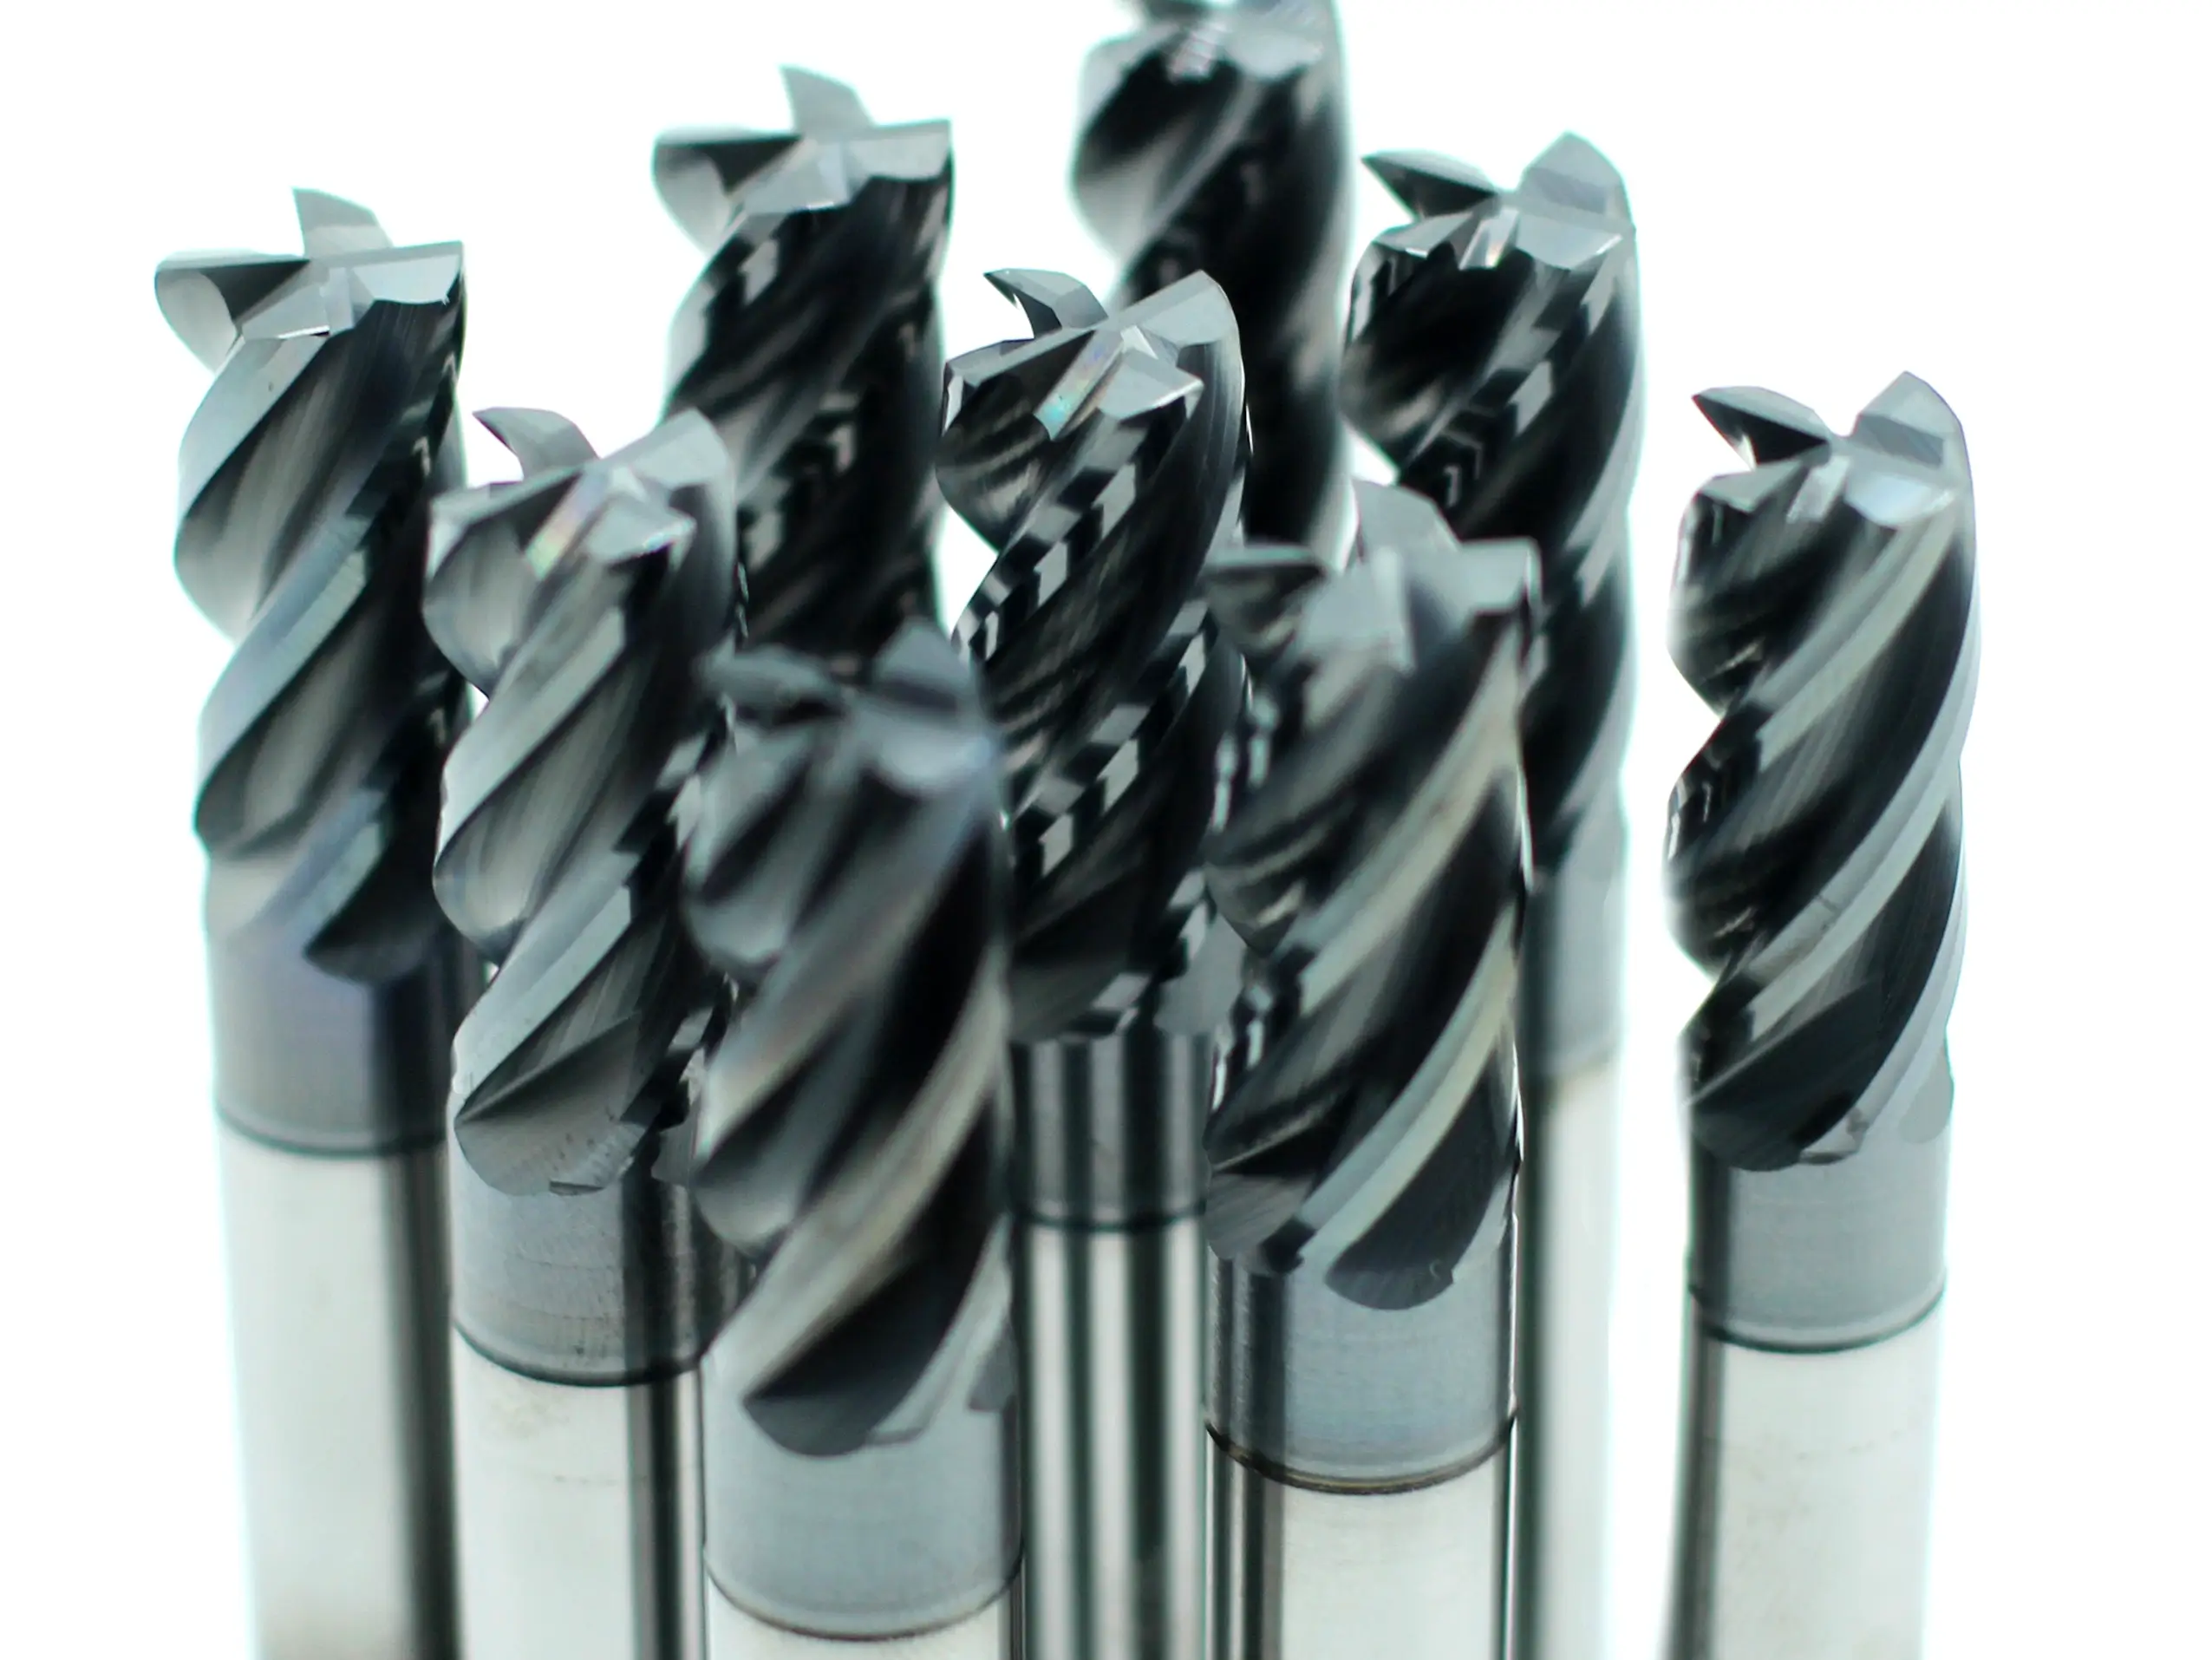
Die meisten Betriebe treffen Drallwinkelentscheidungen bei Hartmetall-Schaftfräsern , weil Hartmetallwerkzeuge die moderne Fräswerkzeugauswahl prägen. Dadurch rückt die Geometrie in den Vordergrund: Schneidenzahl, Drall, Schneidenpräparation, Beschichtung und Auskragung werden gemeinsam betrachtet. Hilfreicher ist es, den Drall als Teil dieser Geometriefamilie statt als isolierten Winkel in einer Zeichnung zu erklären.
Fazit
Der Drallwinkel bestimmt mit, wie ein Werkzeug Material schert, Späne bewegt und unter Last arbeitet. Hoher Drall hilft oft bei Aluminium und ruhigem Schnitt, niedriger Drall unterstützt robustere Schneiden, variabler Drall unterbricht Rattermuster. Ohne Werkstoff- und Aufbaukontext gilt nichts davon universell; praktisch nützlich sind alle drei Zusammenhänge.
Betrachten Sie den Drallwinkel nicht nur als Katalogangabe, sondern als Entscheidung zur Kraft- und Spansteuerung, deren Wirkung an Oberfläche, Geräusch, Spanverhalten und Stabilität sichtbar wird. Dann hilft Geometrie, statt zu verwirren.
Häufige Fragen
Was ist der Drallwinkel eines Schaftfräsers?
Der Winkel der Nut zur Werkzeugachse; er beeinflusst Spanfluss, Schnittkraftverhalten und Stabilität.
Ist hoher Drall für Aluminium besser?
Oft ja, weil Spanabfuhr und Laufruhe besser werden können. Der Aufbau muss den Schnitt dennoch tragen.
Bedeutet niedriger Drall höhere Festigkeit?
Oft erhält die Schneide eine Abstützung, die in schwierigeren Schnitten robuster und kontrollierter wirkt. Das genaue Ergebnis hängt jedoch von der gesamten Geometrie ab.
Was bewirkt variabler Drall?
Er hilft, wiederkehrende Schwingungsmuster zu unterbrechen, die Rattern fördern.
Sollte der Drallwinkel vor der Schneidenzahl gewählt werden?
Betrachten Sie beides gemeinsam. Drallwinkel, Schneidenzahl, Spanraum und Schneidengeometrie bilden ein System.