










Angle d’hélice des fraises : effets sur l’évacuation des copeaux et l’état de surface
L’angle d’hélice devient un sujet peu utile lorsqu’il se réduit à une définition figée de catalogue. On le consulte souvent parce qu’un outil vibre, accumule les copeaux, étale l’aluminium ou donne un état de surface inférieur aux attentes. L’article doit donc rester lié aux symptômes du procédé dès le premier paragraphe.
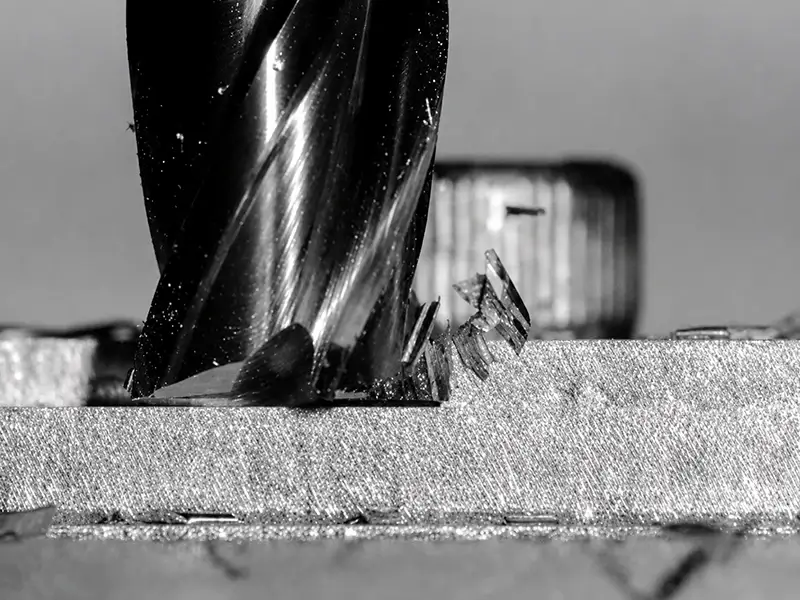
En pratique, l’angle modifie la remontée des copeaux, la charge de l’arête et le caractère progressif ou brusque de la coupe. Une forte hélice peut couper plus librement et proprement dans certains matériaux. Une faible hélice peut protéger l’arête et limiter une prise trop agressive dans d’autres. La question utile dépasse la définition : que change un mauvais choix pour cette coupe ?
Réponse rapide : une forte hélice favorise l’évacuation et la douceur de coupe ; une faible hélice privilégie résistance d’arête et maîtrise des efforts
Cette réponse n’est utile qu’avec ses compromis. Une forte hélice n’est pas automatiquement meilleure : elle facilite souvent l’évacuation et adoucit la coupe, surtout dans les matériaux tendres, mais peut accroître la traction axiale et réduire le soutien de l’arête. Une faible hélice apporte souvent plus de robustesse, mais peut moins bien évacuer les copeaux ou finir la surface dans un matériau inadapté.
| Orientation de l’hélice | Amélioration habituelle | Points restant à surveiller |
|---|---|---|
| Forte hélice | Coupe plus douce, meilleure remontée des copeaux, état de surface souvent plus propre dans les matériaux faciles à usiner | Traction axiale, soutien de l’arête et stabilité dans les coupes difficiles |
| Faible hélice | Résistance d’arête, maîtrise des efforts et coupe plus ferme | Évacuation et état de surface lorsque les copeaux ont du mal à sortir |
| Hélice variable | Maîtrise des harmoniques et résistance aux vibrations avec un montage adapté | Ne corrige pas miraculeusement un porte-à-faux ou un engagement inadapté |
Ce que l’angle d’hélice change dans la coupe
Évacuation des copeaux
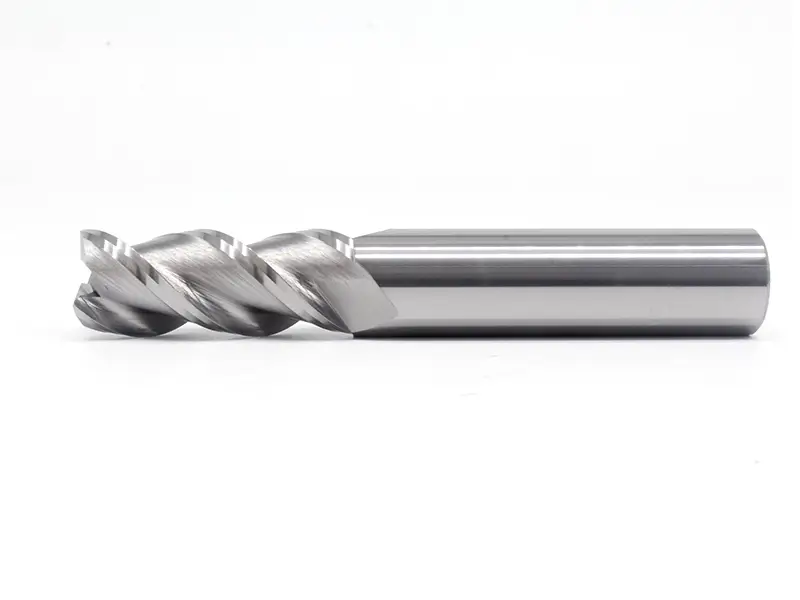
L’angle change la manière dont la goujure soulève et déplace le copeau. Une forte hélice tend à le remonter plus efficacement, d’où son association avec l’aluminium et les matériaux faciles à usiner. Lorsque les copeaux doivent circuler sans être recoupés, c’est un véritable avantage.
Direction de l’effort de coupe
L’hélice modifie la répartition de l’effort entre composantes radiale et axiale. Une forte hélice paraît souvent plus douce grâce à un cisaillement progressif. Une faible hélice donne une coupe plus ferme et directe, utile si la matière ou l’état de l’arête demande davantage de soutien.
État de surface et stabilité
L’angle influence aussi l’état de surface et les vibrations. Un cisaillement plus progressif peut améliorer l’aspect, sans supprimer un mauvais bridage ou un porte-à-faux excessif. L’hélice variable sert souvent à interrompre des schémas vibratoires qui se répéteraient d’une dent à l’autre.
Pourquoi l’aluminium bénéficie souvent d’une forte hélice
L’aluminium illustre facilement le choix d’hélice, car l’évacuation des copeaux y influence clairement le résultat.
Le flux de copeaux prime sur la seule résistance d’arête
Dans de nombreuses coupes d’aluminium, on recherche un cisaillement net et une évacuation rapide. Une forte hélice peut limiter l’étalement de matière, améliorer la surface et adoucir la coupe si le reste du montage convient.
L’ensemble du montage reste déterminant
Cela ne signifie pas qu’une forte hélice suffit pour l’aluminium. Un outil trop long, un porte-outil faible ou une charge de copeau incorrecte peut toujours dégrader la surface. L’angle compte, mais n’a rien de magique.
Voir cet exemple d’usinage lié à l’hélice sur YouTube Shorts
Pourquoi une faible hélice reste utile
Certains articles médiocres font paraître la faible hélice dépassée. Elle ne l’est pas : elle reste pertinente si le procédé exige résistance d’arête, maîtrise des efforts et bon comportement dans des conditions difficiles.
C’est particulièrement pertinent pour des matériaux moins faciles que l’aluminium ou pour un engagement élevé exigeant une arête plus robuste.
Quand envisager une hélice variable
L’hélice variable est souvent présentée comme une solution antivibratoire. C’est justifié, mais demande du contexte.
Elle rompt la répétition
Si chaque dent entre selon le même rythme, un schéma vibratoire stable peut s’établir. L’hélice variable modifie ce rythme et réduit la répétition régulière favorable aux vibrations.
Elle ne remplace pas la rigidité
Un montage faible peut vibrer même avec un outil sophistiqué à hélice variable. Celle-ci améliore une plage de fonctionnement existante ; elle n’en crée pas à partir de rien.
Erreurs courantes de choix d’angle d’hélice
| Erreur | Pourquoi cela pose problème |
|---|---|
| Supposer qu’une forte hélice est toujours meilleure | Certaines coupes demandent plus de soutien d’arête qu’une géométrie douce n’en fournit |
| Suivre les tendances du catalogue plutôt que le matériau | Le comportement des copeaux et des efforts peut être inadapté |
| Attendre de l’hélice variable qu’elle sauve un mauvais montage | La géométrie ne compense pas totalement un mauvais bridage ou un porte-à-faux excessif |
| Ignorer le nombre de dents et l’espace à copeaux | L’angle d’hélice agit avec le reste de la géométrie |
Choisir plus judicieusement l’angle d’hélice
Partez du matériau et du problème réel.
- Pour l’aluminium où l’évacuation est centrale, une forte hélice mérite souvent d’être envisagée.
- Si la coupe est brutale, la surface médiocre et les vibrations répétitives, une hélice variable peut aider si le montage est déjà correct.
- Pour une matière plus tenace demandant du soutien d’arête, une hélice faible ou modérée peut être plus stable.
Les symptômes sont des indices. Mauvais état de surface, copeaux recoupés et vibrations ne sont pas seulement des questions de vitesses et d’avances. Ce sont souvent aussi des questions de géométrie.
La place des fraises carbure dans cette réflexion
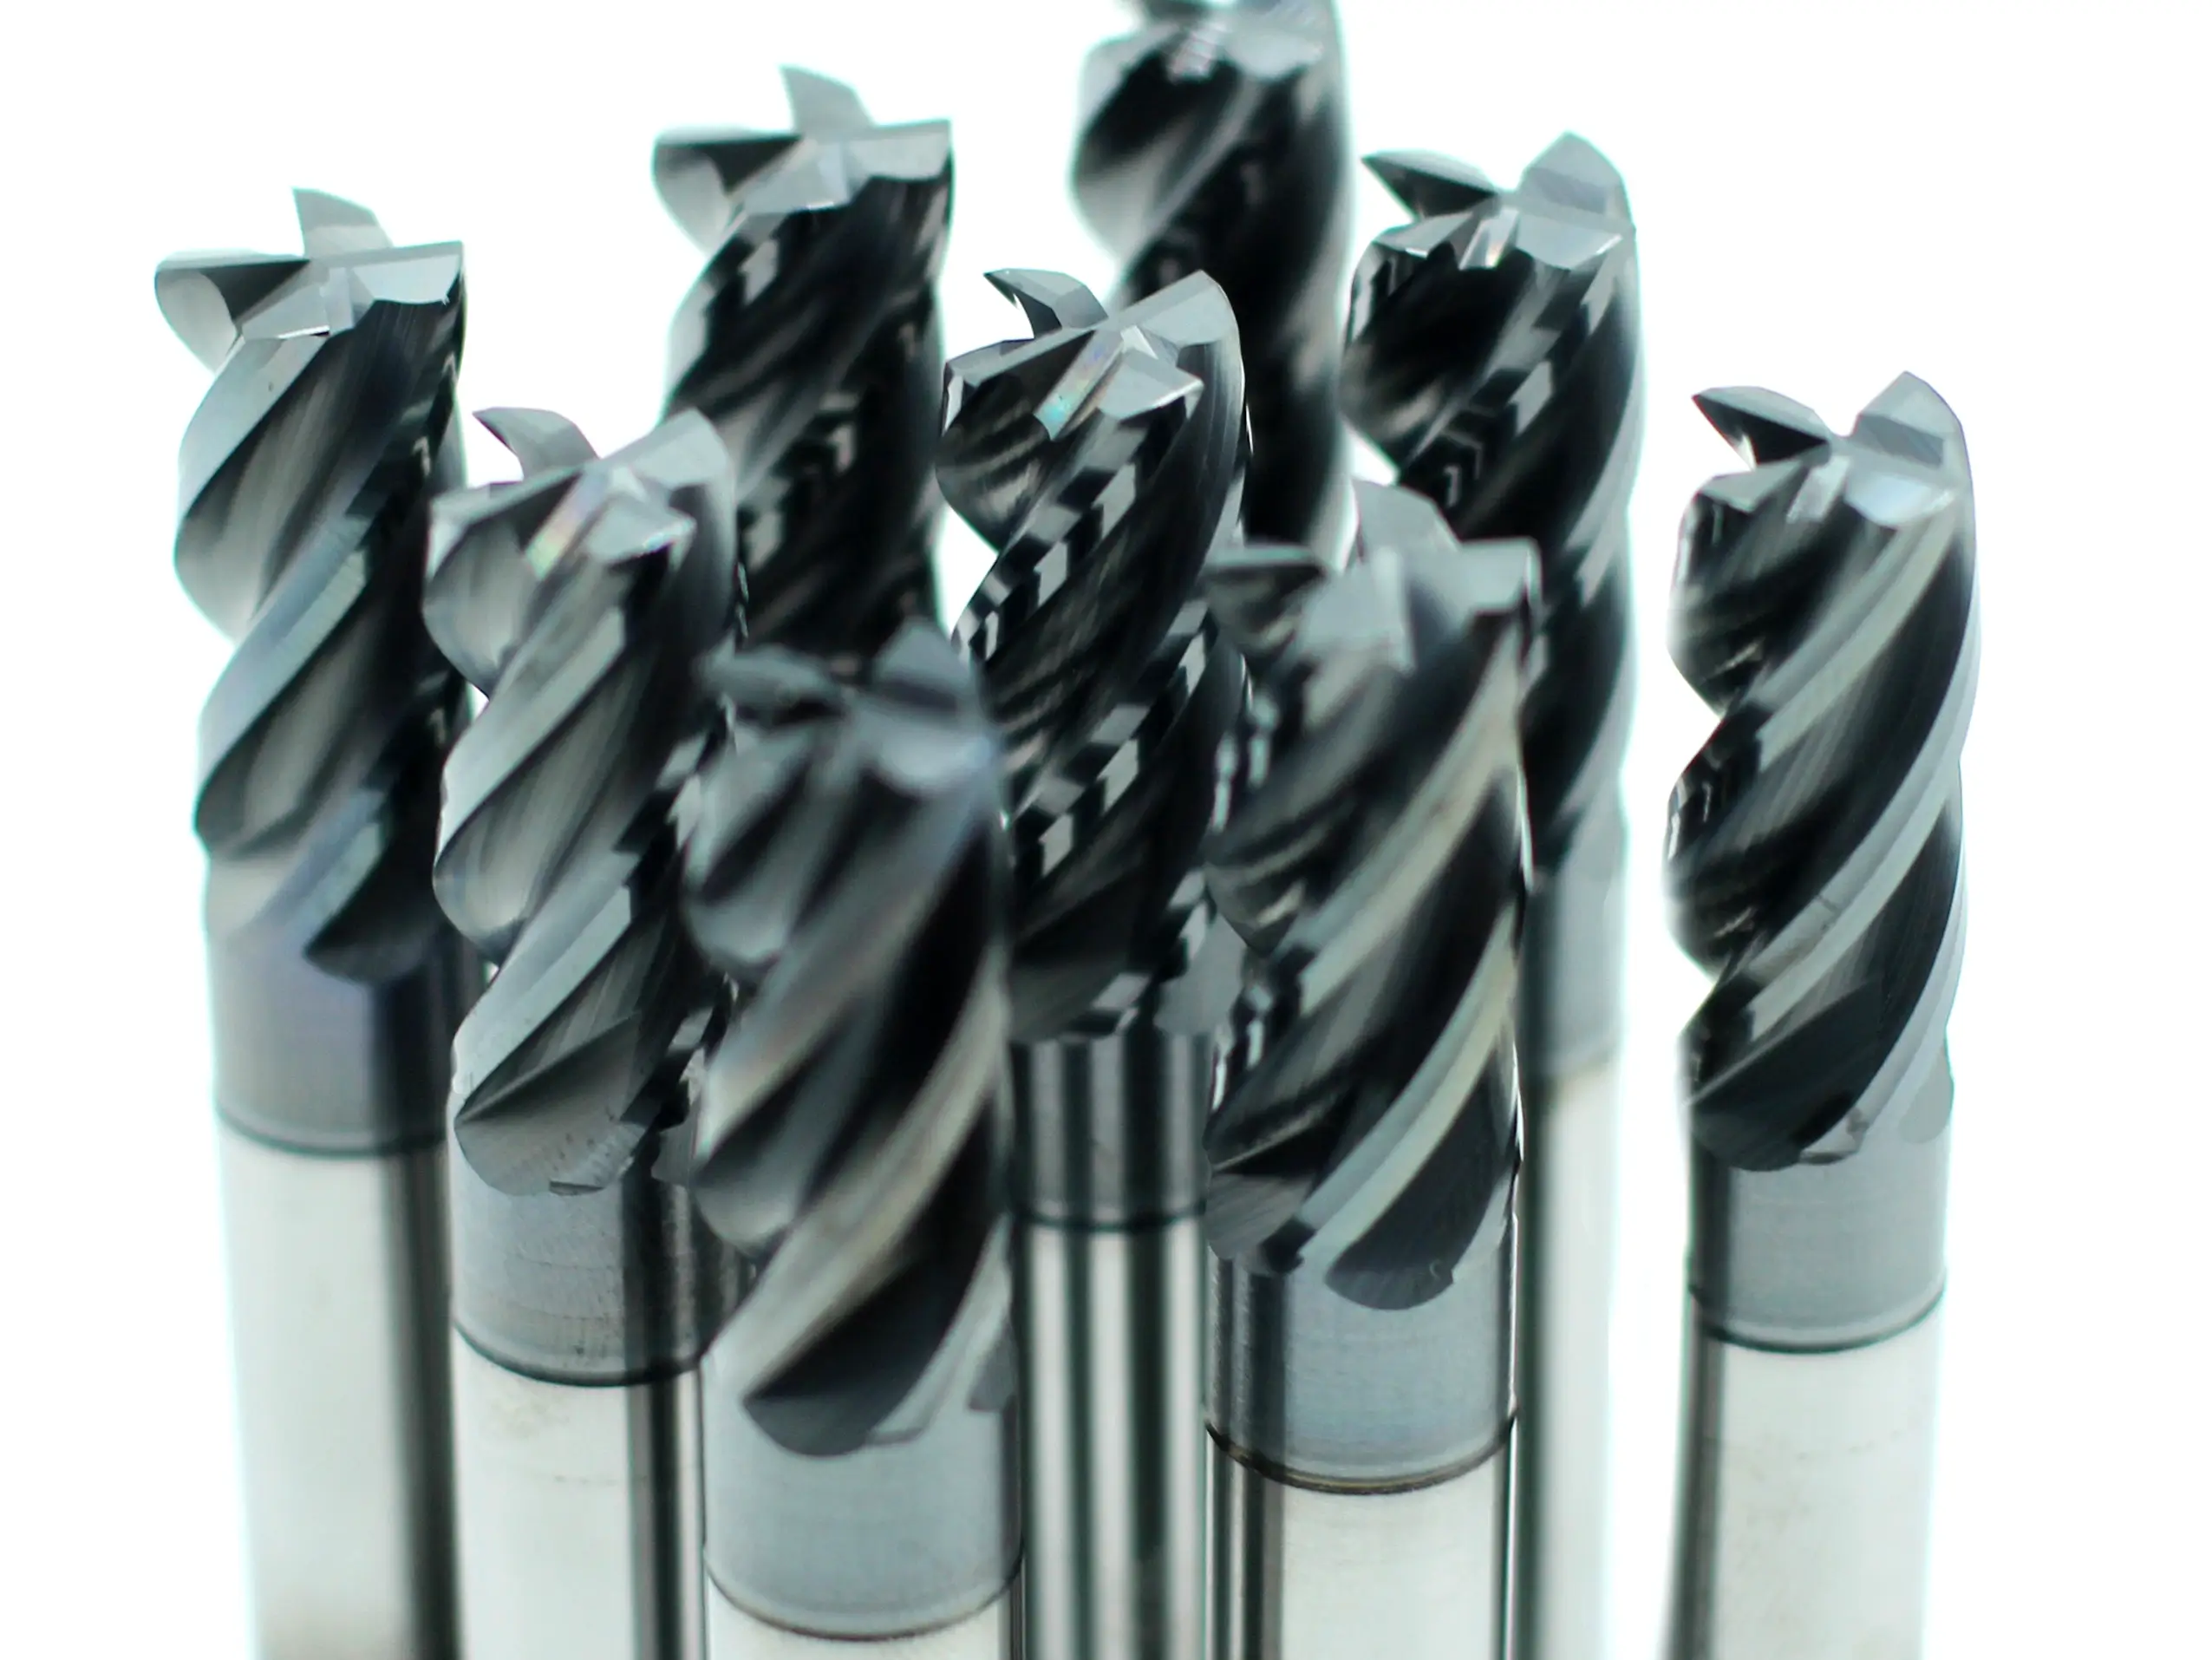
La plupart des ateliers abordent le choix d’hélice avec les fraises en carbure , car le carbure domine le fraisage moderne. La géométrie devient ainsi centrale : nombre de dents, hélice, préparation d’arête, revêtement et porte-à-faux se discutent ensemble. Expliquer l’hélice comme un membre de cette famille est plus utile que la présenter comme un angle isolé sur un schéma.
Conclusion
L’angle modifie le cisaillement, le transport des copeaux et le comportement sous charge. Une forte hélice aide souvent dans l’aluminium et adoucit la coupe ; une faible hélice soutient une arête robuste ; une hélice variable interrompt les schémas vibratoires. Rien n’est universel sans contexte de matière et de montage, mais ces relations sont toutes utiles.
Ne voyez pas l’angle comme une simple donnée de catalogue, mais comme un choix de gestion des efforts et copeaux, visible dans la surface, le bruit, les copeaux et la stabilité. La géométrie devient alors utile plutôt que déroutante.
Questions fréquentes
Qu’est-ce que l’angle d’hélice d’une fraise ?
C’est l’angle de la goujure par rapport à l’axe de l’outil ; il modifie le flux des copeaux, les efforts et la stabilité.
Une forte hélice est-elle préférable pour l’aluminium ?
Souvent oui, car elle peut améliorer l’évacuation et la douceur de coupe, mais le montage doit rester adapté.
Une faible hélice signifie-t-elle plus de résistance ?
Elle apporte souvent un soutien d’arête plus robuste ou mieux maîtrisé dans les coupes difficiles, mais le résultat dépend de toute la géométrie.
Que fait une hélice variable ?
Elle aide à interrompre les schémas vibratoires répétitifs qui favorisent le broutement.
Faut-il choisir l’hélice avant le nombre de dents ?
Traitez-les ensemble. Angle d’hélice, nombre de dents, espace à copeaux et géométrie d’arête forment un système.