










Fluidos de corte para mecanizado CNC: cómo resolver los problemas habituales de refrigeración
Rara vez se busca fluido de corte para recibir una clase de química. Se busca porque el fluido huele mal, la emulsión se separa, cae la vida útil, aparecen manchas en la pieza o el taller no sabe si el problema real es la concentración, el suministro o la elección del fluido. Por eso, este tema debe empezar por el control del proceso, no por definiciones.
La secuencia práctica es más sencilla de lo que sugieren muchos debates sobre refrigerantes. Primero determine qué necesita más la operación: lubricación, refrigeración, arrastre o estabilidad en el depósito. Después adapte el suministro y la concentración. Solo entonces conviene discutir preferencias de marca. Una operación de fresado con fresas de metal duro puede necesitar sobre todo refrigeración y evacuación de viruta, mientras que el taladrado o el escariado pueden requerir más lubricidad en el filo. Tratar estas necesidades como si fueran iguales hace que el refrigerante pase inadvertido hasta convertirse en un problema de producción.
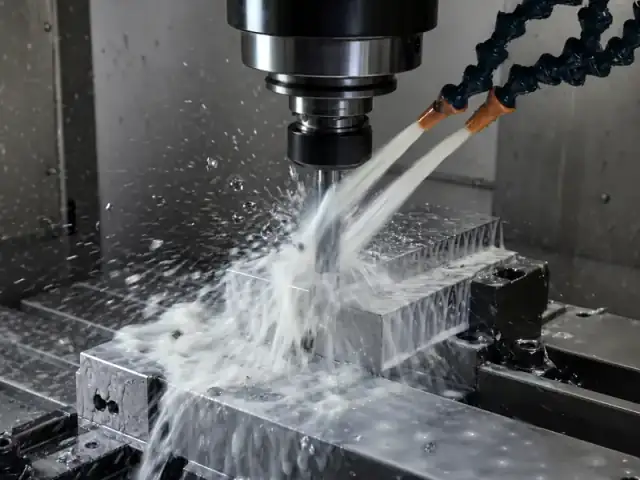
Respuesta rápida: elija el fluido según la operación y después controle la concentración y el estado del depósito
La forma más rápida de simplificar la elección es dejar de buscar un «mejor fluido de corte» universal. Conviene preguntar: ¿qué necesita esta operación del fluido y qué suele fallar cuando se ignora esa necesidad?
A partir de ahí, la secuencia es práctica:
1. Identifique si el corte necesita sobre todo lubricación, refrigeración, arrastre de viruta, protección anticorrosiva o limpieza del depósito; 2. adapte el tipo de fluido y su suministro; 3. mida correctamente la concentración y manténgala estable; 4. trate la separación, el olor, la espuma, los aceites extraños y la irritación cutánea como alarmas del proceso, no como asuntos secundarios.
| Situación del proceso | Mejor primer paso | Por qué es la primera decisión correcta |
|---|---|---|
| Fresado o torneado CNC general con depósito | Comenzar con un refrigerante miscible en agua dentro del intervalo indicado por el fabricante | Equilibra refrigeración, arrastre y lubricación adecuada para producción mixta |
| Roscado con macho, escariado o acabado de agujeros con alta fricción | Priorizar la lubricidad o un intervalo de concentración más alto | Aquí importa más la lubricación límite que la teoría de refrigeración por inundación |
| Aluminio con soldadura de viruta o variación del acabado | Elegir primero la mejor estrategia de evacuación de viruta y después verificar el fluido | Se culpa a las herramientas de una mala evacuación mucho antes de comprobar el refrigerante |
| Taller manual o de uso esporádico | Elegir un fluido que el taller realmente vaya a mantener | Un refrigerante perfecto sin plan de mantenimiento pronto causa problemas en el depósito |
| Caída repentina del acabado o la vida útil en varios trabajos | Comprobar concentración, aceites extraños y suministro antes de cambiar herramientas | Las variaciones del refrigerante suelen parecer un problema de herramienta |
Qué hace realmente el fluido en el corte
El fluido cumple varias funciones: lubricar el contacto herramienta-pieza, retirar calor y viruta, evitar corrosión, reducir el filo recrecido, mejorar el acabado y mantener la higiene del depósito. Ningún fluido hace todo igual de bien en cada operación. Por eso, la selección debe comenzar por el proceso, no por el catálogo.
Refrigerar y lubricar son funciones distintas
El fresado a altas revoluciones puede necesitar principalmente arrastre de viruta y control térmico. En mecanizado de alta velocidad, el suministro debe ayudar a evacuar la viruta, no solo mojar el recinto. El roscado con macho o el escariado pueden necesitar más lubricación en el filo que refrigeración general. Por eso, un taller puede usar una concentración para mecanizado general y otra mayor para operaciones de agujeros más exigentes.
Tratar la concentración como un único valor global oculta este compromiso. Una concentración mayor puede mejorar la lubricidad, pero aumentar residuos y coste. Una menor puede mejorar refrigeración y limpieza en algunas operaciones, pero reducir la resistencia de la película donde más se necesita.
La evacuación de viruta forma parte del rendimiento del fluido
El fluido solo ayuda si alcanza el corte y retira la viruta. Un sistema que moja el recinto pero no llega al contacto herramienta-pieza no resuelve el problema principal. Lo mismo ocurre con la viruta acumulada en cavidades o ranuras. En esos casos, el aire, la posición de las boquillas y la trayectoria pueden importar tanto como el propio fluido.
Lo mismo ocurre al mecanizar agujeros: con brocas de metal duro, muchos fallos del filo se atribuyen a la calidad de la herramienta aunque la causa real sea el calor y el recorte de viruta. El suministro y la evacuación forman parte de la decisión sobre vida útil, no son solo detalles de limpieza de la máquina.
La limpieza de la máquina y el estado del depósito afectan al mecanizado
El refrigerante también requiere mantenimiento. Si el depósito está contaminado, tiene baja concentración, acumula aceites extraños, está mal mezclado o permanece estancado, el fluido deja de comportarse como el producto comprado. Se convierte en una entrada distinta del proceso.
Por eso, dos talleres pueden comprar el mismo producto y obtener resultados muy distintos. El envase puede ser igual, pero no el agua, el control de concentración, la limpieza ni la retirada de aceites extraños.
Elegir el fluido según el material y la operación
La forma más sencilla de evitar un artículo genérico es relacionar la decisión con operaciones reales.
Fresado y torneado
Para fresado y torneado generales, suele elegirse un refrigerante miscible en agua por su equilibrio entre refrigeración, lubricidad y arrastre. Es una base razonable para acero, inoxidable y producción mixta si la máquina tiene un depósito adecuado y el taller lo mantiene.
El error es suponer que «uso general» significa «sin mantenimiento». Cuando cambia la concentración o se acumulan aceites extraños, el mismo refrigerante puede provocar olor, corrosión, manchas o problemas de acabado.
Taladrado, roscado con macho y escariado
Los agujeros suelen mostrar la diferencia entre refrigeración y lubricación. El roscado con macho y el escariado tienen contacto estrecho y alta fricción. Una concentración puede bastar para taladrado general con brocas de metal duro, pero un acabado más preciso con escariador de metal duro puede necesitar una concentración mayor u otra aplicación local.
Por eso, los operarios discrepan al comparar de memoria el «mejor refrigerante». Quizá describen operaciones distintas, no verdades distintas.
Aluminio y metales no ferrosos
En aluminio destacan la adhesión al filo, el embadurnamiento y la evacuación de viruta. Algunas máquinas funcionan bien con refrigerante limpio miscible en agua. Otras se benefician de niebla o de lubricante ligero dirigido. La misma lógica de control de viruta aparece al elegir herramientas para aluminio, especialmente al comparar el refrigerante con las recomendaciones para elegir una fresa para aluminio. La respuesta depende de la máquina, las RPM, el cerramiento y la facilidad de evacuación de viruta.
Lo importante no es si el refrigerante brilla en la pieza, sino si la viruta sale bien, el filo permanece limpio y el acabado se mantiene estable con el tiempo.
Concentración: el problema oculto más frecuente
Muchos problemas empiezan por variaciones de concentración. Se repone solo agua, se calcula la mezcla a ojo o se interpreta el valor Brix como si fuera directamente el porcentaje de refrigerante. Ahí comienza gran parte de la confusión.
Partir de la recomendación del fabricante
No hay una concentración universal para todos los fluidos y operaciones. El intervalo inicial lo indica el fabricante y después se adapta a la aplicación. Roscado, brochado y escariado suelen usar mezclas más ricas; el mecanizado general puede usar menos. El aluminio puede necesitar otro equilibrio que el acero.
Partir de consejos populares de Internet en lugar del intervalo real del producto complica todo diagnóstico posterior.
Brix no suele equivaler a la concentración
La lectura del refractómetro es útil, pero suele necesitar un factor de conversión específico del fluido. Si se ignora, el depósito puede estar más concentrado o diluido de lo previsto. Esto explica que un operario vea una concentración correcta mientras el fluido sigue funcionando mal.
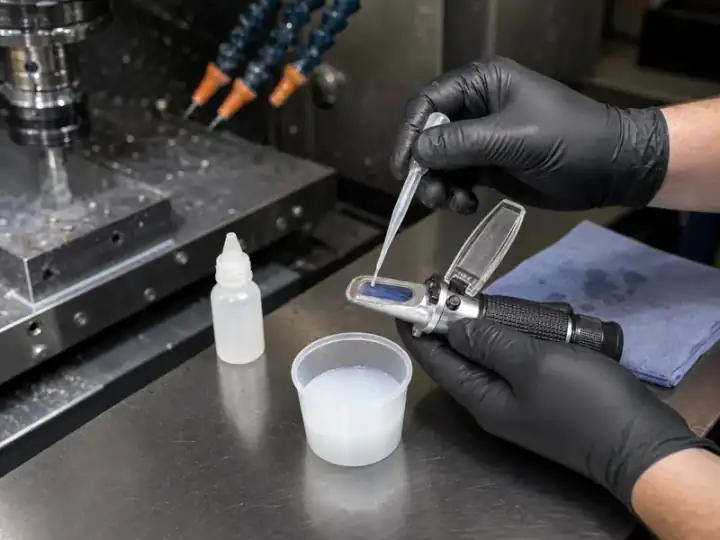
Por eso, el control debe estar en la hoja de proceso, no en la memoria. Mida, convierta correctamente, documente y compare a lo largo del tiempo.
Los problemas de concentración parecen problemas de mecanizado
Una concentración baja puede causar corrosión, poca lubricidad o menor vida útil. Una alta puede causar residuos pegajosos, espuma excesiva, manchas o problemas de limpieza. En ambos casos, el síntoma puede confundirse inicialmente con un problema de herramienta o avance.
Si aparece un problema de acabado en varios trabajos a la vez, compruebe la concentración antes de cambiar todas las plaquitas y compensaciones.
Por qué el refrigerante se separa, huele mal o causa problemas en el depósito
Cuando se dice que el refrigerante «se separa», normalmente significa que se ha roto la emulsión. El aceite y el agua dejan de mantenerse mezclados de forma estable. Es una alarma real del proceso, no solo un problema visual.
| Síntoma | Causas frecuentes | Primeras comprobaciones |
|---|---|---|
| Separación de aceite y agua | Mezcla incorrecta, contaminación, mala calidad del agua, aceites extraños | Comprobar mezcla, concentración y contaminación visible. |
| Olor agrio o putrefacto | Bacterias, depósito estancado, máquina sucia, aceites extraños acumulados | Revisar limpieza, pH, retirada de aceite superficial y tiempo de inactividad. |
| Corrosión o manchas | Baja concentración, fluido incorrecto, calidad del agua | Verificar la concentración real y el método de reposición. |
| Espuma | Agitación excesiva, contaminación, baja concentración, fluido inadecuado | Comprobar concentración, retorno y nivel de aceites extraños. |
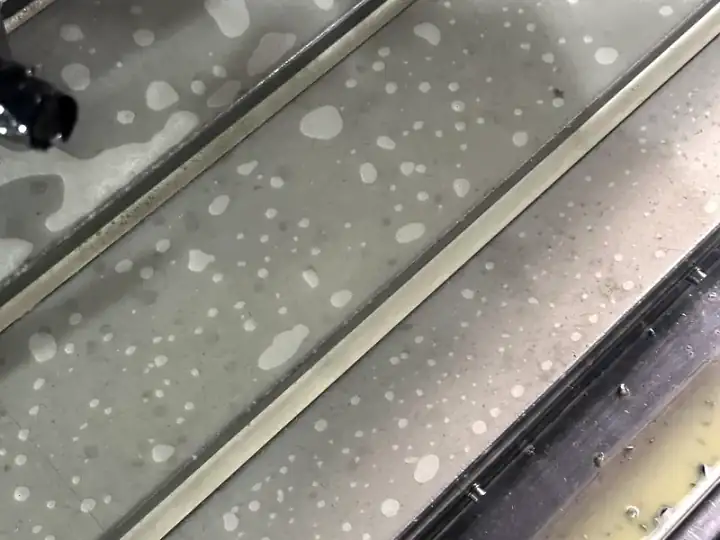
Una emulsión rota suele exigir empezar de nuevo, no improvisar mezclas
Una vez rota claramente la emulsión, los aditivos al azar rara vez son la solución. Lejía, jabón, limpiador de frenos y química improvisada suelen crear otro problema. Es más fiable investigar la causa, limpiar bien el depósito y rellenar con refrigerante correctamente mezclado.
Los aceites extraños no son solo un problema visual
Los aceites extraños sellan la superficie, retienen calor, favorecen bacterias y alteran el depósito. También confunden la inspección visual. Puede parecer que falla el refrigerante cuando gran parte del problema es aceite de guías o hidráulico fugado que flota encima.
La calidad del agua cambia todo
Importan la dureza, los minerales y la mezcla. Incluso un buen refrigerante puede rendir mal si el agua de preparación es inadecuada o se mezclan concentrado y agua en orden incorrecto. Muchas historias de «mal refrigerante» son realmente de «mala agua y mal mantenimiento».
La salud y el entorno del taller no son asuntos secundarios
Un artículo centrado solo en la vida útil omite una preocupación importante. Los operarios se preocupan con razón por la niebla, el contacto cutáneo, los olores, las bacterias y la exposición prolongada. Si el fluido irrita la piel o carga el aire de niebla, existe un problema de proceso, no solo de comodidad.
Influyen el control de niebla, la higiene del depósito, la concentración y la limpieza de la máquina. Un sistema sucio puede provocar problemas cutáneos y olores aunque el fluido se eligiera bien. Su estado es a la vez una variable de mecanizado, mantenimiento y exposición laboral.
No significa que todos los talleres necesiten la misma respuesta. El artículo debe reconocer que el rendimiento del fluido también se juzga por su efecto en las personas, no solo en los filos.
Errores frecuentes al elegir o mantener el fluido
Los errores más caros suelen ser los más rutinarios.
- Suponer que todas las operaciones necesitan la misma concentración.
- Reponer solo agua hasta diluir demasiado el depósito.
- Leer Brix sin el factor de conversión correcto.
- Ignorar aceites extraños y bacterias hasta que el olor obligue a una limpieza urgente.
- Culpar a fresas o brocas de metal duro antes de comprobar el suministro y el estado del refrigerante.
- Elegir un fluido para un taller de garaje solo por suciedad u olor, sin considerar protección anticorrosiva y uso real.
El patrón es sencillo: el fluido queda en segundo plano hasta que causa problemas.
Lista práctica del fluido de corte
Use esta lista antes de cambiar calidad de herramienta, avances o compensaciones.
| Punto de control | Por qué importa |
|---|---|
| Confirmar la necesidad principal: refrigeración, lubricidad o arrastre | Evita aplicar una solución única a todo |
| Medir correctamente la concentración | La confusión con Brix es frecuente y costosa |
| Inspeccionar aceites extraños y limpieza del depósito | Un refrigerante sucio se comporta como otro producto |
| Comprobar orientación de boquillas y evacuación de viruta | El fluido que no llega al corte resuelve muy poco |
| Adaptar la estrategia al tipo de máquina | Inundación, niebla, aplicación manual y uso en garaje son distintos |
| Revisar si varios trabajos empeoran a la vez | Los problemas en varios trabajos suelen apuntar al estado del refrigerante |
Conclusión
El mejor fluido se adapta al corte, a la máquina y al mantenimiento real del taller. Un producto excelente en un proceso puede fallar en otro si la necesidad cambia de refrigeración a lubricación, de arrastre a limpieza o de duración del baño a comodidad de aplicación manual.
Para reducir sorpresas, trate el fluido como una variable controlada: adáptelo a la operación, mida bien la concentración, cuide el depósito y diagnostique antes de culpar a la herramienta. Así, la herramienta trabaja en condiciones más favorables, ya sea fresado, taladrado, escariado o acabado de materiales difíciles.
Preguntas frecuentes
¿Cuál es el mejor fluido para mecanizado CNC?
No hay una respuesta única. Depende de la operación, el material, la máquina, el suministro y la disciplina de mantenimiento.
¿Por qué se separa el refrigerante del agua?
La emulsión puede haberse roto por contaminación, mezcla incorrecta, mala calidad del agua, aceites extraños, bacterias o abandono prolongado.
¿Una concentración mayor siempre mejora la vida útil?
No. Una mezcla más rica puede mejorar la lubricidad en algunas operaciones, pero también producir residuos, suciedad o espuma. El intervalo correcto depende del fluido y del corte.
¿Puede un taller de garaje usar refrigerante soluble en agua?
Sí, si se está dispuesto a mantenerlo. Con poco uso, la carga de mantenimiento importa casi tanto como el rendimiento de corte.
¿Debo cambiar primero las herramientas si empeora el acabado?
No siempre. Si varios trabajos empeoran juntos, compruebe concentración, suministro, contaminación y depósito antes de cambiar todas las herramientas. La misma rutina se aplica al taladrado, incluidas las decisiones explicadas en esta guía sobre brocas para acero inoxidable.
El suministro importa aún más cuando la evacuación de viruta en agujeros ciegos está limitada por un fondo cerrado.