










Mecanizado de alta velocidad: velocidades, trayectorias y errores habituales de HSM
El mecanizado de alta velocidad se usa con demasiada imprecisión. A veces significa altas RPM, otras desbaste adaptativo y otras un proceso completo con mayores exigencias de portaherramientas, evacuación y rigidez. Esa confusión exige un artículo más claro que «HSM es mecanizar más rápido».
El punto de partida útil es este: HSM solo es real cuando velocidad, grado de contacto y disciplina de montaje cambian juntos. Una máquina puede mostrar altas RPM y seguir realizando un corte convencional mal equilibrado. En cambio, un proceso disciplinado con fresas de metal duro, un portaherramientas estable y un grado de contacto controlado puede arrancar material rápido y lograr buen acabado sin convertir el corte en un concurso de vibraciones. Esa es la distinción que debe mantener el artículo.
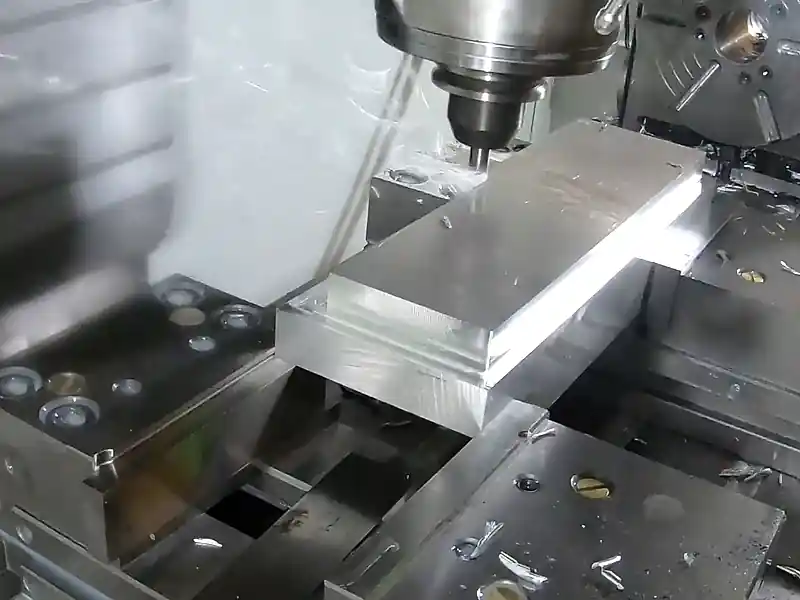
Respuesta rápida: HSM es un enfoque de proceso, no una cifra de revoluciones para presumir
Si no han cambiado la lógica del grado de contacto y del avance, las exigencias del portaherramientas y el control de viruta, probablemente no sea HSM real. Solo es un husillo rápido intentando sostener un corte convencional.
Un buen HSM suele mostrar cuatro rasgos visibles:
1. El montaje es suficientemente rígido para que la velocidad no amplifique de inmediato el descentramiento y la vibración regenerativa; 2. la la trayectoria mantiene controlado el grado de contacto en lugar de enterrar la fresa como en una ranura convencional; 3. la carga de viruta sigue siendo suficiente a altas RPM para cortar y no rozar; 4. la evacuación evita que calor y recorte anulen la ventaja de velocidad.
| Si el proceso presenta esto | Evaluación HSM |
|---|---|
| RPM altas, portaherramientas débil, gran voladizo y herramienta muy inmersa en el material | Cifras rápidas, mal HSM |
| Grado de contacto controlado, herramienta corta, buena evacuación y sonido estable | Comportamiento HSM real |
| Excelentes resultados en aluminio copiados directamente a un material más difícil | La etiqueta HSM probablemente supera la capacidad del montaje |
| Trayectoria adaptativa sin control disciplinado de carga de viruta | Estilo CAM sin disciplina HSM |
Por qué el aluminio es el campo de prueba habitual del HSM
En aluminio, muchos talleres descubren por primera vez el sentido del HSM. Permite altas velocidades, evacua bien la viruta con un montaje adecuado y muestra claramente la diferencia entre un corte sano y uno deficiente.
El aluminio recompensa la velocidad si la viruta se evacua bien
Un corte rápido en aluminio puede parecer fácil: viruta brillante, corte ruidoso pero estable, alto avance y acabado liso. Ese resultado depende de que el filo corte en vez de embadurnar y recortar viruta. El aluminio tolera más que otros materiales difíciles, pero sigue penalizando la mala evacuación y los portaherramientas débiles.
Por eso el aluminio suele ser el primer material donde un taller impulsa HSM en serio. Los beneficios justifican el esfuerzo y la respuesta visual muestra si el proceso está controlado.
HSM en acero y materiales más duros tolera menos errores
Al aumentar la dificultad del material, se estrecha la ventana de proceso. Calor, par, vida útil y rigidez limitan más. Un montaje cómodo en aluminio puede ser inestable en material más tenaz incluso a menor velocidad de corte. HSM no es exclusivo del aluminio, pero su éxito no debe copiarse directamente a otra familia.
Qué cambia realmente en el mecanizado de alta velocidad
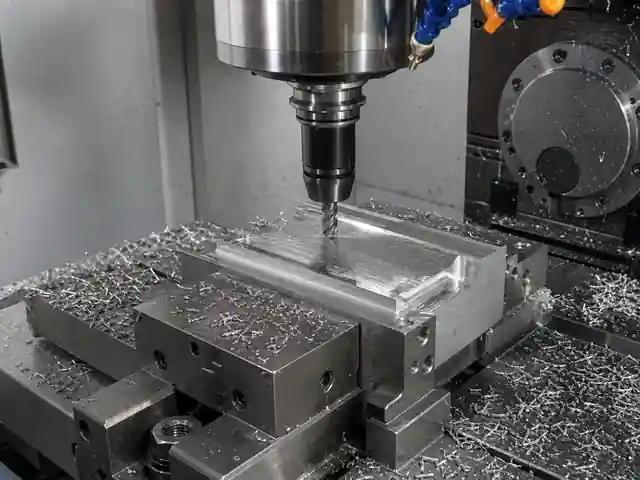
Al pasar a HSM, varias variables dejan de ser secundarias.
El estado del portaherramientas y el descentramiento importan más
A velocidades normales, pequeños problemas del portaherramientas pueden pasar inadvertidos. En HSM, el descentramiento aparece antes como carga desigual de labios, acabado irregular, ruido o fallo prematuro. Si un labio corta más que los demás, se pierde el equilibrio necesario.
El «descentramiento del portaherramientas en alta velocidad» es un asunto central. El taller no necesita un debate filosófico, sino saber si portaherramientas, husillo y montaje mantienen uniforme la carga del filo.
La carga de viruta debe seguir siendo suficiente a altas RPM
Altas RPM sin suficiente avance provocan rozamiento. La herramienta parece trabajar, pero no forma viruta adecuada. Genera calor, material adherido al filo y falsa confianza porque la carga del husillo puede parecer baja. Un buen HSM aporta avance suficiente para mantener el corte.
Aquí es donde las fresas de metal duro dominan la conversación. Son rígidas, resistentes al desgaste y adecuadas para las altas velocidades de corte de muchos procesos HSM. Pero incluso una buena herramienta necesita el espesor de viruta correcto.
La trayectoria forma parte de la elección de herramienta
Ranurado convencional, fresado adaptativo, desbaste por pelado, entrada helicoidal y pasadas de alto avance cargan la herramienta de forma distinta. En HSM, la trayectoria forma parte del diseño del proceso, no es un detalle posterior de programación.
Por eso los artículos HSM pasan pronto a MRR y HEM. Al cambiar el grado de contacto, deben considerarse juntos adelgazamiento de viruta, profundidad axial, ancho radial y carga de máquina.
Cuándo HSM es la elección adecuada
HSM aporta valor cuando el proceso retira material más rápido y con mayor suavidad sin perder el control.
Máquinas rígidas, herramientas cortas y sujeción predecible
HSM funciona mejor cuando la máquina mantiene herramienta y pieza suficientemente estables. Un VMC rígido, con poco voladizo y sujeción repetible, suele aprovecharlo mucho mejor que un montaje flexible que intenta imitarlo.
Desbaste y acabado de aluminio con buena evacuación
Es el caso favorable más habitual. La máquina aumenta el avance, sale la viruta y se reduce el ciclo sin caer inmediatamente en vibración regenerativa o filo recrecido.
Producción repetitiva donde importa el tiempo
HSM también interesa cuando reducir el desbaste o estabilizar el acabado cambia de forma relevante el coste por pieza. La preparación se amortiza porque el proceso se repite lo suficiente para justificar el ajuste.
Cuándo HSM es una etiqueta o un proceso incorrectos
No todo corte con husillo rápido debe presentarse como HSM.
Cuando portaherramientas y voladizo son poco rígidos
Una herramienta larga, una pinza deteriorada o un portaherramientas débil vuelven irrelevantes las cifras de velocidad. Vibración, desgaste desigual o rotura muestran pronto la realidad.
Cuando el comportamiento del husillo no admite el corte
Algunas máquinas alcanzan altas RPM, pero no mantienen suficiente par, amortiguación o rigidez en el intervalo necesario. Ser rápida sobre el papel no garantiza buen HSM.
Cuando la trayectoria atrapa viruta en vez de controlar el grado de contacto
HSM no autoriza a enterrar la fresa. Si la viruta se acumula en esquinas o ranuras, más RPM suelen acelerar el fallo en vez de resolverlo.
Elección de herramientas en HSM
La herramienta debe ajustarse a la ventana de proceso.
Las fresas de metal duro son la base habitual
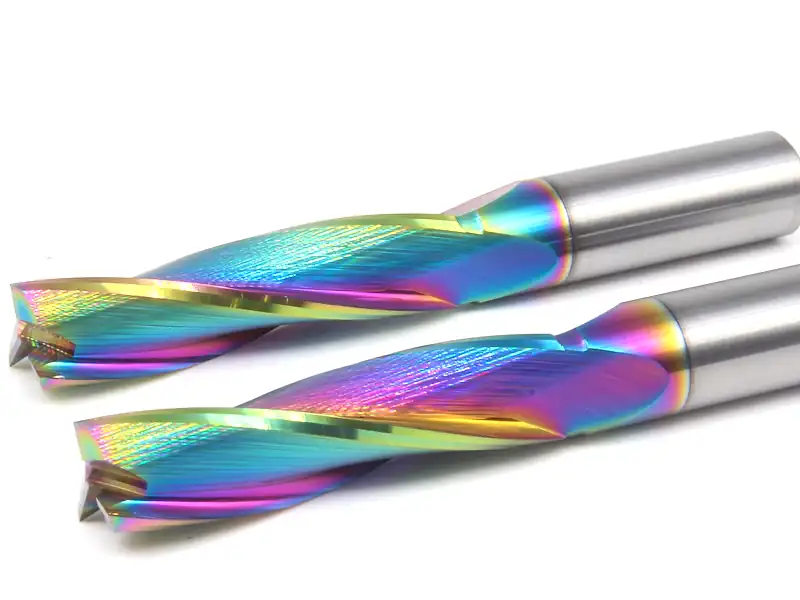
Para la mayoría del fresado HSM, las fresas de metal duro son la opción práctica habitual por rigidez, resistencia al desgaste y geometrías adecuadas. No basta el sustrato: también importan número de labios, agudeza, hélice, recubrimiento y voladizo realmente necesario.
Cuándo tiene sentido una fresa PCD
Una fresa PCD corresponde a grandes series especializadas o materiales no ferrosos abrasivos. En el contexto adecuado de producción de aluminio o no ferrosos, una fresa PCD puede mantener mucho tiempo la calidad del filo y la estabilidad del acabado. No es la respuesta universal a toda cuestión HSM, pero sí una opción legítima de herramienta.
Cuándo entra en juego una broca PCD
Una broca PCD es pertinente cuando el proceso rápido incluye agujeros especializados en no ferrosos o composites abrasivos, y la duración del filo y consistencia de agujeros justifican el coste. Su valor procede de la adecuación al material y la economía de producción, no solo de la etiqueta HSM.
Qué suele fallar primero en HSM
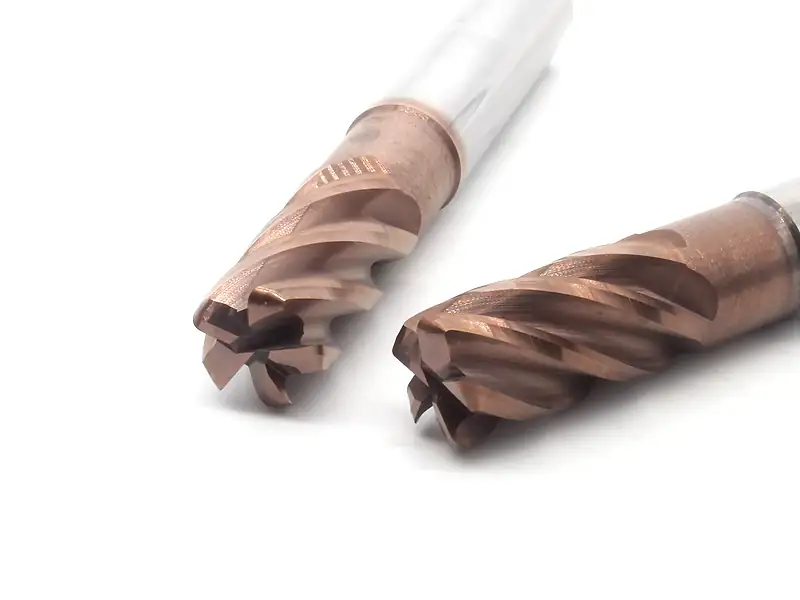
El punto débil no suele ser la velocidad del husillo, sino el elemento que no está preparado para la mayor sensibilidad.
| Señal de fallo | Qué suele significar |
|---|---|
| Vibración repentina en la misma posición de herramienta | Problema de voladizo, portaherramientas o apoyo de pieza |
| El acabado empeora con más RPM | Rozamiento, descentramiento o problema térmico/de viruta |
| La vida útil cae de forma inesperada | Carga desigual de labios, mala evacuación o supuestos incorrectos sobre el grado de contacto |
| La carga del husillo parece correcta, pero la pieza se embadurna | Avance demasiado bajo, recorte de viruta o aluminio soldado al filo |
| La máquina suena violentamente solo en esquinas | Picos en el grado de contacto durante la trayectoria, no necesariamente fallo de calidad de herramienta |
Un vídeo HSM espectacular muestra posibilidades, no una receta. Los ajustes no bastan; la verdadera lección está en el contexto del montaje.
Lista práctica antes de aumentar la velocidad en HSM
- Verificar estado del portaherramientas y descentramiento.
- Mantener el voladizo tan corto como permita la geometría.
- Comprobar si la máquina admite realmente el intervalo de revoluciones y la carga deseados.
- Adaptar la trayectoria al corte en vez de tratar una ranura como una trayectoria adaptativa.
- Asegurar carga de viruta suficiente a las RPM elegidas.
- Observar viruta y sonido, no solo el porcentaje del husillo.
- Aprender principios del éxito en aluminio, sin falsa confianza para materiales más duros.
Conclusión
HSM funciona cuando el proceso está diseñado para la velocidad, no al acelerar un montaje convencional. El grado de contacto, el descentramiento, la rigidez del portaherramientas, carga de viruta y evacuación se vuelven más sensibles e importantes. Por eso puede ser excelente en aluminio y decepcionante en un montaje débil con las mismas RPM.
Tratar HSM como una elección de sistema aporta beneficios reales: menor ciclo, mejor acabado y estabilidad. Limitarse a subir revoluciones y esperar provoca fallos rápidamente.
Preguntas frecuentes
¿Qué es el mecanizado de alta velocidad?
Combina mayor velocidad de corte con trayectorias, control del grado de contacto, herramientas y rigidez que permiten cortar productivamente a esa velocidad.
¿HSM es solo para aluminio?
No, pero muchos talleres tienen éxito primero allí por su ventana más amplia y beneficios más visibles.
¿Por qué importa tanto el descentramiento en HSM?
El corte rápido amplifica la carga desigual de labios. Pequeños errores de portaherramientas o husillo afectan antes a vida útil y acabado.
¿HSM implica automáticamente un MRR alto?
No automáticamente. Suele permitir mayor MRR productivo, pero solo si el proceso permanece estable.
¿Bastan las fresas de metal duro para todo HSM?
Son la base habitual del fresado, pero siguen importando geometría, portaherramientas y montaje. En producción especializada de no ferrosos, puede convenir más una fresa PCD o incluso una broca PCD.