










Maquinagem de alta velocidade: velocidades, trajetórias e erros comuns de HSM
A maquinação de alta velocidade é usado com demasiada imprecisão. Por vezes significa RPM elevadas, outras desbaste adaptativo e outras um processo completo com maiores exigências de porta-ferramentas, evacuação e rigidez. Essa confusão exige um artigo mais claro do que «HSM é maquinar mais depressa».
O ponto de partida útil é este: HSM só é real quando velocidade, envolvimento e disciplina de montagem mudam em conjunto. Uma máquina pode mostrar RPM elevadas e continuar a realizar um corte convencional mal equilibrado. Em contrapartida, um processo disciplinado com fresas de metal duro, um porta-ferramentas estável e envolvimento controlado pode remover material rapidamente e obter bom acabamento sem transformar o corte num concurso de vibrações. É essa distinção que o artigo deve manter.
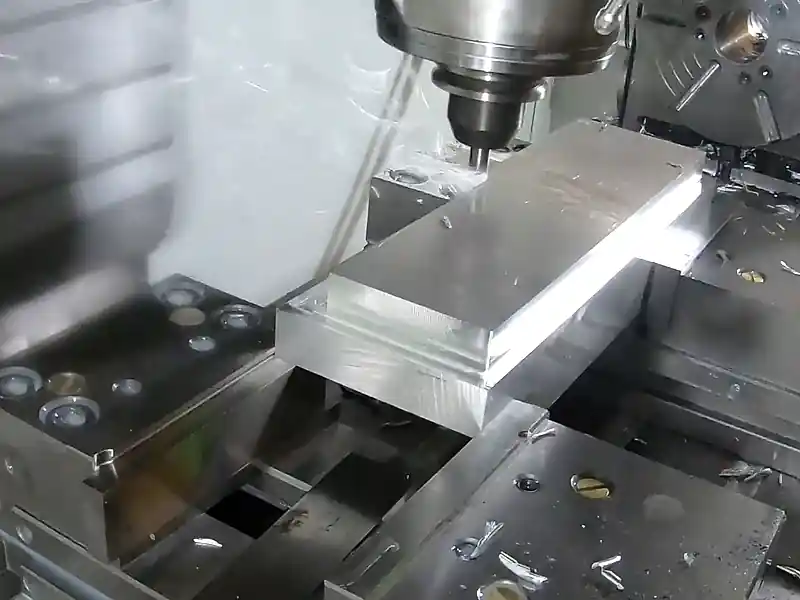
Resposta rápida: HSM é uma abordagem de processo, não um número de rotações para impressionar
Se não mudaram a lógica de envolvimento e avanço, as exigências do porta-ferramentas e o controlo das aparas, provavelmente não é HSM real. É apenas um fuso rápido a tentar suportar um corte convencional.
Um bom HSM apresenta geralmente quatro características visíveis:
1. A montagem é suficientemente rígida para que a velocidade não amplifique de imediato o batimento e a vibração regenerativa; 2. a trajetória mantém o envolvimento controlado em vez de enterrar a fresa como numa ranhura convencional; 3. a carga de aparas continua suficiente a RPM elevadas para cortar e não roçar; 4. a evacuação impede que calor e recorte anulem a vantagem de velocidade.
| Se o processo apresentar isto | Avaliação HSM |
|---|---|
| RPM elevadas, porta-ferramentas fraco, grande balanço e envolvimento completo | Números rápidos, mau HSM |
| Envolvimento controlado, ferramenta curta, boa evacuação e som estável | Comportamento HSM real |
| Excelentes resultados no alumínio copiados diretamente para um material mais difícil | O rótulo HSM provavelmente ultrapassa a capacidade da montagem |
| Trajetória adaptativa sem controlo disciplinado da carga de aparas | Estilo CAM sem disciplina HSM |
Por que o alumínio é o campo de ensaio habitual do HSM
No alumínio, muitas oficinas descobrem pela primeira vez o sentido do HSM. Permite velocidades elevadas, evacua bem as aparas com uma montagem adequada e mostra claramente a diferença entre um corte saudável e um deficiente.
O alumínio recompensa a velocidade se as aparas forem bem evacuadas
Um corte rápido no alumínio pode parecer fácil: aparas brilhantes, corte ruidoso mas estável, avanço elevado e acabamento liso. Esse resultado depende de a aresta cortar em vez de empastar e recortar aparas. O alumínio tolera mais do que materiais difíceis, mas continua a penalizar a má evacuação e porta-ferramentas fracos.
Por isso o alumínio é frequentemente o primeiro material em que uma oficina desenvolve HSM seriamente. Os benefícios justificam o esforço e os sinais visuais mostram se o processo está controlado.
HSM no aço e em materiais mais duros tolera menos erros
À medida que o material se torna mais difícil, a janela de processo estreita-se. Calor, binário, vida útil e rigidez limitam mais. Uma montagem confortável no alumínio pode ser instável num material mais tenaz mesmo a menor velocidade de corte. HSM não é exclusivo do alumínio, mas o seu sucesso não deve ser copiado diretamente para outra família.
O que realmente muda na maquinação de alta velocidade
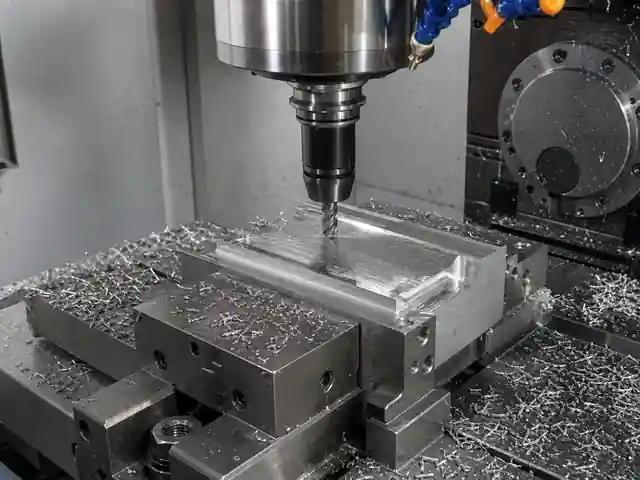
Ao passar para HSM, várias variáveis deixam de ser secundárias.
O estado do porta-ferramentas e o batimento importam mais
A velocidades normais, pequenos problemas do porta-ferramentas podem passar despercebidos. Em HSM, o batimento manifesta-se mais cedo como carga desigual dos gumes, acabamento irregular, ruído ou falha prematura. Se um gume cortar mais do que os outros, perde-se o equilíbrio necessário.
O «batimento do porta-ferramentas em alta velocidade» é uma questão central. A oficina não precisa de um debate filosófico, mas de saber se porta-ferramentas, fuso e montagem mantêm uniforme a carga da aresta.
A carga de aparas deve continuar suficiente a RPM elevadas
RPM elevadas sem avanço suficiente provocam roçamento. A ferramenta parece trabalhar, mas não forma aparas adequadas. Gera calor, material aderido à aresta e falsa confiança porque a carga do fuso pode parecer baixa. Um bom HSM fornece avanço suficiente para manter o corte.
É aqui que as fresas de metal duro dominam a discussão. São rígidas, resistentes ao desgaste e adequadas às velocidades de corte elevadas de muitos processos HSM. Mas mesmo uma boa ferramenta exige a espessura de apara correta.
A trajetória faz parte da escolha da ferramenta
Ranhuramento convencional, fresagem adaptativa, desbaste por descasque, entrada helicoidal e passagens de alto avanço carregam a ferramenta de forma diferente. Em HSM, a trajetória faz parte da conceção do processo, não é um detalhe posterior de programação.
Por isso os artigos HSM passam rapidamente para MRR e HEM. Ao mudar o envolvimento, devem considerar-se em conjunto afinamento da apara, profundidade axial, largura radial e carga da máquina.
Quando HSM é a escolha certa
HSM acrescenta valor quando o processo remove material mais depressa e com maior suavidade sem perder o controlo.
Máquinas rígidas, ferramentas curtas e fixação previsível
HSM funciona melhor quando a máquina mantém ferramenta e peça suficientemente estáveis. Um VMC rígido, com pouco balanço e fixação repetível, aproveita-o geralmente muito melhor do que uma montagem flexível que tenta imitá-lo.
Desbaste e acabamento de alumínio com boa evacuação
É o caso favorável mais comum. A máquina aumenta o avanço, as aparas saem e reduz-se o ciclo sem surgir imediatamente vibração regenerativa ou aresta postiça.
Produção repetitiva em que o tempo importa
HSM também interessa quando reduzir o desbaste ou estabilizar o acabamento altera de forma relevante o custo por peça. A preparação compensa porque o processo se repete o suficiente para justificar a afinação.
Quando HSM é um rótulo ou um processo incorretos
Nem todo o corte com fuso rápido deve ser apresentado como HSM.
Quando porta-ferramentas e balanço têm pouca rigidez
Uma ferramenta longa, uma pinça degradada ou um porta-ferramentas fraco tornam irrelevantes os números de velocidade. Vibração, desgaste desigual ou rotura mostram rapidamente a realidade.
Quando o comportamento do fuso não permite o corte
Algumas máquinas atingem RPM elevadas, mas não mantêm binário, amortecimento ou rigidez suficientes no intervalo necessário. Ser rápida no papel não garante bom HSM.
Quando a trajetória prende aparas em vez de controlar o envolvimento
HSM não autoriza a enterrar a fresa. Se as aparas se acumularem em cantos ou ranhuras, mais RPM aceleram frequentemente a falha em vez de a resolver.
Escolha de ferramentas em HSM
A ferramenta deve adaptar-se à janela de processo.
As fresas de metal duro são a base habitual
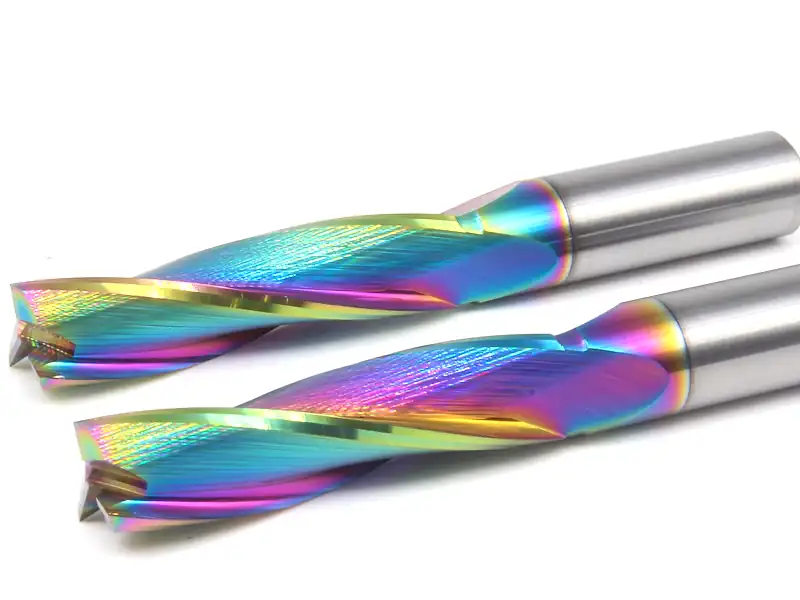
Para a maioria da fresagem HSM, as fresas de metal duro são a opção prática habitual pela rigidez, resistência ao desgaste e geometrias adequadas. Não basta o substrato: também importam número de canais, afiação, hélice, revestimento e balanço realmente necessário.
Quando faz sentido uma fresa PCD
Uma fresa PCD destina-se a grandes séries especializadas ou materiais não ferrosos abrasivos. No contexto adequado de produção de alumínio ou não ferrosos, uma fresa PCD pode manter durante muito tempo a qualidade da aresta e a estabilidade do acabamento. Não é a resposta universal a todas as questões HSM, mas é uma opção legítima de ferramenta.
Quando entra em jogo uma broca PCD
Uma broca PCD é pertinente quando o processo rápido inclui furos especializados em não ferrosos ou compósitos abrasivos, e a duração da aresta e consistência dos furos justificam o custo. O seu valor vem da adequação ao material e da economia de produção, não apenas do rótulo HSM.
O que costuma falhar primeiro em HSM
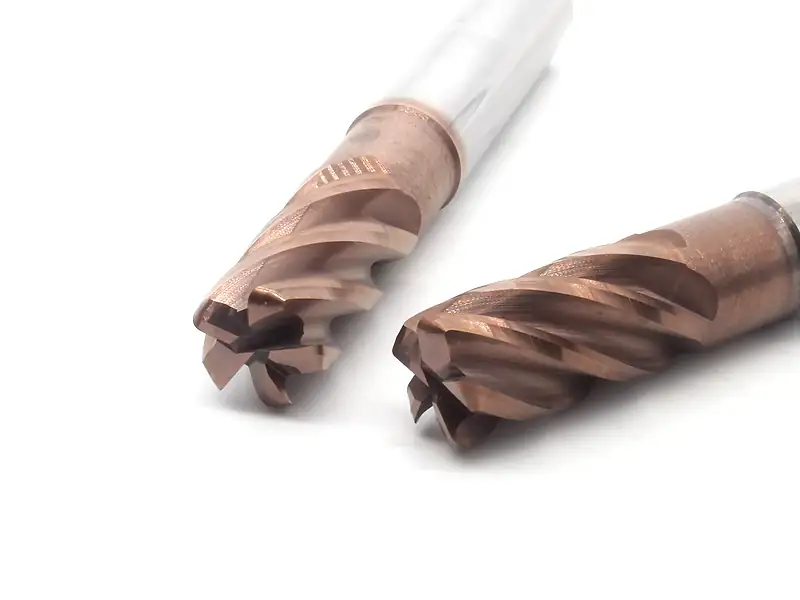
O ponto fraco não é geralmente a velocidade do fuso, mas o elemento que não está preparado para a maior sensibilidade.
| Sinal de falha | O que costuma significar |
|---|---|
| Vibração súbita na mesma posição da ferramenta | Problema de balanço, porta-ferramentas ou apoio da peça |
| O acabamento piora com mais RPM | Roçamento, batimento ou problema térmico/de aparas |
| A vida útil cai inesperadamente | Carga desigual dos gumes, má evacuação ou pressupostos incorretos de envolvimento |
| A carga do fuso parece correta, mas a peça fica empastada | Avanço demasiado baixo, recorte de aparas ou alumínio soldado à aresta |
| A máquina faz ruído violento apenas nos cantos | Picos de envolvimento da trajetória, não necessariamente falha da classe da ferramenta |
Um vídeo HSM espetacular mostra possibilidades, não uma receita. Os ajustes não bastam; a verdadeira lição está no contexto da montagem.
Lista prática antes de aumentar a velocidade em HSM
- Verificar estado do porta-ferramentas e batimento.
- Manter o balanço tão curto quanto a geometria permitir.
- Verificar se a máquina permite realmente o intervalo de rotações e a carga pretendidos.
- Adaptar a trajetória ao corte em vez de tratar uma ranhura como uma trajetória adaptativa.
- Garantir carga de aparas suficiente às RPM escolhidas.
- Observar aparas e som, não apenas a percentagem do fuso.
- Aprender princípios com o sucesso no alumínio, sem falsa confiança para materiais mais duros.
Conclusão
HSM funciona quando o processo é concebido para a velocidade, não ao acelerar uma montagem convencional. Envolvimento, batimento, rigidez, carga de aparas e evacuação tornam-se mais sensíveis e importantes. Por isso pode ser excelente no alumínio e dececionante numa montagem fraca com as mesmas RPM.
Tratar HSM como uma escolha de sistema traz ganhos reais: menor ciclo, melhor acabamento e estabilidade. Limitar-se a aumentar rotações e esperar provoca falhas rapidamente.
Perguntas frequentes
O que é a maquinação de alta velocidade?
Combina maior velocidade de corte com trajetórias, controlo do envolvimento, ferramentas e rigidez que permitem cortar de forma produtiva a essa velocidade.
HSM é apenas para alumínio?
Não, mas muitas oficinas têm sucesso primeiro aí pela janela mais ampla e benefícios mais visíveis.
Por que o batimento importa tanto em HSM?
O corte rápido amplifica a carga desigual dos gumes. Pequenos erros do porta-ferramentas ou fuso afetam mais cedo vida útil e acabamento.
HSM implica automaticamente um MRR elevado?
Não automaticamente. Permite frequentemente maior MRR produtivo, mas apenas se o processo se mantiver estável.
As fresas de metal duro bastam para todo o HSM?
São a base habitual da fresagem, mas geometria, porta-ferramentas e montagem continuam a importar. Na produção especializada de não ferrosos, pode fazer mais sentido uma fresa PCD ou mesmo uma broca PCD.