










Fresagem trocoidal: quando é útil, quando não é e como a configurar
A fresagem trocoidal é útil se a trajetória resolver um problema real: envolvimento excessivo, calor, vibração regenerativa, má evacuação ou rotura em ranhuras ou cavidades. Não é automaticamente mais rápida do que qualquer estratégia convencional. O seu valor está em controlar a porção de fresa envolvida e adaptar passo lateral, profundidade, avanço, comprimento da ferramenta, refrigeração e movimento da máquina.
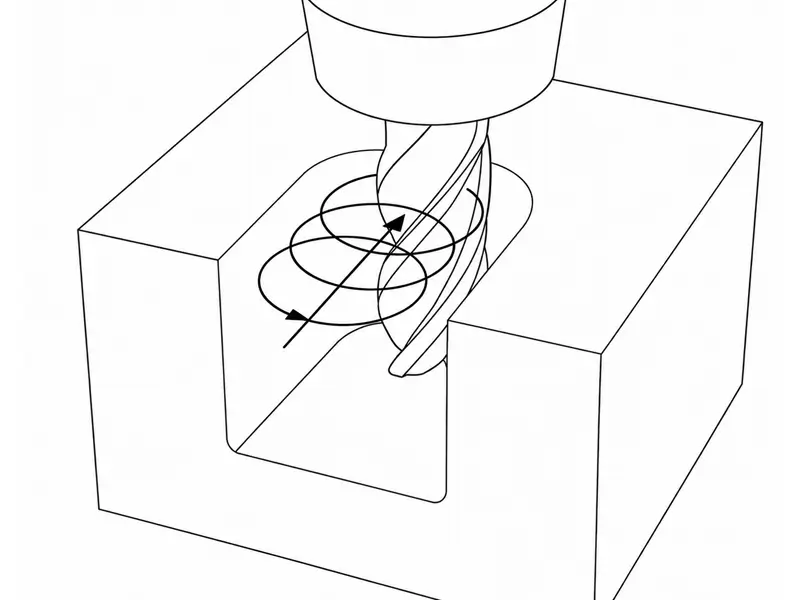
Comece pela pergunta real: deve usar fresagem trocoidal?
Use esta estratégia quando o ranhuramento reto ou o desbaste pesado enterrarem demasiado a fresa e criarem calor, vibração ou carga imprevisível. A trajetória ajuda porque a fresa entra e sai em laços, em vez de manter envolvimento de largura total na ranhura.
A pergunta prática não é «é avançado?», mas «esta peça exige um controlo do envolvimento que uma trajetória mais simples não consegue oferecer?».
| Situação | A fresagem trocoidal costuma ser adequada? | Porquê |
|---|---|---|
| Ranhuras profundas com fresa estreita | Sim | Reduz o envolvimento contínuo de largura total. |
| Materiais duros ou sensíveis ao calor | Frequentemente | Um menor envolvimento radial pode controlar calor e desgaste. |
| Ferramentas pequenas que partem facilmente | Frequentemente | Um envolvimento mais suave pode reduzir impactos. |
| Fixação instável | Por vezes | Pode reduzir picos de força, mas a montagem continua a importar. |
| Desbaste aberto pouco profundo com montagem rígida | Talvez não | Uma trajetória mais simples de alto avanço ou adaptativa pode remover material mais depressa. |
| Máquina com pouca aceleração ou movimento irregular | Talvez não | Os laços podem abrandar ou deixar marcas irregulares de movimento. |
Em peças abertas, rígidas e fáceis de desbastar, pode acrescentar movimento sem melhorar o resultado. Com a fresa presa numa ranhura, material difícil ou ferramenta pequena e frágil, torna-se mais atrativa.
O que significa a fresagem trocoidal no corte
A fresagem trocoidal utiliza laços, frequentemente circulares ou espirais repetidos, para percorrer ranhuras ou cavidades. Em vez de forçar um corte reto de largura total, mantém o envolvimento mais controlado.
A trajetória mantém o envolvimento mais controlado
Numa ranhura reta, uma grande parte da fresa pode permanecer muito tempo em contacto. Aumentam forças, acumulação de aparas e calor na ferramenta e peça. A trajetória trocoidal reduz a largura radial instantânea e o tempo em que a fresa fica enterrada.
Avanços e velocidades não podem separar-se da trajetória. A mesma ferramenta, material e RPM comportam-se de forma diferente ao mudar o envolvimento radial. Um envolvimento ligeiro pode permitir maior avanço, apenas se carga de aparas, movimento, rigidez e evacuação o permitirem.
Relacionado com HSM e HEM, mas não idêntico a qualquer trajetória adaptativa
A fresagem trocoidal sobrepõe-se à maquinação de alta velocidade e alta eficiência porque todas controlam o envolvimento. Mas nem toda a trajetória adaptativa é trocoidal, nem todo o movimento aparentemente trocoidal em CAM é automaticamente eficiente.
É uma forma concreta de controlar o envolvimento. O objetivo é corte estável, não movimento decorativo. Se os laços CAM abrandarem demasiado a máquina, prenderem aparas ou fizerem a ferramenta roçar, a estratégia não cumpre a sua função.
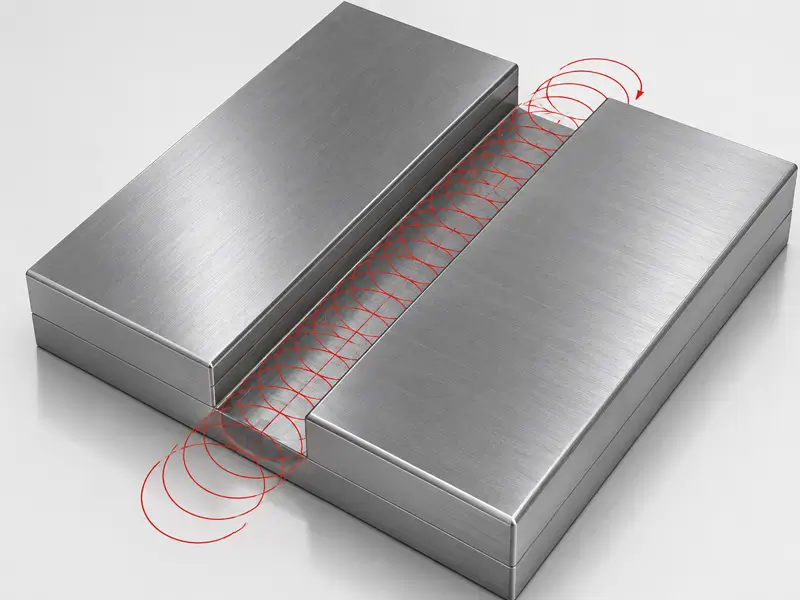
Onde a fresagem trocoidal ajuda mais
É especialmente útil onde a zona de corte ficaria sobrecarregada: ranhuras, cavidades profundas, materiais duros, ferramentas pequenas e montagens sensíveis a mudanças bruscas de envolvimento.
Ranhuras e cavidades profundas
O ranhuramento é um caso claro porque o material pode rodear a fresa. A largura total limita a saída de aparas e cria um grande arco de contacto. Uma trajetória trocoidal abre o corte em pequenas porções e evita que a ferramenta de corte permaneça enterrada continuamente.
Isto não torna a operação fácil. As ranhuras profundas continuam a precisar de evacuação, refrigerante ou ar, comprimento de corte suficiente e pouco balanço. A trajetória reduz um problema, mas não substitui o resto da preparação.
Materiais duros e cortes sensíveis ao calor
Em materiais difíceis, a vida útil depende frequentemente de controlar o calor e evitar picos de carga. Um menor envolvimento radial facilita a saída de calor e aparas. Por isso surge na fresagem dura, inoxidável, ligas de alta temperatura e outros materiais exigentes.
O artigo não deve prometer que os materiais duros se tornam fáceis. A estratégia apenas melhora a forma do processo. Material da ferramenta, revestimento, rigidez, refrigeração e carga de aparas realista continuam a determinar o resultado.
Ferramentas pequenas ou montagens menos tolerantes
As pequenas fresas de topo têm menor secção e margem perante sobrecargas. Uma carga súbita num canto, apara presa ou ranhuramento agressivo pode parti-las antes de haver reação. Uma trajetória controlada de laços reduz impactos e torna o corte mais previsível.
O mesmo vale para fixações pouco tolerantes. Reduzir picos ajuda se peça, fixação ou máquina não suportarem envolvimento elevado. Mas, se a fixação se mover visivelmente, a fresagem trocoidal não resolve: corrija primeiro a montagem.
Quando pode não ser a melhor opção
Pode ser inadequada se o movimento adicional custar mais tempo do que poupa. Com material aberto, máquina rígida, fresa suficiente e fácil evacuação, o desbaste convencional, de alto avanço ou outra estratégia adaptativa pode ser mais produtivo.
Também dececiona em máquinas incapazes de movimento rápido suave. Os laços exigem muitas mudanças de direção. Se o controlo abrandar muito em cada um, o avanço programado parece bom, mas o ciclo real é mau.
Outro caso fraco é escolher uma fresa demasiado pequena apenas por usar trajetória trocoidal. As pequenas fletem mais e removem menos por passagem. Uma fresa maior com estratégia simples pode ser melhor.
Parâmetros que determinam se funciona
Os parâmetros determinam o sucesso. A estratégia dá uma forma de trajetória, mas o corte continua a depender de envolvimento radial, profundidade axial, carga de aparas, comprimento, movimento e evacuação.
| Parâmetro | O que controla | Falha comum se estiver incorreto |
|---|---|---|
| Envolvimento radial / passo lateral | Contacto, calor, avanço admissível | Demasiado alto sobrecarrega; demasiado baixo reduz MRR e pode causar roçamento. |
| Profundidade axial | Comprimento de corte utilizado | Profundidade excessiva para a montagem causa flexão ou vibração. |
| Avanço e carga de aparas | Se a aresta corta ou roça | Demasiado baixo provoca roçamento; demasiado alto sobrecarrega a aresta. |
| Balanço da ferramenta | Rigidez e flexão | Balanço excessivo causa vibração, conicidade ou rotura. |
| Suavização CAM e aceleração da máquina | Qualidade real do movimento | Um mau movimento prolonga o ciclo e produz acabamento irregular. |
| Refrigerante / sopro de ar | Evacuação de aparas e calor | As aparas acumuladas são recortadas, soldam ou danificam a aresta. |
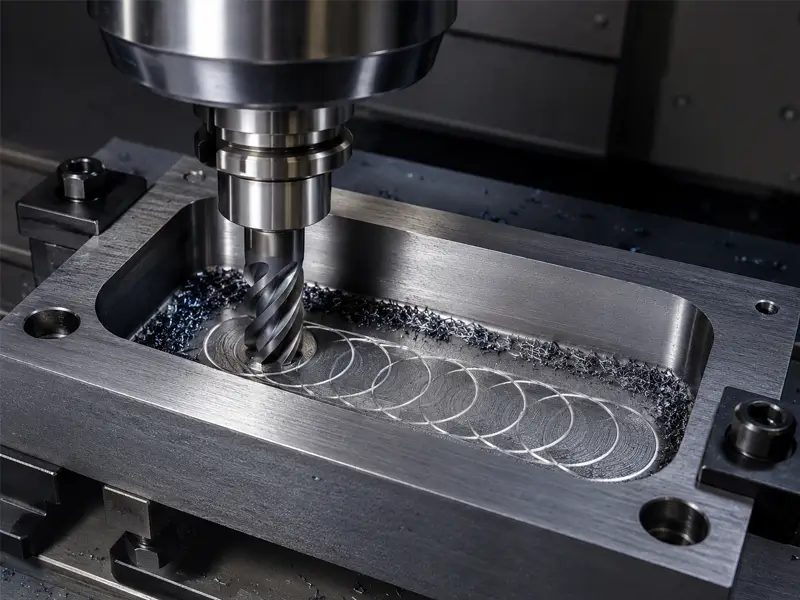
Envolvimento radial e passo lateral
O envolvimento radial é essencial. Reduzir a largura pode diminuir calor e força, mas altera o cálculo do avanço. Um passo demasiado grande perde a vantagem e atua como ranhuramento pesado; um muito pequeno gera muito movimento e pouca remoção.
O intervalo útil depende do diâmetro, material, profundidade, potência e estratégia CAM. Uma percentagem fixa de passo é um ponto de partida, não uma regra universal.
Profundidade axial e comprimento da ferramenta
O menor envolvimento radial combina-se frequentemente com maior profundidade axial. Só é eficiente com rigidez suficiente. Um grande comprimento de corte ou balanço pode fletir mesmo com passo lateral ligeiro.
Use a ferramenta e o balanço mais curtos que alcancem a geometria em segurança. Se o grande alcance for inevitável, reduza a carga e vigie vibração, paredes cónicas ou mau acabamento.
Avanço, carga e afinamento da apara
Com baixo envolvimento radial, o afinamento da apara pode tornar a apara real mais fina do que o previsto. Por isso alguns programas usam mais avanço do que o ranhuramento convencional. Não se trata de acelerar cegamente, mas de manter carga real para cortar e não roçar.
Um som de polimento ou calor sem boa formação de aparas pode indicar avanço demasiado baixo. Saltos de carga, guinchos ou arestas lascadas podem indicar avanço ou envolvimento excessivos.
Suavização CAM, aceleração e refrigeração
A trajetória exige movimento suave. Suavização CAM, tolerâncias, antecipação, controlo e aceleração determinam o avanço real. Um programa eficiente no CAM pode abrandar muito na máquina.
O controlo das aparas importa igualmente. Geram-se muitas aparas pequenas em ranhuras ou cavidades. Se permanecerem, são recortadas e aumenta o calor. Use refrigerante, ar ou evacuação adequados ao material e à máquina.
Erros comuns na fresagem trocoidal
O primeiro erro é usar o rótulo em vez de decidir pelo processo. Sem necessidade de controlar o envolvimento, a trajetória pode apenas prolongar o ciclo.
O segundo erro é demasiado envolvimento radial. Um laço com grande passo pode sobrecarregar a ferramenta, sobretudo em cantos ou material duro.
O terceiro erro é trabalhar demasiado ligeiro. Passos mínimos reduzem a remoção e podem provocar roçamento sem ajustar o avanço. A operação parece segura, mas perde tempo e gera calor.
O quarto erro é ignorar o movimento da máquina. As mudanças frequentes de direção podem tornar o processo mais lento se a máquina não mantiver a velocidade.
O quinto erro é esquecer a evacuação. O envolvimento diminui, mas as aparas continuam a precisar de saída.
Lista prática de preparação
Confirme primeiro o motivo: reduzir carga no ranhuramento, proteger ferramenta pequena, controlar calor em material duro ou aliviar uma montagem instável. Se não estiver claro, teste uma estratégia mais simples.
Escolha depois fresa e balanço. Use comprimento de corte suficiente sem alcance desnecessário. Verifique aperto e batimento. Defina envolvimento radial conservador e relacione avanço com carga e afinamento da apara.
Valide por fim na máquina: escute vibração, observe aparas, verifique carga e compare ciclo real com CAM. Um bom processo soa controlado, evacua bem e deixa a ferramenta em melhor estado do que um ranhuramento enterrado.
Conclusão
É mais útil quando o controlo do envolvimento resolve um problema real. Pode melhorar vida útil, calor e estabilidade do ranhuramento, sobretudo em material duro, cavidades profundas, ferramentas pequenas e montagens difíceis. É menos útil se escolhida apenas por parecer avançada. Escolha segundo o corte e ajuste passo, carga, profundidade, balanço, CAM e evacuação como um sistema.
Perguntas frequentes
A fresagem trocoidal é igual à adaptativa?
Não exatamente. Ambas controlam o envolvimento, mas trocoidal refere-se geralmente a laços em ranhuras ou cavidades. Adaptativa é uma categoria CAM mais ampla.
Melhora sempre a vida útil?
Não. Reduzir calor e picos pode ajudar, mas passo, evacuação, comprimento ou avanço incorretos ainda podem danificar a ferramenta.
Qual é o principal parâmetro?
O envolvimento radial é geralmente o ponto de partida porque determina a porção de fresa no material. Deve ajustar-se à carga, profundidade axial, rigidez e movimento.
É adequado para ranhurar?
Frequentemente sim. As ranhuras são um bom caso porque reduz o envolvimento contínuo de largura total e pode melhorar a evacuação.
Pode ser mais lento?
Sim. Se a máquina abrandar nos laços, o passo for demasiado pequeno ou bastar um desbaste simples, o ciclo pode aumentar.