










Fraisage trochoïdal : quand l’utiliser, ses limites et sa mise en œuvre
Le fraisage trochoïdal est utile si la trajectoire résout un vrai problème : engagement excessif, chaleur, broutement, mauvaise évacuation ou casse dans une rainure ou une poche. Il n’est pas automatiquement plus rapide que toute stratégie conventionnelle. Son intérêt est de maîtriser la portion de fraise engagée, puis d’y adapter pas radial, profondeur, avance, longueur d’outil, arrosage et mouvement machine.
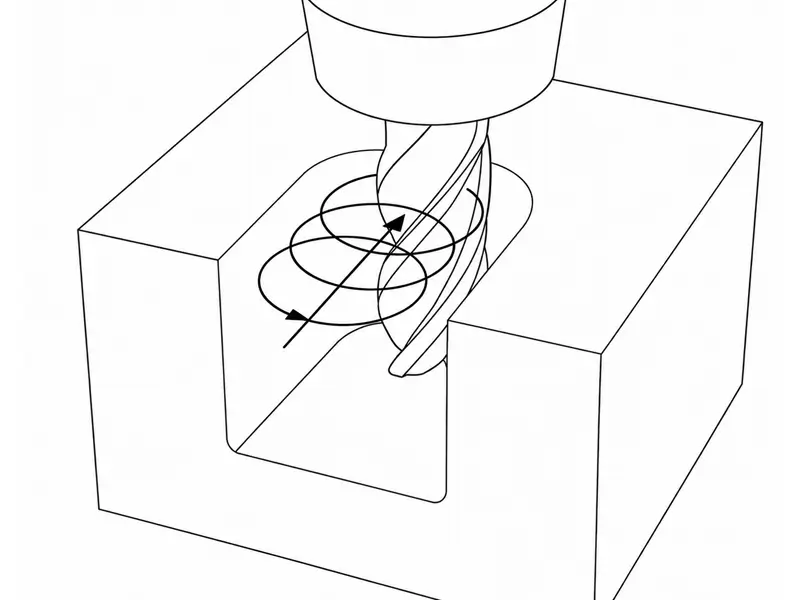
Commencer par la vraie question : faut-il utiliser le fraisage trochoïdal ?
Utiliser cette stratégie lorsqu’un rainurage droit ou une ébauche lourde enfouirait trop la fraise, créant chaleur, broutement ou charge imprévisible. La trajectoire aide en faisant entrer et sortir la fraise par boucles plutôt que de maintenir un engagement pleine largeur.
La question pratique n’est pas « est-ce avancé ? », mais « cette pièce exige-t-elle une meilleure maîtrise de l’engagement qu’une trajectoire simple ne peut offrir ? »
| Situation | Le fraisage trochoïdal convient-il généralement ? | Pourquoi |
|---|---|---|
| Rainures profondes avec fraise étroite | Oui | Réduit l’engagement continu pleine largeur. |
| Matières dures ou sensibles à la chaleur | Souvent | Un engagement radial réduit peut maîtriser chaleur et usure. |
| Petits outils fragiles | Souvent | Un engagement plus doux peut réduire les chocs. |
| Bridage instable | Parfois | Peut réduire les pointes d’effort, mais le montage reste essentiel. |
| Ébauche ouverte peu profonde avec montage rigide | Peut-être pas | Une trajectoire plus simple à grande avance ou adaptative peut enlever plus vite la matière. |
| Machine peu accélérante ou aux mouvements irréguliers | Peut-être pas | Les boucles peuvent ralentir ou laisser des marques irrégulières. |
Sur une pièce ouverte, rigide et facile à ébaucher, la stratégie peut ajouter des mouvements sans gain. Avec une fraise piégée dans une rainure, une matière difficile ou un petit outil fragile, elle devient plus intéressante.
Ce que signifie le fraisage trochoïdal dans la coupe
Le fraisage trochoïdal utilise des boucles, souvent circulaires ou spiralées répétées, dans une rainure ou une poche. Au lieu de forcer une coupe droite pleine largeur, la trajectoire maîtrise mieux l’engagement.
La trajectoire maîtrise mieux l’engagement
Dans une rainure droite, une grande partie de la fraise peut rester longtemps engagée. Cela augmente les efforts, accumule les copeaux et chauffe outil et pièce. Une trajectoire trochoïdale réduit la largeur radiale instantanée et le temps d’enfouissement.
Avances et vitesses sont donc indissociables de la trajectoire. Avec le même outil, la même matière et les mêmes RPM, le comportement change avec l’engagement radial. Un faible engagement peut autoriser plus d’avance, seulement si charge par dent, mouvement, rigidité et évacuation le permettent.
Lié au HSM et au HEM, mais pas identique à toute trajectoire adaptative
Le fraisage trochoïdal recoupe l’usinage à grande vitesse et à haute efficacité, tous trois attentifs à l’engagement. Mais toute trajectoire adaptative n’est pas trochoïdale, et tout mouvement d’apparence trochoïdale en CAM n’est pas automatiquement efficace.
C’est une méthode précise de maîtrise de l’engagement. Le but est une coupe stable, pas un mouvement décoratif. Si les boucles CAM font trop ralentir la machine, piègent les copeaux ou font frotter l’outil, la stratégie échoue.
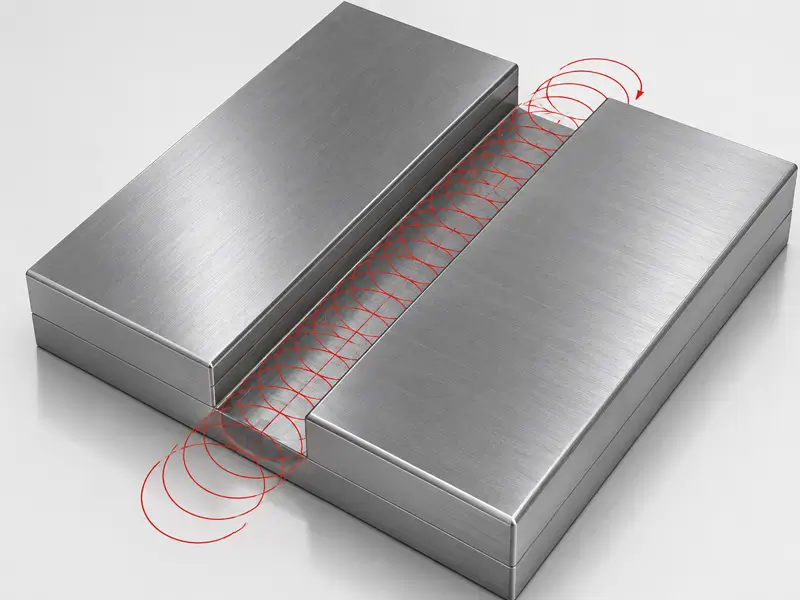
Où le fraisage trochoïdal aide le plus
La stratégie est surtout utile là où la zone de coupe serait surchargée : rainures, poches profondes, matières dures, petits outils et montages sensibles aux changements brusques d’engagement.
Rainures et poches profondes
Le rainurage est un cas évident, car la matière peut entourer la fraise. La pleine largeur limite la sortie des copeaux et crée un grand arc de contact. Une trajectoire trochoïdale ouvre la coupe par petites prises et évite que l’outil de coupe reste enfoui en permanence.
Cela ne rend pas l’opération sans effort. Les rainures profondes exigent toujours évacuation, arrosage ou soufflage, longueur taillée suffisante et porte-à-faux limité. La trajectoire réduit un problème, pas toutes les exigences du montage.
Matières dures et coupes sensibles à la chaleur
Dans les matières difficiles, la durée de vie dépend souvent de la chaleur et des pointes de charge. Un engagement radial réduit facilite la sortie de chaleur et copeaux. La stratégie est donc fréquente pour le fraisage dur, l’inox, les alliages haute température et d’autres matières exigeantes.
L’article ne doit pas promettre de rendre les matières dures faciles. La stratégie améliore seulement la forme du procédé. Matériau d’outil, revêtement, rigidité, arrosage et charge par dent réaliste restent déterminants.
Petits outils ou montages moins tolérants
Les petites fraises en bout ont moins de section et de marge face aux surcharges. Une charge soudaine dans un angle, un copeau coincé ou un rainurage agressif peut les casser avant toute réaction. Une trajectoire en boucles maîtrisée réduit les chocs et rend la coupe plus prévisible.
Il en va de même pour un bridage peu tolérant. Réduire les pointes d’effort aide si pièce, montage ou machine supportent mal un engagement lourd. Mais si le bridage bouge visiblement, corriger d’abord le montage.
Quand ce n’est pas le meilleur choix
La stratégie peut être mauvaise si les mouvements ajoutés coûtent plus de temps qu’ils n’en gagnent. Sur du brut ouvert, avec machine rigide, fraise assez grande et bonne évacuation, une ébauche conventionnelle, à grande avance ou une autre stratégie adaptative peut être plus productive.
Elle déçoit aussi sur les machines incapables de mouvements rapides fluides. Les boucles multiplient les changements de direction. Si la commande ralentit fortement à chaque boucle, l’avance programmée paraît bonne mais le cycle réel est mauvais.
Autre mauvais cas : choisir une fraise trop petite uniquement parce que la trajectoire est trochoïdale. Elle fléchit davantage et enlève moins par passe. Une fraise plus grande avec une stratégie simple peut être préférable.
Paramètres qui déterminent la réussite
Les paramètres décident de la réussite. La stratégie donne une forme de trajectoire, mais la coupe dépend toujours de l’engagement radial, de la profondeur axiale, de la charge par dent, de la longueur, du mouvement et de l’évacuation.
| Paramètre | Ce que cela contrôle | Défaillance courante si mal réglé |
|---|---|---|
| Engagement radial / pas latéral | Contact, chaleur, avance admissible | Trop élevé : surcharge ; trop faible : MRR réduit et frottement possible. |
| Profondeur axiale | Longueur taillée utilisée | Trop profond pour le montage : flexion ou broutement. |
| Avance et charge par dent | Coupe ou frottement de l’arête | Trop faible : frottement ; trop élevé : surcharge de l’arête. |
| Porte-à-faux de l’outil | Rigidité et flexion | Porte-à-faux excessif : broutement, conicité ou casse. |
| Lissage CAM et accélération machine | Qualité réelle du mouvement | Mauvais mouvement : cycle lent et finition irrégulière. |
| Arrosage / soufflage d’air | Évacuation des copeaux et de la chaleur | Les copeaux accumulés sont recoupés, collent ou endommagent l’arête. |
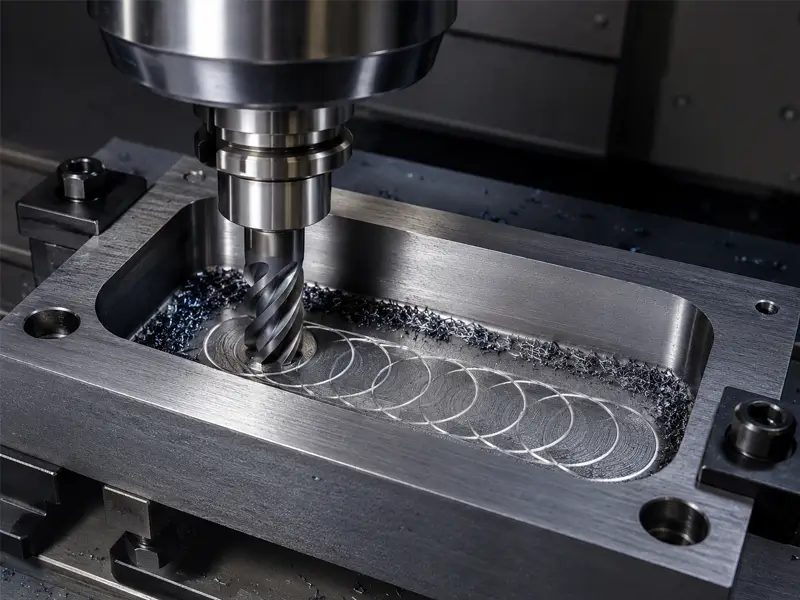
Engagement radial et pas latéral
L’engagement radial est central. Réduire la largeur diminue parfois chaleur et effort, mais change le calcul d’avance. Un pas trop grand annule l’avantage et ressemble à un rainurage lourd ; trop petit, il multiplie les déplacements sans enlever beaucoup de matière.
La plage utile dépend du diamètre, de la matière, de la profondeur, de la puissance et de la stratégie CAM. Un pourcentage fixe de pas est un point de départ, pas une règle universelle.
Profondeur axiale et longueur d’outil
L’engagement radial réduit permet souvent des profondeurs axiales plus grandes. Cela n’est efficace que si l’outil reste assez rigide. Une grande longueur taillée ou un grand porte-à-faux peut fléchir même avec un faible pas radial.
Choisir l’outil et le porte-à-faux les plus courts permettant un accès sûr. Si une grande portée est inévitable, réduire la charge et surveiller broutement, parois coniques et mauvaise finition.
Avance, charge par dent et amincissement du copeau
À faible engagement radial, l’amincissement du copeau peut rendre le copeau réel plus fin que prévu. Certains programmes utilisent donc une avance supérieure au rainurage conventionnel. Le but n’est pas d’accélérer aveuglément, mais de maintenir une vraie charge pour couper au lieu de frotter.
Un bruit de polissage ou une hausse de chaleur sans bons copeaux peut indiquer une avance trop faible. Une charge de broche qui bondit, un crissement ou des ébréchures peuvent signaler une avance ou un engagement excessifs.
Lissage CAM, accélération et arrosage
La trajectoire exige un mouvement fluide. Lissage CAM, tolérances, anticipation, commande et accélération déterminent l’avance réelle. Un programme efficace dans le CAM peut ralentir fortement sur la machine.
La maîtrise des copeaux compte autant. Beaucoup de petits copeaux se forment dans la rainure ou la poche. S’ils restent, l’outil les recoupe et chauffe. Choisir arrosage, soufflage ou évacuation adaptés à la matière et à la machine.
Erreurs courantes en fraisage trochoïdal
Première erreur : utiliser l’étiquette au lieu de prendre une décision de procédé. Sans besoin de maîtrise d’engagement, la trajectoire peut seulement allonger le cycle.
Deuxième erreur : trop d’engagement radial. Une boucle avec un grand pas peut encore surcharger l’outil, surtout dans les angles ou matières dures.
Troisième erreur : trop peu d’engagement. Des pas minuscules réduisent l’enlèvement et peuvent faire frotter si l’avance n’est pas adaptée. L’opération paraît sûre mais gaspille du temps et chauffe.
Quatrième erreur : ignorer le mouvement machine. Les changements de direction sont fréquents ; si la vitesse ne tient pas, le résultat est plus lent que prévu.
Cinquième erreur : oublier l’évacuation. L’engagement baisse, mais les copeaux doivent toujours sortir.
Liste pratique de préparation
Confirmer d’abord la raison : réduire la charge en rainurage, protéger un petit outil, maîtriser la chaleur dans le dur ou soulager un montage instable ? Si elle est vague, tester une stratégie simple.
Choisir ensuite fraise et porte-à-faux. Prévoir assez de longueur taillée sans portée inutile. Vérifier serrage et faux-rond. Régler prudemment l’engagement radial, puis relier avance, charge par dent et amincissement.
Valider enfin sur machine : écouter le broutement, observer les copeaux, vérifier la charge et comparer cycle réel et estimation CAM. Un bon procédé sonne de façon maîtrisée, évacue bien et préserve mieux l’outil qu’un rainurage enfoui.
Conclusion
La stratégie est forte lorsqu’elle résout un vrai problème d’engagement. Elle peut améliorer durée de vie, chaleur et stabilité des rainures, surtout dans le dur, les poches profondes, avec petits outils ou montages difficiles. Elle est faible si choisie seulement pour paraître avancée. Choisir selon la coupe, puis régler pas, charge, profondeur, porte-à-faux, CAM et évacuation comme un système.
Questions fréquentes
Le fraisage trochoïdal est-il identique au fraisage adaptatif ?
Pas exactement. Les deux maîtrisent l’engagement, mais le trochoïdal désigne généralement des boucles dans les rainures ou poches. L’adaptatif est une catégorie CAM plus large.
Améliore-t-il toujours la durée de vie ?
Non. Réduire chaleur et pointes d’engagement peut aider, mais mauvais pas, évacuation, longueur ou avance peuvent encore endommager l’outil.
Quel est le paramètre principal ?
L’engagement radial est généralement le point de départ, car il détermine la portion de fraise dans la matière. Il faut l’accorder à la charge, la profondeur, la rigidité et au mouvement.
Convient-il au rainurage ?
Souvent oui. Les rainures sont un très bon cas, car la trajectoire réduit l’engagement continu pleine largeur et peut améliorer l’évacuation.
Peut-il être plus lent ?
Oui. Si la machine ralentit dans les boucles, si le pas est trop faible ou si une ébauche simple suffirait, le cycle peut s’allonger.