










Trochoidales Fräsen: wann es hilft, wann nicht und wie es eingerichtet wird
Trochoidalfräsen ist nützlich, wenn die Werkzeugbahn ein echtes Schnittproblem löst: zu hohen Eingriff, Wärme, Rattern, schlechte Spanabfuhr oder Werkzeugbruch in Nut oder Tasche. Es ist nicht automatisch schneller als jede konventionelle Strategie. Der Nutzen liegt darin, den gleichzeitig eingreifenden Werkzeuganteil zu kontrollieren und radiale Zustellung, Schnitttiefe, Vorschub, Werkzeuglänge, Kühlschmierstoff und Maschinenbewegung darauf abzustimmen.
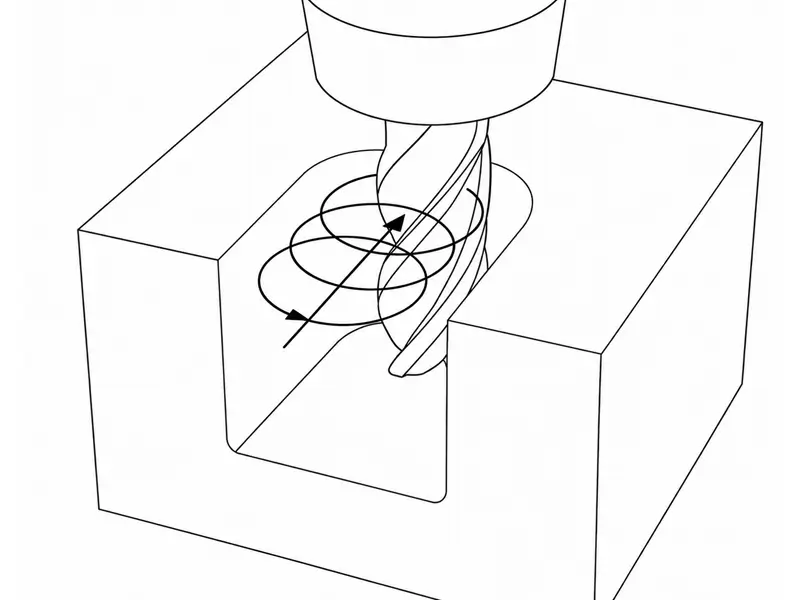
Mit der eigentlichen Frage beginnen: Soll Trochoidalfräsen eingesetzt werden?
Trochoidalfräsen eignet sich, wenn gerades Nutfräsen oder schweres Schruppen zu viel Werkzeug eingreifen lässt und Wärme, Rattern oder unvorhersehbare Last erzeugt. Die Bahn hilft, weil das Werkzeug schleifenförmig ein- und austritt, statt über die gesamte Nutbreite ständig im Eingriff zu bleiben.
Die praktische Frage ist nicht „Ist Trochoidalfräsen fortschrittlich?“, sondern „Braucht dieses Teil bessere Eingriffskontrolle, als eine einfachere Bahn bieten kann?“
| Situation | Ist Trochoidalfräsen meist geeignet? | Warum |
|---|---|---|
| Tiefe Nuten mit schmalem Fräser | Ja | Verringert dauerhaften Eingriff über volle Breite. |
| Harte oder wärmeempfindliche Werkstoffe | Häufig | Geringerer radialer Eingriff kann Wärme und Verschleiß begrenzen. |
| Kleine, bruchempfindliche Werkzeuge | Häufig | Ruhigerer Eingriff kann Stoßbelastung verringern. |
| Instabile Werkstückspannung | Manchmal | Kann Kraftspitzen senken, aber die Aufspannung bleibt wichtig. |
| Flaches offenes Schruppen bei steifer Aufspannung | Möglicherweise nicht | Eine einfachere Hochvorschub- oder adaptive Schruppbahn kann schneller Material abtragen. |
| Maschine mit geringer Beschleunigung oder unruhiger Bewegung | Möglicherweise nicht | Die Schleifenbahn kann langsamer werden oder ungleichmäßige Bewegungsspuren hinterlassen. |
Bei offenen, steifen und leicht zu schruppenden Teilen kann Trochoidalfräsen nur zusätzliche Bewegung erzeugen. In Nuten, schwierigen Werkstoffen oder mit kleinen empfindlichen Werkzeugen wird es wesentlich attraktiver.
Was Trochoidalfräsen im Schnitt bedeutet
Trochoidalfräsen nutzt eine schleifenförmige Bahn, oft mit wiederholten Kreis- oder Spiralbewegungen, durch Nut oder Tasche. Statt das Werkzeug gerade durch die volle Nutbreite zu zwingen, hält die Bahn den Eingriff kontrollierter.
Die Werkzeugbahn hält den Eingriff besser unter Kontrolle
In einer geraden Nut kann ein großer Werkzeuganteil lange im Eingriff bleiben. Das erhöht Kräfte, staut Späne und leitet Wärme in Werkzeug und Werkstück. Eine trochoidale Bahn verringert die momentane radiale Schnittbreite, sodass das Werkzeug kürzer vollständig eingreift.
Deshalb lassen sich Vorschub und Geschwindigkeit nicht von der Werkzeugbahn trennen. Dasselbe Werkzeug, Material und dieselben RPM können sich bei anderem radialem Eingriff völlig anders verhalten. Geringer Eingriff kann höheren Vorschub erlauben, aber nur bei passender Spanlast, Maschinenbewegung, Werkzeugsteifigkeit und Spanabfuhr.
Mit HSM und HEM verwandt, aber nicht mit jeder adaptiven Bahn identisch
Trochoidalfräsen überschneidet sich mit Hochgeschwindigkeits- und Hocheffizienzbearbeitung, weil alle drei den Eingriff kontrollieren. Trotzdem ist nicht jede adaptive Bahn trochoidal und nicht jede trochoidal aussehende Bewegung in CAM ist automatisch effizient.
Trochoidalfräsen ist eine konkrete Methode zur Eingriffskontrolle. Das Ziel ist stabiler Schnitt, keine dekorative Bewegung. Erzeugt CAM Schleifen, aber die Maschine bremst stark, Späne bleiben im Schnitt oder das Werkzeug reibt, erfüllt die Strategie ihren Zweck nicht.
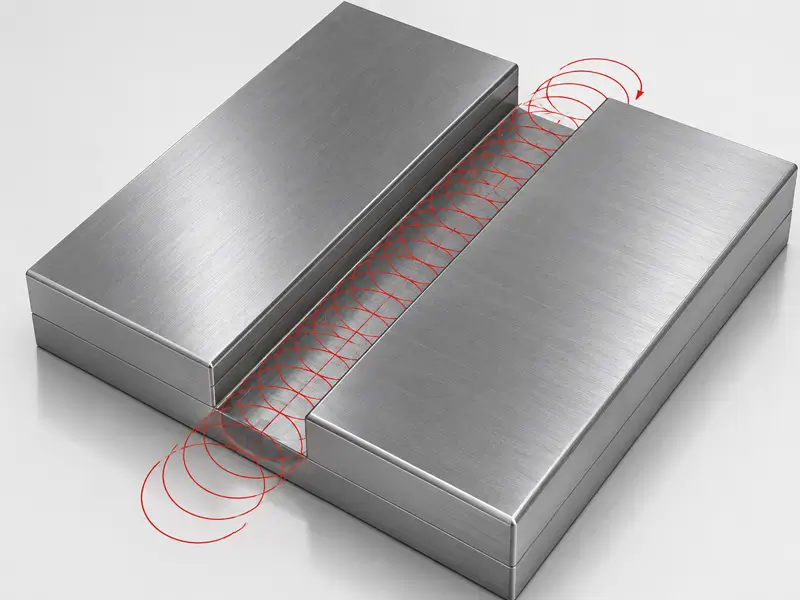
Wo Trochoidalfräsen besonders hilft
Trochoidalfräsen hilft besonders, wenn die Schnittzone sonst überlastet wäre: bei Nuten, tiefen Taschen, harten Werkstoffen, kleinen Werkzeugen und Aufspannungen, bei denen plötzliche Eingriffsänderungen Ausfälle verursachen.
Nuten und tiefe Taschen
Nutfräsen ist ein klarer Anwendungsfall, weil Material das Werkzeug umgeben kann. Volle Nutbreite lässt weniger Spanabfluss und erzeugt einen großen Kontaktbogen. Eine trochoidale Bahn öffnet den Schnitt in kleineren Schritten und verhindert, dass das Zerspanungswerkzeug dauerhaft vollständig eingreift.
Mühelos wird die Bearbeitung dadurch nicht. Tiefe Nuten benötigen weiterhin Spanabfuhr, Kühlschmierstoff oder Luftstrahl, ausreichende Schneidenlänge und geringe Auskragung. Die Bahn verringert ein Problem, ersetzt aber nicht die übrige Einrichtung.
Harte Werkstoffe und wärmeempfindliche Schnitte
Bei schwierigen Werkstoffen hängt die Standzeit oft von Wärmebeherrschung und vermiedenen Lastspitzen ab. Geringerer radialer Eingriff kann Wärme und Spänen das Verlassen der Schnittzone erleichtern. Deshalb wird Trochoidalfräsen häufig bei Hartfräsen, Edelstahl, Hochtemperaturlegierungen und anderen anspruchsvollen Werkstoffen diskutiert.
Der Artikel sollte nicht versprechen, dass harte Werkstoffe dadurch einfach werden. Die Strategie verbessert nur die Prozessform. Werkzeugwerkstoff, Beschichtung, Aufnahmesteifigkeit, Kühlschmierstoffstrategie und realistische Spanlast entscheiden weiterhin über den Erfolg.
Kleine Werkzeuge oder weniger fehlertolerante Aufspannungen
Kleine Schaftfräser haben weniger Querschnitt und Belastungsreserve. Eine plötzliche Ecklast, ein eingeklemmter Span oder aggressives Nutfräsen kann das Werkzeug brechen, bevor der Bediener reagieren kann. Eine kontrollierte Schleifenbahn reduziert Stöße und macht den Schnitt berechenbarer.
Dasselbe gilt für empfindliche Werkstückspannung. Verkraften Teil, Vorrichtung oder Maschine keinen starken Eingriff, helfen geringere Kraftspitzen. Bewegt sich die Spannung jedoch sichtbar, ist Trochoidalfräsen keine Lösung. Zuerst die Aufspannung korrigieren.
Wann es nicht die beste Wahl ist
Trochoidalfräsen ist ungeeignet, wenn die Zusatzbewegung mehr Zeit kostet als spart. Bei offenem Rohteil, steifer Maschine, ausreichend großem Fräser und leichtem Spanabfluss können konventionelles Schruppen, Hochvorschubfräsen oder andere adaptive Strategien produktiver sein.
Auch Maschinen ohne ruhige schnelle Bewegung können enttäuschen. Trochoidale Bahnen enthalten viele Richtungswechsel. Bremst die Steuerung in jeder Schleife stark, sieht der programmierte Vorschub gut aus, während die tatsächliche Zykluszeit schlecht ist.
Ein weiterer Fehler ist ein zu kleiner Fräser nur wegen der trochoidalen Bahn. Kleine Werkzeuge sind nachgiebiger und tragen pro Durchgang weniger ab. Ein größerer Fräser mit einfacherer Strategie kann besser sein.
Parameter, die den Erfolg bestimmen
Die Parameter entscheiden über Erfolg oder Misserfolg. Die Strategie liefert die Bahnform, doch der Schnitt hängt weiterhin von radialem Eingriff, axialer Tiefe, Spanlast, Werkzeuglänge, Maschinenbewegung und Spanabfuhr ab.
| Parameter | Beeinflusste Größe | Typischer Fehler bei falschem Wert |
|---|---|---|
| Radialer Eingriff / seitliche Zustellung | Werkzeugkontakt, Wärme, zulässiger Vorschub | Zu hoch überlastet; zu niedrig senkt MRR und kann Reiben verursachen. |
| Axiale Tiefe | Genutzter Anteil der Schneidenlänge | Zu große Tiefe für die Aufspannung verursacht Durchbiegung oder Rattern. |
| Vorschub und Spanlast | Ob die Schneide schneidet oder reibt | Zu niedrig verursacht Reiben, zu hoch überlastet die Schneide. |
| Werkzeugauskragung | Steifigkeit und Durchbiegung | Zu große Auskragung verursacht Rattern, Konizität oder Bruch. |
| CAM-Glättung und Maschinenbeschleunigung | Tatsächliche Bewegungsqualität | Schlechte Bewegung verlängert Zyklen und macht Oberflächen ungleichmäßig. |
| Kühlschmierstoff / Luftstrahl | Span- und Wärmeabfuhr | Spänestau führt zu erneutem Zerschneiden, Anschweißen oder Schneidenschäden. |
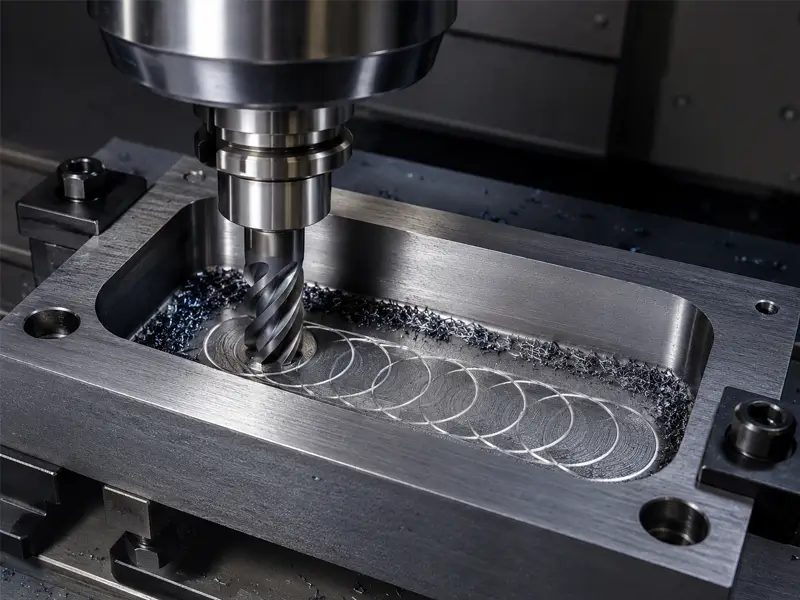
Radialer Eingriff und seitliche Zustellung
Der radiale Eingriff ist das Kernstück. Weniger Schnittbreite kann Wärme und Kraft senken, verändert aber die Vorschubberechnung. Bei zu großer Zustellung verliert die Bahn ihren Vorteil und wirkt wie schweres Nutfräsen. Bei zu kleiner fährt das Werkzeug lange, ohne viel Material abzutragen.
Der nutzbare Bereich hängt von Durchmesser, Werkstoff, axialer Tiefe, Maschinenleistung und CAM-Strategie ab. Feste Zustellprozente sind Ausgangspunkte, keine universellen Regeln.
Axiale Tiefe und Werkzeuglänge
Wegen geringerem radialem Eingriff wird Trochoidalfräsen häufig mit größerer axialer Tiefe kombiniert. Das ist nur bei ausreichender Werkzeugsteifigkeit effizient. Lange Schneiden oder große Auskragung können sich auch bei geringer seitlicher Zustellung biegen.
Das kürzeste Werkzeug und die geringste Auskragung wählen, die die Kontur sicher erreichen. Ist große Reichweite unvermeidbar, Last reduzieren und auf Rattern, konische Wände oder schlechte Oberflächen achten.
Vorschub, Spanlast und Spanverdünnung
Bei geringem radialem Eingriff kann Spanverdünnung den tatsächlichen Span dünner machen als erwartet. Deshalb nutzen manche trochoidalen Programme höhere Vorschübe als konventionelles Nutfräsen. Ziel ist nicht blindes Beschleunigen, sondern ausreichende Spanlast, damit die Schneide schneidet statt reibt.
Klingt das Werkzeug eher nach Polieren oder steigt Wärme ohne gute Spanbildung, ist der Vorschub für den Eingriff möglicherweise zu niedrig. Springt die Spindellast, quietscht das Werkzeug oder brechen Schneiden aus, können Vorschub oder Eingriff zu hoch sein.
CAM-Glättung, Maschinenbeschleunigung und Kühlschmierstoff
Eine trochoidale Bahn funktioniert nur bei ruhiger Maschinenbewegung. CAM-Glättung, Toleranzen, Look-ahead, Steuerung und Beschleunigung beeinflussen den realen Vorschub an der Schneide. Ein in CAM effizientes Programm kann auf der Maschine stark langsamer werden.
Spankontrolle ist genauso wichtig. Viele kleine Späne entstehen in Nut oder Tasche. Bleiben sie im Schnitt, werden sie erneut zerschnitten und die Wärme steigt. Kühlschmierstoff, Luftstrahl oder andere Abfuhrstrategien müssen zu Werkstoff und Maschine passen.
Häufige Fehler beim Trochoidalfräsen
Der erste Fehler ist Trochoidalfräsen als Etikett statt als Prozessentscheidung. Braucht der Fräser keine bessere Eingriffskontrolle, verlängert die Bahn vielleicht nur den Zyklus.
Der zweite Fehler ist zu hoher radialer Eingriff. Auch eine Schleifenbahn mit großer Zustellung überlastet das Werkzeug, besonders in Ecken oder hartem Material.
Der dritte Fehler ist zu geringe Zustellung. Extrem kleine Schritte senken den Materialabtrag und können bei unverändertem Vorschub Reiben verursachen. Die Bearbeitung wirkt sicher, kostet aber Zeit und erzeugt Wärme.
Der vierte Fehler ist ignorierte Maschinenbewegung. Häufige Richtungswechsel sind nötig. Hält die Maschine die Geschwindigkeit nicht, ist die Bearbeitung langsamer als erwartet.
Der fünfte Fehler ist vergessene Spanabfuhr. Die Bahn reduziert den Eingriff, aber die Späne brauchen weiterhin einen Ausweg.
Praktische Einrichtungscheckliste
Zuerst den Einsatzgrund klären: Nutlast senken, kleines Werkzeug schützen, Wärme in hartem Material kontrollieren oder eine empfindliche Aufspannung entlasten? Ist der Grund unklar, zunächst eine einfachere Strategie testen.
Dann Fräser und Auskragung wählen. Genug Schneidenlänge vorsehen, aber unnötige Reichweite vermeiden. Aufnahmegriff und Rundlauf prüfen. Radialen Eingriff vorsichtig festlegen und Vorschub mit Spanlast und Spanverdünnung verknüpfen.
Zum Schluss die Bahn auf der Maschine erproben. Auf Rattern hören, Spanform und Spindellast beobachten und reale Zykluszeit mit CAM vergleichen. Ein guter Prozess klingt kontrolliert, führt Späne sauber ab und hinterlässt das Werkzeug besser als ein Vollnuteingriff.
Fazit
Trochoidalfräsen ist am stärksten, wenn Eingriffskontrolle ein echtes Problem löst. Es kann Standzeit, Wärmebeherrschung und Nutstabilität verbessern, besonders bei hartem Material, tiefen Taschen, kleinen Werkzeugen und schwieriger Aufspannung. Am schwächsten ist es als bloß fortschrittlich wirkendes Etikett. Nach Schnittbedingungen wählen und Zustellung, Spanlast, Tiefe, Auskragung, CAM-Bewegung und Spanabfuhr gemeinsam abstimmen.
Häufige Fragen
Ist Trochoidalfräsen dasselbe wie adaptives Fräsen?
Nicht genau. Beide kontrollieren den Eingriff, doch trochoidal bezeichnet meist Schleifenbahnen in Nuten oder Taschen. Adaptives Fräsen ist eine breitere CAM-Kategorie.
Verbessert Trochoidalfräsen immer die Standzeit?
Nein. Weniger Wärme und Eingriffsspitzen können helfen, aber falsche Zustellung, Spanabfuhr, Werkzeuglänge oder Vorschub können weiterhin Schäden verursachen.
Welcher Parameter ist beim Trochoidalfräsen am wichtigsten?
Meist ist der radiale Eingriff der Ausgangspunkt, da er den Werkzeuganteil im Material bestimmt. Er muss zu Spanlast, axialer Tiefe, Steifigkeit und Maschinenbewegung passen.
Eignet sich Trochoidalfräsen für Nuten?
Häufig ja. Nuten sind ein besonders guter Einsatzfall, weil die Bahn dauerhaften Vollbreiteneingriff verringert und die Spanabfuhr verbessern kann.
Kann Trochoidalfräsen langsamer sein?
Ja. Bremst die Maschine in Schleifen, ist die Zustellung zu klein oder wäre einfacheres Schruppen ausreichend, kann die Zykluszeit steigen.