










Fresado trocoidal: cuándo resulta útil, cuándo no y cómo configurarlo
El fresado trocoidal es útil si la trayectoria resuelve un problema real: un grado de contacto excesivo entre la fresa y el material, calor, vibración regenerativa, mala evacuación o rotura en ranuras o cavidades. No es automáticamente más rápido que toda estrategia convencional. Su valor consiste en controlar cuánto filo entra a la vez y adaptar paso lateral, profundidad, avance, longitud de herramienta, refrigeración y movimiento de máquina.
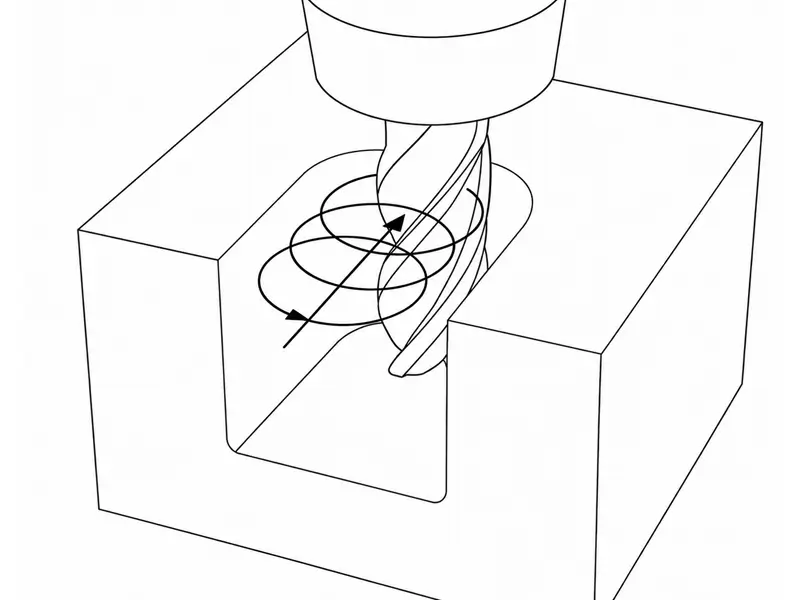
Empiece por la pregunta real: ¿conviene usar fresado trocoidal?
Use esta estrategia cuando el ranurado recto o el desbaste pesado entierre demasiado la fresa y genere calor, vibración o carga impredecible. La trayectoria ayuda porque la fresa entra y sale en bucles, en vez de mantenerse a plena anchura en toda la ranura.
La pregunta práctica no es «¿es avanzado?», sino «¿necesita esta pieza un control del grado de contacto que una trayectoria más sencilla no puede ofrecer?».
| Situación | ¿Suele ser adecuado el fresado trocoidal? | Por qué |
|---|---|---|
| Ranuras profundas con fresa estrecha | Sí | Reduce el contacto continuo a plena anchura. |
| Materiales duros o sensibles al calor | A menudo | Un menor contacto radial puede ayudar a controlar calor y desgaste. |
| Herramientas pequeñas que rompen fácilmente | A menudo | Un contacto más gradual puede reducir impactos. |
| Sujeción inestable | A veces | Puede reducir picos de fuerza, pero el montaje sigue importando. |
| Desbaste abierto poco profundo con montaje rígido | Quizá no | Una trayectoria más simple de alto avance o adaptativa puede arrancar material más rápido. |
| Máquina con poca aceleración o movimiento irregular | Quizá no | Los bucles pueden ralentizarse o dejar marcas irregulares de movimiento. |
En piezas abiertas, rígidas y fáciles de desbastar, puede añadir movimiento sin mejorar el resultado. Con fresa atrapada en una ranura, material difícil o herramienta pequeña y frágil, resulta más atractivo.
Qué significa el fresado trocoidal en el corte
El fresado trocoidal utiliza bucles, a menudo circulares o espirales repetidos, para recorrer ranuras o cavidades. En vez de forzar un corte recto a plena anchura, mantiene más controlado el grado de contacto.
La trayectoria mantiene mejor controlado el grado de contacto
En una ranura recta, una gran parte de la fresa puede permanecer mucho tiempo en contacto. Aumentan fuerzas, acumulación de viruta y calor en herramienta y pieza. La trayectoria trocoidal reduce el ancho radial instantáneo y el tiempo que la fresa está enterrada.
Avances y velocidades no pueden separarse de la trayectoria. La misma herramienta, material y RPM se comportan de forma distinta al cambiar el contacto radial. Un contacto radial reducido puede permitir mayor avance, solo si carga de viruta, movimiento, rigidez y evacuación lo admiten.
Relacionado con HSM y HEM, pero no idéntico a toda trayectoria adaptativa
El fresado trocoidal se solapa con mecanizado de alta velocidad y alta eficiencia porque todos controlan el grado de contacto. Pero no toda trayectoria adaptativa es trocoidal, ni todo movimiento aparentemente trocoidal en CAM es automáticamente eficiente.
Es una forma concreta de controlar el grado de contacto. El objetivo es corte estable, no movimiento decorativo. Si los bucles CAM frenan demasiado la máquina, atrapan viruta o hacen rozar la herramienta, la estrategia no cumple su función.
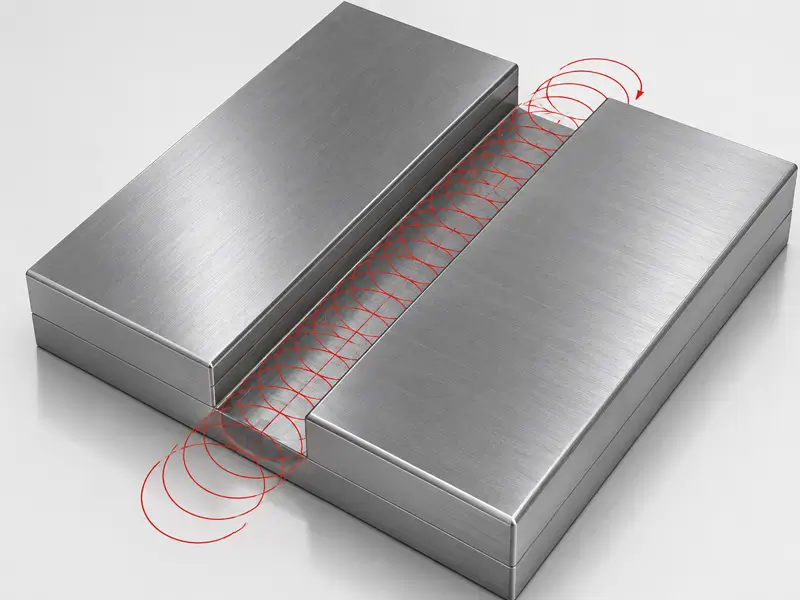
Dónde ayuda más el fresado trocoidal
Resulta especialmente útil donde la zona de corte quedaría sobrecargada: ranuras, cavidades profundas, materiales duros, herramientas pequeñas y montajes sensibles a cambios bruscos en el grado de contacto.
Ranuras y cavidades profundas
El ranurado es un caso claro porque el material puede rodear la fresa. La plena anchura limita la salida de viruta y genera un gran arco de contacto. Una trayectoria trocoidal abre el corte en pequeñas porciones y evita que la herramienta de corte permanezca enterrada de forma continua.
No significa que la operación sea fácil. Las ranuras profundas siguen necesitando evacuación, refrigerante o aire, longitud de corte suficiente y poco voladizo. La trayectoria reduce un problema, pero no sustituye el resto de la preparación.
Materiales duros y cortes sensibles al calor
En materiales difíciles, la vida útil suele depender de controlar calor y evitar picos de carga. Un menor contacto radial puede facilitar la salida de calor y viruta. Por eso aparece en fresado duro, inoxidable, aleaciones de alta temperatura y otros materiales exigentes.
El artículo no debe prometer que los materiales duros se vuelven fáciles. La estrategia solo mejora la forma del proceso. Material de herramienta, recubrimiento, rigidez, refrigeración y carga de viruta realista siguen decidiendo el resultado.
Herramientas pequeñas o montajes menos tolerantes
Las pequeñas fresas de mango tienen menos sección y margen ante sobrecargas. Una carga repentina en esquina, viruta atrapada o ranurado agresivo puede romperlas antes de reaccionar. Una trayectoria controlada de bucles reduce impactos y hace el corte más predecible.
Lo mismo vale para sujeciones poco tolerantes. Reducir picos ayuda si pieza, fijación o máquina no soportan un grado de contacto elevado. Pero si la sujeción se mueve visiblemente, el fresado trocoidal no lo resuelve: corrija primero el montaje.
Cuándo puede no ser la mejor opción
Puede ser inadecuado si el movimiento añadido cuesta más tiempo del que ahorra. Con material abierto, máquina rígida, fresa suficiente y fácil evacuación, el desbaste convencional, de alto avance u otra estrategia adaptativa puede ser más productivo.
También decepciona en máquinas incapaces de movimiento rápido suave. Los bucles exigen muchos cambios de dirección. Si el control frena mucho en cada uno, el avance programado parece bueno, pero el ciclo real es malo.
Otro caso débil es elegir una fresa demasiado pequeña solo por usar trayectoria trocoidal. Las pequeñas flexan más y arrancan menos por pasada. Una fresa mayor con estrategia simple puede ser mejor.
Parámetros que determinan si funciona
Los parámetros deciden el éxito. La estrategia aporta una forma de trayectoria, pero el corte sigue dependiendo de contacto radial, profundidad axial, carga de viruta, longitud, movimiento y evacuación.
| Parámetro | Qué controla | Fallo habitual si es incorrecto |
|---|---|---|
| Contacto radial / paso lateral | Contacto, calor, avance admisible | Demasiado alto sobrecarga; demasiado bajo reduce MRR y puede causar rozamiento. |
| Profundidad axial | Longitud de corte utilizada | Una profundidad excesiva para el montaje causa flexión o vibración. |
| Avance y carga de viruta | Si el filo corta o roza | Demasiado bajo provoca rozamiento; demasiado alto sobrecarga el filo. |
| Voladizo de herramienta | Rigidez y flexión | Voladizo excesivo causa vibración, conicidad o rotura. |
| Suavizado CAM y aceleración de máquina | Calidad real del movimiento | Un mal movimiento alarga el ciclo y produce acabado irregular. |
| Refrigerante / aire a presión | Evacuación de viruta y calor | La viruta acumulada se recorta, se suelda o daña el filo. |
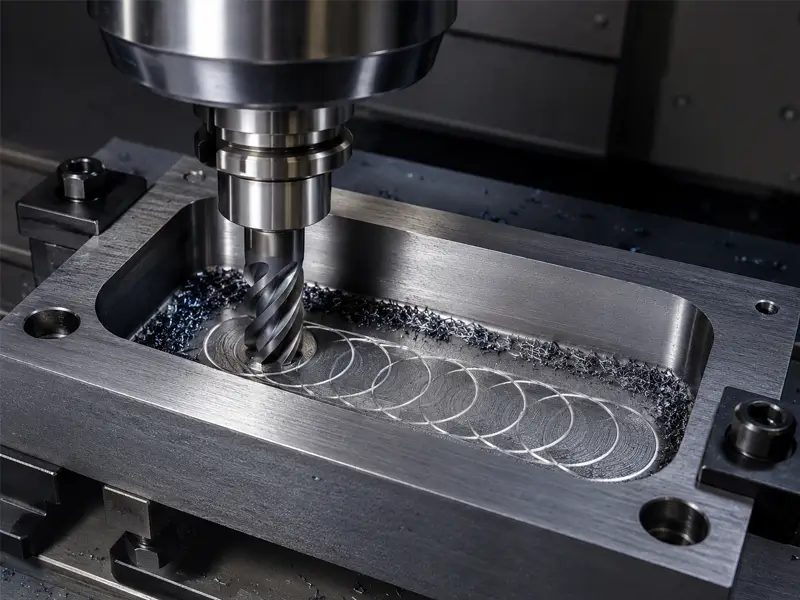
Contacto radial y paso lateral
El contacto radial es esencial. Reducir el ancho puede disminuir calor y fuerza, pero cambia el cálculo del avance. Un paso demasiado grande pierde la ventaja y actúa como ranurado pesado; uno muy pequeño genera mucho movimiento y poco arranque.
El intervalo útil depende del diámetro, material, profundidad, potencia y estrategia CAM. Un porcentaje fijo de paso es un punto de partida, no una regla universal.
Profundidad axial y longitud de herramienta
El menor contacto radial suele combinarse con mayor profundidad axial. Solo es eficiente con suficiente rigidez. Una longitud de corte o voladizo grandes pueden flexar incluso con paso lateral ligero.
Use la herramienta y el voladizo más cortos que alcancen la geometría con seguridad. Si la gran longitud es inevitable, reduzca carga y vigile vibración, paredes cónicas o mal acabado.
Avance, carga y adelgazamiento de viruta
Con un contacto radial reducido, el adelgazamiento de viruta puede hacer que la viruta real sea más fina de lo previsto. Por eso algunos programas usan más avance que el ranurado convencional. No se trata de acelerar a ciegas, sino de mantener carga real para cortar y no rozar.
Un sonido de pulido o calor sin buena formación de viruta puede indicar un avance demasiado bajo para el grado de contacto. Saltos de carga, chirridos o filos astillados pueden indicar un avance o un grado de contacto excesivos.
Suavizado CAM, aceleración y refrigeración
La trayectoria exige movimiento suave. Suavizado CAM, tolerancias, anticipación, control y aceleración determinan el avance real. Un programa eficiente en CAM puede ralentizarse mucho en máquina.
El control de viruta importa igual. Se generan muchas virutas pequeñas en ranuras o cavidades. Si permanecen, se recortan y aumenta el calor. Use refrigerante, aire o evacuación adecuados al material y máquina.
Errores frecuentes en fresado trocoidal
El primer error es usar la etiqueta en vez de decidir por el proceso. Sin necesidad de controlar el grado de contacto, la trayectoria puede limitarse a alargar el ciclo.
El segundo error es un contacto radial excesivo. Un bucle con gran paso puede sobrecargar la herramienta, sobre todo en esquinas o material duro.
El tercer error es ir demasiado ligero. Pasos mínimos reducen el arranque y pueden provocar rozamiento sin ajustar avance. La operación parece segura, pero pierde tiempo y genera calor.
El cuarto error es ignorar el movimiento de máquina. Los cambios frecuentes de dirección pueden hacer el proceso más lento si la máquina no mantiene velocidad.
El quinto error es olvidar la evacuación. La trayectoria puede reducir el grado de contacto, pero la viruta sigue necesitando salida.
Lista práctica de preparación
Confirme primero el motivo: reducir carga en ranurado, proteger una herramienta pequeña, controlar calor en material duro o aliviar un montaje inestable. Si no está claro, pruebe una estrategia más simple.
Elija después fresa y voladizo. Use longitud de corte suficiente sin alcance innecesario. Compruebe agarre y descentramiento. Defina un contacto radial conservador y relacione avance con carga y adelgazamiento de viruta.
Valide por último en máquina: escuche vibración, observe viruta, compruebe carga y compare ciclo real con CAM. Un buen proceso suena controlado, evacua bien y deja la herramienta en mejor estado que un ranurado enterrado.
Conclusión
Es más útil cuando el control del grado de contacto resuelve un problema real. Puede mejorar vida útil, control del calor y estabilidad de ranurado, especialmente en material duro, cavidades profundas, herramientas pequeñas y montajes difíciles. Es menos útil si solo se elige por parecer avanzado. Elija según el corte y ajuste paso, carga, profundidad, voladizo, CAM y evacuación como un sistema.
Preguntas frecuentes
¿Es el fresado trocoidal lo mismo que el adaptativo?
No exactamente. Ambos pueden controlar el grado de contacto, pero trocoidal suele referirse a bucles en ranuras o cavidades. Adaptativo es una categoría CAM más amplia.
¿Siempre mejora la vida útil?
No. Reducir calor y picos puede ayudar, pero un paso, evacuación, longitud o avance incorrectos aún pueden dañar la herramienta.
¿Cuál es el parámetro principal?
El contacto radial suele ser el punto de partida porque determina cuánto filo entra en material. Debe ajustarse a carga, profundidad axial, rigidez y movimiento.
¿Es adecuado para ranurar?
A menudo sí. Las ranuras son un buen caso porque la trayectoria puede reducir el contacto continuo a plena anchura y puede mejorar la evacuación.
¿Puede ser más lento?
Sí. Si la máquina frena en bucles, el paso es demasiado pequeño o bastaría un desbaste simple, puede aumentar el ciclo.