










Usinage à grande vitesse : vitesses, trajectoires et erreurs courantes en HSM
L’usinage à grande vitesse est un terme trop vague dans l’usage courant. Il désigne parfois des RPM élevées, parfois de l’ébauche adaptative, parfois tout un procédé exigeant davantage du porte-outil, de l’évacuation des copeaux et de la rigidité. Cette confusion impose un article plus précis que « le HSM, c’est usiner plus vite ».
Le bon point de départ est le suivant : le HSM n’est réel que si vitesse, engagement et rigueur du montage évoluent ensemble. Une machine peut afficher des RPM élevées tout en effectuant une coupe ordinaire mal équilibrée. À l’inverse, un procédé maîtrisé utilisant des fraises en carbure, un porte-outil stable et un engagement maîtrisé peut enlever rapidement de la matière et bien finir sans transformer la coupe en concours de vibrations. L’article doit constamment rappeler cette distinction.
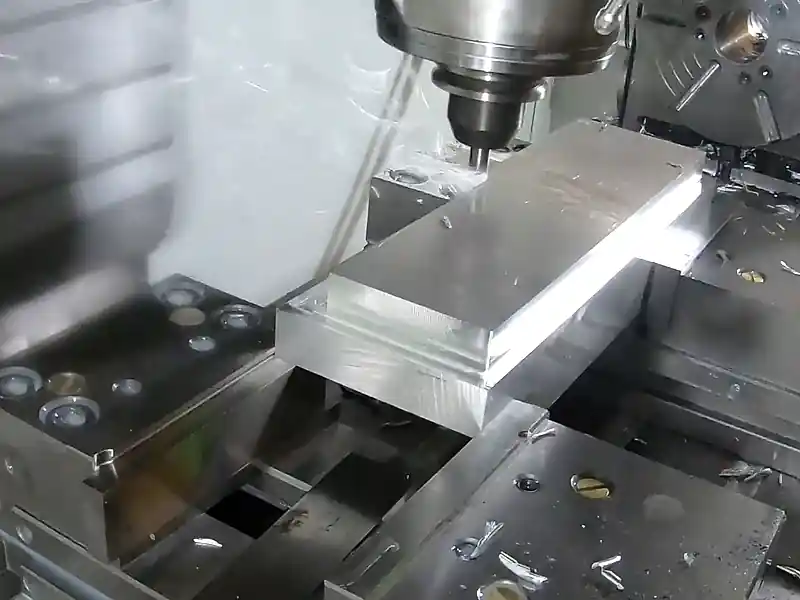
Réponse rapide : le HSM est un procédé, pas un chiffre de vitesse de broche pour impressionner
Si l’engagement, l’avance, les exigences du porte-outil et la maîtrise des copeaux n’ont pas changé, ce n’est probablement pas du véritable HSM. Ce n’est qu’une broche rapide chargée d’une coupe ordinaire.
Un bon HSM présente généralement quatre caractéristiques visibles :
1. Le montage est assez rigide pour que la vitesse n’amplifie pas immédiatement le faux-rond et le broutement; 2. la trajectoire maintient un engagement maîtrisé plutôt que d’enfouir la fraise comme en rainurage conventionnel ; 3. la charge par dent reste suffisante à hautes RPM pour couper plutôt que frotter ; 4. les copeaux s’évacuent assez bien pour que chaleur et recoupe n’annulent pas le gain de vitesse.
| Si le procédé ressemble à ceci | Évaluation HSM |
|---|---|
| RPM élevées, porte-outil peu rigide, grand porte-à-faux et engagement enfoui | Chiffres rapides, mauvais HSM |
| Engagement maîtrisé, outil court, bonne évacuation et bruit stable | Véritable comportement HSM |
| Excellents résultats dans l’aluminium copiés directement sur une matière plus difficile | L’étiquette HSM dépasse probablement les capacités du montage |
| Trajectoire adaptative sans maîtrise de la charge par dent | Style CAM sans rigueur HSM |
Pourquoi l’aluminium est le terrain d’essai habituel du HSM
C’est souvent dans l’aluminium que les ateliers découvrent l’intérêt du HSM. Il permet des vitesses de coupe élevées, évacue bien les copeaux avec un bon montage et montre clairement la différence entre bonne et mauvaise coupe.
L’aluminium récompense la vitesse si les copeaux s’évacuent bien
Une coupe rapide dans l’aluminium peut sembler facile : copeaux brillants, coupe bruyante mais stable, avance élevée et bon état de surface. Ce résultat exige toutefois que l’arête coupe au lieu de maculer et recouper les copeaux. L’aluminium tolère davantage que les matières difficiles, mais pénalise encore une mauvaise évacuation et les porte-outils peu rigides.
L’aluminium est donc souvent la première matière dans laquelle un atelier développe sérieusement le HSM. Les gains justifient l’effort et les signes visuels montrent si le procédé est maîtrisé.
Le HSM dans l’acier et les matières plus dures tolère moins d’écarts
Plus la matière est difficile, plus la fenêtre se resserre. Chaleur, couple, durée de vie et rigidité deviennent limitants. Un montage confortable dans l’aluminium peut devenir instable dans une matière plus tenace, même à vitesse de coupe réduite. Le HSM n’est pas réservé à l’aluminium, mais sa réussite ne se copie pas directement sur une autre famille.
Ce qui change réellement en usinage à grande vitesse
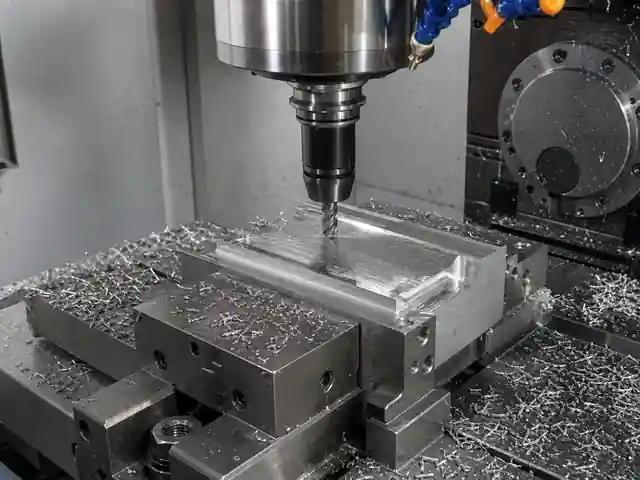
Avec le passage au HSM, plusieurs variables cessent d’être secondaires.
L’état du porte-outil et le faux-rond comptent davantage
Aux vitesses ordinaires, de petits défauts du porte-outil peuvent rester cachés. En HSM, le faux-rond se révèle plus vite par une charge inégale des dents, un état de surface irrégulier, du bruit ou une défaillance précoce. Si une dent coupe plus que les autres, l’équilibre indispensable disparaît.
Le « faux-rond du porte-outil en usinage à grande vitesse » est donc central. L’atelier n’a pas besoin d’un débat théorique, mais de savoir si porte-outil, broche et assemblage assurent une charge uniforme des arêtes.
La charge par dent doit rester suffisante à hautes RPM
Des RPM élevées sans avance suffisante provoquent du frottement. L’outil semble actif mais ne forme pas de vrai copeau. Cela produit chaleur, dépôts sur l’arête et fausse confiance, car la charge de broche peut rester faible. Un bon HSM avance assez pour faire travailler l’arête.
C’est là que les fraises en carbure dominent la discussion. Elles sont rigides, résistantes à l’usure et adaptées aux vitesses de coupe élevées de nombreux procédés HSM. Mais même un bon outil exige la bonne épaisseur de copeau.
La trajectoire fait partie du choix de l’outil
Rainurage conventionnel, fraisage adaptatif, ébauche par pelage, entrée hélicoïdale et passes à grande avance ne chargent pas l’outil de la même façon. En HSM, la trajectoire fait partie de la conception du procédé, pas d’un détail de programmation ajouté après coup.
C’est pourquoi les articles HSM abordent vite MRR et HEM. Dès que l’engagement change, il faut considérer ensemble amincissement du copeau, profondeur axiale, largeur radiale et charge machine.
Quand le HSM est le bon choix
Le HSM se justifie lorsque le procédé gagne en rapidité et en régularité d’enlèvement sans perdre sa maîtrise.
Machines rigides, outils courts et bridage prévisible
Le HSM fonctionne mieux lorsque machine, outil et pièce restent assez stables pour laisser l’arête travailler. Un VMC rigide avec faible porte-à-faux et bridage répétable l’exploite souvent bien mieux qu’un montage flexible qui tente de l’imiter.
Ébauche et finition de l’aluminium avec bonne évacuation
C’est le cas favorable le plus courant. La machine augmente l’avance, les copeaux sortent et le temps de cycle baisse sans basculer immédiatement dans le broutement ou l’arête rapportée.
Production répétitive où le temps compte
Le HSM est aussi intéressant lorsque réduire l’ébauche ou stabiliser la finition modifie sensiblement le coût pièce. La préparation est alors rentabilisée par un nombre de répétitions suffisant.
Quand le HSM est une mauvaise appellation ou un mauvais procédé
Toute coupe à broche rapide ne mérite pas l’appellation HSM.
Lorsque porte-outil et porte-à-faux manquent de rigidité
Un outil long, une pince en mauvais état ou un porte-outil peu rigide rendent les chiffres de vitesse sans intérêt. Vibrations, usure inégale et casse révèlent vite la réalité.
Lorsque la broche ne permet pas les conditions de coupe
Certaines machines atteignent des RPM élevées sans conserver assez de couple, d’amortissement ou de rigidité dans la plage requise. Rapide sur le papier ne signifie pas performante en HSM.
Lorsque la trajectoire piège les copeaux au lieu de maîtriser l’engagement
Le HSM n’autorise pas à enfouir la fraise. Si les copeaux s’accumulent dans les angles ou rainures, davantage de RPM accélère souvent la défaillance au lieu de résoudre le problème.
Choix des outils en HSM
L’outil doit correspondre à la fenêtre de procédé.
Les fraises en carbure constituent la base habituelle
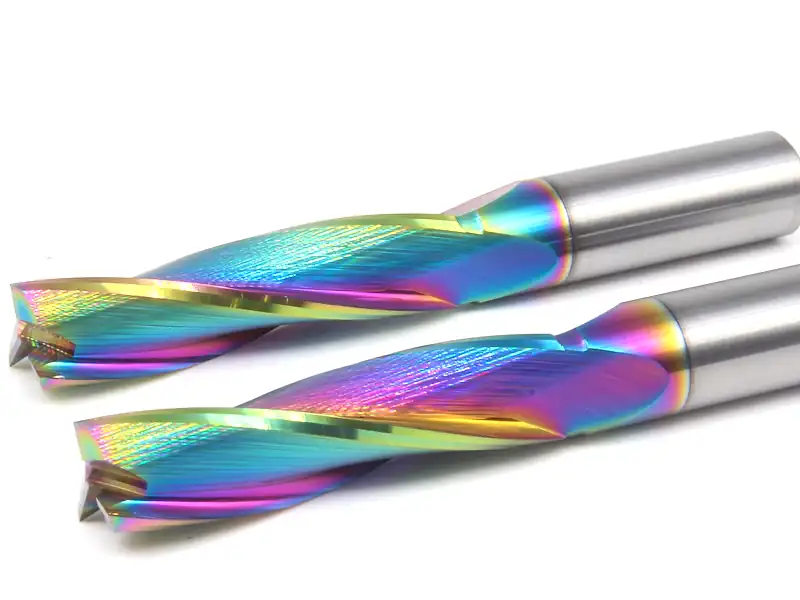
Pour la plupart des fraisages HSM, les fraises carbure sont le choix pratique courant : rigidité, résistance à l’usure et géométries adaptées. Le substrat ne suffit pas ; nombre de dents, acuité, hélice, revêtement et porte-à-faux réellement nécessaire comptent aussi.
Quand une fraise PCD est pertinente
Une fraise PCD convient aux grandes séries spécialisées ou aux matières non ferreuses abrasives. Dans le bon contexte de production d’aluminium ou de non-ferreux, une fraise PCD peut conserver longtemps la qualité d’arête et la stabilité de finition. Ce n’est pas la réponse universelle à toute question HSM, mais une option d’outillage légitime.
Quand un foret PCD intervient
Un foret PCD devient pertinent lorsque le procédé rapide inclut des trous spécialisés dans les non-ferreux ou composites abrasifs, et que durée d’arête et régularité des trous justifient son coût. Sa valeur vient de l’adéquation matière et de l’économie de production, pas du seul label HSM.
Ce qui échoue généralement en premier en HSM
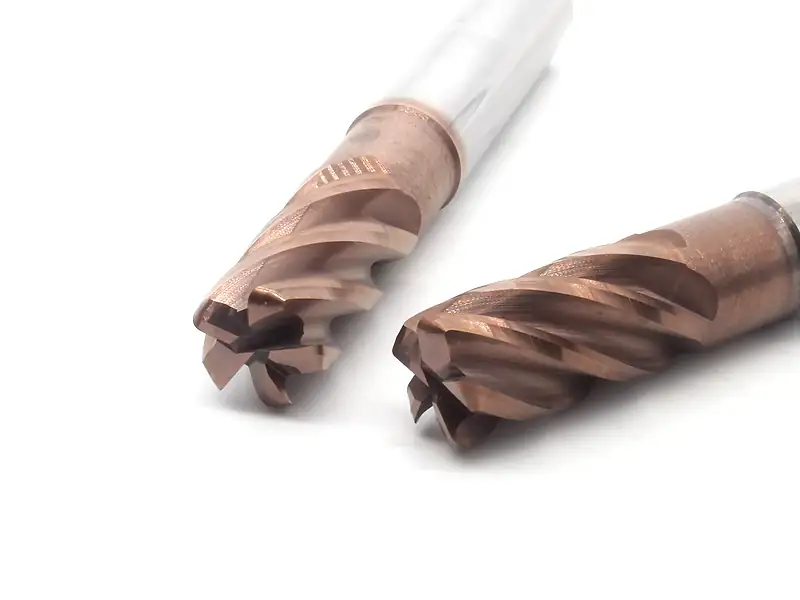
Le maillon faible n’est souvent pas la vitesse de broche, mais l’élément qui n’est pas prêt pour cette sensibilité accrue.
| Signal de défaillance | Signification fréquente |
|---|---|
| Broutement soudain au même emplacement d’outil | Problème de porte-à-faux, porte-outil ou appui de pièce |
| État de surface dégradé à plus hautes RPM | Frottement, faux-rond ou problème thermique/de copeaux |
| Durée de vie qui chute sans prévenir | Charge inégale des dents, mauvaise évacuation ou hypothèses d’engagement erronées |
| Charge de broche correcte mais matière maculée | Avance trop faible pour la vitesse, recoupe des copeaux ou collage d’aluminium sur l’arête |
| Bruit violent uniquement dans les angles | Pointes d’engagement de trajectoire, pas forcément une mauvaise nuance d’outil |
Une vidéo HSM spectaculaire montre une possibilité, pas une recette. Les réglages ne suffisent pas ; le contexte du montage est la vraie leçon.
Liste pratique avant d’augmenter la vitesse en HSM
- Vérifier l’état du porte-outil et le faux-rond.
- Limiter le porte-à-faux à ce que permet la forme.
- Vérifier que la machine accepte réellement la plage de broche et la charge souhaitées.
- Adapter la trajectoire à la coupe plutôt que traiter une rainure comme une passe adaptative.
- Garantir une charge par dent suffisante aux RPM choisies.
- Observer copeaux et bruit, pas seulement le pourcentage de broche.
- Tirer des principes du succès dans l’aluminium, pas une fausse confiance pour les matières dures.
Conclusion
Le HSM fonctionne lorsque le procédé est conçu pour la vitesse, pas lorsqu’on accélère simplement un montage conventionnel. Engagement, faux-rond, rigidité, charge par dent et évacuation deviennent plus sensibles et plus importants. Il peut donc être excellent dans l’aluminium et décevant sur un montage faible affichant les mêmes RPM.
Traiter le HSM comme un choix de système apporte de vrais gains : cycle réduit, meilleur état de surface et stabilité. Se contenter d’augmenter la broche en espérant le meilleur fait vite apparaître les défaillances.
Questions fréquentes
Qu’est-ce que l’usinage à grande vitesse ?
Elle combine une vitesse de coupe accrue avec trajectoires, maîtrise de l’engagement, outils et rigidité permettant une coupe productive à cette vitesse.
Le HSM est-il réservé à l’aluminium ?
Non, mais beaucoup d’ateliers y réussissent d’abord grâce à une fenêtre plus large et des gains plus visibles.
Pourquoi le faux-rond compte-t-il autant en HSM ?
La coupe rapide amplifie la charge inégale des dents. Les petits défauts de porte-outil ou broche affectent plus vite durée de vie et finition.
Le HSM signifie-t-il automatiquement un MRR élevé ?
Pas automatiquement. Il permet souvent un MRR productif supérieur, mais uniquement si le procédé reste stable.
Les fraises carbure suffisent-elles pour tout travail HSM ?
Elles sont la base habituelle du fraisage, mais géométrie, porte-outil et montage restent essentiels. En production spécialisée de non-ferreux, une fraise PCD ou même un foret PCD peut être plus pertinent.