










Hochgeschwindigkeitsbearbeitung: Schnittwerte, Werkzeugbahnen und häufige HSM-Fehler
Hochgeschwindigkeitsbearbeitung wird zu unscharf verwendet. Manchmal bedeutet es hohe Spindel-RPM, manchmal adaptives Schruppen und manchmal einen gesamten Prozess mit höheren Anforderungen an Aufnahmequalität, Spanabfuhr und Maschinensteifigkeit. Gerade diese Verwirrung verlangt eine klarere Artikelgrundlage als „HSM ist Bearbeitung, nur schneller“.
Ein sinnvoller Einstieg lautet: HSM ist nur dann echt, wenn sich Geschwindigkeit, Eingriff und Aufspannungsdisziplin gemeinsam ändern. Eine Maschine kann hohe RPM anzeigen und trotzdem gewöhnlich und schlecht abgestimmt schneiden. Dagegen kann ein disziplinierter Prozess mit Hartmetall-Schaftfräsern, stabiler Aufnahme und kontrolliertem Eingriff schnell Material abtragen und gute Oberflächen erzeugen, ohne dass der Schnitt zum Vibrationswettbewerb wird. Diese Grenze sollte der Artikel immer wieder verdeutlichen.
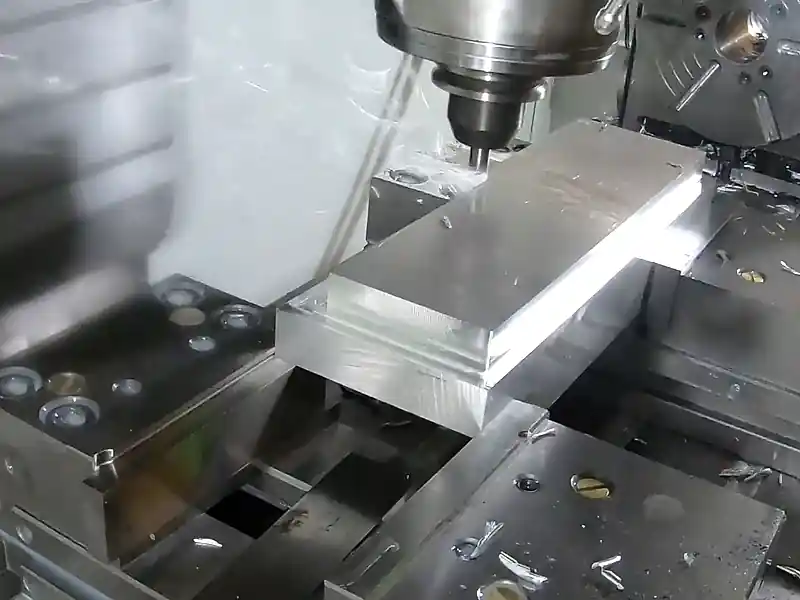
Kurzantwort: HSM ist eine Prozessstrategie, keine Zahl zum Prahlen mit Spindeldrehzahlen
Wenn sich Eingriffsstrategie, Vorschublogik, Anforderungen an die Aufnahme und Spankontrolle nicht geändert haben, handelt es sich wahrscheinlich nicht um echte Hochgeschwindigkeitsbearbeitung. Dann versucht nur eine schnelle Spindel, einen gewöhnlichen Schnitt zu bewältigen.
Gutes HSM zeigt gewöhnlich vier erkennbare Merkmale:
1. Die Aufspannung ist steif genug, dass Geschwindigkeit nicht sofort Rundlauffehler und Ratternverstärkt; 2. die Werkzeugbahn hält den Eingriff unter Kontrolle statt den Fräser wie beim konventionellen Nutfräsen vollständig eingreifen zu lassen; 3. bei hohen RPM bleibt die Spanlast ausreichend, damit das Werkzeug schneidet statt reibt; 4. die Spanabfuhr bleibt so zuverlässig, dass Wärme und erneutes Zerschneiden den Geschwindigkeitsvorteil nicht zunichtemachen.
| Wenn der Prozess so aussieht | HSM-Bewertung |
|---|---|
| Hohe RPM, schwache Aufnahme, lange Auskragung und voller Eingriff | Schnelle Zahlen, schlechtes HSM |
| Kontrollierter Eingriff, kurzes Werkzeug, saubere Spanabfuhr und stabiles Geräusch | Echtes HSM-Verhalten |
| Hervorragende Aluminiumergebnisse direkt auf schwierigeren Werkstoff übertragen | Die HSM-Bezeichnung geht vermutlich über die Möglichkeiten der Aufspannung hinaus |
| Adaptive Werkzeugbahn ohne konsequente Spanlastkontrolle | CAM-Stil ohne HSM-Disziplin |
Warum Aluminium das typische Erprobungsfeld für HSM ist
An Aluminium erkennen viele Betriebe erstmals den Nutzen von HSM. Es erlaubt hohe Schnittgeschwindigkeiten, führt bei passender Aufspannung Späne gut ab und zeigt den Unterschied zwischen gesundem und schlechtem Schnitt deutlich.
Aluminium belohnt Geschwindigkeit bei zuverlässiger Spanabfuhr
Ein schneller Aluminiumschnitt kann fast mühelos wirken: glänzende Späne, lauter, aber stabiler Schnitt, hoher Vorschub und eine glatte Oberfläche. Dieses Ergebnis setzt jedoch voraus, dass die Schneide schneidet statt schmiert und Späne erneut zerschneidet. Aluminium verzeiht mehr als schwierigere Werkstoffe, reagiert aber dennoch empfindlich auf schlechte Spanabfuhr und schwache Aufnahmen.
Deshalb ist Aluminium häufig der erste Werkstoff, bei dem ein Betrieb HSM ernsthaft vorantreibt. Die möglichen Vorteile rechtfertigen den Aufwand, und sichtbare Rückmeldungen zeigen, ob der Prozess beherrscht wird.
HSM in Stahl und härteren Werkstoffen verzeiht weniger
Mit schwierigerem Werkstoff wird das Prozessfenster enger. Wärme, Drehmoment, Standzeit und Steifigkeit begrenzen stärker. Eine in Aluminium unkritische Aufspannung kann in zäherem Material selbst bei geringerer Schnittgeschwindigkeit instabil werden. HSM ist deshalb nicht auf Aluminium beschränkt; erfolgreiche Aluminiumparameter sollten nur nicht direkt auf andere Werkstofffamilien übertragen werden.
Was sich bei Hochgeschwindigkeitsbearbeitung tatsächlich ändert
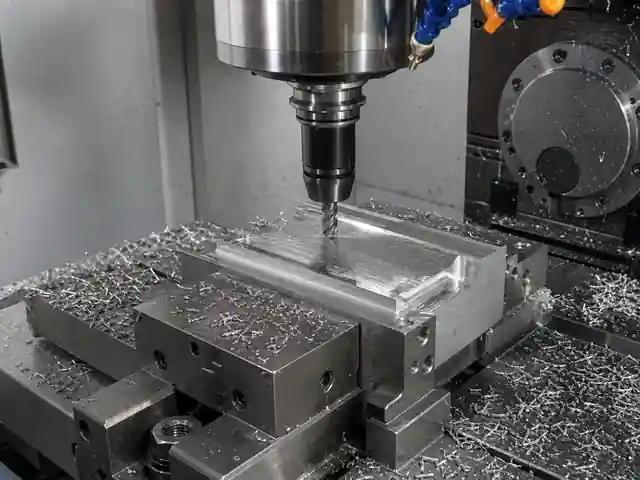
Beim Einstieg in HSM werden mehrere bisher beiläufige Größen entscheidend.
Aufnahmezustand und Rundlauf werden wichtiger
Bei üblichen Produktionsgeschwindigkeiten bleiben kleine Aufnahmeprobleme manchmal zunächst verborgen. Beim HSM zeigen sich Rundlauffehler schneller durch ungleiche Schneidenbelastung, schwankende Oberflächen, Geräusche oder vorzeitiges Versagen. Schneidet eine Schneide mehr als die anderen, geht das für HSM nötige Gleichgewicht verloren.
„Rundlauf der Werkzeugaufnahme bei Hochgeschwindigkeitsbearbeitung“ ist deshalb keine Randnotiz, sondern ein Kernthema. Der Betrieb braucht keine philosophische Diskussion, sondern die Gewissheit, dass Aufnahme, Spindel und Montage eine gleichmäßige Schneidenbelastung ermöglichen.
Auch bei hohen RPM muss eine ausreichende Spanlast bestehen
Hohe RPM ohne ausreichenden Vorschub führen zum Reiben. Das Werkzeug klingt beschäftigt, bildet aber keinen richtigen Span. Wärme, Aufbauschneiden und falsche Sicherheit entstehen, weil die Spindellast trotzdem niedrig erscheinen kann. Gutes HSM führt genügend Vorschub zu, damit die Schneide arbeitet.
Hier kommen Hartmetallfräser in den Mittelpunkt. Sie sind steif, verschleißfest und für die höheren Schnittgeschwindigkeiten vieler HSM-Prozesse geeignet. Doch auch ein gutes Werkzeug benötigt die richtige Spandicke.
Die Werkzeugbahn wird Teil der Werkzeugentscheidung
Konventionelles Nutfräsen, adaptives Fräsen, Schälfräsen, helikales Eintauchen und Hochvorschubbahnen belasten das Werkzeug unterschiedlich. Beim HSM ist die Bahnstrategie kein nachträgliches Programmierdetail, sondern Teil der Prozessauslegung.
Deshalb führen HSM-Artikel schnell zu MRR und HEM. Sobald sich der Eingriff ändert, müssen Spanverdünnung, axiale Zustellung, radiale Breite und Maschinenlast gemeinsam betrachtet werden.
Wann HSM die richtige Wahl ist
Hochgeschwindigkeitsbearbeitung lohnt sich, wenn schnellerer und ruhigerer Materialabtrag möglich ist, ohne die Kontrolle zu verlieren.
Steife Maschinen, kurze Werkzeuge und zuverlässige Werkstückspannung
HSM funktioniert am besten, wenn Maschine, Werkzeug und Werkstück so stabil gehalten werden, dass die Schneide arbeiten kann. Ein steifes VMC mit kurzer Auskragung und wiederholbarer Werkstückspannung nutzt HSM oft deutlich besser als eine nachgiebige Aufspannung, die es nachzuahmen versucht.
Aluminiumschruppen und -schlichten mit guter Spanabfuhr
Das ist der häufigste günstige Einsatzbereich. Die Maschine kann den Vorschub steigern, die Späne werden abgeführt und die Zykluszeit sinkt, ohne sofort Rattern oder Aufbauschneiden auszulösen.
Serienfertigung mit entscheidender Bearbeitungszeit
HSM ist auch attraktiv, wenn kürzere Schruppzeiten oder gleichmäßigere Oberflächen die Stückkosten spürbar verändern. Die Einrichtungsarbeit lohnt sich dann, weil der Prozess oft genug läuft, um eine Abstimmung zu rechtfertigen.
Wann HSM die falsche Bezeichnung oder der falsche Prozess ist
Nicht jeder Schnitt mit schneller Spindel sollte als HSM verkauft werden.
Wenn Aufnahme und Auskragung zu nachgiebig sind
Ein lang auskragendes Werkzeug, eine verschlissene Spannzange oder schwache Aufnahme machen hohe Geschwindigkeitswerte bedeutungslos. Vibrationen, ungleichmäßiger Verschleiß oder Werkzeugbrüche zeigen schnell die Realität.
Wenn das Spindelverhalten der Maschine den Schnitt nicht unterstützt
Manche Maschinen erreichen hohe RPM, bieten im benötigten Arbeitsbereich aber nicht genug Drehmoment, Dämpfung oder Steifigkeit. Eine Maschine kann auf dem Papier schnell und in der Praxis trotzdem schlecht für HSM geeignet sein.
Wenn die Bahn Späne einschließt, statt den Eingriff zu kontrollieren
Hochgeschwindigkeitsbearbeitung erlaubt keinen beliebig vollen Werkzeugeingriff. Stauen sich Späne in Ecken oder Nuten, beschleunigen höhere RPM häufig den Ausfall, statt das Problem zu lösen.
Werkzeugwahl beim HSM
Das Werkzeug muss zum Prozessfenster passen.
Hartmetall-Schaftfräser bilden die übliche Basis
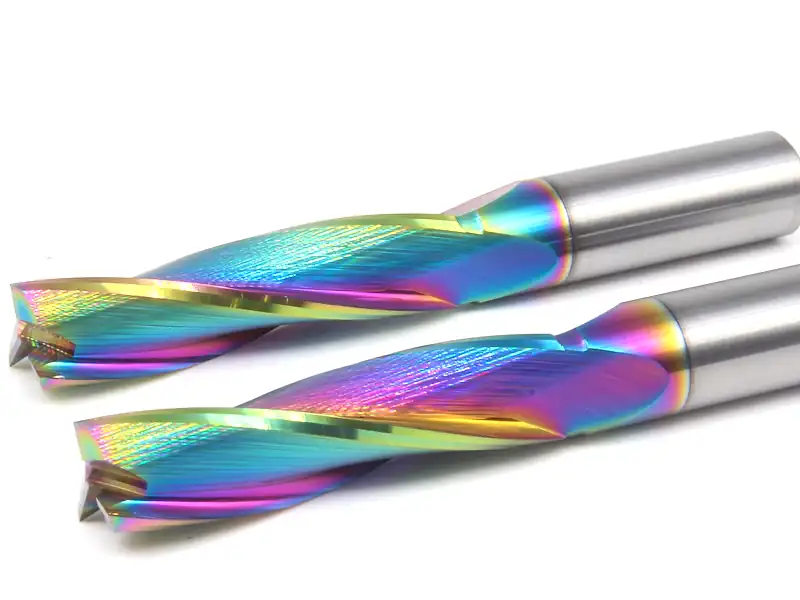
Für die meisten HSM-Fräsaufgaben sind Hartmetall-Schaftfräser die praktische Standardwahl, da sie Steifigkeit, Verschleißfestigkeit und passende Geometrievarianten verbinden. Entscheidend ist nicht nur das Hartmetallsubstrat, sondern auch Schneidenzahl, Schärfe, Drall, Beschichtung und die tatsächlich benötigte Auskragung.
Wann ein PCD-Schaftfräser sinnvoll ist
Ein PCD-Schaftfräser gehört eher in spezialisierte Großserien oder abrasive Nichteisenanwendungen. In der passenden Aluminium- oder Nichteisenfertigung kann ein PCD-Schaftfräser Schneidenqualität und Oberflächenstabilität lange erhalten. Er ist nicht die universelle Antwort auf jede HSM-Frage, aber ein berechtigter Teil der Werkzeugauswahl.
Wann ein PCD-Bohrer relevant wird
Ein PCD-Bohrer wird relevant, wenn der Hochgeschwindigkeitsprozess spezialisierte Bohrungen in Nichteisenmetallen oder abrasiven Verbundwerkstoffen umfasst und Schneidenstandzeit sowie Bohrungskonstanz die Werkzeugkosten rechtfertigen. Sein Wert entsteht durch Werkstoffeignung und Fertigungswirtschaftlichkeit, nicht allein durch das HSM-Etikett.
Was beim HSM meist zuerst versagt
Das schwächste Glied beim HSM ist oft nicht die Drehzahl, sondern der Systemteil, der auf die höhere Empfindlichkeit nicht vorbereitet ist.
| Ausfallsignal | Was es häufig bedeutet |
|---|---|
| Plötzliches Rattern an derselben Werkzeugposition | Problem mit Auskragung, Aufnahme oder Werkstückabstützung |
| Oberfläche wird bei höheren RPM schlechter | Reiben, Rundlauf- oder Wärme-/Spanführungsproblem |
| Standzeit bricht unerwartet ein | Ungleiche Schneidenbelastung, schlechte Abfuhr oder falsche Eingriffsannahmen |
| Spindellast erscheint normal, aber das Werkstück verschmiert | Vorschub zu niedrig für die Drehzahl, erneut zerschnittene Späne oder Aluminiumanschweißungen |
| Die Maschine klingt nur in Ecken heftig | Eingriffsspitzen der Bahn, nicht zwingend eine ungeeignete Schneidstoffsorte |
Ein beeindruckendes HSM-Video zeigt Möglichkeiten, kein Rezept. Einstellwerte allein reichen nicht; entscheidend sind die Bedingungen der Aufspannung.
Praktische HSM-Checkliste vor einer Geschwindigkeitserhöhung
- Aufnahmezustand und Rundlauf prüfen.
- Auskragung so kurz halten, wie es die Kontur erlaubt.
- Prüfen, ob die Maschine den gewünschten Drehzahlbereich und die Last tatsächlich unterstützt.
- Die Bahn zum Schnitt passend wählen, statt eine Nut wie eine adaptive Bahn zu behandeln.
- Bei den gewählten RPM ausreichende Spanlast sicherstellen.
- Späne und Geräusch beobachten, nicht nur die Spindelprozentanzeige.
- Aus Aluminiumerfolgen Prinzipien lernen, keine falsche Sicherheit für härtere Werkstoffe ableiten.
Fazit
Hochgeschwindigkeitsbearbeitung funktioniert, wenn der Prozess für Geschwindigkeit ausgelegt ist, nicht wenn eine konventionelle Aufspannung einfach schneller betrieben wird. Eingriff, Rundlauf, Aufnahmesteifigkeit, Spanlast und Abfuhr werden empfindlicher und wichtiger. Deshalb kann HSM in Aluminium hervorragend und bei schwacher Aufspannung trotz derselben RPM enttäuschend sein.
Wer HSM als Systementscheidung versteht, erzielt echte Vorteile: kürzere Zyklen, bessere Oberflächen und stabilere Prozesse. Wer nur „Spindel hochdrehen und hoffen“ praktiziert, erlebt schnell die Ausfallarten.
Häufige Fragen
Was ist Hochgeschwindigkeitsbearbeitung?
Hochgeschwindigkeitsbearbeitung verbindet höhere Schnittgeschwindigkeit mit Werkzeugbahnen, Eingriffskontrolle, Werkzeugen und Steifigkeit, die produktives Schneiden bei dieser Geschwindigkeit ermöglichen.
Ist HSM nur für Aluminium geeignet?
Nein, aber viele Betriebe setzen es dort zuerst erfolgreich ein, weil das Prozessfenster breiter und der Nutzen leichter erkennbar ist.
Warum ist Rundlauf beim HSM so wichtig?
Schnelles Schneiden verstärkt ungleiche Schneidenbelastung. Kleine Aufnahme- oder Spindelfehler zeigen sich schneller in Standzeit und Oberflächengüte.
Bedeutet HSM automatisch hohe MRR?
Nicht automatisch. Häufig ermöglicht es höhere produktive MRR, aber nur bei stabilem Prozess.
Reichen Hartmetall-Schaftfräser für alle HSM-Aufgaben aus?
Sie sind die übliche Fräsbasis, doch passende Geometrie, Aufnahme und Aufspannung bleiben entscheidend. In spezialisierter Nichteisenfertigung kann ein PCD-Schaftfräser oder sogar ein PCD-Bohrer sinnvoller sein.