










Kühlschmierstoffe für die CNC-Bearbeitung: häufige Probleme erkennen und beheben
Menschen suchen selten nach Kühlschmierstoff , weil sie eine Chemievorlesung hören möchten. Sie suchen, weil die Flüssigkeit unangenehm riecht, sich die Emulsion trennt, die Standzeit sinkt, das Werkstück Flecken bekommt oder der Betrieb nicht weiß, ob Konzentration, Zuführung oder die Flüssigkeitswahl das eigentliche Problem ist. Deshalb sollte dieses Thema bei der Prozesskontrolle beginnen, nicht bei Definitionen.
Die praktische Reihenfolge ist einfacher, als viele Kühlschmierstoffdebatten vermuten lassen. Zuerst klären, was der Prozess vor allem braucht: Schmierung, Kühlung, Spülung oder Stabilität im Tank. Dann Zuführung und Konzentration an diese Aufgabe anpassen. Erst danach sollte der Betrieb über Markenpräferenzen diskutieren. Eine Fräsbearbeitung mit Hartmetall-Schaftfräsern kann vor allem Kühlung und Spanabfuhr benötigen, während Bohren oder Reiben mehr Schmierwirkung an der Schneide erfordern kann. Wer diese Anforderungen gleichsetzt, beachtet den Kühlschmierstoff erst wieder, wenn er zum Produktionsproblem wird.
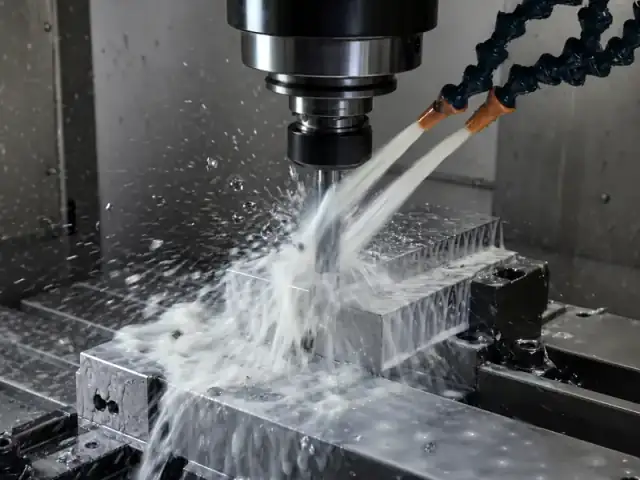
Kurzantwort: Kühlschmierstoff zuerst nach der Bearbeitung auswählen, dann Konzentration und Tankzustand kontrollieren
Kühlschmierstoffentscheidungen werden am schnellsten klarer, wenn man nicht nach einem universell „besten Kühlschmierstoff“ fragt. Die bessere Frage lautet: Was muss die Flüssigkeit in dieser Bearbeitung leisten und was geht gewöhnlich schief, wenn diese Anforderung ignoriert wird?
Damit wird die Reihenfolge praxisnah:
1. Klären, ob der Schnitt vor allem Schmierung, Kühlung, Spänespülung, Korrosionsschutz oder einen saubereren Tank benötigt; 2. Flüssigkeitstyp und Zuführung daran anpassen; 3. Konzentration korrekt messen und stabil halten; 4. Trennung, Geruch, Schaum, Fremdöl und Hautreizungen als Prozesswarnsignale behandeln, nicht als Nebensachen.
| Prozesssituation | Besserer erster Schritt | Warum dies die richtige erste Entscheidung ist |
|---|---|---|
| Allgemeines CNC-Fräsen oder -Drehen mit Kühlschmierstofftank | Mit wassermischbarem Kühlschmierstoff im Betriebsbereich des Herstellers beginnen | Er verbindet Kühlung, Spülung und ausreichende Schmierung für gemischte Fertigung |
| Gewindebohren, Reiben oder Bohrungsfeinbearbeitung mit hoher Reibung | Die Auslegung auf Schmierwirkung oder ein höheres Konzentrationsfenster ausrichten | Grenzschmierung ist hier wichtiger als reine Überflutungskühlung |
| Aluminium mit Spananschweißungen oder schwankender Oberflächengüte | Zuerst die zuverlässigste Spanabfuhrstrategie wählen, dann die Eignung der Flüssigkeit prüfen | Schlechter Spanfluss wird den Werkzeugen angelastet, lange bevor man die Kühlschmierstoffauslegung prüft |
| Manuelle Werkstatt oder geringe Nutzung | Eine Flüssigkeit wählen, die der Betrieb tatsächlich pflegen wird | Ein perfekter Kühlschmierstoff ohne Pflegeplan wird schnell zum Tankproblem |
| Plötzlicher Abfall von Oberflächengüte oder Standzeit bei mehreren Aufträgen | Vor einem Werkzeugwechsel Konzentration, Fremdöl und Zuführung prüfen | Veränderungen im Kühlschmierstoff wirken oft wie ein Werkzeugproblem |
Was Kühlschmierstoff im Schnitt tatsächlich bewirkt
Kühlschmierstoff erfüllt mehrere Aufgaben zugleich: Er schmiert den Kontakt zwischen Werkzeug und Werkstück, führt Wärme und Späne ab, verhindert Rost, verringert Aufbauschneiden, verbessert die Oberfläche und unterstützt die Tankhygiene. Keine Flüssigkeit erledigt all dies bei jeder Bearbeitung gleich gut. Deshalb muss die Auswahl beim Prozess beginnen, nicht beim Katalog.
Kühlen und Schmieren sind unterschiedliche Aufgaben
Beim Fräsen mit hoher Spindeldrehzahl stehen häufig Spänespülung und Wärmebeherrschung im Vordergrund. Bei der Hochgeschwindigkeitsbearbeitung muss die Kühlschmierstoffzuführung die Spanabfuhr unterstützen, statt nur den Maschinenraum zu benetzen. Beim Gewindebohren oder Reiben kann Schmierung an der Schneide wichtiger sein als großflächige Kühlung. Deshalb nutzt derselbe Betrieb möglicherweise eine Konzentration für allgemeine Bearbeitung und eine höhere für anspruchsvollere Bohrungsbearbeitung.
Wer die Konzentration als einen einzigen, überall gültigen Wert betrachtet, übersieht diesen Zielkonflikt. Eine höhere Konzentration kann die Schmierwirkung verbessern, aber Rückstände und Kosten erhöhen. Eine geringere kann bei manchen Bearbeitungen Kühlung und Sauberkeit verbessern, jedoch die Schmierfilmfestigkeit dort senken, wo sie besonders benötigt wird.
Spanabfuhr gehört zur Leistung des Kühlschmierstoffs
Die Flüssigkeit hilft nur, wenn sie die Schnittzone erreicht und Späne abtransportiert. Ein System, das den Maschinenraum benetzt, aber den Werkzeug-Werkstück-Kontakt verfehlt, löst das Hauptproblem nicht. Dasselbe gilt für Spänestau in Taschen oder Nuten. Dort können Luftstrahl, Düsenposition und Werkzeugbahn ebenso wichtig sein wie die Flüssigkeit selbst.
Dasselbe Muster zeigt sich bei der Bohrungsbearbeitung: Bei Hartmetallbohrern werden viele Schneidenausfälle der Werkstoffsorte angelastet, obwohl Wärme und erneut zerschnittene Späne die eigentliche Ursache sind. Kühlschmierstoffzufuhr und Spanabfuhr gehören deshalb zur Standzeitentscheidung, nicht nur zur Maschinenpflege.
Maschinensauberkeit und Tankzustand beeinflussen das Bearbeitungsergebnis
Kühlschmierstoff ist auch ein Wartungssystem. Ist der Tank verunreinigt, die Konzentration zu niedrig, viel Fremdöl vorhanden, die Mischung schlecht oder die Flüssigkeit lange unbewegt, verhält sie sich nicht mehr wie das gekaufte Produkt. Sie wird zu einer anderen Prozessgröße.
Deshalb können zwei Betriebe mit demselben Produkt sehr unterschiedliche Ergebnisse erzielen. Das Gebinde mag gleich sein, Wasserquelle, Konzentrationskontrolle, Maschinenreinigung und Fremdölentfernung sind es nicht.
Kühlschmierstoff nach Werkstoff und Bearbeitung auswählen
Ein allgemeiner Kühlschmierstoffartikel wird am einfachsten konkret, wenn die Entscheidung an tatsächliche Bearbeitungen gebunden wird.
Fräsen und Drehen
Für allgemeines Fräsen und Drehen ist wassermischbarer Kühlschmierstoff häufig die Standardwahl, weil er Kühlung, Schmierung und Spülung sinnvoll verbindet. Er ist eine geeignete Ausgangsbasis für Stahl, Edelstahl und viele gemischte Fertigungen, sofern die Maschine ein richtiges Tanksystem besitzt und der Betrieb es pflegt.
Der Fehler liegt in der Annahme, „universell“ bedeute „wartungsfrei“. Sobald die Konzentration abweicht oder sich Fremdöl ansammelt, kann derselbe Kühlschmierstoff Geruch, Rost, Flecken oder Oberflächenprobleme verursachen.
Bohren, Gewindebohren und Reiben
Bei der Bohrungsbearbeitung wird der Unterschied zwischen Kühlung und Schmierung oft deutlich. Gewindebohren und Reiben sind Bearbeitungen mit engem Kontakt und hoher Reibung. Beim Bohren mit Hartmetallbohrern kann eine Konzentration für die allgemeine Fertigung ausreichen, während eine anschließende Feinbearbeitung mit einer Hartmetallreibahle eine höhere Konzentration oder andere lokale Zuführung benötigt.
Deshalb widersprechen sich Bediener manchmal, wenn sie den „besten Kühlschmierstoff“ aus dem Gedächtnis vergleichen. Sie beschreiben möglicherweise verschiedene Bearbeitungen, nicht verschiedene Wahrheiten.
Aluminium und Nichteisenmetalle
Bei Aluminium treten Anschweißungen an der Schneide, Schmieren und Spanabfuhr stärker in den Vordergrund. Manche Maschinen funktionieren gut mit sauberem wassermischbarem Kühlschmierstoff. Andere profitieren von Nebelschmierung oder gezielt dosiertem dünnflüssigerem Schmierstoff. Dieselbe Spanführungslogik gilt bei der Werkzeugwahl für Aluminium, insbesondere beim Vergleich des Kühlschmierstoffverhaltens mit Hinweisen zur Auswahl eines Schaftfräsers für Aluminium. Die richtige Lösung hängt von Maschine, RPM, Einhausung und davon ab, wie leicht die Späne den Schnitt verlassen.
Entscheidend ist nicht, ob der Kühlschmierstoff auf dem Werkstück glänzt. Entscheidend ist, ob die Späne sauber abgehen, die Schneide sauber bleibt und die Oberflächengüte langfristig stabil ist.
Konzentration: das häufigste versteckte Problem
Viele Kühlschmierstoffprobleme beginnen mit einer abweichenden Konzentration. Betriebe füllen nur Wasser nach, schätzen das Mischungsverhältnis oder setzen die Brix-Anzeige eines Refraktometers direkt mit dem Kühlschmierstoffanteil gleich. Hier beginnt viel Verwirrung.
Zuerst die Herstellerempfehlung nutzen
Es gibt keinen universellen Konzentrationswert für jede Flüssigkeit und Bearbeitung. Der richtige Ausgangsbereich stammt vom Kühlschmierstoffhersteller und wird dann an die Anwendung angepasst. Gewindebohren, Räumen und Reiben laufen häufig mit höherer Konzentration, allgemeine Bearbeitungen mit geringerer. Aluminium kann eine andere Abstimmung als Stahl benötigen.
Wer mit Internet-Faustregeln statt dem tatsächlichen Produktbereich beginnt, erschwert jede spätere Fehlersuche.
Brix entspricht häufig nicht der Konzentration
Die Refraktometeranzeige ist nützlich, benötigt aber häufig einen produktspezifischen Umrechnungsfaktor. Wird dieser ignoriert, kann der Tank konzentrierter oder verdünnter sein als angenommen. Das erklärt, warum die Anzeige für einen Bediener normal erscheint, die Flüssigkeit sich aber trotzdem schlecht verhält.
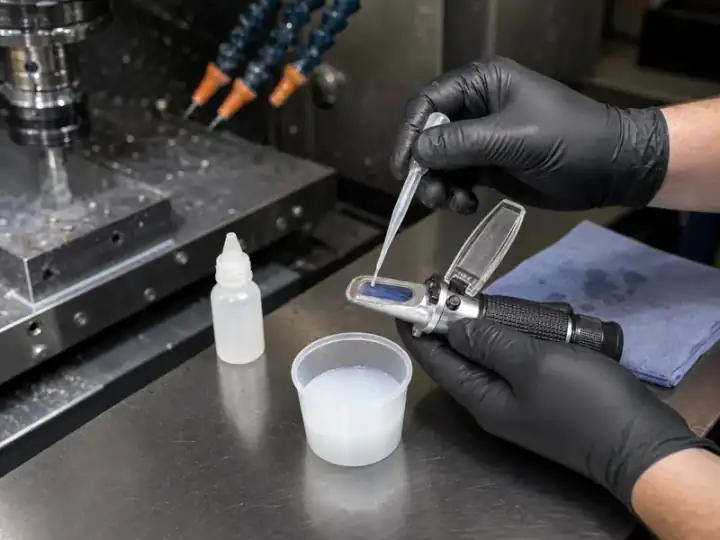
Deshalb gehört die Konzentrationskontrolle ins Prozessblatt, nicht ins Gedächtnis. Messen, korrekt umrechnen, dokumentieren und zeitlich vergleichen.
Konzentrationsprobleme wirken wie Bearbeitungsprobleme
Zu geringe Konzentration kann Rost, schwache Schmierung oder kurze Standzeiten verursachen. Zu hohe kann klebrige Rückstände, starken Schaum, Flecken oder Sauberkeitsprobleme verursachen. In beiden Fällen wird das Symptom zunächst häufig als Werkzeug- oder Vorschubproblem fehlgedeutet.
Treten Oberflächenprobleme bei mehreren Aufträgen zugleich auf, sollte die Konzentration geprüft werden, bevor überall Wendeschneidplatten und Korrekturwerte geändert werden.
Warum sich Kühlschmierstoff trennt, schlecht riecht oder Tankprobleme verursacht
Wenn Zerspaner sagen, der Kühlschmierstoff „trennt sich“, meinen sie meist einen Emulsionsbruch. Öl und Wasser bleiben nicht mehr stabil vermischt. Das ist ein echtes Prozesswarnsignal, nicht nur ein optischer Mangel.
| Symptom | Häufige Ursachen | Erste Prüfungen |
|---|---|---|
| Öl-Wasser-Trennung | Falsches Mischen, Verunreinigung, schlechte Wasserqualität, Fremdöl | Mischverfahren, Konzentration und sichtbare Verunreinigungen prüfen. |
| Saurer oder fauliger Geruch | Bakterien, stehender Tankinhalt, verschmutzte Maschine, eingeschlossenes Fremdöl | Reinigungsroutine, pH, Ölabschöpfung und Stillstandszeit prüfen. |
| Rost oder Flecken | Zu geringe Konzentration, falsche Flüssigkeit, Wasserqualität | Tatsächliche Konzentration und Nachfüllpraxis prüfen. |
| Schaum | Übermäßige Bewegung, Verunreinigung, geringe Konzentration, ungeeignete Flüssigkeit | Konzentration, Rücklauf und Fremdölmenge prüfen. |
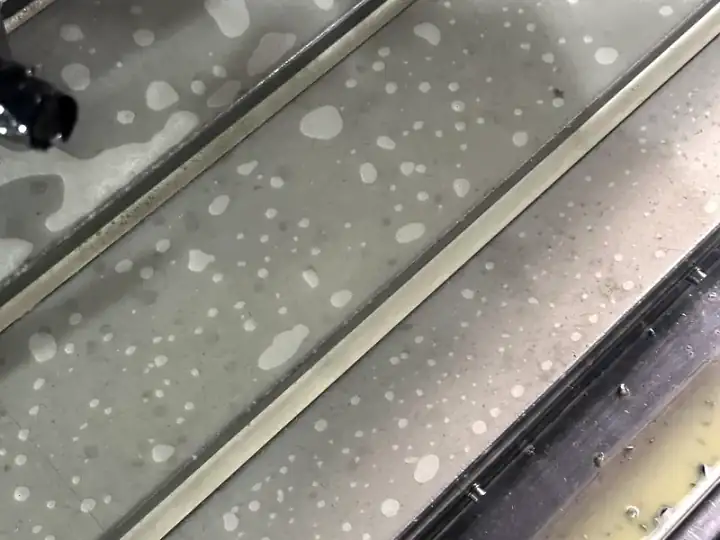
Emulsionsbruch verlangt meist einen Neustart, keine improvisierten Mischungen
Ist die Emulsion eindeutig gebrochen, helfen wahllose Zusätze selten. Bleichmittel, Seife, Bremsenreiniger und improvisierte Tankchemie schaffen meist ein zweites Problem. Zuverlässiger ist es, die Ursache zu prüfen, den Tank gründlich zu reinigen und korrekt gemischten Kühlschmierstoff neu einzufüllen.
Fremdöl ist mehr als ein Schönheitsfehler
Fremdöl verschließt die Oberfläche, staut Wärme, fördert Bakterienwachstum und verändert das Verhalten im Tank. Es erschwert auch die Sichtprüfung. Bediener können die Flüssigkeit selbst für fehlerhaft halten, obwohl ausgelaufenes Gleitbahn- oder Hydrauliköl an der Oberfläche einen großen Teil des Problems verursacht.
Die Wasserqualität verändert alles
Härte, Mineralien und Mischverfahren sind wichtig. Selbst ein guter Kühlschmierstoff kann schlecht arbeiten, wenn das Ansatzwasser ungeeignet ist oder Konzentrat und Wasser in falscher Reihenfolge gemischt werden. Viele Berichte über „schlechten Kühlschmierstoff“ beschreiben tatsächlich „schlechtes Wasser und schlechte Pflege“.
Gesundheit und Werkstattumgebung sind keine Nebenthemen
Ein Artikel, der nur die Standzeit behandelt, übersieht eine zentrale Sorge der Leser. Bediener machen sich berechtigt Gedanken über Nebel, Hautkontakt, Geruch, Bakterien und langfristige Exposition. Reizt die Flüssigkeit die Haut oder ist die Luft voller Nebel, liegt ein Prozessproblem vor, nicht nur ein Komfortproblem.
Nebelbeherrschung, Tankhygiene, Konzentrationskontrolle und Maschinenpflege beeinflussen dies gemeinsam. Ein stark verschmutztes System kann Hautprobleme und Geruch verursachen, auch wenn die ursprüngliche Flüssigkeitswahl sinnvoll war. Der Kühlschmierstoffzustand ist somit zugleich Bearbeitungs-, Wartungs- und Arbeitsplatzexpositionsgröße.
Das bedeutet nicht, dass jeder Betrieb dieselben Maßnahmen benötigt. Es bedeutet, dass der Artikel anerkennen muss: Menschen beurteilen die Kühlschmierstoffleistung ebenso wie die Schneiden.
Häufige Fehler bei Auswahl und Pflege von Kühlschmierstoff
Die teuersten Fehler sind meist unspektakulär.
- Jede Bearbeitung so behandeln, als benötige sie dieselbe Konzentration.
- Nur Wasser nachfüllen, bis die Konzentration zu niedrig ist.
- Brix ohne den richtigen Umrechnungsfaktor ablesen.
- Fremdöl und Bakterien ignorieren, bis Geruch eine Notfallreinigung erzwingt.
- Hartmetall-Schaftfräser oder Hartmetallbohrer verantwortlich machen, bevor Zuführung und Zustand des Kühlschmierstoffs geprüft wurden.
- Flüssigkeit für eine Garagenwerkstatt nur nach Schmutz oder Geruch auswählen, ohne Korrosionsschutz und tatsächliche Nutzung zu berücksichtigen.
Das Muster ist einfach: Die Flüssigkeit bleibt Nebensache, bis sie Probleme verursacht.
Praktische Kühlschmierstoff-Checkliste
Diese Liste vor Änderungen an Schneidstoffsorte, Vorschub oder Korrekturwerten verwenden.
| Prüfpunkt | Warum das wichtig ist |
|---|---|
| Hauptbedarf bestätigen: Kühlung, Schmierung oder Spülung | Verhindert eine Einheitslösung für alle Flüssigkeitsanforderungen |
| Konzentration korrekt messen | Brix-Verwechslungen sind häufig und teuer |
| Fremdöl und Tanksauberkeit prüfen | Verschmutzter Kühlschmierstoff verhält sich wie ein anderes Produkt |
| Düsenausrichtung und Spanabfuhr prüfen | Flüssigkeit, die den Schnitt verfehlt, hilft kaum |
| Flüssigkeitsstrategie an den Maschinentyp anpassen | Überflutung, Nebel, manuelles Auftragen und Garagennutzung unterscheiden sich |
| Erneut prüfen, wenn mehrere Aufträge gleichzeitig schlechter werden | Auftragsübergreifende Probleme deuten häufig auf den Kühlschmierstoffzustand hin |
Fazit
Der beste Kühlschmierstoff passt zu Schnitt, Maschine und tatsächlicher Pflegepraxis. Eine Flüssigkeit kann in einem Prozess hervorragend funktionieren und in einem anderen scheitern, wenn sich der Bedarf von Kühlung zu Schmierung, von Spänespülung zu Sauberkeit oder von Tankstandzeit zu bequemer manueller Anwendung verschiebt.
Wer weniger Überraschungen möchte, behandelt Kühlschmierstoff als kontrollierte Prozessgröße. Dazu gehören die passende Auswahl, korrekte Konzentrationsmessung, Tankpflege und systematische Fehlersuche, bevor das Werkzeug verantwortlich gemacht wird. So erhält das Werkzeug verlässlichere Arbeitsbedingungen, ob beim Fräsen, Bohren, Reiben oder Schlichten schwieriger Werkstoffe.
Häufige Fragen
Welcher Kühlschmierstoff ist für CNC-Bearbeitung am besten?
Es gibt keine allgemeingültige Antwort. Die richtige Flüssigkeit hängt von Bearbeitung, Werkstoff, Maschine, Zuführung und Wartungsdisziplin ab.
Warum trennt sich mein Kühlschmierstoff vom Wasser?
Die Emulsion kann durch Verunreinigung, falsches Mischen, schlechte Wasserqualität, Fremdöl, Bakterien oder lange Vernachlässigung gebrochen sein.
Verbessert eine höhere Konzentration immer die Standzeit?
Nein. Mehr Konzentrat kann bei einigen Bearbeitungen die Schmierung verbessern, aber auch Rückstände, Sauberkeits- oder Schaumprobleme verursachen. Der richtige Bereich hängt von Flüssigkeit und Schnitt ab.
Können Garagenwerkstätten wasserlöslichen Kühlschmierstoff verwenden?
Ja, aber nur bei Bereitschaft zur Pflege. Bei geringer Nutzung ist der Wartungsaufwand fast so wichtig wie die Zerspanungsleistung.
Sollte bei schlechterer Oberfläche zuerst das Werkzeug gewechselt werden?
Nicht immer. Werden mehrere Aufträge gleichzeitig schlechter, zuerst Konzentration, Zuführung, Verunreinigung und Tankzustand prüfen, statt alle Werkzeuge zu ersetzen. Dieselbe Fehlersuchroutine gilt beim Bohren, einschließlich der Prozessentscheidungen in diesem Leitfaden für Bohrer für Edelstahl.
Die Kühlschmierstoffzufuhr ist noch wichtiger, wenn die Spanabfuhr in Sacklöchern durch einen geschlossenen Bohrungsgrund eingeschränkt wird.