










Fluidos de corte para maquinagem CNC: como resolver problemas comuns de refrigeração
Raramente se procura fluido de corte para receber uma aula de química. Procura-se porque o fluido cheira mal, a emulsão se separa, a vida útil diminui, a peça fica manchada ou a oficina não sabe se o problema está na concentração, no fornecimento ou na escolha do fluido. Por isso, este tema deve começar pelo controlo do processo, não por definições.
A sequência prática é mais simples do que muitos debates sobre refrigerantes sugerem. Primeiro determine a principal necessidade da operação: lubrificação, arrefecimento, arrastamento ou estabilidade no depósito. Depois adapte o fornecimento e a concentração. Só então a oficina deve discutir preferências de marca. Uma operação de fresagem com fresas de metal duro pode precisar sobretudo de arrefecimento e evacuação de aparas, enquanto a furação ou a alargamento podem exigir maior lubricidade na aresta. Tratar estas necessidades como iguais faz com que o refrigerante seja ignorado até se tornar um problema de produção.
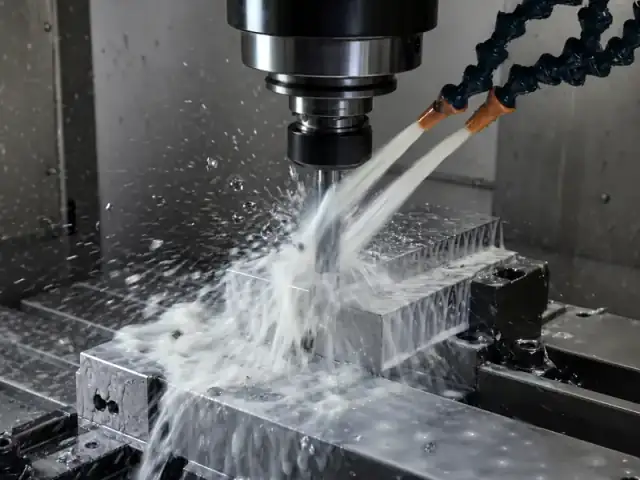
Resposta rápida: escolha o fluido segundo a operação e depois controle a concentração e o estado do depósito
A forma mais rápida de simplificar a escolha é deixar de procurar um «melhor fluido de corte» universal. A pergunta mais útil é: o que esta operação exige do fluido e o que costuma falhar quando essa necessidade é ignorada?
A partir daí, a sequência torna-se prática:
1. Identifique se o corte precisa sobretudo de lubrificação, arrefecimento, arrastamento de aparas, proteção anticorrosiva ou limpeza do depósito; 2. adapte o tipo de fluido e a sua aplicação; 3. meça corretamente a concentração e mantenha-a estável; 4. trate separação, cheiro, espuma, óleos estranhos e irritação cutânea como alarmes do processo, não como questões secundárias.
| Situação do processo | Melhor primeiro passo | Por que é a primeira decisão correta |
|---|---|---|
| Fresagem ou torneamento CNC geral com depósito | Começar com um refrigerante miscível em água dentro do intervalo indicado pelo fabricante | Equilibra arrefecimento, arrastamento e lubrificação adequada para produção mista |
| Roscagem com macho, alargamento ou acabamento de furos com elevado atrito | Privilegiar a lubricidade ou um intervalo de concentração mais elevado | Aqui, a lubrificação limite importa mais do que a teoria de arrefecimento por inundação |
| Alumínio com soldadura de aparas ou variação do acabamento | Escolher primeiro a melhor estratégia de evacuação de aparas e depois verificar a adequação do fluido | Culpa-se as ferramentas por uma má evacuação muito antes de verificar o refrigerante |
| Oficina manual ou de utilização reduzida | Escolher um fluido que a oficina realmente vá manter | Um refrigerante perfeito sem plano de manutenção causa rapidamente problemas no depósito |
| Queda súbita do acabamento ou da vida útil em vários trabalhos | Verificar concentração, óleos estranhos e fornecimento antes de mudar ferramentas | As alterações do refrigerante parecem frequentemente um problema de ferramenta |
O que o fluido realmente faz no corte
O fluido cumpre várias funções: lubrificar o contacto ferramenta-peça, remover calor e aparas, evitar corrosão, reduzir a aresta postiça, melhorar o acabamento e manter a higiene do depósito. Nenhum fluido faz tudo igualmente bem em todas as operações. Por isso, a seleção deve começar pelo processo, não pelo catálogo.
Arrefecer e lubrificar são funções diferentes
A fresagem a elevada rotação pode precisar sobretudo de arrastamento de aparas e controlo térmico. Na maquinação de alta velocidade, o fornecimento deve ajudar a evacuar as aparas, não apenas molhar a zona da máquina. A roscagem com macho ou a alargamento podem precisar mais de lubrificação na aresta do que de arrefecimento global. Assim, uma oficina pode usar uma concentração para maquinação geral e outra superior para operações de furos mais exigentes.
Tratar a concentração como um único valor global oculta este compromisso. Uma concentração superior pode melhorar a lubricidade, mas aumentar resíduos e custo. Uma inferior pode melhorar o arrefecimento e a limpeza em algumas operações, mas reduzir a resistência da película onde é mais necessária.
A evacuação de aparas faz parte do desempenho do fluido
O fluido só ajuda se atingir o corte e remover as aparas. Um sistema que molha a máquina mas não atinge o contacto ferramenta-peça não resolve o problema principal. O mesmo acontece com aparas acumuladas em cavidades ou ranhuras. Nesses casos, o sopro de ar, a posição dos bicos e a trajetória podem importar tanto como o próprio fluido.
O mesmo acontece na maquinação de furos: com brocas de metal duro, muitas falhas da aresta são atribuídas à classe da ferramenta, embora a verdadeira causa seja o calor e o recorte de aparas. O fornecimento e a evacuação fazem parte da decisão sobre vida útil, não são apenas detalhes de limpeza da máquina.
A limpeza da máquina e o estado do depósito afetam a maquinação
O refrigerante também exige manutenção. Se o depósito estiver contaminado, tiver baixa concentração, acumular óleos estranhos, estiver mal misturado ou permanecer estagnado, o fluido deixa de se comportar como o produto comprado. Torna-se uma entrada diferente do processo.
Por isso, duas oficinas podem comprar o mesmo produto e obter resultados muito diferentes. A embalagem pode ser igual, mas não a água, o controlo da concentração, a limpeza nem a remoção de óleos estranhos.
Escolher o fluido segundo o material e a operação
A forma mais simples de evitar um artigo genérico é relacionar a decisão com operações reais.
Fresagem e torneamento
Para fresagem e torneamento gerais, escolhe-se frequentemente um refrigerante miscível em água pelo equilíbrio entre arrefecimento, lubricidade e arrastamento. É uma base razoável para aço, inoxidável e produção mista se a máquina tiver um depósito adequado e a oficina o mantiver.
O erro é supor que «uso geral» significa «sem manutenção». Quando a concentração varia ou se acumulam óleos estranhos, o mesmo refrigerante pode provocar cheiro, corrosão, manchas ou problemas de acabamento.
Furação, roscagem com macho e alargamento
Os furos mostram frequentemente a diferença entre arrefecimento e lubrificação. A roscagem com macho e a alargamento têm contacto estreito e elevado atrito. Uma concentração pode bastar para furação geral com brocas de metal duro, mas um acabamento mais preciso com alargador de metal duro pode exigir maior concentração ou outra aplicação local.
Por isso, os operadores discordam ao comparar de memória o «melhor refrigerante». Podem estar a descrever operações diferentes, não verdades diferentes.
Alumínio e metais não ferrosos
No alumínio, destacam-se a adesão à aresta, o empastamento e a evacuação de aparas. Algumas máquinas funcionam bem com refrigerante limpo miscível em água. Outras beneficiam de névoa ou de lubrificante mais leve aplicado de forma direcionada. A mesma lógica de controlo de aparas surge na escolha de ferramentas para alumínio, sobretudo ao comparar o refrigerante com as recomendações para escolher uma fresa para alumínio. A resposta depende da máquina, das RPM, da proteção envolvente e da facilidade de evacuação das aparas.
O importante não é se o refrigerante brilha na peça, mas se as aparas saem bem, a aresta se mantém limpa e o acabamento permanece estável ao longo do tempo.
Concentração: o problema oculto mais frequente
Muitos problemas começam por variações de concentração. Repõe-se apenas água, estima-se a mistura ou interpreta-se o valor Brix como se fosse diretamente a percentagem de refrigerante. Aí começa grande parte da confusão.
Partir da recomendação do fabricante
Não existe uma concentração universal para todos os fluidos e operações. O intervalo inicial vem do fabricante e depois adapta-se à aplicação. Roscagem, brochagem e alargamento usam frequentemente misturas mais ricas; a maquinação geral pode usar menos. O alumínio pode exigir um equilíbrio diferente do aço.
Partir de ideias populares da Internet em vez do intervalo real do produto complica todos os diagnósticos posteriores.
Brix frequentemente não equivale à concentração
A leitura do refratómetro é útil, mas exige frequentemente um fator de conversão específico do fluido. Se for ignorado, o depósito pode estar mais concentrado ou diluído do que se pensa. Isto explica que um operador considere a concentração correta enquanto o fluido continua a funcionar mal.
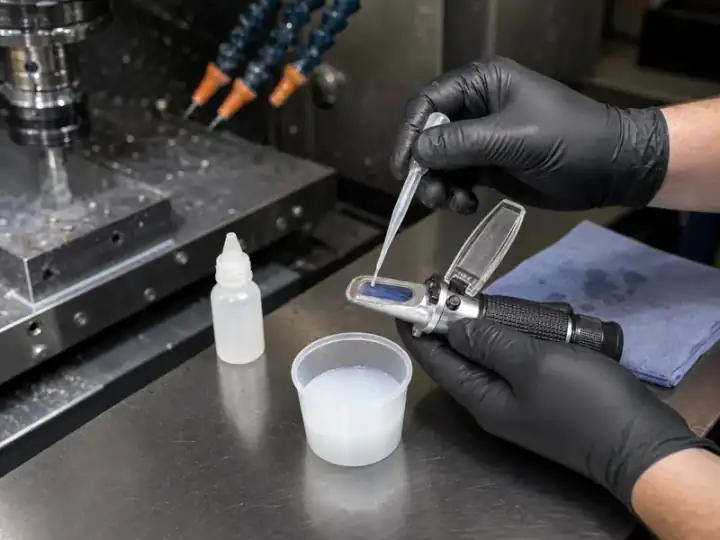
Por isso, o controlo deve constar da ficha de processo, não da memória. Meça, converta corretamente, documente e compare ao longo do tempo.
Os problemas de concentração parecem problemas de maquinação
Uma concentração baixa pode causar corrosão, baixa lubricidade ou menor vida útil. Uma elevada pode causar resíduos pegajosos, espuma excessiva, manchas ou problemas de limpeza. Em ambos os casos, o sintoma pode ser inicialmente confundido com um problema de ferramenta ou avanço.
Se surgir um problema de acabamento em vários trabalhos ao mesmo tempo, verifique a concentração antes de mudar todas as pastilhas e compensações.
Por que o refrigerante se separa, cheira mal ou causa problemas no depósito
Quando se diz que o refrigerante «se separa», geralmente significa que a emulsão se rompeu. O óleo e a água deixam de permanecer misturados de forma estável. É um alarme real do processo, não apenas um problema visual.
| Sintoma | Causas comuns | Primeiras verificações |
|---|---|---|
| Separação de óleo e água | Mistura incorreta, contaminação, má qualidade da água, óleos estranhos | Verificar mistura, concentração e contaminação visível. |
| Cheiro azedo ou putrefacto | Bactérias, depósito estagnado, máquina suja, óleos estranhos acumulados | Verificar limpeza, pH, remoção de óleo superficial e tempo de paragem. |
| Corrosão ou manchas | Baixa concentração, fluido incorreto, qualidade da água | Verificar a concentração real e o método de reposição. |
| Espuma | Agitação excessiva, contaminação, baixa concentração, fluido inadequado | Verificar concentração, retorno e nível de óleos estranhos. |
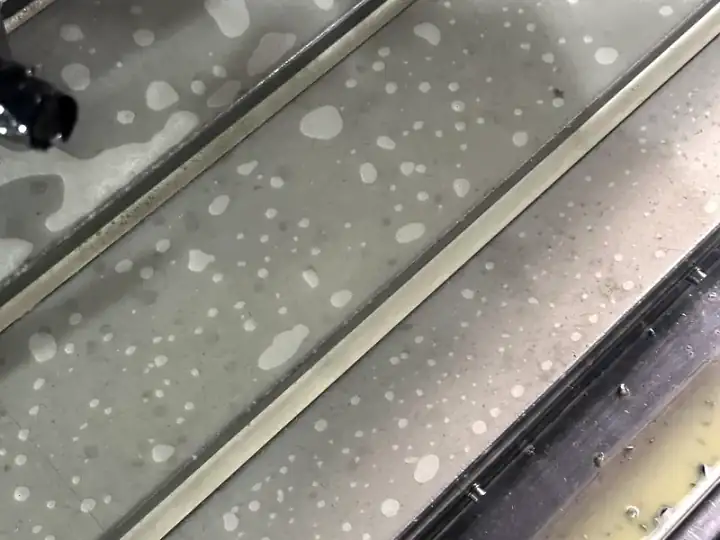
Uma emulsão rompida exige geralmente recomeçar, não improvisar misturas
Depois de a emulsão estar claramente rompida, aditivos ao acaso raramente resolvem. Lixívia, sabão, limpa-travões e química improvisada criam geralmente outro problema. É mais fiável investigar a causa, limpar corretamente o depósito e voltar a enchê-lo com refrigerante bem misturado.
Os óleos estranhos não são apenas um problema visual
Os óleos estranhos selam a superfície, retêm calor, favorecem bactérias e alteram o depósito. Também confundem a inspeção visual. Pode parecer que o refrigerante falha quando grande parte do problema é óleo de guias ou hidráulico proveniente de fugas e acumulado à superfície.
A qualidade da água muda tudo
Importam a dureza, os minerais e a mistura. Mesmo um bom refrigerante pode funcionar mal se a água de preparação for inadequada ou se o concentrado e a água forem misturados pela ordem errada. Muitas histórias de «mau refrigerante» são na realidade de «má água e má manutenção».
A saúde e o ambiente da oficina não são questões secundárias
Um artigo centrado apenas na vida útil omite uma preocupação importante. Os operadores preocupam-se com razão com névoa, contacto cutâneo, cheiro, bactérias e exposição prolongada. Se o fluido irrita a pele ou enche o ar de névoa, existe um problema de processo, não apenas de conforto.
Influenciam o controlo da névoa, a higiene do depósito, a concentração e a limpeza da máquina. Um sistema sujo pode provocar problemas cutâneos e cheiro mesmo com uma escolha inicial adequada. O seu estado é simultaneamente uma variável de maquinação, manutenção e exposição no trabalho.
Isto não significa que todas as oficinas precisem da mesma resposta. O artigo deve reconhecer que o desempenho do fluido também é avaliado pelo seu efeito nas pessoas, não apenas nas arestas.
Erros comuns na escolha ou manutenção do fluido
Os erros mais caros são frequentemente banais.
- Supor que todas as operações precisam da mesma concentração.
- Repor apenas água até diluir demasiado o depósito.
- Ler Brix sem o fator de conversão correto.
- Ignorar óleos estranhos e bactérias até o cheiro obrigar a uma limpeza urgente.
- Culpar fresas ou brocas de metal duro antes de verificar o fornecimento e o estado do refrigerante.
- Escolher um fluido para uma oficina de garagem apenas pela sujidade ou cheiro, sem considerar proteção anticorrosiva e utilização real.
O padrão é simples: o fluido fica em segundo plano até causar problemas.
Lista prática do fluido de corte
Use esta lista antes de mudar classe da ferramenta, avanços ou compensações.
| Ponto de controlo | Porque importa |
|---|---|
| Confirmar a principal necessidade: arrefecimento, lubricidade ou arrastamento | Evita aplicar uma solução única a tudo |
| Medir corretamente a concentração | A confusão com Brix é frequente e dispendiosa |
| Inspecionar óleos estranhos e limpeza do depósito | Um refrigerante sujo comporta-se como outro produto |
| Verificar orientação dos bicos e evacuação de aparas | O fluido que não atinge o corte resolve muito pouco |
| Adaptar a estratégia ao tipo de máquina | Inundação, névoa, aplicação manual e utilização em garagem são diferentes |
| Rever se vários trabalhos piorarem ao mesmo tempo | Problemas em vários trabalhos apontam frequentemente para o estado do refrigerante |
Conclusão
O melhor fluido adapta-se ao corte, à máquina e à realidade da manutenção. Um produto excelente num processo pode falhar noutro se a necessidade mudar de arrefecimento para lubrificação, de arrastamento para limpeza ou de duração do banho para facilidade de aplicação manual.
Para reduzir surpresas, trate o fluido como uma variável controlada: adapte-o à operação, meça bem a concentração, cuide do depósito e diagnostique antes de culpar a ferramenta. Assim, a ferramenta trabalha em condições mais favoráveis, seja na fresagem, furação, alargamento ou acabamento de materiais difíceis.
Perguntas frequentes
Qual é o melhor fluido para maquinação CNC?
Não existe uma resposta única. Depende da operação, do material, da máquina, do fornecimento e da disciplina de manutenção.
Por que o refrigerante se separa da água?
A emulsão pode ter-se rompido por contaminação, mistura incorreta, má qualidade da água, óleos estranhos, bactérias ou negligência prolongada.
Uma concentração superior melhora sempre a vida útil?
Não. Uma mistura mais rica pode melhorar a lubricidade em algumas operações, mas também produzir resíduos, sujidade ou espuma. O intervalo correto depende do fluido e do corte.
Uma oficina de garagem pode usar refrigerante solúvel em água?
Sim, se houver disponibilidade para o manter. Com utilização reduzida, o esforço de manutenção importa quase tanto como o desempenho de corte.
Devo mudar primeiro as ferramentas se o acabamento piorar?
Nem sempre. Se vários trabalhos piorarem juntos, verifique concentração, fornecimento, contaminação e depósito antes de mudar todas as ferramentas. A mesma rotina aplica-se à furação, incluindo as decisões explicadas neste guia sobre brocas para aço inoxidável.
O fornecimento importa ainda mais quando a evacuação de aparas em furos cegos é limitada por um fundo fechado.