










Инструменты для головок блока цилиндров: обработка плоскостей, клапанов и каналов на CNC
Обработка головки цилиндров — не только ремонтная операция. Для моторных мастерских, производственных команд OEM и закупщиков инструмента более сложный вопрос состоит в том, какой режущий инструмент обеспечивает качество привалочной плоскости, соосность сёдел, зазор в направляющих и повторяемость обработки каналов CNC без новых проблем с герметичностью и надёжностью.
В этом руководстве обработка головки блока цилиндров рассматривается с точки зрения инструмента. Для обработки привалочной плоскости, сёдел клапанов, развёртывания направляющих и профилирования каналов на CNC приводятся практические варианты: торцевые фрезы PCD, токарные пластины PCBN / CBN, твердосплавные фасонные концевые и профильные фрезы, твердосплавные развёртки и развёртки PCD.
Инструмент для обработки головки блока цилиндров по операциям
Обработка головки блока обычно включает сочетание фрезерования привалочной плоскости, обработки сёдел клапанов, калибрования направляющих, обработки каналов на CNC, очистки, контроля и измерений. Инструмент определяется конкретной операцией: чистовая обработка плоскости отличается от получения соосного седла, точного отверстия направляющей или повторяемой траектории обработки канала.
При работе с головкой полезно спрашивать не только «какой станок её обрабатывал?», но и «какой элемент контролируется и какая геометрия инструмента обеспечит повторяемый результат?»
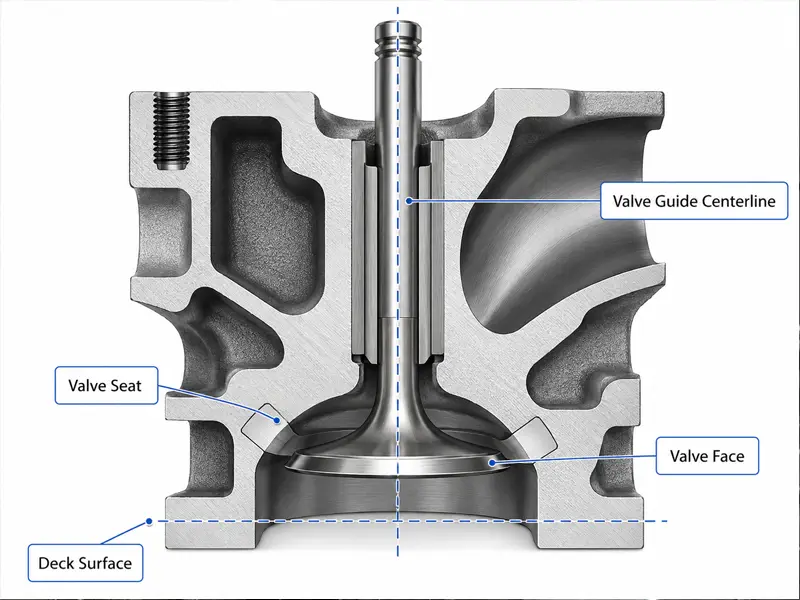
| Операция | Контролируемый элемент | Требования к инструменту | Направление продукции Sundi |
|---|---|---|---|
| Обработка привалочной плоскости | Плоскостность, качество поверхности, волнистость | Устойчивое торцевое фрезерование, острая кромка, контролируемый рисунок обработки | Торцевая фреза со сменными пластинами PCD для головок из алюминия и цветных металлов |
| Обработка сёдел клапанов | Угол седла, соосность, ширина контакта, качество поверхности | Жёсткая режущая кромка, стабильная марка пластины, контроль вибраций | Токарные пластины PCBN / CBN для твёрдых материалов сёдел и обработки чугуна |
| Обработка направляющих втулок клапанов | Размер отверстия направляющей, соосность, зазор стержня, качество поверхности | Жёсткость развёртки, износостойкость, соосность, качество поверхности отверстия | Твердосплавная развёртка или развёртка PCD в зависимости от материала направляющей и требуемого качества поверхности |
| Обработка каналов на станке с ЧПУ | Траектория воздушного потока, сечение, форма перехода | Доступ к профилю, устойчивость кромки, повторяемый контакт по траектории | Твердосплавные фасонные концевые и профильные фрезы для контурных элементов и каналов |
| Специальные элементы двигателя | Специальные профили, затруднённый доступ, совмещённые операции | Специальная геометрия, стойкость инструмента, повторяемость процесса | Специальный инструмент PCD / CBN по заказу для производства высокоценных деталей двигателя |
Эти операции взаимосвязаны. Направляющая с чрезмерным зазором или плохой поверхностью может вызвать нестабильное резание седла, поскольку пилот не получает надёжной опоры. Седло, несоосное направляющей, может выглядеть чистым, но не пройти проверку герметичности. Свежая привалочная плоскость также может создать проблемы, если при резании головка была зажата с деформацией. Обработка головок требует скрупулёзной дисциплины: чистой установки, жёсткого инструмента, небольших контролируемых коррекций и измерения перед следующим резом.
Инструмент для обработки привалочной плоскости: плоскостность, качество поверхности и герметичность прокладки
Обработку привалочной плоскости замечают первой, поскольку она оставляет видимую обработанную поверхность. Но задача не в красивом виде алюминия или чугуна, а в поверхности, обеспечивающей герметичность прокладки при реальном усилии затяжки, нагреве и давлении сгорания.
Важна не только плоскостность, но и текстура поверхности. Современные прокладки MLS менее терпимы к шероховатости и волнистости, чем многие старые типы прокладок. Привалочная плоскость может выглядеть приемлемо при беглом осмотре, но следы фрезы, вибраций или волнистость способны нарушить герметичность. Поэтому обсуждение обработки часто возвращается к практическим вопросам: выверен ли станок, закреплена ли головка без деформации, стабильно ли резание и соответствует ли поверхность прокладке?
Однопроходную обработку летучим резцом часто предпочитают, если она обеспечивает достаточный съём материала и равномерную поверхность. Несколько проходов не обязательно ошибочны, но каждый из них вновь проявляет слабые стороны наладки. Если головка смещается, станок недостаточно жёсткий или резец не выставлен, на поверхности может появиться сомнительный рисунок следов обработки.
Значение зажима легко недооценить. Головка блока — не сплошной прямоугольный брусок: в ней есть камеры, рубашки охлаждения, бобышки болтов и тонкие участки. Если при установке её принудительно выпрямить или создать напряжения, после снятия зажима геометрия обработанной поверхности может измениться. Поэтому схема приспособления столь же важна, как марка фрезы.
Материал также влияет на выбор инструмента. Алюминиевые головки часто обрабатывают острым износостойким инструментом, способным получить чистую поверхность без размазывания материала. Чугун ведёт себя иначе и может требовать других пластин, скоростей и геометрии фрезы. Главное — не запомнить универсальный рецепт, а согласовать инструмент, станок, подачу и требования к поверхности с материалом и прокладкой.
Инструмент для обработки сёдел клапанов: соосность, герметичность и борьба с вибрациями
Обработка седла определяет, где и как клапан герметизирует головку. Уплотнительная поверхность под углом 45 градусов особенно важна для большинства мотористов, поскольку напрямую влияет на компрессию и утечки. Другие углы формируют поток и переходы, но плохой основной уплотняющий контакт — серьёзная проблема головки.
Седло должно быть соосно направляющей клапана. Поэтому так важны посадка пилота и состояние направляющей. Если пилот неправильно сопрягается с направляющей, инструмент может отклоняться от истинной оси клапана. В результате седло выглядит обработанным, но не обеспечивает равномерного уплотнения по окружности.
Вибрации — классическая проблема обработки клапанного узла. Они могут оставлять повторяющиеся следы на седле или соседнем конусе. Причины включают слабую жёсткость, недостаточную опору пилота, неплотную установку, чрезмерную площадь контакта резца, твёрдый материал седла, неверную скорость или усилие и недостаток СОЖ. Повторный проход без выяснения причины редко решает проблему: при той же неустойчивой установке он может лишь углубить седло, сохранив дефект.
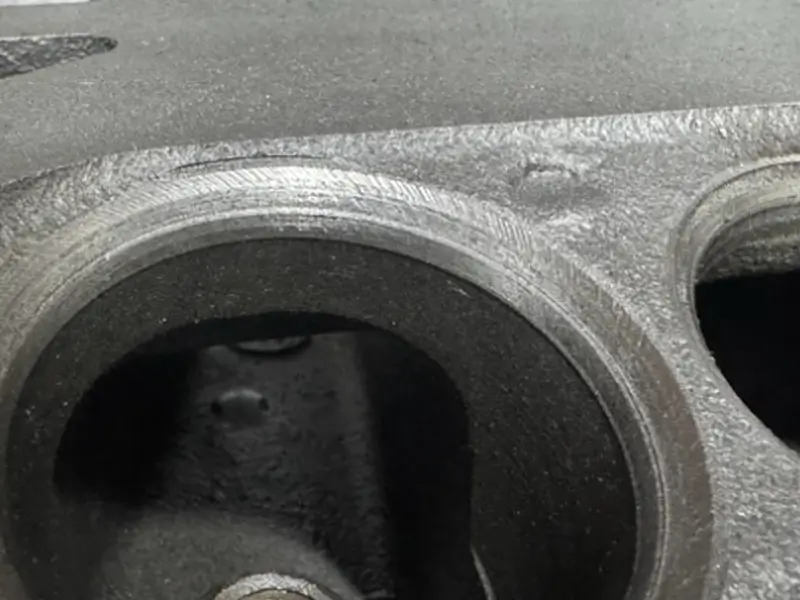
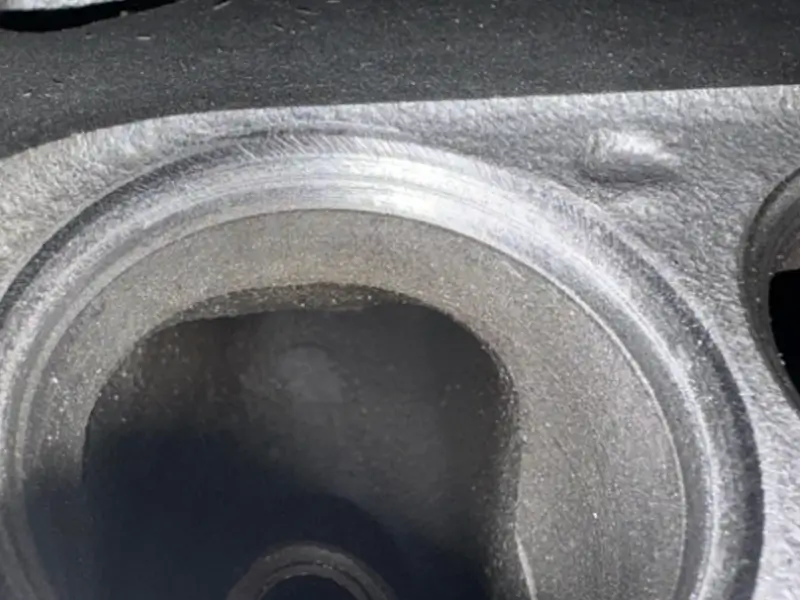
Не все видимые следы одинаково опасны. Вибрационные следы на неуплотняющем участке могут быть менее критичными, чем на седле под углом 45 градусов, но они всё равно указывают на вибрацию процесса. Прежде чем снимать ещё материал, проверьте размер направляющей, посадку пилота, жёсткость крепления головки и не заставляют ли фрезу одновременно обрабатывать слишком большую поверхность.
Практическая цель — контролируемый контакт. Правильно обработанное седло должно давать равномерный поясок контакта в нужном месте фаски клапана. Если седло чрезмерно углублено, положение контакта и установочная высота могут стать более серьёзными проблемами, чем исходные вибрации. Хорошая обработка не просто делает поверхность непрерывной: она сохраняет необходимую двигателю геометрию.
Притирка клапанов: полезная проверка или ложное ощущение ремонта?
Притирку клапанов часто понимают неправильно, поскольку она находится между обработкой и контролем. После точной современной обработки клапанного узла притирка может вообще не требоваться. В некоторых случаях интенсивная притирка лишь скрывает необходимость исправить геометрию седла резанием.
Лёгкая притирка всё же может быть полезна. Она позволяет проверить пятно контакта, убрать небольшие неровности или помочь после перестановки клапанов и незначительных повреждений при обращении с ними. Ключевое слово — лёгкая. Притирка не должна маскировать несоосное седло, повреждённую фаску клапана или следы вибраций, которые нужно устранять на станке.
Используйте правильную пасту. Полироль для металла не заменяет притирочную пасту для клапанов; неподходящий абразив может напрасно отнять время или дать обманчивый результат. После притирки деталь необходимо тщательно очистить: оставшийся в головке абразив небезвреден.
Проверить результат притирки можно надёжнее. Контроль пятна маркером Sharpie или краской Dykem показывает место контакта клапана с седлом. Проверка жидкостью или вакуумом выявляет герметичность. Это не заменяет измерений, но помогает не считать матовое серое кольцо достаточным доказательством качества.
Инструмент для развёртывания направляющих клапанов и контроль отверстия
Работа с направляющими клапанов часто незаметно определяет успех или неудачу ремонта головки. Направляющая задаёт движение стержня клапана, но также влияет на обработку седла, поскольку пилот инструмента базируется по ней. Если направляющая изношена, перекошена, слишком тесная, плохо обработана или имеет нестабильный размер, доверять результату сложнее.
Ручное развёртывание может работать в простых случаях, но рискованно, когда важны соосность и качество поверхности. Вороток и субъективное ощущение свободного движения не гарантируют прямолинейного ведения инструмента. Направляющая может получить раструб, шероховатую поверхность или оказаться теснее ожидаемого после изменения условий сборки. Поэтому опытные специалисты часто говорят о развёртках с пилотом, постепенном доведении размера, хонинговании или прошивке шариком, а не рассматривают направляющую как обычное просверленное отверстие.
Твердосплавная развёртка подходит для направляющих, если материал и наладка обеспечивают чистое контролируемое резание. Твёрдый сплав даёт жёсткость и износостойкость, но всё равно требует соосности, подходящего смазывания или стратегии резания и правильной последовательности размеров. Даже хорошая развёртка при плохой наладке может испортить направляющую.
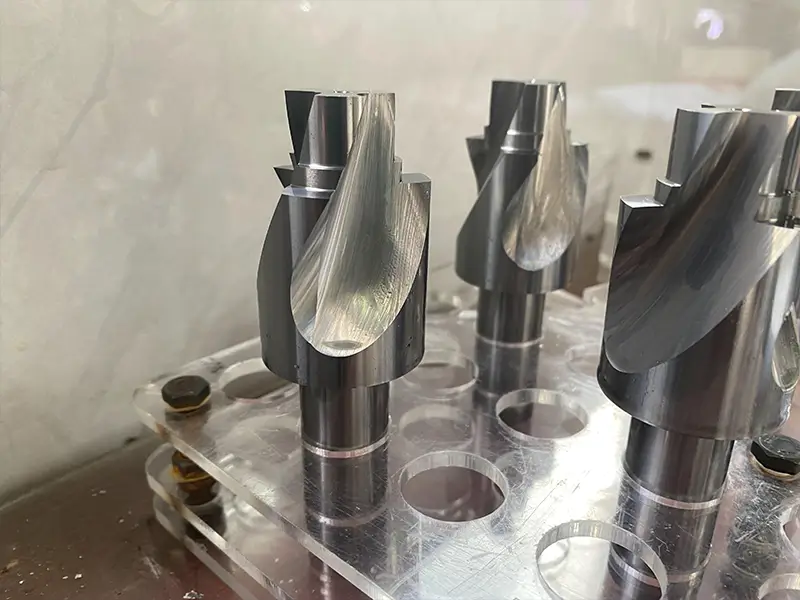
Развёртка PCD относится к другой области выбора инструмента. При чистовой обработке точных отверстий в алюминии и цветных металлах, особенно при требованиях к стойкости кромки и поверхности, PCD может быть оправдан. В головке блока это может относиться к отверстиям в основном металле, отверстиям, связанным с направляющими, или повторяемой чистовой обработке цветных металлов. Однако PCD не следует навязывать каждой задаче с направляющими: он не заменяет знания целевого зазора и проверки результата.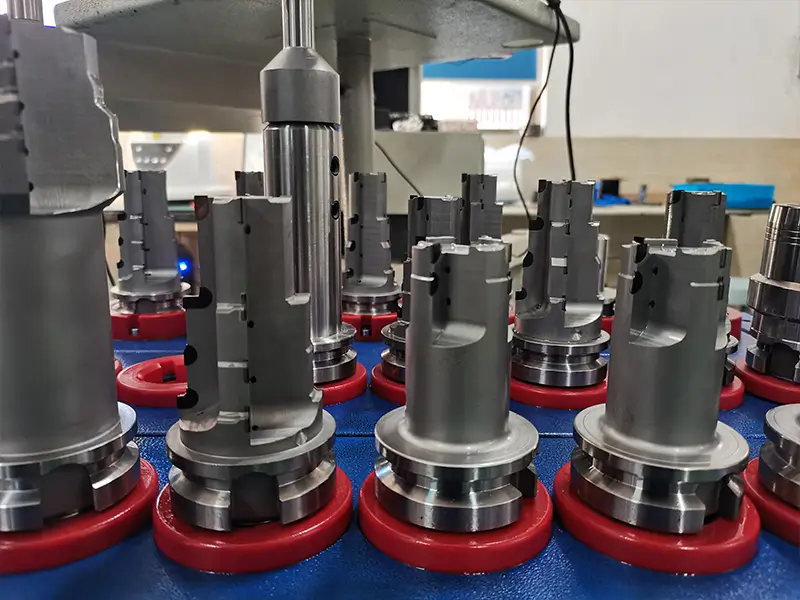
Хонингование часто предпочтительно, когда критичны окончательный размер и поверхность. Оно позволяет скорректировать небольшие отклонения размера и получить более контролируемую поверхность, чем грубое ручное развёртывание. Но для него нужны оборудование и навыки. Если направляющая слишком тесная, решением может быть контролируемое хонингование, обработка шариковой протяжкой или другой измеряемый этап калибрования, а не продавливание клапана в надежде, что он приработается.
Итоговые проверки просты по смыслу: правильный зазор по стержню, плавное перемещение, подходящая поверхность и одинаковое ощущение движения во всех направляющих. Мастерство заключается в процессе, обеспечивающем эти результаты.
Инструмент для обработки каналов головки блока на CNC
Профилирование каналов отличается от ремонтной обработки: задача состоит не только в восстановлении поверхности, но и в формировании воздушного потока при контроле толщины стенок, качества сёдел, работы камеры сгорания и повторяемости.
Ручная доработка каналов может давать отличный результат при единичной разработке, если исполнитель понимает конструкцию головки и сочетание компонентов двигателя. Проблема — повторяемость. Один удачный канал не превращается автоматически в восемь, шестнадцать или серийную партию. Если следующий канал имеет другую форму, характеристики двигателя могут стать нестабильными.
Обработка каналов головки на станке с ЧПУ превращает удачную форму в повторяемый процесс. Обычно это включает оцифровку проверенного канала, создание или уточнение CAD/CAM данных, изготовление приспособлений для повторяемого базирования головки и выбор стратегии, обеспечивающей доступ к нужным поверхностям. В зависимости от геометрии каналов могут потребоваться пятиосевая обработка, специальные приспособления и доступ на токарно-фрезерном оборудовании.
Настоящая ценность профилирования каналов на CNC не в современном названии, а в возможности воспроизводить отработанную форму с меньшим разбросом. Такая повторяемость зависит от установки и измерений. Если приспособление каждый раз базирует иначе, инструмент не может чисто достичь той же поверхности или модель не учитывает реальные отклонения отливки, CNC превращается в дорогое перемещение вместо управляемого улучшения.
Для ремонтных задач вывод прост: обработку каналов следует отделять от восстановления плоскости и ремонта клапанного узла. Для повышения характеристик двигателя важнее спрашивать не «обработаны ли каналы на ЧПУ?», а «какая форма разработана, как она оцифрована, как базируется головка и как проверяется повторяемость?»
Измерения и контроль после обработки
Контроль — не заключительная формальность. Это обратная связь, показывающая станочнику, действительно ли предыдущая операция достигла своей цели.
После обработки привалочную плоскость следует проверить на плоскостность и качество поверхности. Внешний вид может вводить в заблуждение, особенно при цеховом освещении. Следы фрезы, волнистость и неоднородная текстура могут указывать на проблемы наладки или инструмента. Для прокладок MLS требования обычно строже, поэтому оценки «выглядит чисто» недостаточно.
После обработки сёдел проверьте пятно контакта и герметичность. Слишком высокое, низкое, широкое, узкое или неравномерное пятно контакта клапана может требовать коррекции. Проверка утечек, вакуумный контроль и окрашивание контакта помогают выявить проблемы до сборки головки.
После обработки направляющих проверьте зазор и движение клапана. Направляющая, кажущаяся приемлемой в сухом состоянии на верстаке, может вести себя иначе при воздействии температуры, масла и условий сборки. Её точность также должна быть достаточной для опоры пилота при обработке седла.
После обработки каналов контроль зависит от цели. При разработке спортивного двигателя возможны испытания воздушного потока, шаблоны, измерение толщин или сравнение с цифровой моделью. При серийной обработке на ЧПУ нужен контроль повторяемости, чтобы десятая головка не отличалась от первой.
Распространённые проблемы обработки головки блока, действительно волнующие специалистов
Самые полезные рекомендации по обработке головок часто начинаются с уже наблюдаемой проблемы.
| Симптом | Вероятный участок процесса | Что проверить перед повторной обработкой |
|---|---|---|
| Головка остаётся негерметичной после обработки плоскости | Плоскостность, качество поверхности, соответствие прокладке, закрепление | Плоскостность, след фрезы, напряжения головки в приспособлении, требования прокладки |
| Вибрации при обработке седла клапана | Жёсткость резца седла, посадка пилота, состояние направляющей, скорость и усилие | Размер направляющей, посадку пилота, установку головки, зацепление инструмента, смазывание |
| Седло выглядит чистым, но пропускает | Соосность, положение контакта, состояние фаски клапана | Пятно контакта, проверка герметичности/вакуумом, биение седла, фаска клапана |
| Седло обработано слишком глубоко | Лишние корректирующие проходы, неправильную наладку, попытки убрать вибрации дополнительным резанием | Установочная высота, положение контакта, остаточная геометрия седла |
| Направляющая слишком тесная после развёртывания | Размер развёртки, качество поверхности, соосность, заусенцы, упругое восстановление материала | Окончательный зазор, возможность хонингования, возможность шариковой протяжки, очистка |
| Притирка показывает неравномерное кольцо | Несоосность седла и клапана, перепутанные клапаны, плохой контакт | Рисунок контакта, соответствие клапана, проверка просвета, коррекция седла |
| Форма канала после обработки на ЧПУ различается | Приспособление, разброс отливок, несоответствие модели и траектории | Схема базирования, оцифрованные данные, контроль процесса, образец для проверки повторяемости |
Именно здесь полезны практические свидетельства в стиле Reddit. Реальные пользователи задают не отвлечённые вопросы. Они хотят знать, испортили ли следы вибраций головку, нужна ли притирка, не сделала ли ручная развёртка направляющую слишком тесной и почему после шлифовки плоскость всё ещё выглядит неправильно. Эти вопросы указывают на меры контроля качества, которые должна объяснять статья.
Когда для обработки головки блока цилиндров нужен специальный режущий инструмент
Некоторые работы с головками можно выполнять стандартными фрезами при тщательной наладке. Специальный инструмент полезнее, когда конструкция головки повторяется в производстве, геометрию седла или направляющей сложно выдержать, траектории обработки канала нужен воспроизводимый доступ либо время цикла и результаты контроля показывают недостаточную стабильность универсального инструмента.
Решение должно определяться операцией, а не предпочтением инструмента. Для обработки плоскости может потребоваться специальная торцевая фреза PCD. Твёрдое кольцо седла может оправдывать инструмент CBN или PCBN. Для направляющей клапана может понадобиться твердосплавная или PCD-развёртка с подходящей заборной частью, контролем диаметра и качеством обработки. Для канала может потребоваться профильная фреза, достигающая нужной формы без трения и вибраций.
При серийном производстве деталей двигателя лучший специальный инструмент уменьшает вариацию. Он должен облегчать измерение, повторение операции и связь результата со следующим этапом контроля.
Что проверить перед обработкой головки блока цилиндров
Используйте этот список перед обработкой головки, расчётом цены или утверждением работы.
| Контрольный пункт | Почему это важно |
|---|---|
| Определите материал головки и тип прокладки | Материал и тип прокладки влияют на качество поверхности и выбор инструмента |
| Проверьте трещины, коробление и следы предыдущей обработки | Повреждённая головка может быть непригодна для дальнейшей обработки |
| Определите, какая операция действительно необходима | Восстановление плоскости, работа с клапанами, направляющими и каналами — разные операции |
| Уточните способ базирования и закрепления | Напряжённая головка может обрабатываться неправильно даже на хорошем станке |
| Измерьте или исправьте направляющие перед обработкой сёдел | При обработке седла базируются относительно оси направляющей |
| Выбирайте развёртывание или хонингование по материалу направляющей и требованиям к поверхности | Выбор инструмента влияет на размер, поверхность и движение клапана |
| Проверьте контакт клапана с седлом перед сборкой | Даже аккуратно выглядящее седло может плохо уплотняться |
| Рассматривайте притирку как проверку или небольшую доводку | Притирка не должна заменять правильное исправление седла |
| Документируйте обработку каналов, если важна повторяемость | Повторяемость CNC зависит от оцифровки, приспособления и управления процессом |
| Проводите контроль после каждой основной операции | Ранняя обратная связь предотвращает повторное снятие материала |
Заключение
Обработка головки блока — задача управления процессом. Видимый проход инструмента составляет лишь часть результата. Надёжность головки зависит от согласованности плоскостности, качества поверхности, соосности направляющих, геометрии сёдел, контакта клапанов, закрепления и контроля.
Лучший подход — исходить из реальной проблемы головки. Не фрезеруйте плоскость только потому, что она выглядит тусклой. Не продолжайте резать вибрирующее седло, не устранив недостаток жёсткости или опоры пилота. Не пытайтесь исправить плохую геометрию притиркой. Не считайте твердосплавную развёртку, развёртку PCD или программу CNC заменой измерений.
Когда наладка, инструмент и контроль соответствуют задаче, обработка головки способна восстановить герметичность, повысить надёжность и сделать доводку характеристик повторяемой. В противном случае каждый лишний проход лишь снимает материал с головки, которую, возможно, можно было спасти.
Часто задаваемые вопросы
Что входит в обработку головки блока цилиндров?
Она может включать очистку, контроль, восстановление привалочной плоскости, обработку сёдел, калибровку направляющих клапанов, притирку или проверку клапанов, работу с камерами и каналами и окончательные измерения. Состав операций зависит от состояния головки и назначения двигателя.
Каждой ли головке блока требуется обработка привалочной плоскости?
Нет. Сначала головку нужно проверить. Обработка оправдана, если требуется исправить неплоскостность, качество поверхности, коррозию, последствия повреждения прокладки или прежних дефектов. Ненужное резание удаляет материал и меняет геометрию, не решая реальной проблемы.
Нужна ли притирка клапанов после обработки сёдел?
Не всегда. При точной обработке клапанного узла притирка может не требоваться. Лёгкая притирка помогает проверить контакт или устранить небольшие поверхностные дефекты, но не должна исправлять неправильную геометрию седла, следы вибраций или нарушение соосности.
Что вызывает вибрации при обработке клапанного узла?
Вибрация при обработке седла клапана обычно связана с жёсткостью или управлением процессом. Типичные причины: плохая посадка пилота, изношенные направляющие или неверный их размер, слабое крепление головки, твёрдый материал седла, чрезмерный контакт фрезы и неподходящие скорость, усилие либо смазка.
Каким инструментом развёртывают направляющие клапанов?
В зависимости от материала, оборудования и требуемой поверхности направляющие обрабатывают развёртками с пилотом, твердосплавными, регулируемыми или нерегулируемыми развёртками, хонинговальным инструментом либо шариковыми протяжками. Инструмент должен быть соосен, а после обработки необходим фактический контроль зазора.
Когда при обработке головок применяют развёртки PCD или твердосплавные развёртки?
Твердосплавную развёртку применяют там, где жёсткость и износостойкость помогают контролируемо обработать направляющую или отверстие. Развёртка с PCD вероятнее подходит для точной чистовой обработки отверстий в алюминии и других цветных металлах, когда важны стойкость кромки и качество поверхности. Ни один инструмент не заменяет базирование, соосность и измерения.
Какой инструмент используют для обработки плоскости головки цилиндров?
Для обработки привалочной плоскости головки часто применяют торцевую или специальную фрезу, выбранную по материалу головки, требованиям прокладки к поверхности и жёсткости станка. Для алюминиевых головок полезен острый инструмент PCD, тогда как чугун может требовать другой марки пластин и других условий резания.
Когда для обработки сёдел применяют инструмент CBN?
Инструмент CBN или PCBN может быть полезен, если материал седла настолько твёрд или абразивен, что обычный твёрдый сплав теряет стабильность, качество поверхности или стойкость. Окончательный выбор зависит от материала седла, геометрии контакта, жёсткости, скорости и требуемого состояния поверхности.
Когда обработку головки цилиндров следует передать специализированной мастерской?
Передайте работу специалистам, если требования к поверхности, соосности сёдел, точности направляющих, проверке трещин и герметичности или повторяемой обработке каналов CNC превышают возможности вашего оборудования. Услуги специализированной мастерской часто дешевле исправления головки, обработанной при неправильной наладке.