










Высокопроизводительная обработка алюминия: выбор концевой фрезы
Алюминий может обмануть ожидания оператора ЧПУ. Хотя он мягче стали, вязкость и высокая химическая активность часто вызывают нарост (BUE) и серьёзное разрушение инструмента. Правильный выбор концевой фрезы по алюминию — это не только поиск острого инструмента, но и управление теплом и стружкой. Руководство объясняет техническую логику выбора под каждую задачу по алюминию.
Содержание
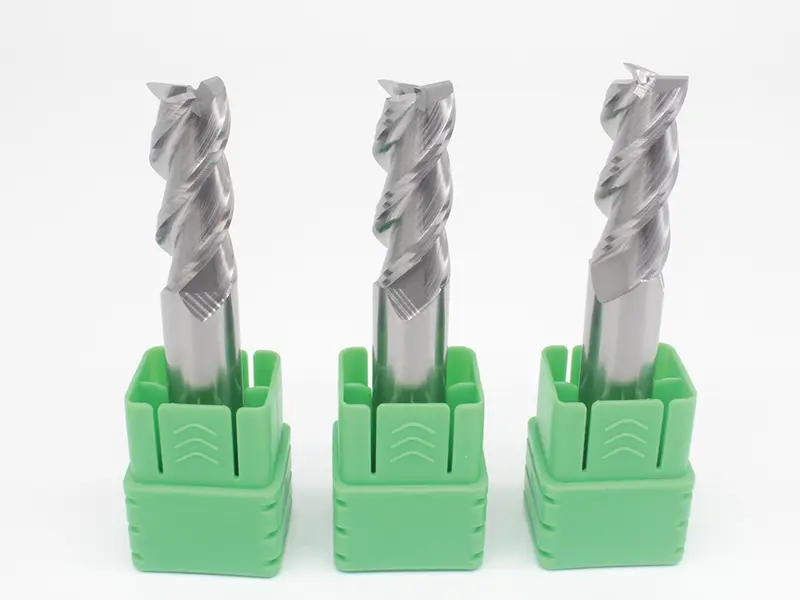
Особенности алюминия: почему важна основа инструмента
Выбирайте марку твёрдого сплава и геометрию, рекомендованные для алюминиевого сплава. YG6 и YG8 сами по себе не подтверждают субмикронное зерно или специальное назначение для алюминия. При выборе концевой фрезы для алюминия для запаса проверяйте спецификацию марки поставщика, пространство для стружки, подготовку кромки и рекомендации по применению.
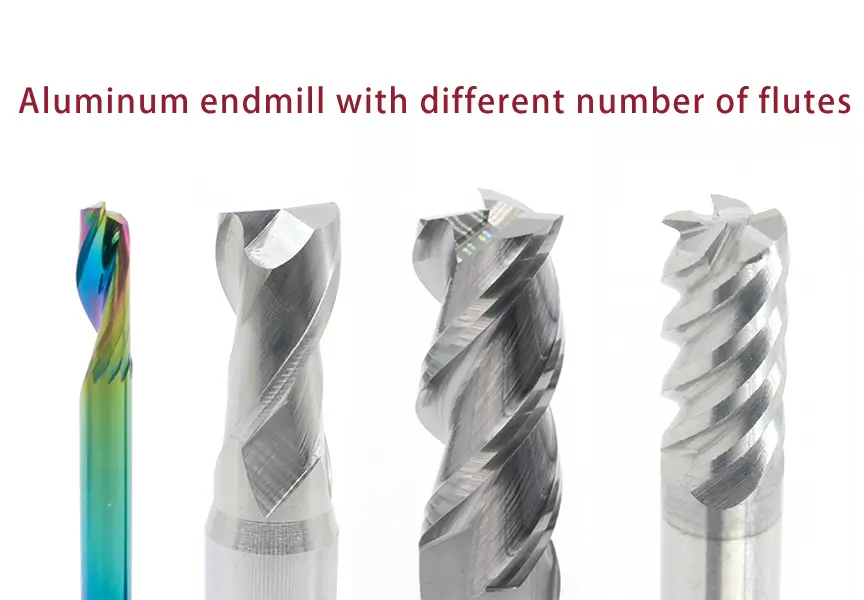
Выбор числа зубьев: когда использовать один, 2, 3 или 5
Одно из важнейших решений технолога — определить какой тип концевой фрезы для алюминия использовать по операции. Число зубьев напрямую влияет на пространство для отвода стружки.
Однозубая концевая фреза по алюминию : Однозубая конструкция даёт большое пространство для стружки в подходящих фрезерных операциях. Согласуйте геометрию и режимы со сплавом и станком; один зуб не предотвращает все проблемы забивания и нагрева.
Двухзубая концевая фреза для алюминия : Двухзубые конструкции дают полезное пространство для стружки в пазах и карманах. Шаг зубьев, сердцевина, доступ и стружкоотвод зависят от конструкции, а глубокое резание требует ограничений под задачу.
Трёхзубые концевые фрезы для обработки алюминия : Трёхзубые конструкции сочетают стружечное пространство и допустимую подачу в подходящих операциях. Жёсткость и поверхность также зависят от сердцевины, вылета, биения и врезания; одно число зубьев не гарантирует улучшения относительно двух.
- 5-зубые конструкции: Подходящие конструкции применимы для отдельных операций по алюминию при достаточном отводе стружки. Они не предназначены исключительно для авиационной черновой обработки, а большее число зубьев не оправдывает экстремальную подачу без данных конкретного инструмента.
Геометрия: баланс остроты и жёсткости
Угол спирали влияет на резание, осевые силы, отвод стружки и опору кромки. Исходный диапазон 20°–45° описывает возможные конструкции, а не универсальную рекомендацию высокого угла; выбирайте проверенную геометрию под сплав, операцию и установку.
Универсального порога отказа при 35° нет. Согласуйте кромку, прочность сердцевины, доступ, стружечное пространство и осевую нагрузку по рекомендациям изготовителя. Хороший стружкоотвод уменьшает повторное резание и забивание, но не гарантирует их отсутствия.
Стратегия покрытий: соответствие алюминиевому сплаву
Выбирайте покрытие, рекомендованное для сплава и операции. TiAlN обычно не является исходным выбором для склонного к налипанию алюминия, но один химический состав не определяет выбор. На нарост влияют поверхность, система покрытия, геометрия и режимы.
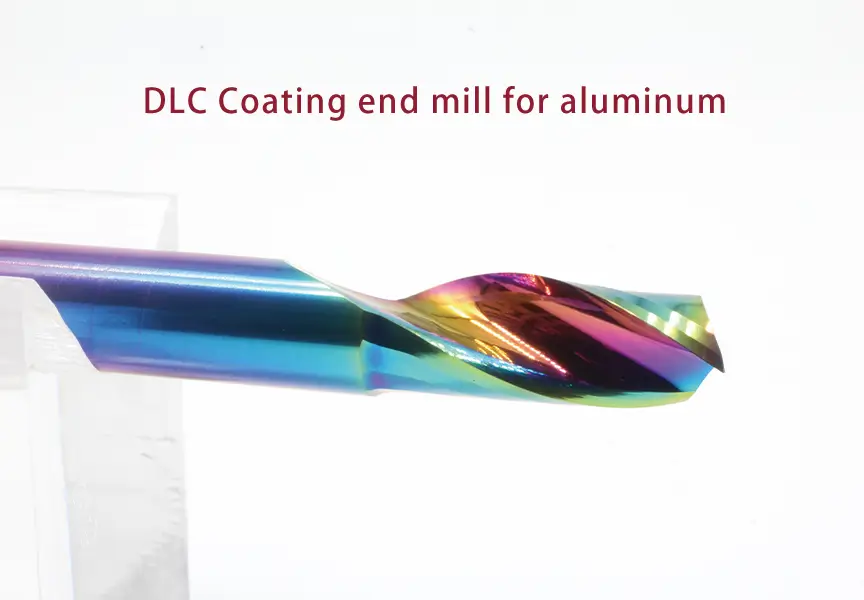
Без покрытия или с DLC: Полированный твёрдый сплав без покрытия или подходящие алмазоподобные углеродные (DLC) покрытия могут уменьшать налипание в отдельных операциях по алюминию. Зеркальная поверхность всё равно зависит от всего инструмента и процесса, а не только от покрытия.
Высококремнистый алюминий: Абразивные сплавы требуют износостойкой системы, проверенной для их содержания кремния. PVD — процесс нанесения, а не один состав покрытия. Выбирайте основу, покрытие, толщину и подготовку кромки совместно; можно рассмотреть подходящий алмазный инструмент.
Подготовка кромки и динамическая устойчивость
Для глянцевых электронных и автомобильных деталей контролируйте остроту кромки и поверхность канавок. Полирование — подготовка кромки, а не характеристика сверхтонкого покрытия; требуемая чистота зависит от задачи.
Переменный шаг или переменный угол спирали могут уменьшать склонность к автоколебаниям, но не гарантируют устойчивости при 10,000–30,000+ RPM. Выбирайте скорость по диаметру фрезы, её допустимым режимам и наладке. Предпочитайте Попутное фрезерование вместо встречного только если станок, контроль люфта, закрепление и операция это допускают.
Технические итоги выбора инструмента
| Особенность | Рекомендация для алюминия |
| Материал основы | Марка твёрдого сплава, проверенная для сплава; одни обозначения YG6/YG8 не определяют субмикронное зерно |
| Выбор числа зубьев | 3 зуба (общее применение), 2 зуба (обработка пазов), 1 зуб (фрезерная обработка) |
| Угол винтовой канавки | 20°–45° — примеры конструкций; 35° не универсальный оптимум |
| Покрытие | Для задачи могут подходить DLC или отсутствие покрытия; подтвердите пригодность покрытия у поставщика |
| Охлаждение | Разрешённые для применения охлаждение и отвод стружки; проверьте исходное обозначение KO25 перед выбором оборудования |
| Стратегия фрезерования | Попутное фрезерование, где уместно; 10k–30k RPM не универсальная настройка |
Заключение
Выбор концевой фрезы по алюминию требует согласования сплава, геометрии, стружечного пространства и режимов. Однозубые или 3-зубые концевые фрезы могут подходить отдельным операциям, но основу, покрытие, подачу СОЖ и возможности станка рассматривают совместно. Подтверждайте работу контролируемым испытанием, а не одним универсальным правилом.
Частые вопросы
Какая концевая фреза по алюминию лучше для высокоскоростной чистовой обработки?
3-зубые концевые фрезы для алюминия могут подходить для чистовой обработки, но не всегда являются лучшими. Жёсткость и поверхность определяют геометрия сердцевины, вылет, биение, качество кромки и режимы; число зубьев не гарантирует зеркального результата.
Почему не стоит использовать стандартную 4-зубую фрезу для алюминия?
Некоторым универсальным четырёхзубым фрезам не хватает пространства стружки при тяжёлом прорезании алюминиевых пазов, тогда как специальные алюминиевые варианты подходят отдельным операциям. Выбирайте по фактической геометрии, зацеплению и отводу стружки, не отвергая все четырёхзубые конструкции.
Когда 2-зубая фреза для алюминия лучше 3-зубой?
2-зубая концевая фреза для алюминия подходит для тяжёлой обработки пазов и глубоких карманов. При погружении инструмента в материал требуется максимум пространства для отвода стружки, чтобы избежать повторного резания и избыточного тепла.
Можно ли применять инструмент с TiAlN по алюминию?
Правило «Избегайте покрытий TiAlN.» не является полным методом выбора. TiAlN обычно не служит вариантом по умолчанию для склонного к налипанию алюминия; выбирайте инструмент с покрытием или без него по рекомендациям поставщика для сплава и операции.
Что вызывает вибрации при обработке алюминия и как их устранить?
Автоколебания зависят от инструмента, патрона, детали, станка и режимов. Переменный угол спирали или Переменный шаг может помочь, но сначала проверьте жёсткость, вылет, биение и закрепление. Меняйте скорость, зацепление и подачу в проверенных пределах; повышение подачи не универсальное средство.
Однозубая фреза по алюминию предназначена только для пластика?
Однозубая концевая фреза по алюминию подходит для фрезерно-гравировальной и другой обработки, где важен отвод стружки. Она не ограничена пластмассами, но может забиваться или ломаться при неподходящих геометрии, врезании, подаче или удалении стружки.