










Hochleistungsbearbeitung von Aluminium: Leitfaden zur Wahl des richtigen Schaftfräsers
Aluminium kann CNC-Bediener täuschen: Es ist zwar weicher als Stahl, doch seine Neigung zum Schmieren und seine hohe chemische Affinität führen häufig zu Aufbauschneiden (BUE) und schwerem Werkzeugversagen. Die Entscheidung für einen passenden Schaftfräser für Aluminium bedeutet mehr als nur ein scharfes Werkzeug zu finden: Wärme und Spanabfuhr müssen beherrscht werden. Dieser Leitfaden erläutert die technischen Kriterien für die Werkzeugwahl bei Aluminiumaufgaben.
Inhalt
Aluminium verstehen: Warum der Schneidstoff wichtig ist
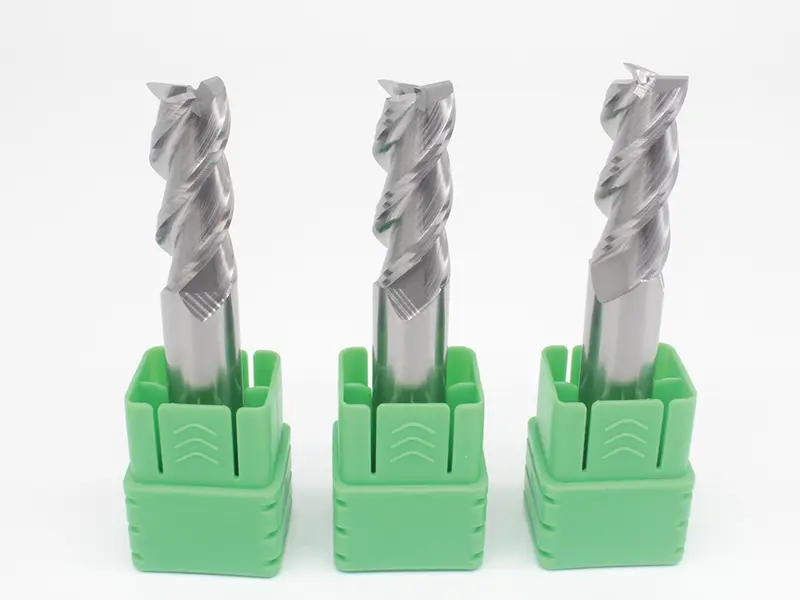
Wählen Sie Hartmetallsorte und Geometrie nach der Aluminiumlegierung. YG6 und YG8 bezeichnen allein weder eine Submikronkorngröße noch eine aluminiumspezifische Anwendung. Bei der Entscheidung, welchen Schaftfräser für Aluminium Sie bevorraten, prüfen Sie Sortenspezifikation, Spanraum, Schneidenpräparation und Anwendungsdaten des Lieferanten.
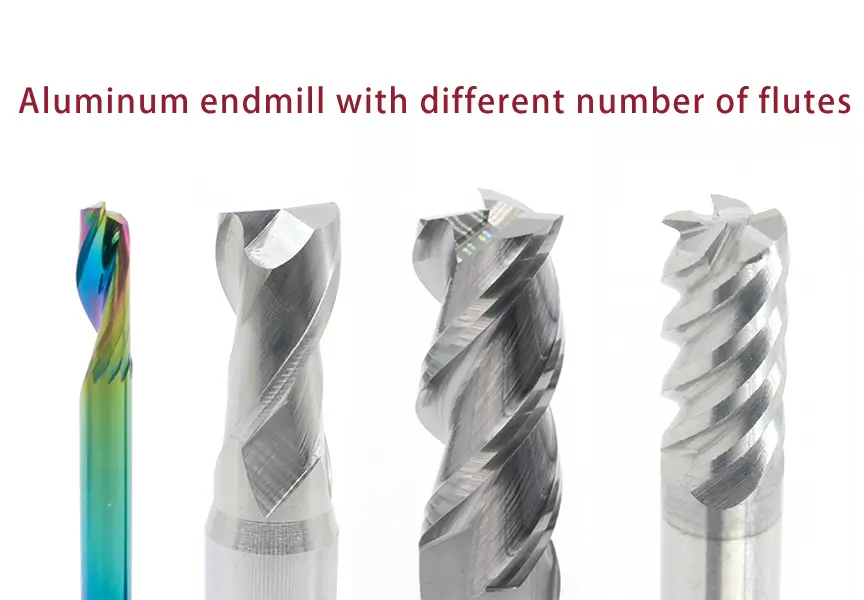
Schneidenzahl: Wann eine, 2, 3 oder 5 Schneiden sinnvoll sind
Eine wichtige Entscheidung ist, welchen Schaftfräsertyp für Aluminium Sie für die jeweilige Bearbeitung verwenden. Die Schneidenzahl beeinflusst direkt den verfügbaren Spanraum.
Einschneidiger Schaftfräser für Aluminium : Eine Schneide kann bei geeigneten Oberfräsarbeiten viel Spanraum bieten. Stimmen Sie Geometrie und Schnittbedingungen auf Legierung und Maschine ab; eine Schneide verhindert nicht jedes Verstopfungs- oder Wärmeproblem.
Schaftfräser mit 2 Schneiden für Aluminium : Zweischneidige Werkzeuge können beim Nuten- und Taschenfräsen gute Spanabfuhr bieten. Teilung, Kerndurchmesser, Auskragung und Spanabfuhr hängen von der Konstruktion ab; tiefe Schnitte benötigen anwendungsspezifische Grenzen.
Schaftfräser mit 3 Schneiden für Aluminiumbearbeitung : Drei Schneiden können Spanraum und Vorschubkapazität für geeignete Aluminiumoperationen ausbalancieren. Steifigkeit und Oberfläche hängen auch von Kerngeometrie, Auskragung, Rundlauf und Eingriff ab; die Schneidenzahl allein garantiert keine Verbesserung gegenüber zwei Schneiden.
- Ausführungen mit 5 Schneiden: Geeignete Ausführungen sind bei ausreichendem Spanraum für ausgewählte Aluminiumoperationen nutzbar. Sie sind nicht nur fürs Luftfahrtschruppen bestimmt; mehr Schneiden rechtfertigen ohne Werkzeugdaten keine extremen Vorschübe.
Schneidengeometrie: Schärfe und Steifigkeit ausbalancieren
Der Drallwinkel beeinflusst Schnittwirkung, Axialkräfte, Spanabfuhr und Schneidenabstützung. Die ursprünglichen 20°–45° beschreiben mögliche Bauformen, keine allgemeine Empfehlung für hohen Drall; wählen Sie eine für Legierung, Operation und Einrichtung validierte Geometrie.
Bei 35° gibt es keine allgemeine Versagensgrenze. Stimmen Sie Schneidengeometrie, Kernfestigkeit, Auskragung, Spanraum und Axiallast nach Herstellerempfehlung ab. Wirksame Spanabfuhr mindert erneutes Zerschneiden und Verstopfung, garantiert aber keine vollständige Vermeidung.
Beschichtungsstrategie: Beschichtung an Aluminiumlegierung anpassen
Wählen Sie eine ausdrücklich für Legierung und Operation empfohlene Beschichtung. TiAlN ist bei adhäsivem Aluminium meist nicht die Standardwahl; die chemische Zusammensetzung allein reicht jedoch nicht als Auswahlregel. Oberfläche, Schichtsystem, Geometrie und Schnittbedingungen beeinflussen Aufbauschneiden.
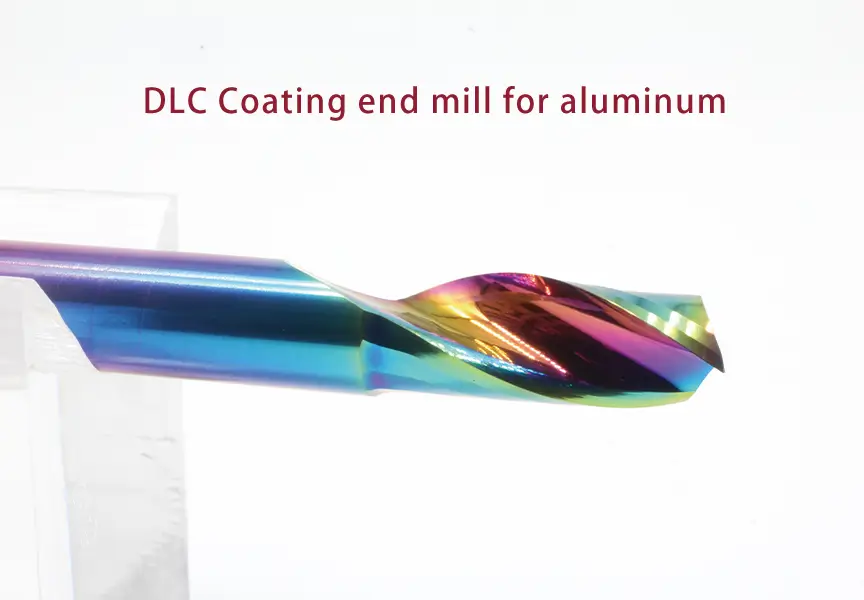
Unbeschichtet oder DLC: Poliertes unbeschichtetes Hartmetall oder geeignete diamantähnliche Kohlenstoffschichten (DLC) können bei bestimmten Aluminiumanwendungen Anhaftungen verringern. Eine Spiegeloberfläche hängt vom gesamten Werkzeug und Prozess ab, nicht allein von der Beschichtung.
Siliziumreiches Aluminium: Abrasive Legierungen benötigen ein verschleißfestes Werkzeugsystem, das für ihren Siliziumgehalt validiert ist. PVD ist ein Abscheideverfahren, keine einzelne Schichtchemie. Wählen Sie Substrat, Beschichtung, Dicke und Schneidenpräparation gemeinsam; geeignete Diamantwerkzeuge kommen ebenfalls infrage.
Schneidenpräparation und dynamische Stabilität
Bei hochglänzenden Elektronik- und Automobilteilen müssen Schneidenschärfe und Spanraumoberfläche beherrscht werden. Polieren ist eine Schneidenpräparation, keine Spezifikation einer ultradünnen Beschichtung; die erforderliche Oberfläche richtet sich nach der Anwendung.
Variable Teilung oder variabler Drallwinkel können die Ratterneigung senken, garantieren aber keine Stabilität bei 10 000 bis 30 000+ RPM. Wählen Sie die Drehzahl nach Fräserdurchmesser, Werkzeuggrenzen und Einrichtung. Bevorzugen Sie Gleichlauf- statt Gegenlauffräsen nur, wenn Maschine, Umkehrspielkontrolle, Werkstückspannung und Anwendung dies zulassen.
Technische Übersicht zur Werkzeugwahl
| Merkmal | Empfehlung für Aluminium |
| Schneidstoffsubstrat | Hartmetallsorte für die Legierung qualifiziert; YG6/YG8 allein definiert keine Submikronkorngröße |
| Schneidenwahl | 3 Schneiden (allgemein), 2 Schneiden (Nuten), eine Schneide (Oberfräsen) |
| Drallwinkel | 20°–45° sind Beispielgeometrien; 35° ist kein universelles Optimum |
| Beschichtung | DLC oder unbeschichtet können passen; Eignung mit Werkzeuglieferant bestätigen |
| Kühlung | Freigegebene Kühlung und Spanabfuhr; ursprüngliche Bezeichnung KO25 vor Gerätespezifikation prüfen |
| Frässtrategie | Gleichlauffräsen, wo geeignet; 10k-30k RPM ist keine universelle Einstellung |
Fazit
Ein Schaftfräser für Aluminium muss auf Legierung, Geometrie, Spanraum und Schnittbedingungen abgestimmt sein. Ein einschneidiger Fräser oder Schaftfräser mit 3 Schneiden können für bestimmte Operationen passen; Substrat, Beschichtung, Kühlung und Maschinenleistung müssen gemeinsam betrachtet werden. Prüfen Sie die Leistung durch einen kontrollierten Bearbeitungsversuch statt anhand einer allgemeinen Auswahlregel.
Häufige Fragen
Welcher Schaftfräser für Aluminium eignet sich zum Hochgeschwindigkeitsschlichten?
Schaftfräser mit 3 Schneiden für Aluminium können sich zum Schlichten eignen, sind aber nicht immer die beste Wahl. Kerngeometrie, Auskragung, Rundlauf, Schneidengüte und Schnittbedingungen bestimmen Steifigkeit und Oberfläche; die Schneidenzahl garantiert keine Spiegeloberfläche.
Warum keinen Standard-Schaftfräser mit 4 Schneiden für Aluminium verwenden?
Manche Universalfräser mit vier Schneiden bieten für anspruchsvolles Aluminiumnutenfräsen zu wenig Spanraum, während spezielle vierschneidige Aluminiumwerkzeuge für bestimmte Operationen passen können. Entscheiden Sie nach Geometrie, Eingriff und Spanabfuhr, statt jede vierschneidige Bauform abzulehnen.
Wann ist ein Aluminiumfräser mit 2 Schneiden besser als einer mit 3 Schneiden?
Ein Schaftfräser mit 2 Schneiden für Aluminium ist für anspruchsvolles Nutfräsen und tiefe Taschen geeignet. Bei vollem Werkzeugeingriff ist möglichst viel Spanraum erforderlich, damit Späne nicht erneut zerschnitten werden und dadurch übermäßige Wärme erzeugen.
Kann ich ein TiAlN-beschichtetes Werkzeug für Aluminium verwenden?
Die Regel „TiAlN-Beschichtungen vermeiden.“ ist keine vollständige Auswahlmethode. TiAlN ist bei adhäsivem Aluminium meist nicht die Standardwahl; wählen Sie ein passendes beschichtetes oder unbeschichtetes Werkzeug nach Lieferantenvorgaben für Legierung und Operation.
Was verursacht Rattern bei der Aluminiumbearbeitung und wie lässt es sich beheben?
Rattern ist eine selbsterregte Schwingung, beeinflusst durch Werkzeug, Halter, Werkstück, Maschine und Schnittbedingungen. Variabler Drallwinkel oder variable Teilung können helfen; prüfen Sie zunächst Steifigkeit, Überstand, Rundlauf und Spannung. Passen Sie Drehzahl, Eingriff und Vorschub innerhalb validierter Grenzen an; höherer Vorschub ist kein Allheilmittel.
Ist ein einschneidiger Aluminiumfräser nur für Kunststoffe geeignet?
Ein einschneidiger Schaftfräser für Aluminium kann sich für Oberfräsarbeiten und andere Anwendungen mit hohem Spanraumbedarf eignen. Er ist nicht auf Kunststoffe beschränkt, kann aber bei ungeeigneter Geometrie, Eingriff, Vorschub oder Spanabfuhr dennoch verstopfen oder brechen.