










Mecanizado de aluminio de alto rendimiento: guía para elegir la fresa adecuada
Para un operario CNC, el aluminio puede resultar engañoso. Aunque es más blando que el acero, su tendencia a adherirse y su elevada afinidad química suelen generar filo recrecido (BUE) y fallos graves de la herramienta. Elegir la fresa de mango para aluminio no consiste solo en encontrar una herramienta afilada: hay que controlar calor y evacuación de viruta. Esta guía explica los criterios técnicos para elegir la herramienta adecuada en aluminio.
Contenido
Entender el aluminio: por qué importa el sustrato
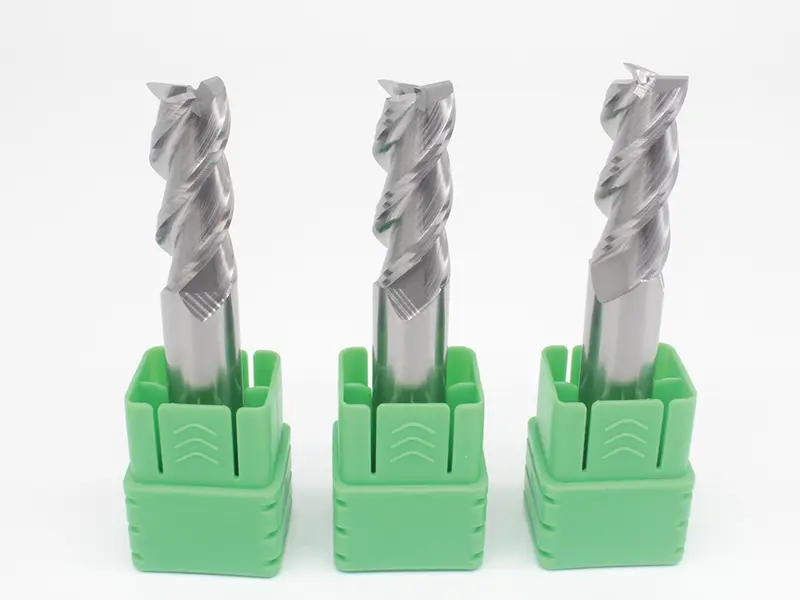
Elija un grado de metal duro y geometría recomendados para la aleación de aluminio. YG6 y YG8 no indican por sí solos un grano submicrométrico ni una aplicación específica para aluminio. Al decidir qué fresa de mango para aluminio almacenar, compruebe especificación del grado, espacio de viruta, preparación del filo y datos del proveedor.
Número de labios: cuándo elegir uno, 2, 3 o 5
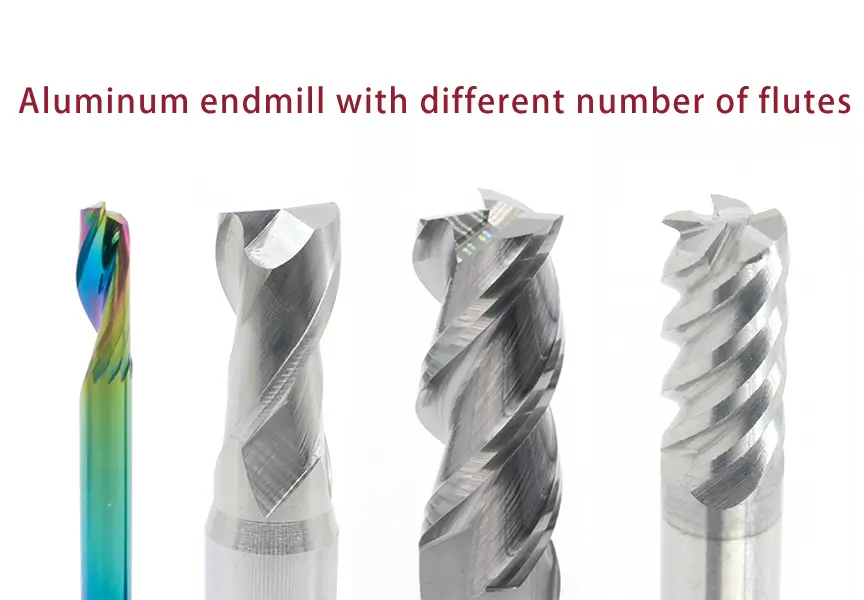
Una decisión esencial es determinar qué tipo de fresa de mango para aluminio utilizar según la operación. El número de labios influye directamente en el espacio disponible para la viruta.
Fresa de un labio para aluminio : Un labio puede ofrecer amplio espacio de viruta en operaciones adecuadas con router. Adapte geometría y condiciones a aleación y máquina; un solo labio no evita todo atasco o problema térmico.
Fresa de 2 labios para aluminio : Dos labios pueden proporcionar buena evacuación en ranuras y cajeras. Separación, núcleo, alcance y evacuación dependen del diseño; los cortes profundos requieren límites específicos.
Fresas de 3 labios para mecanizar aluminio : Tres labios pueden equilibrar evacuación y capacidad de avance en ciertas operaciones de aluminio. Rigidez y acabado dependen también del núcleo, alcance, excentricidad y contacto; el número de labios no garantiza una mejora frente a dos.
- Diseños de 5 labios: Los diseños adecuados sirven para ciertas operaciones con suficiente evacuación. No se reservan al desbaste aeroespacial; más labios no justifican avances extremos sin datos específicos.
Geometría: equilibrio entre filo y rigidez
El ángulo de hélice influye en corte, fuerzas axiales, evacuación y apoyo del filo. El intervalo original de 20°–45° describe diseños posibles, no una recomendación universal de hélice alta; elija geometría validada para aleación, operación y montaje.
No existe un umbral universal de fallo a 35°. Equilibre filo, resistencia del núcleo, alcance, espacio de viruta y carga axial según el fabricante. La evacuación eficaz reduce recorte y atasco, sin garantizar su eliminación.
Recubrimientos: adaptar la selección a la aleación de aluminio
Elija un recubrimiento recomendado para aleación y operación. TiAlN no suele ser la opción predeterminada para aluminio adherente, pero la composición no basta como criterio; superficie, sistema, geometría y condiciones influyen en el filo recrecido.
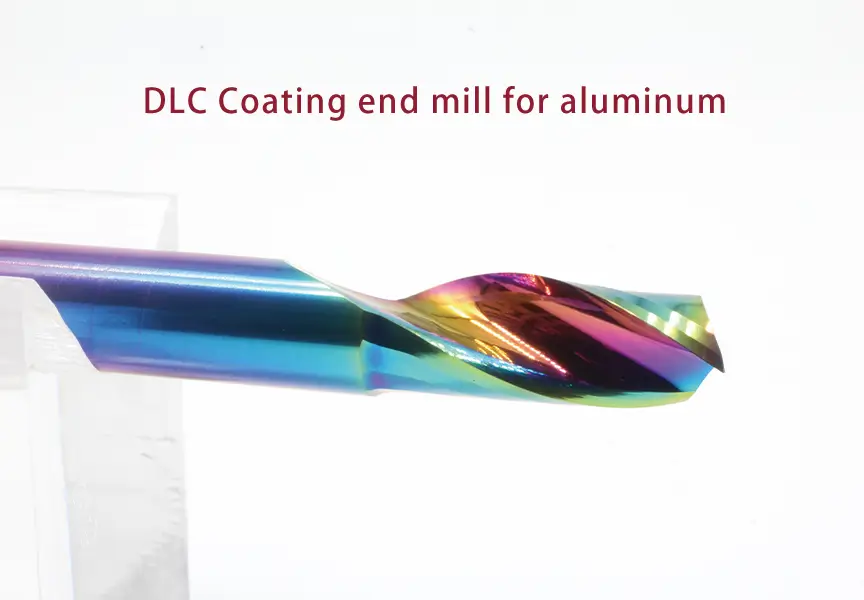
Sin recubrimiento o DLC: El metal duro pulido sin recubrir o los recubrimientos adecuados de carbono similar al diamante (DLC) pueden reducir adherencia en ciertas aplicaciones de aluminio. Un acabado espejo depende de herramienta y proceso completos, no solo del recubrimiento.
Aluminio con alto contenido de silicio: Las aleaciones abrasivas requieren un sistema resistente al desgaste validado para su silicio. PVD es un proceso de deposición, no una química única. Elija conjuntamente sustrato, recubrimiento, espesor y filo; también pueden considerarse herramientas de diamante adecuadas.
Preparación del filo y estabilidad dinámica
En componentes electrónicos y de automoción brillantes, controle filo y superficie de los canales. Pulir es preparar el filo, no especificar una capa ultrafina; el acabado requerido depende de la aplicación.
Los diseños de paso variable o hélice variable pueden reducir el traqueteo, pero no garantizan estabilidad entre 10 000 y 30 000+ RPM. Elija velocidad según diámetro, límites de herramienta y montaje. Prefiera el fresado en concordancia frente al fresado en oposición solo si máquina, control de holgura, sujeción y aplicación lo permiten.
Resumen técnico para seleccionar la herramienta
| Característica | Recomendación para aluminio |
| Sustrato de la herramienta | Grado de metal duro cualificado para la aleación; YG6/YG8 no define por sí solo grano submicrométrico |
| Selección de labios | 3 labios (uso general), 2 labios (ranurado), un labio (fresado con router) |
| Ángulo de hélice | 20°–45° son ejemplos de diseño; 35° no es un óptimo universal |
| Revestimiento | DLC o sin recubrimiento pueden ser adecuados; confirme la idoneidad con el proveedor |
| Refrigeración | Refrigeración y evacuación aprobadas; verificar la designación original KO25 antes de especificar equipos |
| Estrategia de fresado | Fresado en concordancia cuando proceda; 10k-30k RPM no es un ajuste universal |
Conclusión
Elegir una fresa de mango para aluminio requiere coordinar aleación, geometría, evacuación y condiciones de corte. Una fresa de un labio o fresas de 3 labios pueden servir para ciertas operaciones, pero deben considerarse conjuntamente sustrato, recubrimiento, refrigeración y máquina. Verifique el rendimiento mediante una prueba controlada en vez de una regla universal.
Preguntas frecuentes
¿Qué fresa para aluminio elegir para acabado de alta velocidad?
Las fresas de 3 labios para aluminio pueden servir para acabado, pero no son siempre las mejores. Núcleo, alcance, excentricidad, filo y condiciones determinan rigidez y acabado; el número de labios no garantiza una superficie espejo.
¿Por qué no usar una fresa estándar de 4 labios para aluminio?
Algunas fresas universales de cuatro labios tienen poco espacio para ranurado exigente, mientras diseños específicos para aluminio sirven en ciertas operaciones. Elija según geometría, contacto y evacuación en vez de rechazar todo diseño de cuatro labios.
¿Cuándo conviene una fresa para aluminio de 2 labios más que una de 3 labios?
Una fresa de 2 labios para aluminio es adecuada para ranurado exigente y cavidades profundas. Cuando la herramienta está completamente inmersa en el material, se necesita el máximo espacio posible para evacuar las virutas y evitar que vuelvan a cortarse, lo que genera calor excesivo.
¿Puedo usar una herramienta recubierta de TiAlN en aluminio?
La regla «Evite los recubrimientos TiAlN.» no es un método completo. TiAlN no suele ser la opción predeterminada para aluminio adherente; siga las indicaciones del proveedor para elegir herramienta recubierta o no según aleación y operación.
¿Qué causa el traqueteo al mecanizar aluminio y cómo resolverlo?
El traqueteo es una vibración autoexcitada influida por herramienta, soporte, pieza, máquina y condiciones de corte. Una hélice variable o un paso variable pueden ayudar, pero compruebe primero rigidez, voladizo, excentricidad y sujeción. Ajuste velocidad, contacto y avance dentro de límites validados; aumentar el avance no es una solución universal.
¿Una fresa de un labio para aluminio sirve solo para plásticos?
Una fresa de mango para aluminio de un labio puede servir para router y otras aplicaciones donde importa la evacuación. No se limita a plásticos, pero puede atascarse o romperse con geometría, contacto, avance o evacuación inadecuados.