










Maquinagem de alumínio de alto desempenho: guia para escolher a fresa adequada
Para um operador CNC, o alumínio pode ser enganoso. Embora seja mais macio que o aço, sua tendência à adesão e sua elevada afinidade química frequentemente causam aresta postiça de corte (BUE) e falhas graves da ferramenta. Escolher a fresa de topo para alumínio não consiste apenas em encontrar uma ferramenta afiada: é preciso controlar calor e evacuação de aparas. Este guia explica os critérios técnicos para escolher a ferramenta adequada ao alumínio.
Índice
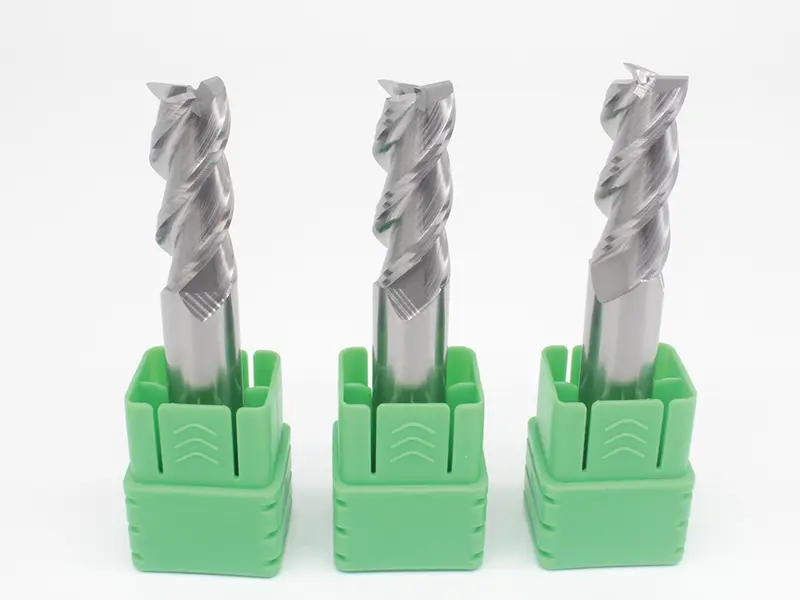
Compreender o alumínio: porque importa o substrato
Escolha um grau de metal duro e geometria recomendados para a liga de alumínio. YG6 e YG8 não indicam, por si só, um grão submicrométrico nem uma aplicação específica para alumínio. Ao decidir qual a fresa de topo para alumínio armazenar, verifique especificação do grau, espaço para aparas, preparação do gume e dados do fornecedor.
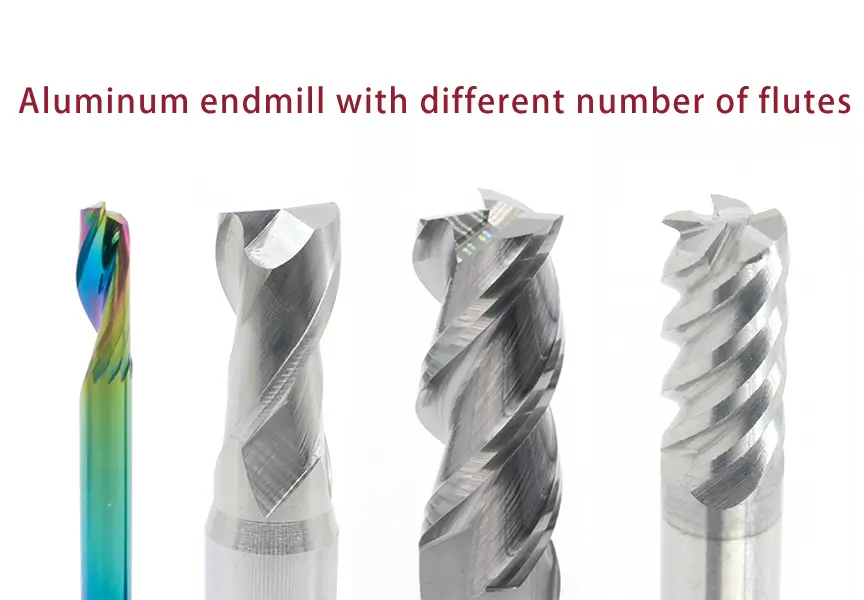
Número de gumes: quando escolher um, 2, 3 ou 5
Uma decisão essencial é determinar que tipo de fresa de topo para alumínio utilizar conforme a operação. O número de gumes influencia diretamente o espaço disponível para aparas.
Fresa de um gume para alumínio : Um gume pode oferecer amplo espaço para aparas em operações adequadas com router. Adapte geometria e condições à liga e máquina; um só gume não evita todos os entupimentos ou problemas térmicos.
Fresa de 2 gumes para alumínio : Dois gumes podem proporcionar boa evacuação em ranhuras e caixas. Espaçamento, núcleo, alcance e evacuação dependem do desenho; cortes profundos exigem limites específicos.
Fresas de 3 gumes para maquinar alumínio : Três gumes podem equilibrar evacuação e capacidade de avanço em certas operações de alumínio. Rigidez e acabamento dependem também do núcleo, alcance, batimento e contacto; o número de gumes não garante uma melhoria face a dois.
- Desenhos de 5 gumes: Desenhos adequados servem para certas operações com evacuação suficiente. Não se reservam ao desbaste aeroespacial; mais gumes não justificam avanços extremos sem dados específicos.
Geometria: equilíbrio entre gume e rigidez
O ângulo de hélice influencia corte, forças axiais, evacuação e apoio do gume. O intervalo original de 20°–45° descreve desenhos possíveis, não uma recomendação universal de hélice elevada; escolha geometria validada para liga, operação e montagem.
Não existe um limiar universal de falha a 35°. Equilibre gume, resistência do núcleo, alcance, espaço para aparas e carga axial segundo o fabricante. A evacuação eficaz reduz recorte e entupimento, sem garantir a sua eliminação.
Revestimentos: adaptar a seleção à liga de alumínio
Escolha um revestimento recomendado para liga e operação. TiAlN não costuma ser a opção padrão para alumínio aderente, mas a composição não basta como critério; superfície, sistema, geometria e condições influenciam a aresta postiça.
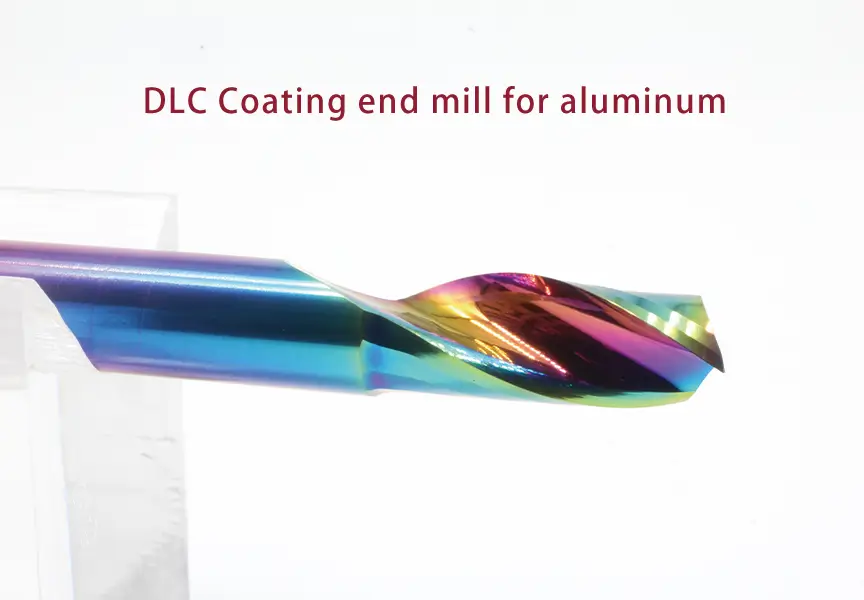
Sem revestimento ou DLC: O metal duro polido sem revestimento ou os revestimentos adequados de carbono semelhante ao diamante (DLC) podem reduzir aderência em certas aplicações de alumínio. Um acabamento espelhado depende da ferramenta e processo completos, não apenas do revestimento.
Alumínio com elevado teor de silício: Ligas abrasivas exigem um sistema resistente ao desgaste validado para o seu silício. PVD é um processo de deposição, não uma química única. Escolha em conjunto substrato, revestimento, espessura e gume; podem também considerar-se ferramentas de diamante adequadas.
Preparação do gume e estabilidade dinâmica
Em componentes eletrónicos e automóveis brilhantes, controle gume e superfície dos canais. Polir é preparar o gume, não especificar uma camada ultrafina; o acabamento exigido depende da aplicação.
Os desenhos de passo variável ou hélice variável podem reduzir a vibração regenerativa, mas não garantem estabilidade entre 10 000 e 30 000+ RPM. Escolha velocidade segundo diâmetro, limites da ferramenta e montagem. Prefira a fresagem em concordância em vez da fresagem em oposição apenas se a máquina, controlo da folga, fixação e aplicação o permitirem.
Resumo técnico para selecionar a ferramenta
| Característica | Recomendação para alumínio |
| Substrato da ferramenta | Grau de metal duro qualificado para a liga; YG6/YG8 não define, por si só, grão submicrométrico |
| Seleção de gumes | 3 gumes (uso geral), 2 gumes (ranhuras), um gume (fresagem com router) |
| Ângulo de hélice | 20°–45° são exemplos de desenho; 35° não é um ótimo universal |
| Revestimento | DLC ou sem revestimento podem ser adequados; confirme a adequação com o fornecedor |
| Refrigeração | Refrigeração e evacuação aprovadas; verificar a designação original KO25 antes de especificar equipamentos |
| Estratégia de fresagem | Fresagem em concordância quando adequada; 10k-30k RPM não é um ajuste universal |
Conclusão
Escolher uma fresa de topo para alumínio exige coordenar liga, geometria, evacuação e condições de corte. Uma fresa de um gume ou fresas de 3 gumes podem servir para certas operações, mas devem considerar-se em conjunto substrato, revestimento, refrigeração e máquina. Verifique o desempenho através de um ensaio controlado em vez de uma regra universal.
Perguntas frequentes
Que fresa para alumínio escolher para acabamento de alta velocidade?
As fresas de 3 gumes para alumínio podem servir para acabamento, mas não são sempre as melhores. Núcleo, alcance, batimento, gume e condições determinam rigidez e acabamento; o número de gumes não garante uma superfície espelhada.
Porque não usar uma fresa padrão de 4 gumes para alumínio?
Algumas fresas universais de quatro gumes têm pouco espaço para ranhuras exigentes, enquanto desenhos específicos para alumínio servem em certas operações. Escolha segundo geometria, contacto e evacuação em vez de rejeitar todos os desenhos de quatro gumes.
Quando convém uma fresa para alumínio de 2 gumes em vez de uma de 3 gumes?
Uma fresa de topo de 2 gumes para alumínio é adequada para abertura exigente de canais e bolsões profundos. Quando a ferramenta está totalmente imersa no material, é necessário maximizar o espaço para remoção de cavacos e evitar que sejam recortados, o que gera calor excessivo.
Posso usar uma ferramenta revestida de TiAlN em alumínio?
A regra «Evite revestimentos TiAlN.» não é um método completo. TiAlN não costuma ser a opção padrão para alumínio aderente; siga as indicações do fornecedor para escolher ferramenta revestida ou não segundo liga e operação.
O que causa vibração regenerativa ao maquinar alumínio e como resolvê-la?
A vibração regenerativa é autoexcitada e influenciada pela ferramenta, suporte, peça, máquina e condições de corte. Uma hélice variável ou um passo variável podem ajudar, mas verifique primeiro rigidez, balanço, batimento e fixação. Ajuste velocidade, contacto e avanço dentro de limites validados; aumentar o avanço não é uma solução universal.
Uma fresa de um gume para alumínio serve apenas para plásticos?
Uma fresa de topo para alumínio de um gume pode servir para router e outras aplicações onde importa a evacuação. Não se limita a plásticos, mas pode entupir ou partir com geometria, contacto, avanço ou evacuação inadequados.