










Usinage haute performance de l’aluminium : choisir la bonne fraise
Pour un opérateur CNC, l’aluminium peut être trompeur. Bien qu’il soit plus tendre que l’acier, sa tendance à coller et sa forte affinité chimique provoquent souvent une arête rapportée (BUE) et des défaillances graves de l’outil. Le choix de la bonne fraise en bout pour aluminium ne consiste pas seulement à trouver un outil affûté : il faut maîtriser chaleur et évacuation des copeaux. Ce guide explique les critères techniques pour choisir l’outil adapté au travail d’aluminium.
Sommaire
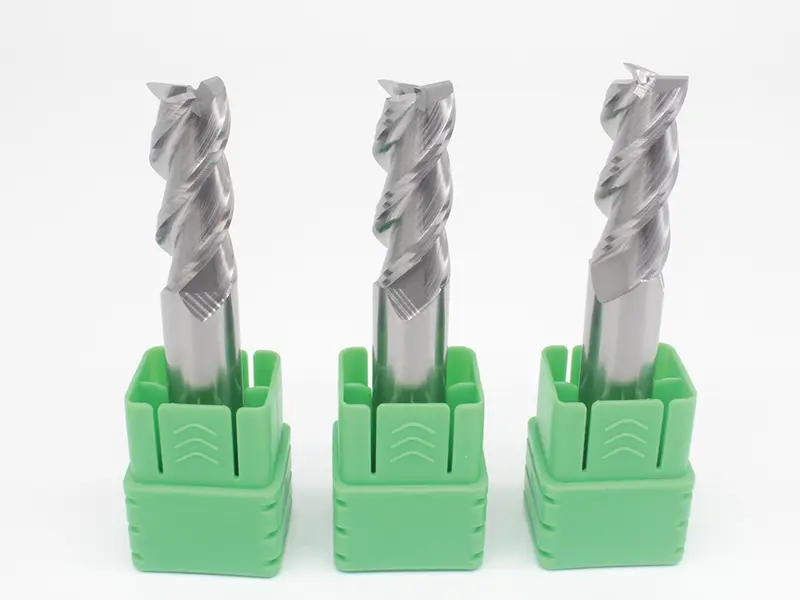
Comprendre l’aluminium : pourquoi le substrat compte
Choisissez une nuance de carbure et une géométrie adaptées à l’alliage d’aluminium. YG6 et YG8 ne suffisent pas à établir une granulométrie submicronique ni une application propre à l’aluminium. Pour déterminer quelle fraise en bout pour aluminium stocker, vérifiez la nuance du fournisseur, l’espace à copeaux, la préparation d’arête et les données d’application.
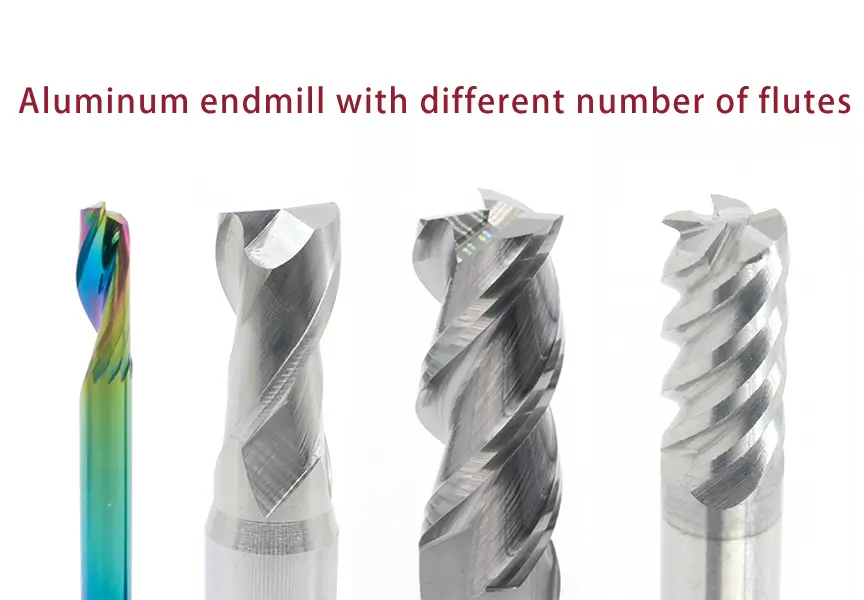
Nombre de dents : quand choisir une, 2, 3 ou 5 dents
Une décision essentielle consiste à déterminer quel type de fraise en bout pour aluminium utiliser selon l’opération. Le nombre de dents influe directement sur l’espace disponible pour les copeaux.
Fraise en bout à une dent pour aluminium : Une dent peut offrir beaucoup d’espace à copeaux pour des opérations de défonçage adaptées. Ajustez géométrie et coupe à l’alliage et à la machine ; une seule dent n’empêche pas tout bourrage ou problème thermique.
Fraise en bout à 2 dents pour aluminium : Deux dents peuvent offrir un bon dégagement pour rainures et poches. Espacement, âme, portée et évacuation dépendent de l’outil ; les coupes profondes exigent des limites propres à l’application.
Fraises en bout à 3 dents pour usiner l’aluminium : Trois dents peuvent équilibrer espace à copeaux et avance pour certaines opérations d’aluminium. Rigidité et finition dépendent aussi de l’âme, de la portée, du faux-rond et de l’engagement ; le nombre de dents seul ne garantit aucun gain sur deux dents.
- Modèles à 5 dents : Des modèles adaptés conviennent à certaines opérations avec assez de dégagement. Ils ne sont pas réservés à l’ébauche aéronautique ; plus de dents ne justifient pas des avances extrêmes sans données outil.
Géométrie : équilibrer acuité et rigidité
L’angle d’hélice influe sur coupe, efforts axiaux, évacuation et soutien d’arête. La plage initiale de 20°–45° décrit des conceptions possibles, pas une recommandation universelle d’hélice élevée ; choisissez une géométrie validée pour l’alliage, l’opération et le montage.
Il n’existe aucun seuil universel de défaillance à 35°. Équilibrez arête, résistance de l’âme, portée, espace à copeaux et effort axial selon le fabricant. Une bonne évacuation limite recoupe et bourrage, sans garantir leur suppression.
Revêtements : adapter le choix à l’alliage d’aluminium
Choisissez un revêtement recommandé pour l’alliage et l’opération. TiAlN n’est généralement pas le choix par défaut pour un aluminium adhérent, mais la chimie seule ne suffit pas ; surface, système de revêtement, géométrie et coupe influencent l’arête rapportée.
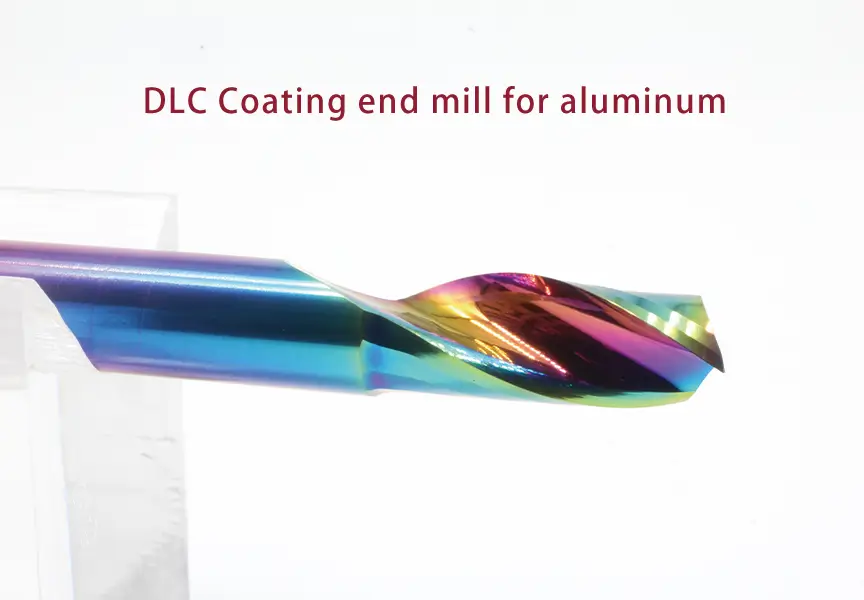
Sans revêtement ou DLC : Le carbure poli non revêtu ou des revêtements adaptés de carbone de type diamant (DLC) peuvent limiter l’adhérence dans certaines applications d’aluminium. Un état miroir dépend de tout l’outil et du procédé, pas du seul revêtement.
Aluminium à forte teneur en silicium : Les alliages abrasifs exigent un système résistant à l’usure validé pour leur silicium. PVD désigne un procédé de dépôt, pas une chimie unique. Choisissez ensemble substrat, revêtement, épaisseur et arête ; des outils diamant adaptés peuvent aussi convenir.
Préparation d’arête et stabilité dynamique
Pour les composants électroniques et automobiles brillants, maîtrisez acuité d’arête et état des goujures. Le polissage prépare l’arête ; ce n’est pas une spécification de revêtement ultrafin. La finition requise dépend de l’application.
Les conceptions à pas variable ou hélice variable peuvent limiter le broutement, sans garantir la stabilité entre 10 000 et 30 000+ RPM. Choisissez la vitesse selon le diamètre, les limites outil et le montage. Préférez le fraisage en avalant plutôt qu’en opposition uniquement si la machine, la maîtrise du jeu, le bridage et l’application le permettent.
Synthèse technique pour choisir l’outil
| Caractéristique | Recommandation pour l’aluminium |
| Substrat de l’outil | Nuance de carbure qualifiée pour l’alliage ; YG6/YG8 ne définit pas seul un grain submicronique |
| Choix du nombre de dents | 3 dents (usage général), 2 dents (rainurage), une dent (défonçage) |
| Angle d’hélice | 20°–45° sont des exemples ; 35° n’est pas un optimum universel |
| Revêtement | DLC ou absence de revêtement peuvent convenir ; validez l’adéquation avec le fournisseur |
| Refroidissement | Refroidissement et évacuation approuvés ; vérifier la désignation initiale KO25 avant de spécifier l’équipement |
| Stratégie de fraisage | Fraisage en avalant si adapté ; 10k-30k RPM n’est pas un réglage universel |
Conclusion
Choisir une fraise en bout pour aluminium exige d’accorder alliage, géométrie, dégagement et coupe. Une fraise à une dent ou fraises en bout à 3 dents peuvent convenir à certaines opérations, mais substrat, revêtement, arrosage et machine doivent être considérés ensemble. Vérifiez les performances par un essai contrôlé plutôt que par une règle universelle.
Questions fréquentes
Quelle fraise pour aluminium choisir pour la finition à grande vitesse ?
Les fraises en bout à 3 dents pour aluminium peuvent convenir à la finition, sans être toujours les meilleures. Âme, portée, faux-rond, arête et coupe déterminent rigidité et finition ; le nombre de dents ne garantit pas un état miroir.
Pourquoi ne pas utiliser une fraise standard à 4 dents pour l’aluminium ?
Certaines fraises universelles à quatre dents manquent d’espace pour un rainurage exigeant, tandis que des modèles spécifiques à l’aluminium conviennent à certaines opérations. Choisissez selon géométrie, engagement et évacuation plutôt que de rejeter tous les modèles à quatre dents.
Quand une fraise aluminium à 2 dents convient-elle mieux qu’une fraise à 3 dents ?
Une fraise en bout à 2 dents pour aluminium convient au rainurage exigeant et aux poches profondes. Lorsque l’outil est entièrement engagé dans la matière, il faut maximiser l’espace d’évacuation des copeaux pour éviter leur recoupe, qui génère une chaleur excessive.
Puis-je utiliser un outil revêtu TiAlN sur l’aluminium ?
La règle «Évitez les revêtements TiAlN.» n’est pas une méthode complète. TiAlN n’est généralement pas le choix par défaut pour l’aluminium adhérent ; suivez le fournisseur pour choisir un outil revêtu ou non adapté à l’alliage et à l’opération.
Quelles sont les causes du broutement dans l’aluminium et comment y remédier ?
Le broutement est une vibration auto-excitée influencée par outil, porte-outil, pièce, machine et conditions de coupe. Une hélice variable ou un pas variable peuvent aider, mais vérifiez d’abord rigidité, porte-à-faux, faux-rond et bridage. Ajustez vitesse, engagement et avance dans les limites validées ; augmenter l’avance n’est pas un remède universel.
Une fraise à une dent pour aluminium est-elle réservée aux plastiques ?
Une fraise en bout pour aluminium à une dent peut convenir au défonçage et aux applications demandant un bon dégagement. Elle n’est pas limitée aux plastiques, mais peut se boucher ou casser si géométrie, engagement, avance ou évacuation sont inadaptés.